DATOS RÁPIDOS
| Ciclo típico | 20–120 s/parte |
| Rango del husillo | 6.000–18.000 RPM |
| Control de fuerza | Cumplimiento activo ±5 N |
El pulido de herrajes de mobiliario consume la capacidad manual más rápido que casi cualquier otro grupo de productos, porque una planta puede fabricar manijas de zinc, bisagras de acero inoxidable y molduras de bronce en la misma semana. Cada aleación requiere ruedas diferentes, diferentes presiones y diferentes tiempos de ciclo. La respuesta correcta no es una sola máquina. Es un conjunto pequeño de soluciones robóticas, cada una adaptada a una familia de productos, compartiendo infraestructura cuando la matemática lo permite.
Por qué los herrajes de mobiliario son un caso especial de acabado
La mayoría de los artículos de acabado asumen una sola aleación y una sola geometría. Las plantas de herrajes de mobiliario rompen ambas reglas. Un solo libro de pedidos puede incluir bisagras estampadas, manijas de fundición a presión, rieles extruidos y soportes de fundición en arena.
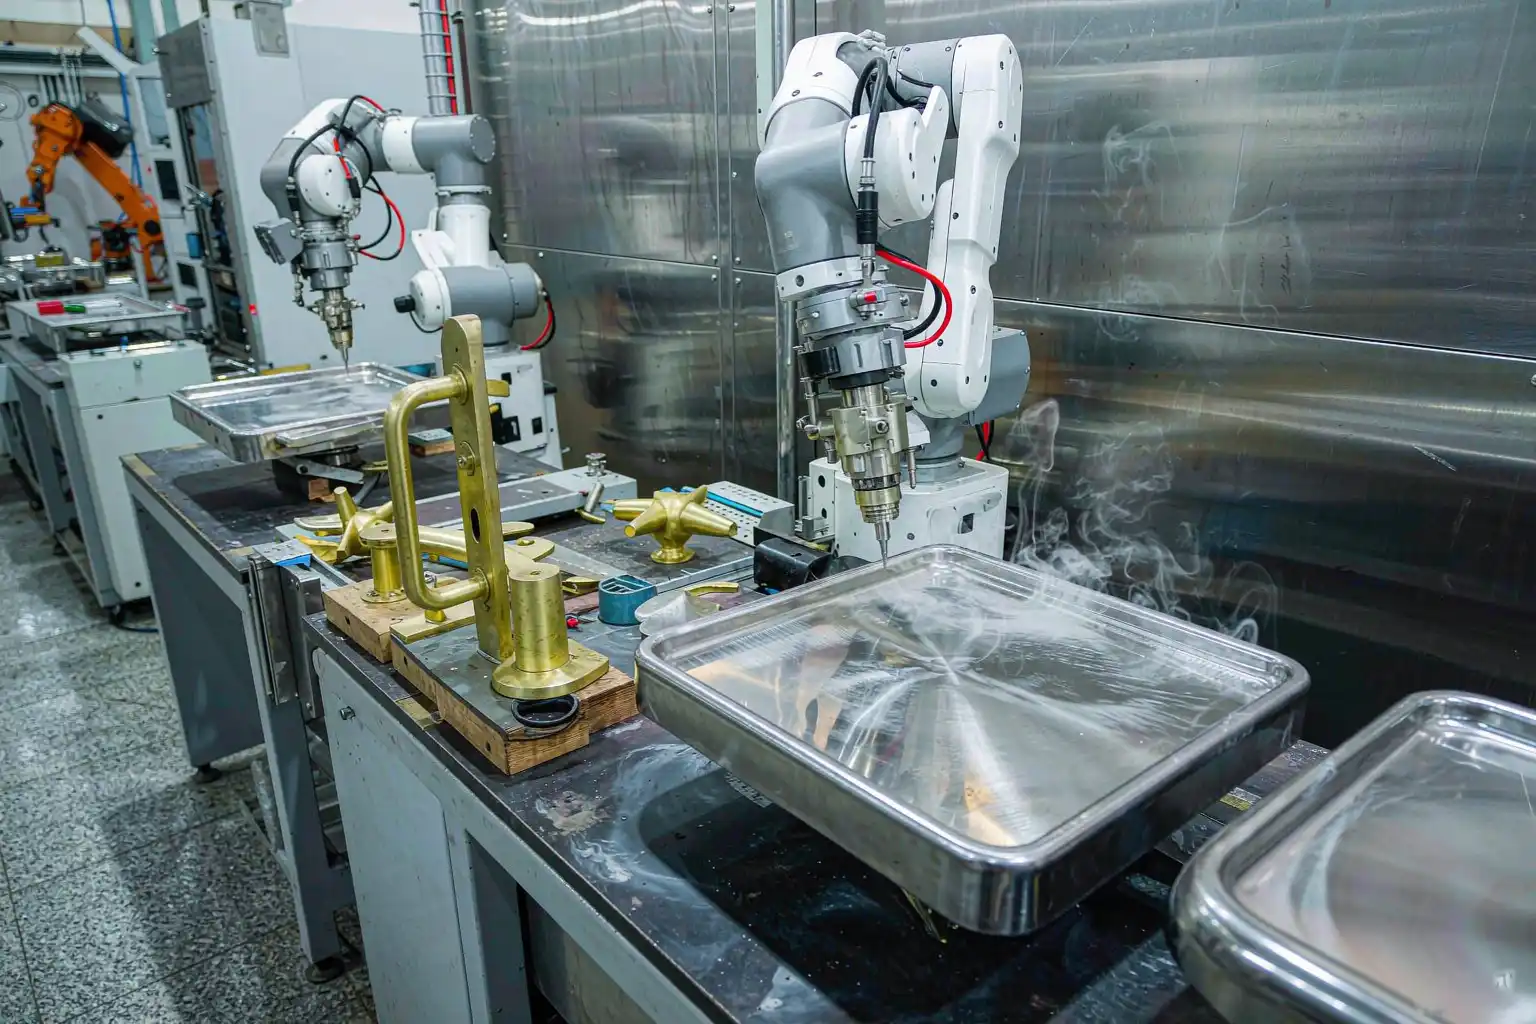
Las superficies decorativas dominan los rechazos. Las manijas y tiradores son visibles en los muebles terminados, por lo que los compradores los juzgan como joyería. Sin embargo, la misma planta también debe desbarbar partes funcionales donde nadie ve la superficie.
Los tamaños de lote siguen reduciéndose. Las marcas de mobiliario ahora piden lotes pequeños por modelo y acabado. Los bancos manuales absorben esta variedad mediante habilidades; los robots la absorben mediante fijaciones y llamadas rápidas a programas.
La presión laboral es más intensa aquí porque las piezas son pequeñas y los tiempos de ciclo son cortos. Pagar a pulidores especializados para repetir operaciones de ocho segundos es la forma más costosa de completar un pedido.
Familia Uno: Manijas y Tiradores de Aleación de Zinc
Las manijas de fundición a presión de zinc son el núcleo de volumen de la mayoría de las plantas de herrajes de mobiliario. Llegan desde la celda de fundición con líneas de separación, restos de compuerta y textura de piel de naranja que deben eliminarse antes del plating.
La ruta robótica probada es una celda de pulido en dos etapas. Primero, una rueda de sisal firme con compuesto gris corta la línea de separación y mezcla el cuerpo. Segundo, un paño de algodón con compuesto blanco eleva el brillo a un estándar de plating.
El control de fuerza importa más que la velocidad aquí. El zinc es blando, por lo que doce newtons de presión de contacto cortan limpiamente, pero quince queman la superficie y generan retrabajo. El robot mantiene la pieza contra la rueda, rotándola para mantener un ángulo de contacto constante en curvas.
Automatización del pulido de aleación de zinc ha madurado en un paquete estándar para esta familia. Las plantas suelen operar dos celdas por turno y mantener el retrabajo por debajo del uno por ciento.
| Etapa | Rueda | Fuerza | Ciclo |
|---|---|---|---|
| Pasada de corte | Sisal + compuesto gris | 8–12 N | 6–10 s |
| Paso de color | Mopa de algodón + compuesto blanco | 5–8 N | 4–8 s |
| Residuo limpio | Rueda de tela | 2–3 N | 3–5 s |
| Cargar y descargar | Agarre | — | 4–6 s |
Familia Dos: Bisagras y Soportes de Acero Inoxidable
Las piezas de acero inoxidable llegan por estampado o punzonado fino con rebabas en los bordes y escamas de molino. El acabado suele ser cepillado o satinado, no espejo, lo que cambia completamente la herramienta.
Las bandas no tejidas son las que trabajan duro. Un robot que transporta la pieza contra una banda fija produce una dirección de grano consistente que el trabajo manual lucha por mantener durante un turno.
El desbarbado de bordes viene primero, el acabado de superficies en segundo lugar. Combinar ambos en un solo programa ahorra un paso de manipulación, pero la granulometría de la banda debe reducirse en dos grados entre operaciones o los bordes redondean.
Vigila el calor. El acero inoxidable se endurece por trabajo y se decolora cuando la presión es alta. Por lo tanto, mantén el contacto ligero, realiza múltiples pasadas y usa refrigerante o chorro de aire en la zona de contacto.
Familia Tres: Extrusiones y rieles de aluminio
Las manijas y sistemas de rieles de aluminio se mecanizan rápidamente pero se marcan fácilmente. La tarea de acabado consiste principalmente en suavizar las líneas de mecanizado y preparar para el anodizado, no en crear brillo.
Las bandas estilo Scotch-Brite a presión moderada eliminan marcas de herramientas sin hacer surcos. El objetivo es una superficie mate uniforme que se anodice de manera uniforme, porque cada arañazo se transmite a través del recubrimiento.
Las máquinas de doble banda de pie en el suelo con robot de carga superan en ergonomía al manejo manual. Los tiempos de ciclo oscilan entre tres y seis segundos por cara, y una celda puede atender varias familias de extrusión con solo un cambio de agarre.
Familia Cuatro: Acabados decorativos de bronce y latón
Los acabados decorativos de bronce y latón tienen precios premium y expectativas de superficie premium. Estas piezas suelen proceder de fundición en arena o forjado, por lo que la cadena de acabado comienza con una remoción de material más pesada.
Una pasada de rectificado con una banda estructurada elimina la escama de forjado y la textura de fundición. Luego, una pasada de pulido con compuesto marrón produce el lustre cálido que los compradores esperan de herrajes con acabado vivo.
Los volúmenes son bajos, por lo que tiene sentido una celda compartida. Por ejemplo, un robot puede trabajar en acabados de bronce por la mañana y en manijas de zinc después del almuerzo, cambiando programas y ruedas en menos de diez minutos.
El acabado de la vida termina por diseño, por lo que la consistencia importa más que la perfección. Mantén la banda de lustre estable y deja que la pátina haga su trabajo con el tiempo.
La Matriz de Selección
Poner las cuatro familias lado a lado muestra por qué una máquina no puede atenderlas todas. La tabla a continuación es el punto de partida para las discusiones sobre equipos con cualquier proveedor.
| Familia de Producto | Aleación | Herramientas Principales | Acabado Objetivo | Tipo de Célula |
|---|---|---|---|---|
| Manijas y tiradores | Fundición de zinc | Mopas de sisal + algodón | Brillante, listo para el plating | Robot de pulido de doble rueda |
| Bisagras y soportes | Estampado de acero inoxidable | Bandas no tejidas | Satinado cepillado | Célula de robot de doble banda |
| Rieles y extrusiones | Aluminio | Correas Scotch-Brite | Mate, listo para anodizar | Máquina de correas + cargador |
| Adorno decorativo | Latón, bronce | Correa estructurada + mopa | Brillo cálido | Célula flexible compartida |
Economía de células para producción de alta variedad
El hardware de mobiliario rara vez ofrece volúmenes que justifiquen una línea de transferencia. En cambio, la economía funciona célula por célula, familia por familia.
Comienza con la familia de zinc porque lleva el volumen. Dos células de pulido reemplazan de ocho a doce estaciones manuales y generalmente se recuperan en entre catorce y veinte meses con tarifas laborales españolas.
La familia de acero inoxidable justifica su célula más por calidad que por número de empleados. La dirección de grano consistente eleva la percepción de calidad de toda la línea de mobiliario, lo que apoya el posicionamiento de precios.
Las familias de aluminio y bronce a menudo comparten. Una sola célula flexible con pinzas de cambio rápido cubre ambas, ejecutando cada familia en bloques programados en lugar de mezclados a lo largo del día.
Distribución: Célula o Línea
Resiste la tentación de construir una línea de acabado larga. El volumen de hardware de mobiliario no lo soporta, y la variedad lo penaliza.
En su lugar, ganan las células distribuidas alrededor de infraestructura compartida. Un sistema de extracción, una sala de refrigerantes y un programador sirven a cuatro células independientes. Cada célula mantiene sus propios conjuntos de ruedas y programas.
El flujo de material se mantiene simple: fundición o estampado, célula específica de familia, enchapado o recubrimiento en. Por ejemplo, plantas que ya gestionan una cadena de acabado llave en mano para otras líneas de productos pueden acoplar una célula de hardware de mobiliario en la misma estructura.
Cambio y accesorios
La velocidad de cambio decide si la estrategia de la celda funciona. Cada minuto de cambio es un minuto que el robot permanece inactivo, y los pequeños lotes multiplican los cambios.
Las placas de fijación de punto cero son la inversión principal. Cada producto tiene una placa dedicada, preconfigurada y almacenada en la celda. Cambiar las placas lleva menos de dos minutos con dos abrazaderas.
La recuperación del programa debe ser instantánea. Los contenedores con código de barras o las etiquetas RFID indican a la celda qué programa cargar antes de que el operador cierre la puerta.
| Elemento de cambio | Banco manual | Célula Robótica |
|---|---|---|
| Intercambio de fijación | 5–15 min | 1–2 min |
| Cambio de rueda | 3–5 min | 4–6 min |
| Primera pieza buena | 2–3 piezas | 1 pieza |
| Recuperación de programa | — (habilidad) | Instantáneo vía código de barras |
Aceptación de calidad por familia
Los criterios de aceptación varían según la familia, por lo que se deben redactar por separado. Las manijas de zinc deben tener un brillo listo para recubrimiento sin marcas de quemado. Las bisagras de acero inoxidable necesitan un grano uniforme y bordes libres de rebabas bajo una lupa de diez veces.
Verificación de piezas de aluminio bajo luz rasante antes del anodizado. Cualquier marca direccional que se muestre en la luz será visible a través del recubrimiento.
El acabado de bronce se compara con un panel de lustre maestro. La comparación es visual pero se realiza en una cabina de luz estándar, por lo que los cambios y los inspectores están de acuerdo.
Registrar resultados por familia y por turno. Las tendencias en los datos detectan el desgaste de las ruedas y la deriva del programa antes de que los clientes las detecten.
Evitando los errores clásicos
Tres errores se repiten en los proyectos de herrajes para muebles. Primero, comprar una máquina sobredimensionada para cubrir toda la familia, lo que produce resultados mediocres en todas ellas.
Segundo, saltarse la inversión en utillajes para ahorrar presupuesto, lo que obliga a una intervención manual en cada lote y destruye silenciosamente el ROI.
Tercero, copiar la celda de un vecino sin ejecutar muestras propias de la pieza. Las elecciones de ruedas que se adaptan a la geometría de una manija pueden quemar otra.
Proyectos de pulido de manijas de puertas y herrajes para muebles comparten estos modos de fallo, y la misma disciplina por fases los soluciona ambos.
Orden de implementación que funciona
La fase uno prueba la familia de zinc. Ejecute muestras, acuerde paneles de aceptación, instale dos celdas y mantenga la línea durante seis semanas de producción estable.
La fase dos añade acero inoxidable. La extracción y la infraestructura ya existen, por lo que el proyecto incremental es más pequeño y rápido.
La fase tres consolida el aluminio y el bronce en la celda flexible compartida. Para entonces, el equipo programa y mantiene las celdas sin ayuda externa.
- Semanas 1-2: pruebas de muestras y paneles de aceptación por familia
- Semanas 3-8: celdas de zinc instaladas y probadas
- Semanas 9-14: celda de acero inoxidable añadida sobre infraestructura compartida
- Semanas 15-20: celda flexible para aluminio y bronce
- Semana 21+: formación cruzada, ruedas de repuesto y revisiones de datos
Aprendiendo de segmentos de herrajes adyacentes
Los herrajes para muebles se encuentran entre dos vecinos bien automatizados. Los herrajes para cerraduras manejan el mismo problema de piezas pequeñas y alta variedad a tamaños similares, y su catálogo de defectos se transfiere directamente.
Práctica de acabado de herrajes para cerraduras muestra el valor de las clases de bordes y las comprobaciones de funcionamiento horarias. Los herrajes para muebles pueden tomar prestadas ambas ideas casi sin cambios.
Mientras que las plantas de sanitarios resolvieron el pulido de partes curvas y brillantes hace años. Sus configuraciones de control de fuerza para grifos de latón se traducen en acabados de bronce con pequeños ajustes.
Qué preguntar a un proveedor primero
Lleva tus tres SKU de mayor volumen a la primera reunión con el proveedor, no los más fáciles. Pide una demostración en vivo de esas piezas, con tu taller de galvanoplastia en el proceso si es posible.
Pregunta cómo la celda almacena y recuerda los programas. La respuesta revela si el proveedor entiende la producción de alta variedad o simplemente la tolera.
Solicita datos de consumo de ruedas por mil piezas. Los consumibles deciden silenciosamente el coste de funcionamiento, y los proveedores honestos conocen sus números.
Finalmente, acuerda los paneles de aceptación antes de la orden de compra. Los estándares escritos de superficie protegen a ambas partes y hacen que la puesta en marcha sea rápida.
La conclusión para las plantas de herrajes para muebles
El pulido de herrajes para muebles recompensa el enfoque familiar. Asocia cada familia de productos a la solución robótica adecuada, comparte la infraestructura e invierte donde reside el volumen.
La familia de zinc paga las facturas. La familia de acero inoxidable eleva la marca. La celda flexible cubre la cola. Juntos reemplazan la dependencia de bancos especializados que mantiene despiertas a las plantas de herrajes para muebles por la noche.
Los enfoques descritos son puntos de partida; un ingeniero de aplicaciones debe ajustarlos a tu línea.