Резка ленточной пилой кранов: как минимизировать отходы материала
Латунь не дешевая, и линия для изготовления смесителей выбрасывает больше её, чем большинство менеджеров осознают. На литейном заводе в Египте мы взвесили за неделю отливки с каналами и наплавками — металл, срезанный до обработки — и получилось почти 181 тонну купленного сплава. Половина из этого могла быть избегнута при более аккуратном срезе. Покупатель искал более дешевую латунь, когда деньги уходили через опилки и обрезки. Резка ленточной пилой — первое место, где линия для смесителей либо экономит металл, либо сжигает его.
Это руководство объясняет, как резать каналы и наплавки так, чтобы оплаченный вами металл попал в деталь.
Что режется и почему это важно
Каждая отливка корпуса смесителя сопровождается каналом (трассой, по которой протекал металл) и наплавкой (местом соединения с деталью). Их нужно снимать. Линия реза определяет два момента: сколько хорошего металла вы удалите вместе с отходами и сколько доводки потребуется на станциях шлифовки. Неаккуратный срез тратит сплав и создает беспорядок на линии разделки, за который платит следующая станция.
Как ленточная пила минимизирует отходы
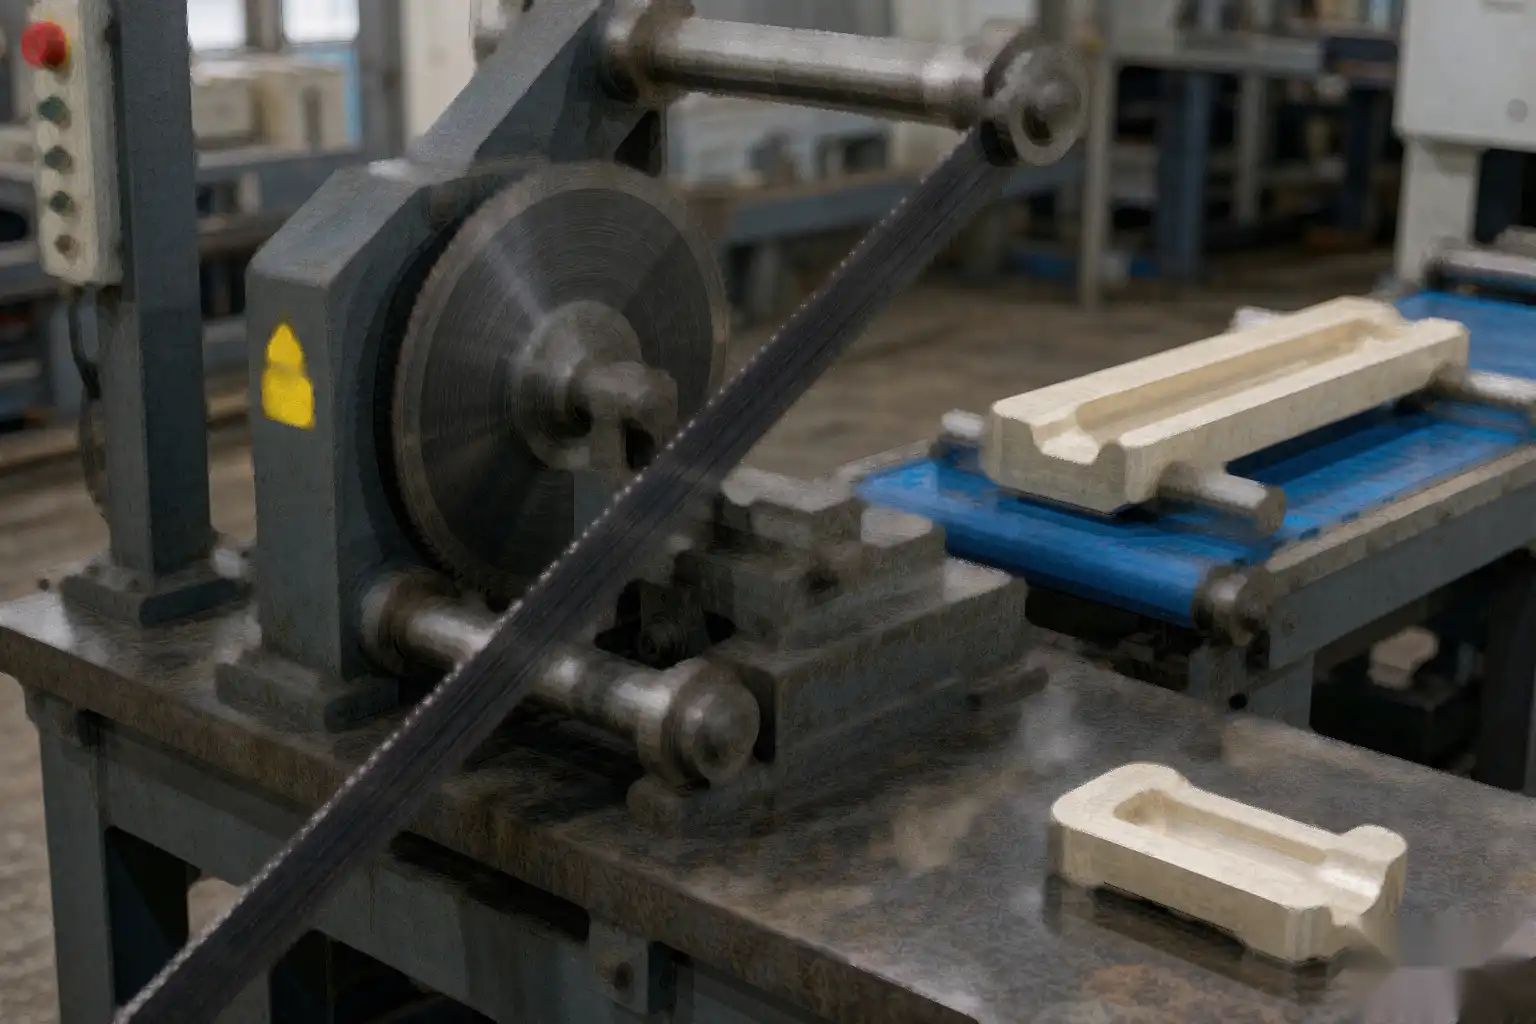
Ленточная пила с тонким пропилом и закрепленным заготовочным приспособлением удаляет канал прямо по краю детали, оставляя только тонкий остаток наплавки. Сравните это с грубым вырезом, который забирает кусок хорошего корпуса вместе с отходами. Чем тоньше и точнее рез, тем меньше сплава вы выбрасываете и меньше шлифовки требуется позже. Маленькая экономия на каждой детали умножается на линию, производящую миллионы корпусов в год.
Этот шаг напрямую подает в оставшуюся часть линии для смесителей — чистый срез означает, что станции шлифовки и ЧПУ начинают работу с одинаковой базы.
Где действительно скрываются отходы
Ширина пропила
Широкая пила удаляет больше металла за один проход, чем узкая, навсегда. Выберите пилу и подачу, подходящие для латуни, чтобы ширина пропила была максимально узкой при сохранении качества реза.
Место реза
Резать на несколько миллиметров внутрь корпуса “для безопасности” — самый распространенный способ потерь. Расположите рез на наплавке, а не на корпусе, с помощью приспособления, которое повторяет позицию. Безопасный запас должен находиться в приспособлении, а не в отходах.
Восстановление отходов
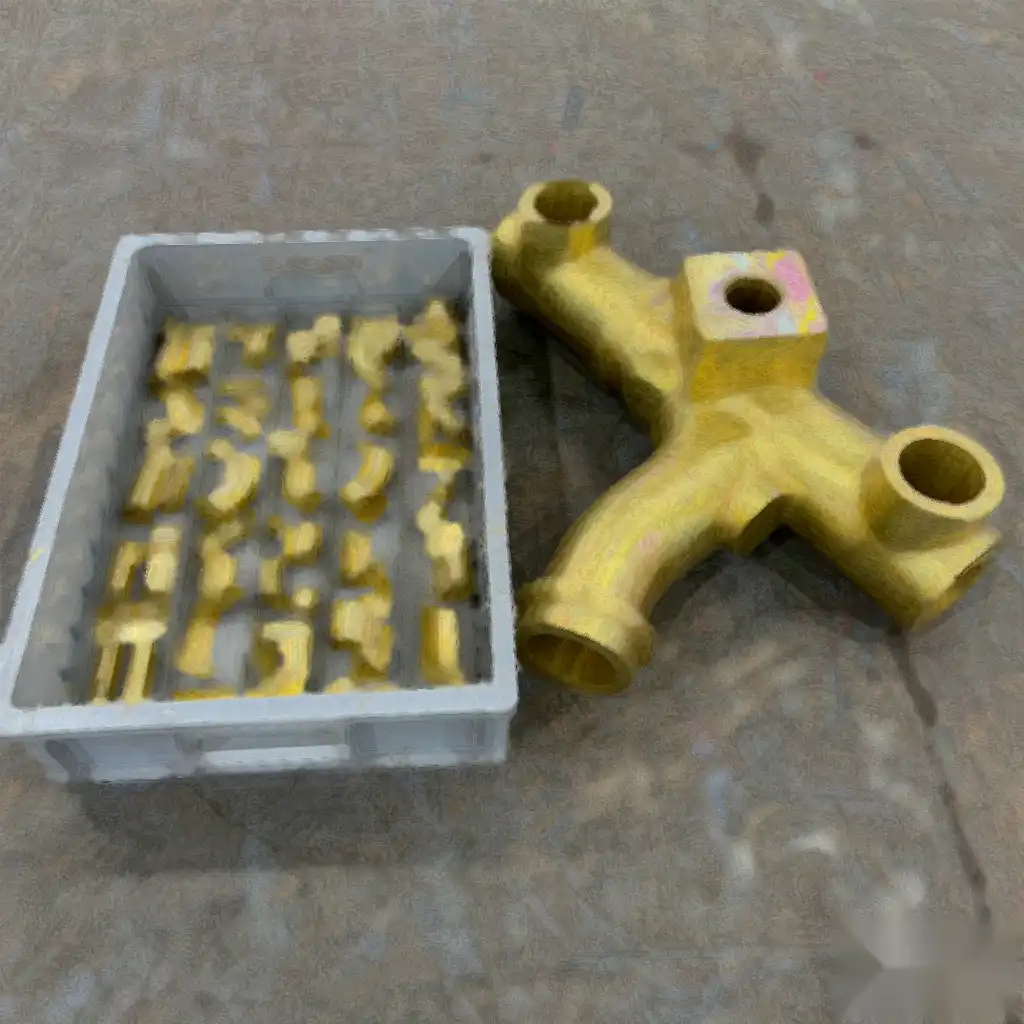
Даже хорошие резы оставляют каналы. Это перерабатываемый сплав, а не мусор. Отделите их и верните в плавку, чтобы закрыть цикл использования металла, за который вы заплатили.
Три ошибки покупателей
1. Покупка самой дешевой пилы. Изношенная или неправильная пила бродит и захватывает лишний материал. Стоимость пилы ничтожна по сравнению с тем сплавом, который она тратит впустую.
2. Позволять резу смещаться вместе с оператором. Заготовки, отрезанные вручную, отличаются друг от друга. Зафиксируйте деталь и позвольте пиле самой определять положение, чтобы каждый литник срезался по одной линии.
3. Игнорирование припуска на повторное измельчение. Оставьте слишком много — шлифование отнимет много времени; оставьте слишком мало — вы рискуете получить надпил. Настройте выступ так, чтобы ваш шлифовальная ячейка мог очистить быстрее всего.
Часто задаваемые вопросы
Сколько материала позволяет сэкономить ленточнопильная резка при производстве смесителей?
На линиях с ручной резкой или использованием грубых полотен сужение пропила и точное позиционирование реза обычно позволяют сэкономить несколько процентов от стоимости закупленного сплава. В масштабах крупносерийного производства это дает существенную регулярную экономию, которая зачастую превышает разницу в цене самой пилы.
Влияет ли более тонкий рез на прочность детали?
Нет. Резка по литнику, а не по телу детали, оставляет её невредимой. Цель состоит в том, чтобы удалить только прибыльную часть (литник), оставив минимальный выступ для шлифования — прочность определяется отливкой, а не местом отреза.
Стоит ли автоматизировать процесс отрезки или оставить его ручным?
Как только объемы производства превышают несколько сотен корпусов в день, ленточная пила с фиксирующим приспособлением окупается за счет стабильного положения реза и меньших потерь сплава. Ручная резка приводит к погрешностям и незаметному перерасходу металла.
Это руководство было подготовлено командой инженеров по применению компании Xiamen Dingzhu Intelligent Equipment Co., Ltd. (DZ Machinery), которая проектирует и вводит в эксплуатацию линии зачистки, шлифования, полировки и литья под давлением для производителей более чем в десятке стран. Показатели экономии отражают типичные результаты для линий по производству смесителей; перед покупкой уточните точные цифры с учетом стоимости вашего сплава, особенностей детали и поставщика.
Теги: краны, производство смесителей, Линия по производству кранов, оборудование для производства смесителей, выбор машины