Проектирование форм для обрезки и резка каналов/ворот для литых изделий
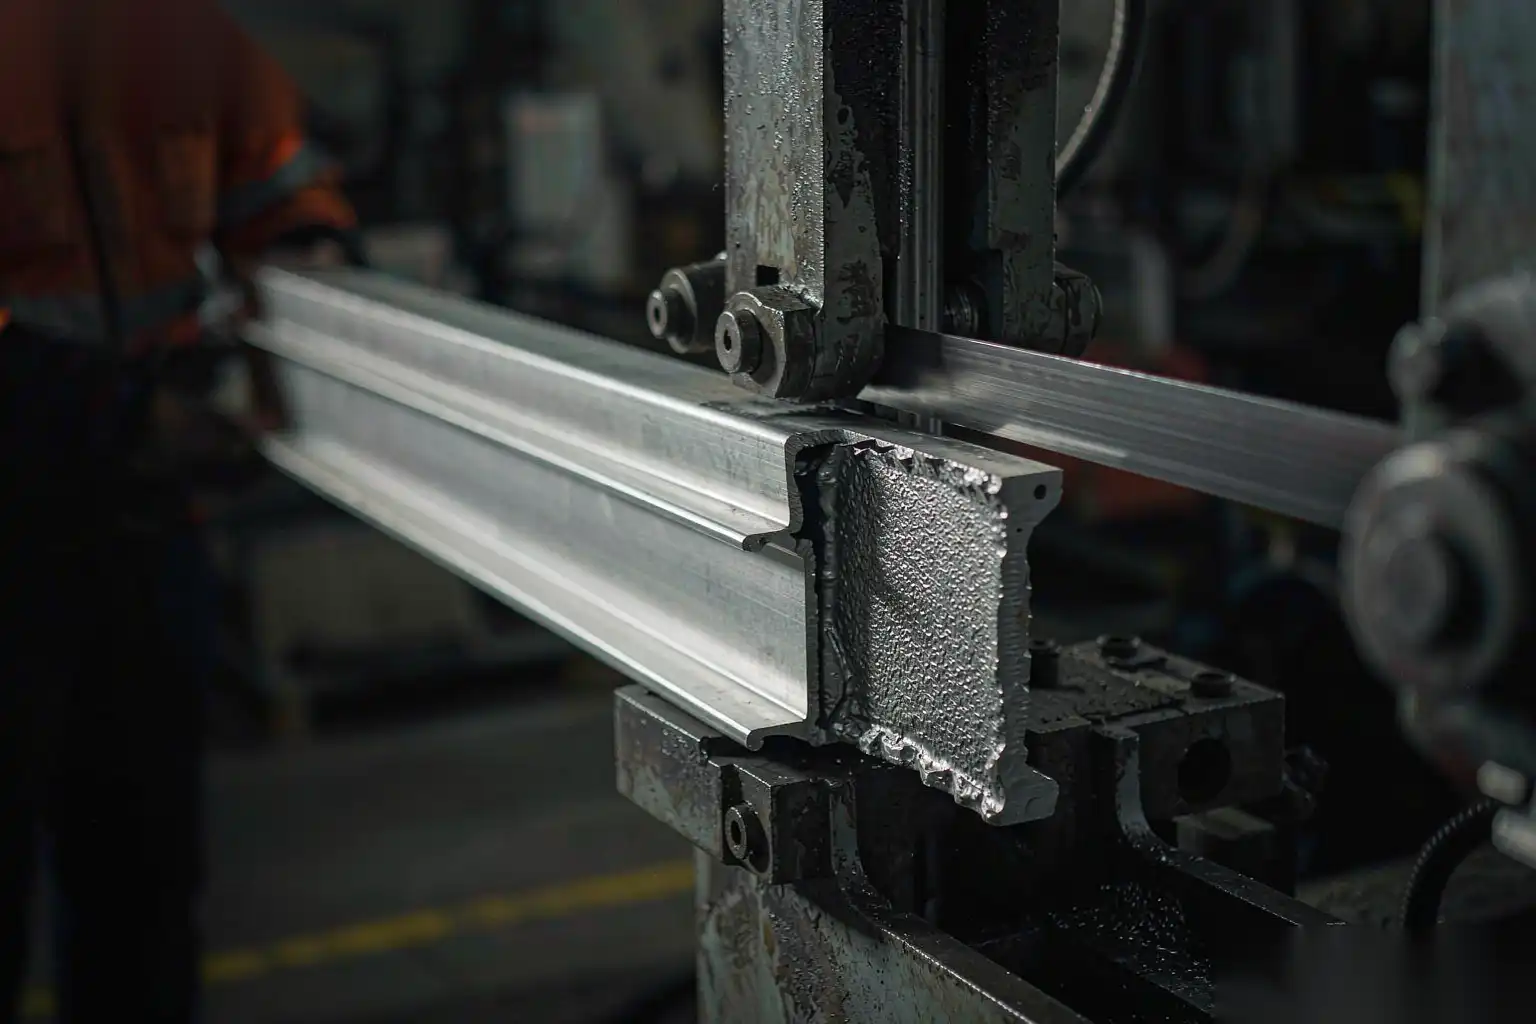
Фреза для отделки — это незаметный рабочий конек линии литейного производства. Она расположена между машиной для литья и всеми последующими операциями, и выполняет грязную работу по отделению детали от расплава, канала и излишков, а также по удалению наплывов по разделительной линии. Хорошо выполненная, она превращает заливку в чистую, точно расположенную деталь, готовую к обработке на ЧПУ и роботизированной отделке. Плохо выполненная, она оставляет порванные кромки, искаженную поверхность и остатки наплывов, за которыми робот не может надежно следовать, возвращая работу человеку с напильником.
Эта статья является справочным материалом по проектированию фрез для отделки и резки каналов, предназначенной для инженера по инструментам, разрабатывающего станцию отделки. Мы рассказываем, почему фрезы для отделки важнее, чем просто по стоимости, как правильно совмещать фрезу с разделительной линией, проектирование пуансона и зазора для тонких наплывов, однократные и прогрессивные инструменты, обработку каналов и излишков, как качество отделки влияет на роботизированную очистку и полировку, инструментальную сталь и износ, а также влияние времени цикла на работу ячейки.
Почему фрезы для отделки важнее, чем кажется
Искушение рассматривать отделку как товарный этап: пресс, пуансон, готовая деталь. На практике, именно фреза для отделки задает уровень качества для всего последующего процесса.
Что обеспечивает хорошая фреза для отделки:
- Чистое отделение детали от каналов, без остаточных наплывов, которые позже отламываются внутри готового узла.
- Последовательный край наплыва по разделительной линии, однородный по толщине и расположению, чтобы камера очистки могла достигать одинакового края за каждый цикл.
- Расположенная, поддерживаемая деталь, которая не искажается под силой отделки, сохраняя базовые точки, на которые опираются ЧПУ и роботы.
- Быстрый, повторяемый удар, который не отстаёт от машины для литья, а обеспечивает её бесперебойную работу.
Что стоит плохая фреза для отделки:
- Рваные или порванные линии разделения, требующие ручной доработки, что является крупнейшим источником труда на линии.
- Искажение тонких стенок из-за неравномерного усилия при резке или плохой поддержки, что приводит к нарушению плоскости при обработке.
- Несовместимый наплыв, мешающий автоматическому следованию по краю, потому что робот не может найти стабильный путь.
- Остаточные каналы, выступающие над поверхностью, которые становятся точками концентрации напряжений или косметическими дефектами после покрытия.
Для основ разделения линий и удаления каналов смотрите наш справочник по удалению каналов и разделительным линиям при литье алюминия который объясняет, откуда берутся наплывы и как должна соответствовать фреза для отделки.
Выравнивание реза для отделки по разделительной линии
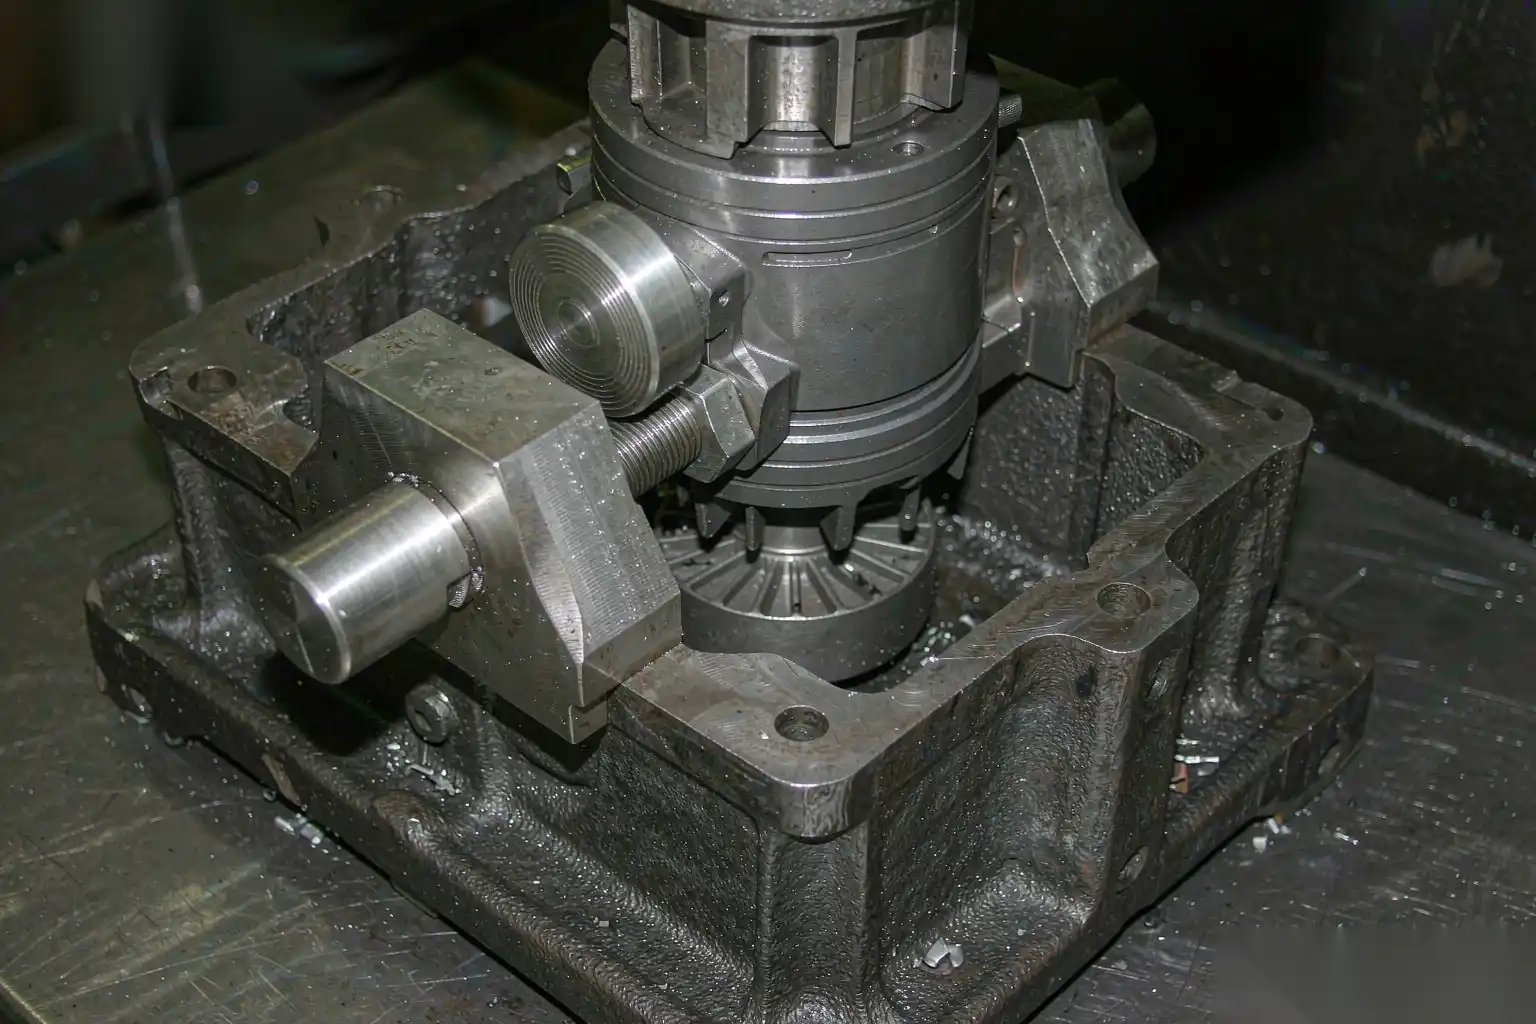
Фреза для отделки режет вдоль разделительной линии, поэтому её профиль должен точно копировать эту линию, проецированную на плоскость отделки. Первое правило проектирования — создавать фрезу из того же CAD, что и литейная форма, а не из переработанного приближения.
Принципы:
- Профиль обрезки должен точно совпадать с линией раздела отливки, включая каждый радиус и ступеньку, чтобы срез попадал на предполагаемую плоскость.
- Когда линия раздела проходит через плоскую поверхность, обрезка должна четко срезать по этой плоскости и оставлять минимальный, равномерный край для разрушения роботом.
- Избегайте проектирования линии раздела, которая изгибается в трех измерениях, если можно использовать плоскую или простую ступенчатую линию; сложные профили обрезки труднее шлифовать и обслуживать.
- Держите линию обрезки подальше от косметических поверхностей. Если линия раздела пересекает видимую поверхность, шов обрезки будет заметен независимо от качества формы, поэтому дизайн отливки должен переместить его на скрытый край.
Форма для обрезки, которая смещена относительно линии раздела даже на полмиллиметра, либо оставит толстую кромку вспышки, либо прорежет деталь. Оба варианта являются дефектами, которые последующая обработка не сможет исправить дешево.
Дизайн пуансона и зазора для тонкой вспышки
Действие резания в форме для обрезки — это shear (разрез), и как любой shear, оно требует правильного зазора между пуансоном и матрицей для получения чистого разрыва, а не разрыва с разрывом ткани.
Правила проектирования, действующие в производстве:
- Боковой зазор между пуансоном и матрицей: обычно 3-8 процентов от толщины материала, который режется (вспышка и любая тонкая стержневая перемычка), с учетом сплава. Алюминий и цинк режутся чисто при минимальных зазорах; более толстые перемычки требуют большего зазора.
- Слишком малый зазор: пуансон терется вместо разрезания, ускоряет износ и оставляет отполированный, но порванный край.
- Слишком большой зазор: материал вытягивается и растягивается перед разрывом, образуя неровный, заусенчатый край и увеличенную зону деформации.
- Край пуансона: сохраняйте острый, стабильный край (0,1-0,3 мм), за которым следует relief (уступ); округлый или сколотый край тянет вспышку вместо ее резки.
- Для очень тонкой вспышки (0,05-0,15 мм) форма для обрезки почти действует как строгание; опора под деталью должна быть жесткой, чтобы вспышка не просто сгибалась, а разрезалась.
Цель — разрез, а не изгиб. Если вспышка изгибается вместо разрезания, деталь выходит из формы с загнутым краем, который ни одна щетка для удаления заусенцев не сможет устранить последовательно.
Однократная обработка против многоступенчатой обрезки
Большинство форм для обрезки при литье под давлением — однократные: один ход пресса освобождает деталь от стержня и обрезает периметр за одно действие. Это правильно для подавляющего большинства деталей, потому что это соответствует циклу литья и упрощает производство.
Когда оправдана прогрессивная или многоэтапная обрезка:
- Очень большие или тонкие детали, для которых один удар мог бы исказить отливку под неравномерной нагрузкой; многоэтапный разрез балансирует силу.
- Детали с внутренними каналами или сложным формованием, которые необходимо удалять поэтапно, чтобы избежать разрыва секции.
- Детали высокой стоимости, для которых контролируемая, низкоискаженная обрезка уменьшает отходы на выходе больше, чем дополнительные затраты на цикл.
Компромиссы:
- Однократный удар: самый короткий цикл, самый простой инструмент, но требует хорошо закрепленной детали и чистого расположения каналов.
- Многоступенчатый: больше контроля, меньше искажений, но больше времени пресса и более сложная форма с большим количеством точек обслуживания.
Для массовых потребительских и автомобильных деталей целью является однократная обрезка при скорости формовочного цикла; проектируйте систему каналов и поддержку детали так, чтобы одного удара было достаточно.
Обработка каналов, рукавов и переливов
Формовочный штамп не только режет периметр детали; он также отделяет каналы, прорезает рукава там, где необходимо, и обрезает переливы. Как это осуществляется, определяет, будет ли канал отделяться чисто или застрянет в форме.
Руководство по проектированию:
- Размещайте каналы так, чтобы штамп для обрезки прорезал их одним ударом вместе с деталью, с зазором, который позволяет каналу свободно падать в отдельный желоб.
- Проектируйте остатки рукавов и переливов так, чтобы они падали от детали, а не цеплялись за нее; остаток, застрявший на детали, превращается в ручной этап удаления.
- Используйте каналы по линиям разъема, где это возможно, потому что они обрезаются на той же плоскости, что и всплеск; субканалы или остаточные каналы на поверхности требуют отдельного реза или фрезерной обработки.
- Размерьте переливы так, чтобы их обрезка была чистым срезом; слишком большие переливы увеличивают стоимость металла и нагрузку на обрезку без пользы.
- Рассмотрите возможность использования knockout или воздушного удара в формовочном штампе для выбрасывания каналов, чтобы сохранить чистоту гнезда для следующей детали и защитить роботизированный захват.
Формовочный штамп, который оставляет чистую деталь и отдельную стопку каналов, без смешанных отходов, работает без присмотра. Смешанный металл — это необходимость сортировки оператора, что именно и должно исключать автоматизация.
Как качество обрезки влияет на роботизированную обработку заусенцев и полировку
Это соединение, которое определяет, будет ли ваша автоматическая линия для обработки завершена или нет. Роботизированная линия для удаления заусенцев следует за кромкой. Если кромка стабильна, результат будет стабильным. Если кромка меняется, робот либо переобрезает (царапая хороший материал), либо недообрезает (оставляя всплески), и оператор вынужден вмешиваться, чтобы исправить ошибки.
Формовочный штамп контролирует три вещи, от которых зависит робот:
- Диапазон толщины всплеска: формовочный штамп, удерживающий всплеск в пределах 0,05 до 0,15 мм, позволяет роботу использовать однопроходную вращающуюся щетку. Переменный всплеск требует более медленного, управляемого силой многопроходного процесса, что сложнее настроить.
- Местоположение кромки: обрезной штамп, выровненный по линии раздела, создает шлак на известной плоскости, поэтому путь робота является детерминированным. Блуждающая линия обрезки усложняет планирование пути.
- Жесткость детали: обрезной штамп, поддерживающий деталь, предотвращает искажения, поэтому деталь всегда занимает одно и то же положение в фиксации робота. Искаженная деталь занимает другое положение, и щетка контактирует с другой поверхностью.
Для автоматизации этого процесса наши руководство по снятию заусенцев с алюминиевых отливок методом литья под давлением с помощью автоматизации рассказывают о том, как отслеживание кромки и управление силой в ячейке предполагают наличие детерминированной кромки обрезки, а также наш руководству по вторичным операциям при литье под давлением представляет полный последовательный цикл от обрезки до обработки и отделки.
Короче говоря, обрезной штамп не находится перед автоматизацией; он является первой станцией автоматизации. Недостаточное внимание к обрезному штампу означает, что вы возвращаете затраты на работу на станке для удаления заусенцев.
Инструментальная сталь, износ и обслуживание
Обрезной штамп режет абразивные алюминиевые и цинковые сплавы тысячи раз за смену, поэтому материалы и обслуживание не являются второстепенными вопросами.
Выбор материалов и конструкции:
- Пуанты и штампы для алюминия: обычно используют закаленную инструментальную сталь с твердостью HRC 56-62; для массового производства или абразивных сплавов рассмотрите премиальные марки или обработку поверхности для сопротивления заеданию.
- Для цинка, который менее абразивен, чем алюминий, стандартные закаленные стали хорошо работают, но следите за откалыванием пуантиков на тонких участках.
- Износные пластины под пуантом и на направляющих поверхностях увеличивают срок службы штампа и обеспечивают стабильность выравнивания реза; изношенная направляющая позволяет смещаться пуанту и изменяет зазор, ухудшая кромку.
- Держите режущие кромки в снятом состоянии и точите их по графику, основанному на количестве деталей, а не на поломке. Плановая переточка сохраняет качество кромки; ожидание появления сколотой кромки приведет к выпуску плохих деталей сначала.
- Защищайте штамп от остаточного тепла отлитка и любых осколков; грязная гнездо царапает поверхности поддержки детали и в конечном итоге искажает деталь во время обрезки.
Планирование срока службы инструмента относится к экономике ячейки: обрезной штамп, требующий переточки каждые 50 000 ударов, является запланированным обслуживанием, а не неожиданным простоям. Наш обслуживание и ресурсность литейных штампов представляет собой график обслуживания, который обеспечивает работу как обрезных, так и литейных штампов.
Влияние времени цикла на всю ячейку
Пресс для обрезки находится в последовательной цепочке с машиной для литья и ячейкой отделки. Если он не справляется, машина для литья ожидает, или что хуже, детали накапливаются между станциями, и рабочие возвращаются для их перемещения.
Рассмотрение цикла:
- Время обрезки должно быть равно или меньше времени цикла литья, чтобы станция обрезки никогда не становилась узким местом. Для большинства деталей это легко; для больших или сложных каналов требуется внимание.
- Открытие-закрытие пресса, выброс детали и удаление каналов всё увеличивают время. Автоматический выброс каналов и конвейер для деталей поддерживают рабочий ход обрезки.
- Время смены формы важно для цехов с большим количеством деталей; форма для обрезки, разработанная для быстрого монтажа, и общий опорный стол уменьшают время переналадки.
- Качество формовочной матрицы для обрезки также влияет на последующий цикл: чистая обрезка означает короткий и предсказуемый цикл робота по удалению заусенцев; плохая обрезка означает более длительные, управляемые силой проходы и большее количество повторных попыток.
Когда мы проектируем роботизированную ячейку DZ, мы подбираем пресс для обрезки в соответствии с фактическим циклом литейной машины плюс запас, а также разрабатываем формовочную матрицу так, чтобы один удар давал деталь, которая сразу же поступает на станцию автоматической обработки заусенцев без сортировки или доработки. Именно это позволяет линии работать с тем же темпом, что и литейная машина, а не с самым медленным оператором.
Мягкий призыв к действию
Машины DZ собирают ячейки для обрезки, автоматической обработки заусенцев, шлифовки и полировки как единый интегрированный комплекс, при этом формовочная матрица для обрезки разработана так, чтобы деталь, выходящая из пресса, уже была сформирована для автоматической отделки. Если вы настраиваете или переоборудуете станцию обрезки, обратитесь к нашей инженерной команде, и мы вместе спроектируем формовочную матрицу и роботизированную ячейку, чтобы край, с которым встречается ваш робот, всегда был одним и тем же.