Diseño de Troquel de Recorte y Corte de Compuerta/Canal para Piezas Fundidas a Presión
La matriz de recorte es el caballo de batalla no reconocido de una línea de fundición a presión. Se sitúa entre la máquina de fundición y todas las operaciones posteriores, y realiza el sucio trabajo de separar la pieza de la compuerta, el bebedero y los rebosaderos, al tiempo que recorta el reborde de la línea de partición. Si se hace bien, convierte una colada en una pieza limpia y localizada, lista para el acabado con CNC y robótico. Si se hace mal, deja bordes rasgados, caras distorsionadas y tocones de reborde que un robot no puede seguir de forma fiable, devolviendo el trabajo a una persona con una lima.
Este artículo es una referencia de diseño para matrices de recorte y corte de compuertas, escrito para el ingeniero de utillajes que diseña la estación de recorte. Cubrimos por qué las matrices de recorte importan más allá del coste, cómo alinear el recorte con la línea de partición, el diseño del punzón y el juego para rebordes finos, utillaje de golpe único frente a progresivo, manejo de compuertas y rebosaderos, cómo la calidad del recorte prepara el desbarbado y pulido robótico, el acero para herramientas y el desgaste, y el impacto del tiempo de ciclo en la celda.
Por qué las matrices de recorte importan más de lo que parecen
Es tentador tratar el recorte como un paso genérico: una prensa, un punzón, una pieza terminada. En la práctica, la matriz de recorte establece el nivel de calidad para todo lo que viene después.
Lo que ofrece una buena matriz de recorte:
- Una separación limpia de la pieza de la compuerta, sin tocones de compuerta residuales que luego se rompen dentro de un ensamblaje terminado.
- Un borde de reborde de línea de partición consistente, uniforme en grosor y ubicación, para que la celda de desbarbado encuentre el mismo borde en cada ciclo.
- Una pieza localizada y soportada que no se distorsiona bajo la fuerza de recorte, preservando los datums en los que confían el CNC y la robótica.
- Un golpe rápido y repetible que mantiene el ritmo de la máquina de fundición en lugar de ser un cuello de botella.
Lo que cuesta una matriz de recorte deficiente:
- Líneas de partición rasgadas o irregulares que requieren retoques manuales, la mayor fuente de mano de obra en una línea.
- Paredes finas distorsionadas por una fuerza de corte desigual o un soporte deficiente, que luego fallan en planitud en el mecanizado.
- Reborde inconsistente que derrota el seguimiento automatizado de bordes, porque el robot no puede encontrar una ruta estable.
- Tocones de compuerta que sobresalen de la superficie y se convierten en concentradores de tensiones o defectos cosméticos después del plateado.
Para los fundamentos de la eliminación de compuertas y la línea de partición en fundición a presión de aluminio, consulte nuestra referencia de eliminación de compuertas y línea de partición en fundición a presión de aluminio , que cubre dónde se origina el reborde y cómo debe encontrarse con la matriz de recorte.
Alinear el corte de recorte con la línea de partición
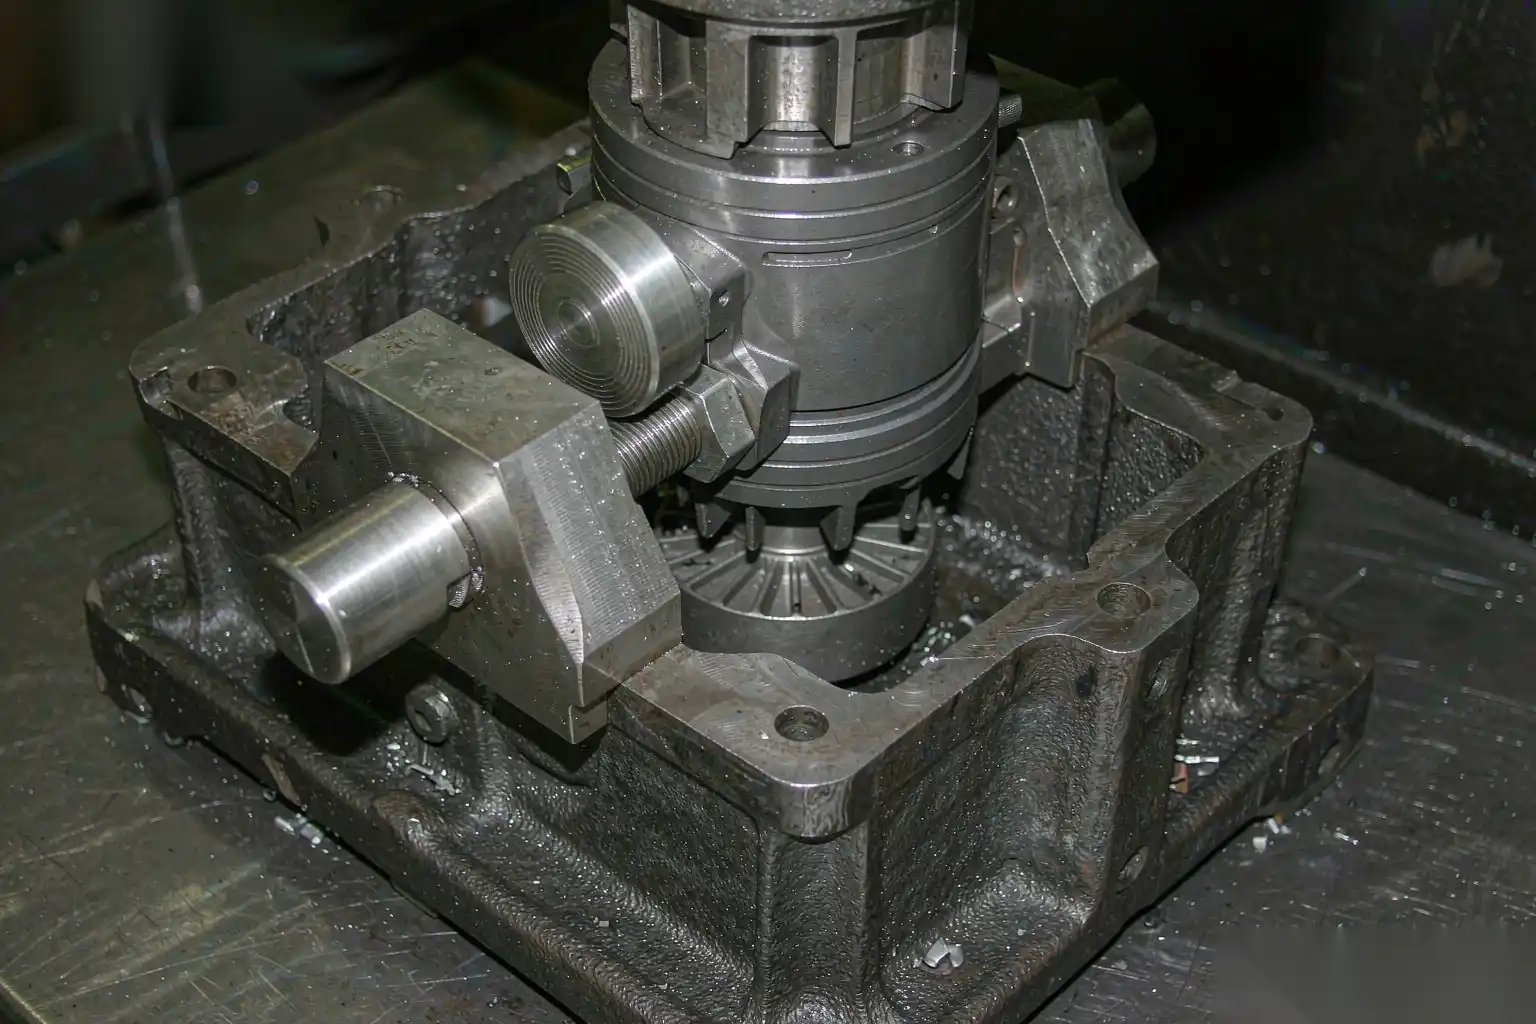
La matriz de recorte corta a lo largo de la línea de partición, por lo que su perfil de corte debe ser una copia fiel de esa línea proyectada en el plano de recorte. La primera regla de diseño es diseñar la matriz de recorte a partir del mismo CAD que utilizó la matriz de fundición, no a partir de una aproximación redibujada.
Principios:
- El perfil de la matriz de recorte debe coincidir exactamente con la línea de partición del fundido, incluyendo cada radio y escalón, para que el corte aterrice en el plano previsto.
- Donde la línea de partición atraviesa una cara plana, el recorte debe cortar limpiamente en ese plano y dejar una rebaba mínima y uniforme para que el robot la rompa.
- Evite diseñar una línea de partición que se curve en tres dimensiones si una línea planar o escalonada simple es suficiente; los perfiles de recorte complejos son más difíciles de rectificar y mantener.
- Mantenga la línea de recorte alejada de las superficies cosméticas. Si la línea de partición cruza una cara visible, la costura del recorte será visible independientemente de lo buena que sea la matriz, por lo que el diseño del fundido debe moverla a un borde oculto.
Una matriz de recorte desalineada con la línea de partición incluso en medio milímetro dejará un labio de rebaba grueso o cortará la pieza. Ambos son defectos que la celda posterior no puede solucionar de forma económica.
Diseño de punzón y holgura para rebabas finas
La acción de corte en una matriz de recorte es un cizallamiento, y como cualquier cizallamiento, necesita la holgura adecuada entre el punzón y la matriz para producir una rotura limpia en lugar de un desgarro.
Reglas de diseño que se mantienen en producción:
- Holgura lateral entre punzón y matriz: típicamente del 3 al 8 por ciento del espesor del material que se corta (la rebaba más cualquier web de compuerta fina), ajustado según la aleación. Las rebabas de aluminio y zinc se cortan limpiamente en el extremo inferior; las compuertas más gruesas necesitan más.
- Holgura insuficiente: el punzón roza en lugar de cizallar, acelera el desgaste y deja un borde bruñido pero desgarrado.
- Holgura excesiva: el material se estira y deforma antes de romperse, produciendo un borde irregular y con rebabas y una zona de deformación mayor.
- Borde del punzón: mantenga una superficie de corte afilada y consistente (0.1 a 0.3 mm) seguida de alivio; un borde redondeado o astillado arrastra la rebaba en lugar de cortarla.
- Para rebabas muy finas (0.05 a 0.15 mm), la matriz de recorte actúa casi como una operación de cepillado; el soporte debajo de la pieza debe ser rígido para que la rebaba no se doble en lugar de cizallar.
El objetivo es un corte, no una doblez. Si la rebaba se dobla en lugar de cizallar, la pieza sale de la matriz de recorte con un labio plegado que ningún cepillo de desbarbado eliminará de forma consistente.
Recorte de un solo golpe versus recorte progresivo
La mayoría de las matrices de recorte de fundición a presión son de un solo golpe: una carrera de la prensa libera la pieza del sistema de alimentación y recorta el perímetro en una sola acción. Esto es correcto para la gran mayoría de las piezas porque coincide con el ciclo de fundición y mantiene la celda simple.
Cuándo se justifica un recorte progresivo o de varias etapas:
- Piezas muy grandes o finas donde un solo golpe distorsionaría el fundido bajo una carga desigual; un corte escalonado equilibra la fuerza.
- Piezas con compuertas internas o compuertas complejas que deben retirarse en secuencia para evitar el desgarro de una sección.
- Piezas de alto valor donde un recorte controlado y de baja distorsión reduce el desperdicio posterior más que los costos adicionales del ciclo.
Compromisos:
- Un solo golpe: ciclo más bajo, herramienta más simple, pero exige una pieza bien soportada y un diseño de compuerta limpio.
- Múltiples etapas: más control, menos distorsión, pero más tiempo de prensa y una matriz más compleja con más puntos de mantenimiento.
Para piezas de consumo y automotrices de alto volumen, el objetivo es el recorte de un solo golpe a la velocidad del ciclo de fundición; diseñe las compuertas y el soporte de la pieza para que un solo golpe sea suficiente.
Manejo de compuertas, canales y rebosaderos
La matriz de recorte no solo corta el perímetro de la pieza; también separa las compuertas, cizalla el canal donde es necesario y recorta los rebosaderos. La forma en que se manejan determina si las compuertas caen limpiamente o atascan la matriz.
Guía de diseño:
- Coloque las compuertas de modo que el punzón de recorte las cizalle en el mismo golpe que la pieza, con una zona de holgura que permita que las compuertas caigan libremente en un conducto separado.
- Diseñe los restos de canales y rebosaderos para que caigan lejos de la pieza, no para que se adhieran a ella; un resto atrapado en la pieza se convierte en un paso de eliminación manual.
- Utilice compuertas de línea de partición siempre que sea posible, ya que se recortan en el mismo plano que la rebaba; las sub-compuertas o compuertas vestigiales en una cara requieren un corte separado o una operación de fresado.
- Dimensionar los rebosaderos para que su recorte sea un cizallamiento limpio; los rebosaderos sobredimensionados añaden costo de metal y carga de recorte sin ningún beneficio.
- Considere un expulsor o un chorro de aire en la matriz de recorte para expulsar las compuertas, manteniendo el nido libre para la siguiente pieza y protegiendo la recogida robótica.
La matriz de recorte que suelta una pieza limpia y una pila separada de compuertas, sin desechos mezclados, es la que funciona sin supervisión. Los desechos mezclados obligan a un operador a clasificar, que es exactamente la mano de obra que la celda está destinada a eliminar.
Cómo la calidad del recorte prepara el desbarbado y pulido robótico
Esta es la conexión que decide si su celda de acabado funciona sin supervisión o no. Una celda de desbarbado robótico sigue un borde. Si el borde que sigue es consistente, el resultado es consistente. Si el borde varía, el robot corta en exceso (mordiendo material bueno) o corta en defecto (dejando rebaba), y se requiere un operador para corregir los errores.
La matriz de recorte controla tres cosas de las que depende el robot:
- Banda de espesor de rebaba: una matriz de recorte que mantiene la rebaba entre 0,05 y 0,15 mm permite al robot utilizar un cepillo giratorio de pasada única. La rebaba variable fuerza un proceso más lento y controlado por fuerza de múltiples pasadas, que es más difícil de ajustar.
- Ubicación del borde: una matriz de recorte alineada con la línea de partición coloca la rebaba en un plano conocido, por lo que la trayectoria del robot es determinista. Una línea de recorte errática hace que la planificación de la trayectoria sea una conjetura.
- Rigidez de la pieza: una matriz de recorte que soporta la pieza evita la distorsión, por lo que la pieza se asienta en el accesorio del robot de la misma manera cada vez. Una pieza distorsionada se asienta de manera diferente y el cepillo se encuentra con una superficie diferente.
Para el lado de la automatización de esto, nuestra guía para desbarbar fundiciones a presión de aluminio con automatización cubre cómo el seguimiento de bordes y el control de fuerza de la celda asumen un borde de recorte determinista, y nuestra guía de operaciones secundarias de fundición a presión establece la secuencia completa desde el recorte hasta el mecanizado y el acabado.
En resumen, la matriz de recorte no está antes de la automatización; es la primera estación de la misma. Si escatima en la matriz de recorte, recuperará la mano de obra en el banco de desbarbado.
Acero para herramientas, desgaste y mantenimiento
Una matriz de recorte corta aleaciones de aluminio y zinc abrasivas miles de veces por turno, por lo que el material y el mantenimiento no son una ocurrencia tardía.
Opciones de material y diseño:
- Punzones y matrices de recorte para aluminio: el acero para herramientas endurecido en el rango HRC 56 a 62 es típico; para familias de aleaciones de alto volumen o abrasivas, considere grados premium o tratamiento de superficie para resistir el agarrotamiento.
- Para el zinc, que es menos abrasivo que el aluminio, los aceros endurecidos estándar funcionan bien, pero tenga cuidado con el astillado del punzón en secciones delgadas.
- Las placas de desgaste debajo del punzón y en las superficies de guía extienden la vida útil de la matriz y mantienen estable la alineación del corte; una guía desgastada permite que el punzón se desvíe y el espacio libre cambie, degradando el borde.
- Mantenga los filos de corte aliviados y afilados según un programa vinculado al número de piezas, no a la falla. Un rectificado programado mantiene la calidad del filo; esperar un filo astillado significa una serie de piezas defectuosas primero.
- Proteja la matriz del calor residual de la fundición y de cualquier residuo de inyección; un nido sucio raya las superficies de soporte de la pieza y eventualmente distorsiona la pieza durante el recorte.
La planificación de la vida útil de la herramienta pertenece a la economía de la celda: una matriz de recorte que necesita un rectificado cada 50.000 disparos es un elemento de mantenimiento programado, no una parada inesperada. Nuestra referencia de mantenimiento y vida útil de herramientas de fundición a presión cubre la programación del mantenimiento que mantiene la producción tanto de las matrices de recorte como de las de fundición.
Impacto del tiempo de ciclo en toda la celda
La prensa de recorte está en serie con la máquina de fundición y la celda de acabado. Si no puede seguir el ritmo, la máquina de fundición espera, o peor aún, las piezas se acumulan entre estaciones y la mano de obra regresa para moverlas.
Consideraciones del ciclo:
- El tiempo de recorte debe ser igual o inferior al ciclo de fundición para que la estación de recorte nunca sea el cuello de botella. Para la mayoría de las piezas esto es fácil; para compuertas grandes o complejas requiere atención.
- La apertura y cierre de la prensa, la expulsión de la pieza y la eliminación de la compuerta añaden tiempo. Un eyector de compuerta automatizado y un transportador de piezas mantienen la carrera de recorte productiva.
- El tiempo de cambio de troquel es importante para los talleres que fabrican muchas piezas; un troquel de recorte diseñado para un montaje rápido y un soporte compartido reduce el tiempo de cambio.
- La calidad del troquel de recorte también afecta el ciclo posterior: un recorte limpio significa que el ciclo de desbarbado del robot es corto y predecible; un recorte deficiente significa pasadas más largas y controladas por fuerza y más reintentos.
Cuando diseñamos una celda robótica DZ, dimensionamos la prensa de recorte al ciclo real de la máquina de fundición más un margen, y diseñamos el troquel de recorte de modo que un solo golpe produzca una pieza que se alimenta directamente a la estación de desbarbado robótico sin clasificación ni retoques. Eso es lo que permite que la línea funcione a la velocidad de la máquina de fundición en lugar de a la velocidad del operador más lento.
CTA Suave
DZ Machinery construye celdas de recorte y desbarbado, rectificado y pulido robótico como una línea integrada, con el troquel de recorte diseñado de modo que la pieza que sale de la prensa ya tenga la forma para el acabado automatizado. Si está configurando o rediseñando una estación de recorte, hable con nuestro equipo de ingeniería y diseñaremos el troquel y la celda robótica juntos para que el borde que su robot encuentre sea siempre el mismo.