Срок службы оснастки для литья под давлением: механизмы отказа, интервалы планово-предупредительного ремонта и истинная стоимость за отливку
Оснастка является самой крупной единовременной статьей расходов в большинстве программ литья под давлением и наименее понятной. Поставщики цитируют стоимость инструмента, покупатели амортизируют ее на предполагаемое количество отливок, и никто не отслеживает, соответствует ли предположение действительности. Через два года инструмент производит бракованные детали, а стоимость единицы продукции на 40 процентов выше запланированной. Эта статья написана для людей, которые отвечают за этот показатель: какой срок службы оснастки реалистичен в зависимости от сплава и сложности, три механизма, которые фактически выводят из строя штамп, как выглядит график технического обслуживания при правильном выполнении и как правильно рассчитать стоимость оснастки на деталь.
Реалистичный срок службы оснастки в зависимости от сплава и сложности детали
Приведенные ниже цифры — это общее количество отливок до капитального ремонта или замены для оснастки, изготовленной из высококачественной инструментальной стали H13 для горячей обработки, термообработанной до 44-48 HRC, работающей с компетентным процессом. Более дешевая сталь, плохой контроль температуры или агрессивные скорости впрыска сократят эти показатели вдвое.
| Сплав / процесс | Простая деталь, без тонких стенок | Средняя сложность | Конструкционная, тонкостенная, высокая целостность | Доминирующий режим окончания срока службы |
|---|---|---|---|---|
| Цинк, горячая камера | 800,000-1,200,000 | 500,000-800,000 | Нетипично | Эрозия литниковой системы, износ разъема |
| Магний AZ91D | 200,000-300,000 | 150,000-200,000 | 100,000-150,000 | Термические трещины, коррозия каналов охлаждения |
| Алюминий A380 / ADC12 | 150,000-200,000 | 100,000-150,000 | 60,000-100,000 | Термические трещины, пригар |
| Алюминий AlSi10MnMg, вакуумная конструкционная | 100,000-140,000 | 70,000-100,000 | 50,000-80,000 | Термические трещины, эрозия литниковой системы |
| Алюминий с высоким содержанием кремния, более 11 процентов Si | 80,000-120,000 | 50,000-80,000 | 40,000-60,000 | Абразивная эрозия |
| Медный сплав или латунь (в основном гравитационные) | 30,000-60,000 | 20,000-40,000 | Нетипично | Сильный термический угар, эрозия |
Срок службы не является свойством только одной оснастки. Это функция четырех множителей:
- Температура литья. Каждые 30 °C дополнительной температуры металла измеримо сокращают срок службы оснастки, поскольку пиковая температура поверхности оснастки растет вместе с ней. Выдержка алюминия при температуре 660-680 °C вместо 700-720 °C является одним из самых дешевых способов продления срока службы.
- Время цикла. Короткие циклы дают оснастке меньше времени для отвода тепла, поэтому поверхность проводит больше времени при высокой температуре, и термическая усталость ускоряется.
- Толщина стенки. Тонкие стенки требуют более высоких скоростей впрыска и более высоких скоростей в литниковом канале, что приводит к эрозии.
- Контроль температуры оснастки. Оснастка, работающая при стабильной температуре поверхности 200-220 °C, служит значительно дольше, чем та, которая циклирует между 120 и 320 °C.
Три механизма отказа, которые выводят оснастку из строя
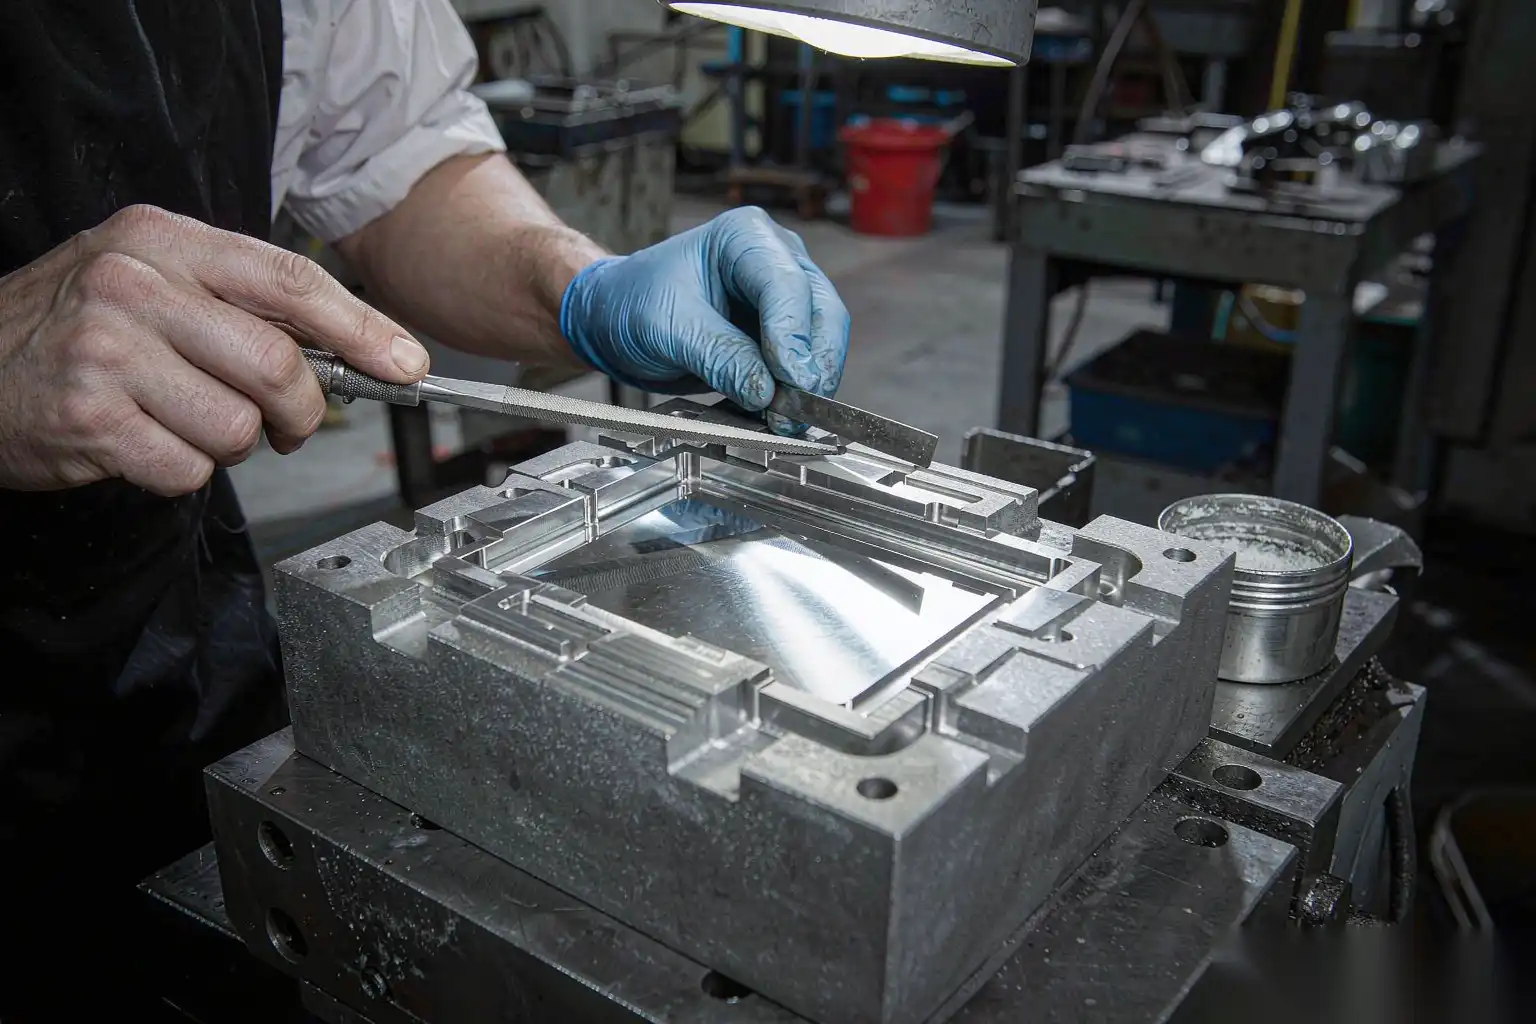
Почти каждая остановка инструмента, которую мы исследовали, связана с одним из трех механизмов или их комбинацией. Определение того, какой из них активен, подскажет вам, что нужно изменить.
Термическая усталость и термический угар
Поверхность оснастки подвергается полному термическому циклу при каждом литье. Металл при 680 °C контактирует с поверхностью при 200 °C, нагревая первые 0,5-1,0 мм до температуры около 550-600 °C за доли секунды, затем поверхность охлаждается распылением и теплопроводностью в массу. Горячий поверхностный слой хочет расшириться, но ограничен более холодным объемом, поэтому он деформируется в сжатии. При охлаждении он испытывает остаточное растяжение. Повторите это десятки тысяч раз, и образуется сеть трещин.
На что обратить внимание и что делать:
- Первые видимые следы термического угара на интенсивно используемой алюминиевой оснастке обычно появляются между 5 000 и 20 000 отливками в самых горячих зонах: на посадочных поверхностях литников, сердечниках, окруженных толстым металлом, и на поверхности отпечатка.
- Сеть трещин сама по себе не является фатальной. Трещины глубиной 0,1-0,3 мм с раскрытием менее 0,05 мм являются косметическими и оставляют слабые линии на поверхности отливки. Они становятся проблемой, когда их глубина превышает примерно 0,5 мм или когда раскрытие трещины превышает 0,15 мм и начинает проникать металл, поскольку проникший металл вырывается и оставляет постоянный приподнятый шрам.
- Правильный предварительный нагрев имеет большее значение, чем думают многие. Переход от холодного состояния к рабочему за 30-50 отливок вместо 8-10 резко снижает ранний термический шок.
- Контроль температуры оснастки — это настоящий рычаг. Держите поверхность в диапазоне, а не в среднем значении. Мы ищем разброс не более 40 °C по всей поверхности полости оснастки в рабочем состоянии, измеренный тепловизором в установившемся режиме.
- Полировка ранних следов термического угара с интервалом в 10 000-15 000 отливок удаляет кончики трещин до их распространения. Это задача профилактического обслуживания с самой высокой отдачей в списке, и именно ее чаще всего пропускают.
Эрозия и вымывание в литниковом канале
Скорость в литниковой системе при стандартном литье алюминия под давлением составляет от 35 до 60 м/с. При скорости 50 м/с расплавленный металл представляет собой высокоскоростную абразивную струю, которая будет разрушать сталь всего, что ее отклоняет. Эрозия проявляется на посадочном пояске литника, на стенках каналов в направлении противоположных изменений направления, и на любом стержне, который находится непосредственно в потоке металла.
- Сплавы с высоким содержанием кремния (более 11% Si) значительно более абразивны, поскольку частицы первичного кремния тверже поверхности стальной оснастки. Ожидайте сокращения срока службы литниковой системы на 30-40%.
- Геометрия литниковой системы определяет локальное воздействие. Уменьшение скорости в литниковой системе с 55 до 40 м/с за счет увеличения площади литника снижает скорость эрозии гораздо сильнее, чем пропорционально, примерно с кубом скорости для эрозии от удара.
- Прорыв металла приводит к образованию облоя. Прогрессирующий рост облоя является видимым симптомом, и он растет достаточно медленно, чтобы операторы компенсировали его увеличением силы смыкания, пока оснастка не станет непригодной.
- Ремонт осуществляется наплавкой сваркой и повторной механической обработкой литниковой системы или заменой вставки литника. Проектируйте оснастку со сменными вставками литника там, где это позволяет геометрия. Это единственное решение превращает оснастку на 60 000 циклов в оснастку на 150 000 циклов при стоимости нескольких сотен долларов за комплект вставок.
Прихватывание и коррозия
Прихватывание — это химическое связывание алюминия с поверхностью оснастки, которое переносится на отливку и обнажает сталь. Этому способствуют высокий дефицит железа в сплаве, высокая температура поверхности оснастки, недостаточное количество смазки, а также шероховатые или треснувшие поверхности оснастки, за которые металл может «зацепиться».
- Содержание железа в сплаве от 0,8 до 1,1% является традиционной мерой предотвращения прихватывания при работе в холоднокамерных машинах. Ниже примерно 0,6% Fe риск прихватывания резко возрастает, если поверхность оснастки не защищена.
- Марганец в количестве 0,4-0,6% и контролируемое содержание Mo или Cr в стали также помогают.
- Состояние поверхности имеет значение. Полированная, азотированная или покрытая PVD поверхность сопротивляется прихватыванию; поверхность с термическими трещинами, окисленная, способствует ему.
- Коррозия по водяной стороне — это другая половина этого механизма. Охлаждающие каналы ржавеют, покрываются накипью и, в районах с жесткой водой, забиваются. Канал, потерявший 30% своего поперечного сечения из-за накипи, локально перегревается, и полость над ним первой получает термические трещины.
Интервалы профилактического обслуживания и контрольный список ПП
Самым главным показателем срока службы оснастки является то, обусловлен ли график ПП количеством циклов или производственным давлением. Дисциплина по количеству циклов не подлежит обсуждению. Приведенные ниже интервалы предполагают оснастку средней сложности для алюминия; масштабируйте их в соответствии с таблицей срока службы по циклам.
| Интервал | Задача | Критерий приемки |
|---|---|---|
| Каждая смена | Визуальный осмотр разъема, возврата выталкивателей, состояния вентиляции | Отсутствие роста облоя, все выталкиватели заподлицо в пределах 0,05 мм |
| Каждая смена | Подтверждение температуры оснастки и расхода воды в установившемся режиме | Поверхность в пределах диапазона, выход воды 40-60 °C |
| 5 000 выстрелов | Снять крышку наполовину, очистить вентиляционные отверстия и переливы, проверить износ ползуна | Вентиляционные отверстия чистые, зазор ползуна менее 0,08 мм |
| 10 000–15 000 выстрелов | Полировка ранних термических трещин, повторное шлифование полости, повторное нанесение разделительного покрытия | Нет трещин глубже 0,3 мм |
| 20 000–30 000 выстрелов | Повторное азотирование или повторное покрытие поверхностей полости | Глубина слоя 40–80 мкм, поверхностная твердость выше 900 HV |
| 25 000 выстрелов | Полная разборка, измерение размеров сердечника, проверка износа выталкивателя и втулки | Сердечники в пределах 0,05 мм от чертежа |
| 50 000 выстрелов | Аудит размеров полости, пересмотр решения о ремонтной сварке | Cpk литья выше 1,33 для критических элементов |
| 3–6 месяцев | Очистка от накипи линий охлаждения и проверка потока | Поток в пределах 10 процентов от базовой линии ввода в эксплуатацию |
| 6–12 месяцев | Полное снятие остаточных напряжений штамповой матрицы при сильной сварке. | Запись о каждом ремонте сварного шва. |
Дополнительные элементы, которые должны присутствовать на каждой карте профилактического обслуживания:
- Записывайте показания счётчика выстрелов на каждом мероприятии профилактического обслуживания. Если счётчик неисправен, программа профилактического обслуживания — фикция.
- Фотографируйте лицевую сторону полости при каждом полном снятии, при одинаковом освещении и под одинаковым углом. Фотоархив из более чем 100 000 снимков — лучший предиктивный инструмент, который у вас когда-либо был.
- Отслеживайте толщину вспышки в определенной точке при каждом событии PM. Рост вспышки с 0,05 мм до 0,25 мм является количественной мерой состояния линии раздела и зажима.
- Ведите историю формы с каждым ремонтом сварки, указывая его местоположение, материал наплавки и дату. Области сварки имеют разное поведение при усталости, и вам нужно знать, где они расположены.
- Проверяйте калибровку термопары ежегодно. Термопара формы с неправильной калибровкой, которая показывает на 20 °C меньше, может повредить инструмент.
Обработка поверхности: нитронирование и PVD
Обработка поверхности не гарантирует продление срока службы. Это компромисс между износостойкостью, сопротивлением пайке и сопротивлением тепловой усталости, и неправильный выбор ухудшит ситуацию.
| Обработка | Типичный слой | Твердость поверхности | Лучше для | Осторожно |
|---|---|---|---|---|
| Газовое нитронирование | 80-150 мкм, соединительный слой 5-15 мкм | 900-1100 HV | Общие алюминиевые формы, против пайки, против износа | Соединительный слой хрупкий; удаляйте его из зон с высоким тепловым шоком |
| Плазменное / ионное нитронирование | 60-120 мкм | 900-1200 HV | Тонкие сердечники, сложная геометрия, лучшее контроль размеров | Более высокая стоимость, требует хорошего закрепления |
| Нитрокарбуризация | 30-60 мкм | 700-900 HV | Литьё из цинка и магния, работа при низких температурах | Мелкое покрытие, меньшая выгода при горячей обработке алюминия |
| PVD CrN | 2-4 мкм | 2000-2400 HV | Сопротивление пайке, области затворов, скольжения и ядра | Тонкое; если основа мягкая, покрытие разрушится от трещин-скорлупы |
| PVD AlTiN | 2-4 мкм | 2800-3400 HV | Абразивный износ, сплавы с высоким содержанием кремния | Окисляется при температуре выше примерно 800 °C; сохраняйте твердость основы, 48-52 HRC |
| Дуплекс, плазменная нитроцементация с последующим PVD | 60-120 мкм плюс 2-4 мкм | Комбинированное | Лучшее доступное для высокоценных структурных инструментов | Стоимость оправдана только при ожидаемом количестве выстрелов свыше примерно 80 000 |
Применяемые нами правила. Азотирование проводится после черновой обработки и перед чистовой обработкой и электроэрозионной обработкой, поскольку слой перекристаллизации после электроэрозионной обработки в любом случае должен быть удален перед обработкой. Повторное азотирование проводится после каждого крупного сварочного ремонта и с интервалом в 20 000–30 000 выстрелов, но есть предел: повторяющиеся циклы азотирования истощают подложку, и поверхностный слой становится хрупким, поэтому после примерно четырех-шести обработок инструмент достигает конца срока службы независимо от внешнего вида. PVD наиболее ценно на сердечниках и ползунах с плохим охлаждением, а не на хорошо охлаждаемых поверхностях полости.
Техническое обслуживание и удаление накипи в линиях охлаждения
Охлаждение — самая пренебрегаемая подсистема в ячейке литья под давлением. Обработка воды дешева, а удаление накипи дорого, но именно последнее фактически закладывается в бюджет.
- Цель проектирования: турбулентный поток, число Рейнольдса выше 10 000, что на практике означает скорость воды выше 1,5 м/с в канале. Ламинарный поток передает тепло в несколько раз хуже.
- Фильтрация на 50 мкм или тоньше на подаче, плюс сетчатый фильтр на обратном трубопроводе. Стружка и мусор в барботере или перегородке являются частой причиной локальных горячих точек.
- Химия воды: поддерживайте низкую жесткость, pH между 7,5 и 9,0, хлориды ниже 100 ppm для нержавеющих компонентов и используйте ингибитор коррозии, совместимый с инструментальной сталью и любыми медными или латунными фитингами.
- Толщина накипи имеет большее значение, чем люди ожидают. Слой карбоната кальция толщиной 0,5 мм снижает теплопередачу примерно на 20–30 процентов, поскольку теплопроводность накипи на два порядка ниже, чем у стали. Пресс-форма, настроенная при вводе в эксплуатацию, будет постепенно отклоняться, и оператор компенсирует это замедлением цикла.
- Удаляйте накипь каждые 3–6 месяцев, чаще при использовании жесткой воды. Используйте циркуляцию ингибированной кислоты или механическую очистку; никогда не оставляйте кислоту в контуре и всегда нейтрализуйте и промывайте.
- Проверяйте по измерению расхода, а не на глаз. Записывайте литры в минуту на контур при вводе в эксплуатацию и сравнивайте при каждом плановом обслуживании. Снижение на 20 процентов является сигналом к удалению накипи.
- Особенно проверяйте барботеры и перегородки. Они первыми засоряются и их труднее всего осмотреть, а потеря одного из них незаметно создает горячее ядро, которое трескается за недели.
Сварочный ремонт: критерии принятия решений и ограничения
Сварочный ремонт является законным и экономичным, когда он контролируется, и это самый быстрый способ уничтожить инструмент, когда он не контролируется. Критерии принятия решений, которые мы используем:
- Ремонт допустим для удаления локальных термических трещин, изолированной эрозии у литникового отверстия, случайных повреждений и, в ограниченных случаях, модификации некритической геометрии.
- Ремонт недопустим на: уплотнительных поверхностях, где любая микропористость в сварном шве будет пропускать, тонких кончиках сердечников диаметром менее примерно 6 мм, участках, подверженных самому высокому термическому градиенту, и в любом месте, которое уже было сварено дважды.
- Дисциплина процесса: предварительный нагрев до 350–450 °C для H13, сварка с использованием соответствующего или мартенситного присадочного материала, поддержание температуры между проходами и последующая термообработка после сварки с полным снятием напряжений. Пропуск термообработки после сварки превращает небольшой ремонт в трещину, которая проходит через всю полость.
- Ограничьте количество сварных швов на инструмент. Мы ограничиваем общую площадь сварки примерно 15–20 процентами поверхности полости и количество ремонтов в одном месте — двумя. После этого оставшийся ресурс на усталость непредсказуем.
- Каждый сварной шов должен сопровождаться повторной механической обработкой, проверкой размеров и, если инструмент азотирован, повторной обработкой этой области.
- Документированная проверка реальности: сварочный ремонт обычно восстанавливает 60–80 процентов оставшегося ресурса в данном месте, а не 100 процентов. Оценивайте стоимость ремонта соответственно и корректируйте оставшийся прогноз выстрелов в файле истории пресс-формы.
Дисциплина по количеству выстрелов и стратегия запасных вставок
Каждое решение менеджера проекта зависит от знания, сколько выстрелов сделал инструмент. Это кажется очевидным, и его обычно игнорируют.
- Установите счетчик выстрелов на станок и регистрируйте показания в файл истории формы при каждой смене инструмента. Установка счетчиков обойдется очень недорого.
- Если инструмент работает на более чем одном станке, не предполагая, что счетчики совпадают. Пусть счетчики передают данные в центральный журнал.
- Группировать износ вместе. Ядра, штифты выбрасывателей, направляющие, вставки в затворе и втулки для шприца — это расходные материалы с собственным сроком службы, обычно 20-50 процентов от срока службы полости, и их следует заменять по плану, а не при поломке.
- Стратегия запасных частей по критичности детали:
| Сценарий | Стратегия запасных частей | Обоснование |
|---|---|---|
| Деталь с высоким объемом производства, одна полость, единственный поставщик | Полностью дублирующий инструмент | Отказ инструмента останавливает линию заказчика; стоимость амортизируется за счет объема |
| Высокий объем, многополостной | Одна запасная часть для каждого набора износных вставок и вращающаяся полость | Поддерживает низкие капитальные затраты при сохранении тактового времени |
| Средний объем, общая платформа | Запасной набор вставок для ядер, затворов и выбрасывателей | Вставки составляют 5-15 процентов стоимости инструмента и покрывают 70 процентов отказов |
| Малый объем или прототип | Без запасных частей, определите путь ремонта вместо этого | Капитал лучше потратить в другом месте |
| Программа с известным изменением конструкции в течение 12 месяцев | Только запасные вставки | Полость может стать устаревшей раньше, чем износится |
- Сохраняйте чертежи изготовителя оснастки и сертификат на сталь. Когда оснастка выходит из строя после 30 000 отливок вместо 120 000, первые вопросы касаются марки стали, записи о термообработке и твердости, а без сертификата вы не сможете на них ответить.
Расчет стоимости оснастки на деталь
Расчет прост и почти всегда выполняется неправильно, поскольку амортизируется только цена покупки. Правильным числителем является общая стоимость владения в течение срока службы оснастки.
Стоимость на деталь равна:
- Цена покупки оснастки плюс
- Все затраты на планово-предупредительный ремонт и расходные материалы за весь срок службы плюс
- Обработка поверхности, включая повторное азотирование и новое покрытие PVD, плюс
- Ремонт сваркой и повторная механическая обработка, плюс
- Потребленные сменные вставки, плюс
- Брак, связанный с оснасткой на этапе окончания срока ее службы, плюс
- Затраты на установку и смену оснастки за весь срок службы, минус
- Остаточная или утилизационная стоимость выведенной из эксплуатации оснастки,
разделенная на количество годных отливок, полученных за весь срок службы.
Рабочий пример. Структурная алюминиевая оснастка стоит 120 000 долларов США. За весь срок службы она обеспечивает 120 000 отливок с выходом годных с первого раза 92%, то есть 110 400 годных деталей. Затраты на планово-предупредительный ремонт составляют 1,5 часа на каждые 5 000 отливок за 24 цикла при ставке 45 долларов США в час, что составляет 1 620 долларов США. Повторное азотирование каждые 25 000 отливок по 1 400 долларов США за каждую добавляет 5 600 долларов США. Ремонт сваркой и повторная механическая обработка составляют в общей сложности 8 000 долларов США. Потребленные комплекты сменных вставок — 6 500 долларов США. Брак на этапе окончания срока службы, связанный со снижением состояния оснастки, составляет 1,5% от 120 000 отливок, 1 800 деталей по переменной стоимости 14 долларов США каждая, что составляет 25 200 долларов США, и это та статья, которую все забывают. Общая сумма составляет 166 920 долларов США за 110 400 годных деталей, или 1,51 доллара США на деталь. Если бы вы амортизировали только цену покупки, вы бы учли 1,09 доллара США и занизили цену на 39%.
Два следствия, на которые стоит обратить внимание. Во-первых, статья «Брак на этапе окончания срока службы» достаточно велика, чтобы вывод оснастки из эксплуатации немного раньше, до того, как ее процент брака возрастет, часто был дешевле, чем ее использование до полного износа. Постройте график процента брака в зависимости от количества отливок и найдите точку перегиба; на большинстве алюминиевых оснасток она находится между 70 и 85% от общего срока службы. Во-вторых, продление срока службы на 30% за счет лучшего контроля температуры, регулярной полировки и дисциплинированного удаления накипи оказывает рычаговое воздействие на стоимость детали, поскольку оно распределяет фиксированный числитель на большее количество единиц и одновременно позволяет избежать этапа с высоким уровнем брака.
Состояние оснастки также проявляется на последующих этапах. Оснастка с увеличивающимися зазорами и линиями термических трещин производит отливки с более тяжелыми заусенцами по линии разъема и непостоянными остатками литников, что именно там, где автоматизированная финишная обработка должна работать интенсивнее. Наши ячейки с плавающими шпинделями с контролем силы поглощают эти колебания гораздо лучше, чем фиксированное ручное шлифование, и разница в потреблении абразивов измерима. Для получения дополнительной информации о решениях по проектированию оснастки, которые влияют на это, см. наш руководство по инструментам для алюминиевого литейного производства, а по вопросам качества отливок той же проблемы, дефектах и решениях при алюминиевом литом под давлением.
DZ Machinery производит роботизированные ячейки для снятия заусенцев и шлифования с плавающими шпинделями с контролем силы, которые обеспечивают постоянную обработку кромок даже при износе оснастки и увеличении зазоров. Если вы строите модель срока службы штампа и стоимости детали и хотите, чтобы этап финишной обработки был рассчитан на основе состояния оснастки в конце срока службы, а не на основе первых 10 000 отливок, отправьте нам чертежи деталей и объем отливок, и мы рассчитаем стоимость с учетом вашей реальной экономики оснастки.