Vida útil del mantenimiento de herramientas de fundición a presión: mecanismos de fallo, intervalos de mantenimiento preventivo y costo real por disparo
Las herramientas son el mayor coste no recurrente en la mayoría de los programas de fundición a presión y el menos entendido. Los proveedores cotizan una herramienta, los compradores la amortizan en función de un recuento de disparos asumido, y nadie realiza un seguimiento de si la suposición es correcta. Dos años después, la herramienta produce piezas defectuosas y el coste por pieza es un 40 por ciento superior al planificado. Este artículo está escrito para las personas que poseen ese número: qué vida útil por disparo es realista según la aleación y la complejidad, los tres mecanismos que realmente dañan un molde, cómo es un programa de mantenimiento cuando se realiza correctamente y cómo calcular correctamente el coste de la herramienta por pieza.
Vida útil realista por disparo según aleación y complejidad de la pieza
Los números a continuación son el total de disparos antes de una reparación mayor o reemplazo, para herramientas fabricadas en acero de trabajo en caliente de clase premium H13, tratado térmicamente a 44-48 HRC, operando con un proceso competente. Acero más barato, control de temperatura deficiente o velocidades de inyección agresivas reducirán estos valores a la mitad.
| Aleación / proceso | Pieza sencilla, sin pared delgada | Complejidad media | Estructural, pared delgada, alta integridad | Modo dominante de fin de vida útil |
|---|---|---|---|---|
| Zinc, cámara caliente | 800,000-1,200,000 | 500,000-800,000 | No típico | Erosión en la compuerta, desgaste en la línea de separación |
| Magnesio AZ91D | 200,000-300,000 | 150,000-200,000 | 100,000-150,000 | Grietas por calor, corrosión en las líneas de enfriamiento |
| Aluminio A380 / ADC12 | 150,000-200,000 | 100,000-150,000 | 60,000-100,000 | Grietas por calor, soldadura |
| Aluminio AlSi10MnMg, estructural al vacío | 100,000-140,000 | 70,000-100,000 | 50,000-80,000 | Grietas por calor, lavado de la compuerta |
| Aluminio con alto contenido de silicio, más del 11 por ciento de Si | 80,000-120,000 | 50,000-80,000 | 40,000-60,000 | Erosión abrasiva |
| Aleación de cobre o latón (principalmente por gravedad) | 30,000-60,000 | 20,000-40,000 | No típico | Revisión de calor bruto, erosión |
La vida útil de los golpes no es una propiedad exclusiva de la herramienta. Es una función de cuatro multiplicadores:
- Temperatura de fundición. Cada 30 °C adicionales en la temperatura del metal reduce la vida del molde de manera medible, porque la temperatura máxima de la superficie del molde aumenta con ello. Mantener el aluminio a 660-680 °C en lugar de 700-720 °C es una de las extensiones de vida más económicas disponibles.
- Tiempo de ciclo. Los ciclos cortos dan al molde menos tiempo para disipar calor, por lo que la superficie pasa más tiempo a alta temperatura y la fatiga térmica se acelera.
- Grosor de la pared. Las paredes delgadas requieren velocidades de inyección más altas y velocidades de puerta mayores, lo que provoca erosión.
- Control de temperatura del molde. Un molde que mantiene una superficie estable de 200-220 °C dura mucho más que uno que cicla entre 120 y 320 °C.
Los tres mecanismos de fallo que matan los moldes
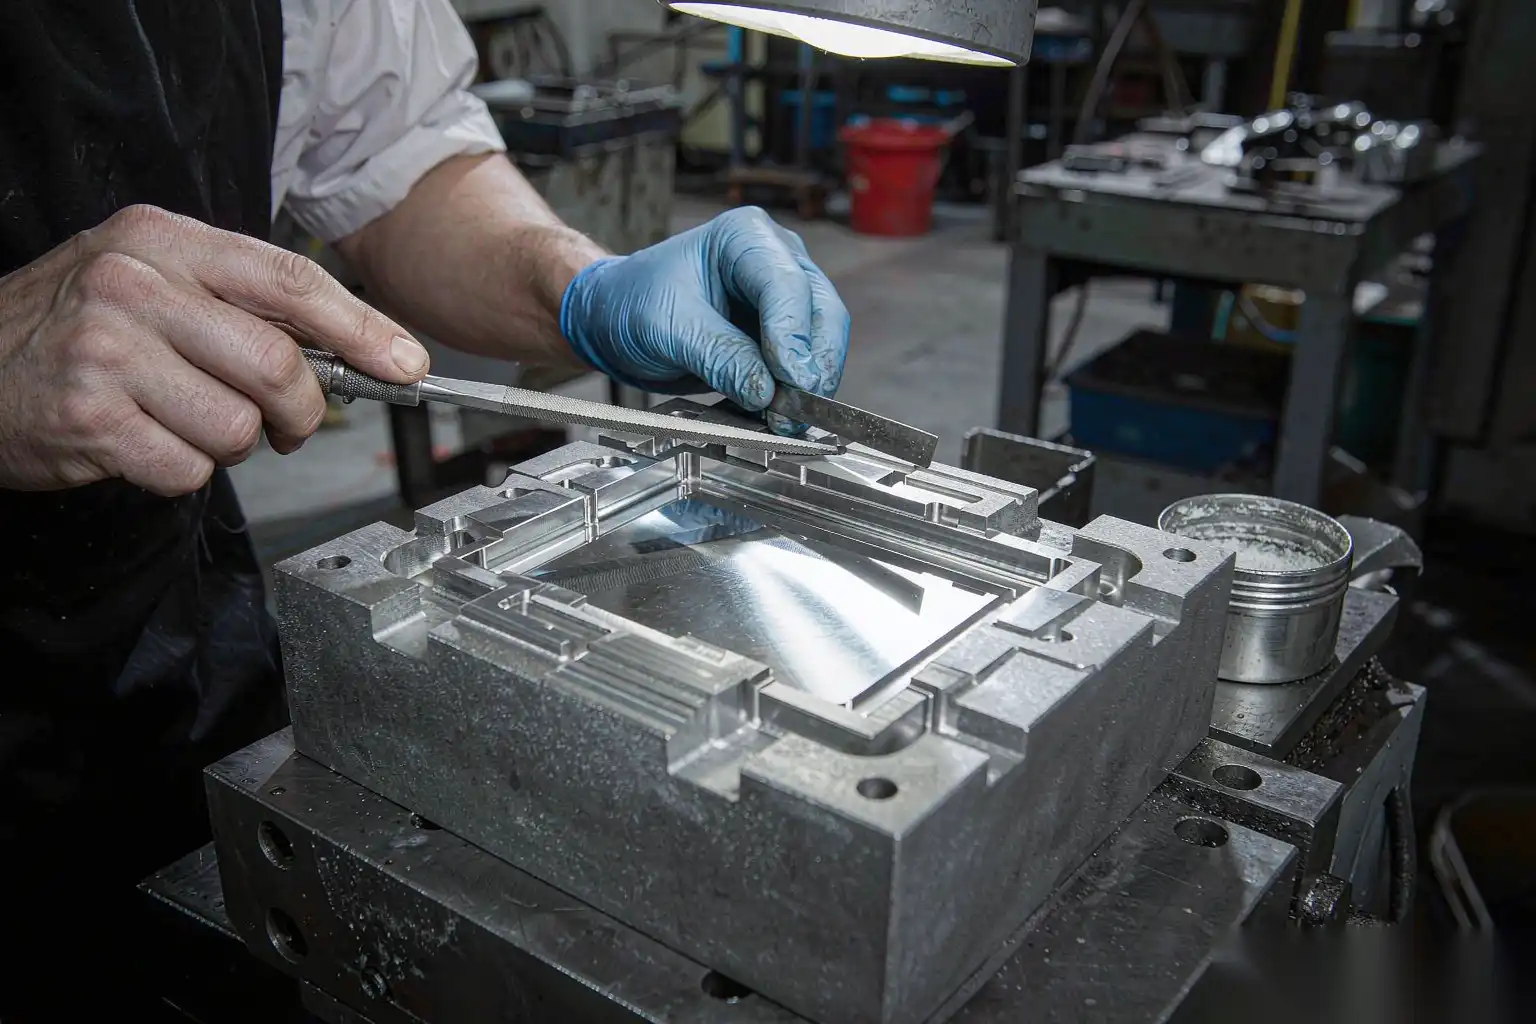
Casi todos los retiros de herramientas que hemos investigado se remontan a uno de tres mecanismos, o a una combinación de ellos. Reconocer cuál está activo te indica qué cambiar.
Fatiga térmica y revisión de calor
La superficie del molde experimenta un ciclo térmico completo en cada disparo. El metal a 680 °C contacta una superficie a 200 °C, llevando los primeros 0,5-1,0 mm a aproximadamente 550-600 °C en una fracción de segundo, luego la superficie se enfría con el rociado del molde y la conducción hacia el volumen. La capa caliente de la superficie quiere expandirse pero está limitada por el volumen más frío, por lo que cede en compresión. Al enfriarse entra en tensión residual. Repetir esto decenas de miles de veces forma una red de grietas.
Qué observar y qué hacer:
- Las primeras revisiones visibles de calor en un molde de aluminio trabajado duro suelen aparecer entre 5,000 y 20,000 disparos, en las áreas más calientes: zonas de entrada, núcleos rodeados de metal grueso y la cara del biscuit.
- Una red de grietas no es en sí misma fatal. Grietas de 0,1-0,3 mm de profundidad con aberturas inferiores a 0,05 mm son cosméticas y producen líneas tenues en la superficie del casting. Se convierten en un problema cuando profundizan más allá de aproximadamente 0,5 mm o cuando la apertura de la grieta supera los 0,15 mm y el metal empieza a penetrar, porque el metal penetrado es lo que se desprende y deja una cicatriz elevada permanente.
- Precalentar adecuadamente importa más de lo que la mayoría piensa. Pasar de frío a producción en 30-50 disparos en lugar de 8-10 reduce drásticamente el choque térmico temprano.
- El control de temperatura del molde es la verdadera palanca. Mantén la superficie en un rango, no un promedio. Buscamos una dispersión de no más de 40 °C en la cara de la cavidad en un molde de producción, medido con una cámara térmica en estado estable.
- Pulir las primeras revisiones de calor a intervalos de 10,000-15,000 disparos elimina las puntas de grieta antes de que se propaguen. Esta es la tarea de mantenimiento con mayor retorno de inversión en la lista, y la que más se suele omitir.
Erosión y lavado en la entrada
La velocidad de la compuerta en una fundición convencional de aluminio sitúa entre 35 y 60 m/s. A 50 m/s, el metal es un chorro abrasivo de alta velocidad, y eliminará acero de cualquier superficie que lo desvíe. La erosión aparece en la zona de la compuerta, en las paredes del conducto opuestas a los cambios de dirección, y en cualquier núcleo que se sitúe directamente en la corriente de metal.
- Las aleaciones de alto contenido de silicio por encima del 11 por ciento de Si son significativamente más abrasivas, porque las partículas de silicio primario son más duras que la superficie del acero del molde. Espere una vida de la compuerta un 30-40 por ciento más corta.
- La geometría de la compuerta impulsa el ataque local. Reducir la velocidad de la compuerta de 55 a 40 m/s aumentando el área de la compuerta reduce la tasa de erosión mucho más que proporcionalmente, aproximadamente con el cubo de la velocidad para la erosión por impacto.
- El lavado produce rebabas. El crecimiento progresivo de rebabas es el síntoma visible, y crece lo suficientemente lentamente como para que los operadores compensen con más fuerza de sujeción hasta que la herramienta sea inutilizable.
- La reparación se realiza mediante acumulación por soldadura y rectificación de la compuerta, o reemplazando una inserción de la compuerta. Diseñe la herramienta con inserciones de compuerta reemplazables donde la geometría lo permita. Esa decisión única convierte una herramienta de 60,000 disparos en una de 150,000 disparos por el costo de unos pocos cientos de dólares por conjunto de inserciones.
Soldadura y Corrosión
La soldadura es la unión química del aluminio con la cara del molde, que se adhiere a la pieza fundida y deja el acero expuesto. Se acelera por una alta deficiencia de hierro en la aleación, alta temperatura de la superficie del molde, lubricante insuficiente y superficies del molde ásperas o agrietadas que ofrecen algo en qué agarrarse.
- El contenido de hierro en la aleación entre 0.8 y 1.1 por ciento es la medida anti-soldadura tradicional en trabajos con cámara fría. Por debajo de aproximadamente 0.6 por ciento de Fe, el riesgo de soldadura aumenta rápidamente a menos que la superficie del molde esté protegida.
- El manganeso en un 0.4-0.6 por ciento y el molibdeno o cromo controlados en el acero también ayudan.
- El estado de la superficie importa. Una cara pulida, nitrurada o recubierta con PVD resiste la soldadura; una cara con marcas de calor, oxidada, la invita.
- La corrosión en el lado del agua es la otra mitad de este mecanismo. Los canales de enfriamiento se oxidan, escalan y, en zonas de agua dura, se taponan. Un canal que ha perdido el 30 por ciento de su sección transversal por escamas funciona caliente localmente y la cavidad por encima de él se agrieta primero por calor.
Intervalos de mantenimiento preventivo y lista de control de PM
El predictor más importante de la vida útil de la herramienta es si el programa de mantenimiento preventivo se basa en el conteo de disparos o en la presión de producción. La disciplina en el conteo de disparos es innegociable. Los intervalos a continuación suponen una herramienta de aluminio de complejidad media; ajústelos con la tabla de vida útil de disparos.
| Intervalo | Tarea | Criterio de aceptación |
|---|---|---|
| Cada turno | Revisión visual de la línea de separación, retorno del émbolo, condición de las ventilas | Sin crecimiento de rebabas, todos los pasadores del émbolo al ras dentro de 0.05 mm |
| Cada turno | Confirmar la temperatura del molde y el flujo de agua en estado estable | Superficie dentro del rango, agua de salida 40-60 °C |
| 5.000 disparos | Cubierta de tira a mitad, limpiar ventilaciones y desbordamientos, verificar desgaste de la corredera | Ventilaciones despejadas, juego de la corredera por debajo de 0.08 mm |
| 10.000-15.000 disparos | Pulir controles de calor tempranos, volver a pulir la cavidad, volver a aplicar recubrimiento de liberación | No queda ninguna inspección más profunda de 0.3 mm |
| 20.000-30.000 disparos | Re-nitrurar o volver a recubrir las superficies de la cavidad | Profundidad de la carcasa 40-80 µm, superficie por encima de 900 HV |
| 25.000 disparos | Desmontaje completo, medir dimensiones del núcleo, verificar desgaste del pasador y buje del expulsor | Núcleos dentro de 0.05 mm de la impresión |
| 50.000 disparos | Auditoría dimensional de la cavidad, revisión de decisiones de reparación por soldadura | Cpk de fundición por encima de 1.33 en características críticas |
| 3-6 meses | Descalcificación de la línea de enfriamiento y verificación del flujo | Flujo dentro del 10 por ciento de la línea base de puesta en marcha |
| 6-12 meses | Alivio completo del estrés de la matriz si está soldada en exceso | Registro de reparación por soldadura |
Elementos adicionales que deben estar en cada tarjeta de mantenimiento preventivo:
- Registrar la lectura del contador de disparos en cada evento de mantenimiento preventivo. Si el contador está roto, el programa de mantenimiento preventivo es ficticio.
- Fotografíe la cara de la cavidad en cada tira completa, misma iluminación, mismo ángulo. Un registro fotográfico de más de 100,000 tomas es la mejor herramienta predictiva que tendrá.
- Controle el grosor del flash en una ubicación definida por evento de PM. El crecimiento del flash de 0,05 mm a 0,25 mm es una medida cuantitativa del estado de la línea de separación y la condición de la prensa.
- Mantenga un archivo de historial de matrices con cada reparación de soldadura, su ubicación, material de relleno y fecha. Las áreas soldadas tienen un comportamiento de fatiga diferente y necesita saber dónde están.
- Verifique la calibración del termopar anualmente. Un termopar de matriz descalibrado que lea 20 °C menos puede dañar una herramienta.
Tratamientos superficiales: Nitruración y PVD
El tratamiento superficial no es una garantía de extensión de vida. Es un intercambio entre resistencia al desgaste, resistencia a la soldadura y resistencia a la fatiga térmica, y la elección incorrecta empeora las cosas.
| Tratamiento | Capa típica | Dureza superficial | Mejor para | Precaución |
|---|---|---|---|---|
| Nitruración con gas | 80-150 µm, capa de compuesto de 5-15 µm | 900-1,100 HV | Matrices de aluminio generales, anti-soldadura, anti-desgaste | La capa de compuesto es frágil; elimínela de áreas con choque térmico alto |
| Nitruración plasma / iónica | 60-120 µm | 900-1,200 HV | Núcleos delgados, geometría compleja, mejor control dimensional | Costo más alto, requiere un buen fijado |
| Nitrocarburo | 30-60 µm | 700-900 HV | Matrículas de zinc y magnesio, servicio a menor temperatura | Casco más superficial, menos beneficio en trabajos con aluminio caliente |
| PVD CrN | 2-4 µm | 2.000-2.400 HV | Resistencia a la soldadura, áreas de compuerta, deslizamientos y núcleos | Delgado; si el sustrato es blando, el recubrimiento falla por colapso de cáscara de huevo |
| PVD AlTiN | 2-4 µm | 2.800-3.400 HV | Desgaste abrasivo, aleaciones con alto contenido de silicio | Oxida por encima de aproximadamente 800 °C; mantener el sustrato duro, 48-52 HRC |
| Dúplex, nitruración por plasma y luego PVD | 60-120 µm más 2-4 µm | Combinado | Mejor disponible en herramientas estructurales de alto valor | El coste solo se justifica por encima de aproximadamente 80.000 disparos esperados |
Reglas que aplicamos. La nitruración se realiza después del mecanizado en bruto y antes del mecanizado de acabado y EDM, porque la capa de recast del EDM debe eliminarse antes del tratamiento de todos modos. La re-nitruración se realiza después de cada reparación mayor por soldadura y en intervalos de 20,000-30,000 disparos, pero hay un límite: los ciclos repetidos de nitruración agotan el sustrato y la capa se vuelve frágil, por lo que después de aproximadamente cuatro a seis tratamientos, la herramienta está al final de su vida útil independientemente de su apariencia. El PVD es más valioso en núcleos y deslizadores con pobre refrigeración, no en caras de cavidad bien refrigeradas.
Mantenimiento de la línea de enfriamiento y desescamado
El sistema de enfriamiento es el subsistema más descuidado en una célula de fundición a presión. El tratamiento del agua es barato y la eliminación de sarro es costosa, pero lo que realmente se presupuestan es lo contrario.
- Objetivo de diseño: flujo turbulento, número de Reynolds por encima de 10,000, lo que en la práctica significa una velocidad de agua superior a 1.5 m/s en el canal. El flujo laminar transfiere el calor varias veces peor.
- Filtración de 50 µm o más fina en el suministro, además de un colador en la salida. Los residuos y escombros en un burbujeador o deflector son una causa común de puntos calientes locales.
- Química del agua: mantener la dureza baja, pH entre 7.5 y 9.0, cloruro por debajo de 100 ppm para componentes de acero inoxidable, y usar un inhibidor de corrosión compatible con el acero del molde y cualquier accesorio de cobre o latón.
- El grosor de la escala importa más de lo que la gente espera. Una capa de 0.5 mm de carbonato de calcio reduce la transferencia de calor en aproximadamente un 20-30 por ciento porque la conductividad de la escala está dos órdenes de magnitud por debajo del acero. Un molde que fue ajustado en la puesta en marcha se desviará gradualmente y el operador lo compensará ralentizando el ciclo.
- Desescamar cada 3 a 6 meses, con más frecuencia en agua dura. Utilizar circulación de ácido inhibido o limpieza mecánica; nunca dejar ácido en el circuito y siempre neutralizar y enjuagar.
- Verificar mediante medición de flujo, no a simple vista. Registrar litros por minuto por circuito en la puesta en marcha y comparar en cada mantenimiento preventivo. Una caída del 20 por ciento es el desencadenante para desescamar.
- Verificar específicamente los burbujeadores y deflectores. Son lo primero que se bloquea y lo más difícil de inspeccionar, y perder uno silenciosamente crea un núcleo caliente que se detecta en semanas.
Decisiones y límites en reparación por soldadura
La reparación por soldadura es legítima y económica cuando está controlada, y es la forma más rápida de destruir una herramienta cuando no lo está. Los criterios de decisión que usamos:
- La reparación es aceptable para eliminar puntos calientes locales, erosión aislada en la entrada, daño accidental y, en casos limitados, modificación de geometría no crítica.
- No es aceptable en: superficies de sellado donde cualquier micro-porosidad en la soldadura provocará fugas, puntas de núcleo delgadas con aproximadamente 6 mm de diámetro, áreas sujetas a los mayores gradientes térmicos, y cualquier ubicación que ya haya sido soldada dos veces.
- Disciplina en el proceso: precalentar a 350-450 °C para H13, soldar con relleno compatible o maraging, mantener la temperatura entre pasadas y realizar tratamiento térmico post-soldadura con un alivio completo de tensiones. Saltarse el alivio de tensiones post-soldadura convierte una pequeña reparación en una grieta que atraviesa la cavidad.
- Limitar las soldaduras por herramienta. Limitamos el área total soldada a aproximadamente el 15-20 por ciento de la superficie de la cavidad y el número de reparaciones por ubicación a dos. Más allá de eso, la vida útil restante por fatiga es impredecible.
- Cada soldadura debe ser seguida por un mecanizado de reaplicación, verificación dimensional y, donde la herramienta esté nitrurada, un nuevo tratamiento en esa región.
- Verificación documentada: una reparación por soldadura típicamente restaura entre el 60 y el 80 por ciento de la vida útil restante en esa ubicación, no el 100 por ciento. Precio la reparación en consecuencia y ajuste la previsión de disparos restante en el archivo de historial del molde.
Disciplina en el conteo de disparos y estrategia de insertos de repuesto
Cada decisión de PM depende de saber cuántos disparos ha realizado la herramienta. Eso suena obvio y se ignora rutinariamente.
- Instale un contador de disparos en la máquina y registre las lecturas en el archivo de historial de moldes en cada cambio de herramienta. Los contadores de retrofit cuestan muy poco.
- Si una herramienta funciona en más de una máquina, no asuma que los conteos son iguales. Haga que los contadores informen a un registro central.
- El desgaste de los grupos se agrupa. Núcleos, pasadores de expulsión, slides, insertos de puerta y casquillos de sprue son consumibles con sus propias vidas útiles, típicamente del 20 al 50 por ciento de la vida de la cavidad, y deben ser reemplazados de manera planificada en lugar de cuando se rompen.
- Estrategia de repuestos por criticidad de la pieza:
| Escenario | Estrategia de repuestos | Justificación |
|---|---|---|
| Pieza de alto volumen, cavidad única, fuente única | Herramienta duplicada completa | La falla de la herramienta detiene la línea del cliente; el costo se amortiza en volumen |
| Alto volumen, múltiples cavidades | Un repuesto de cada conjunto de insertos de desgaste alto más un insert de cavidad rotatorio | Mantiene el capital bajo mientras protege el takt time |
| Volumen medio, plataforma compartida | Conjunto de insertos de repuesto para núcleos, puertas y expulsores | Los insertos representan del 5 al 15 por ciento del costo de la herramienta y cubren el 70 por ciento de las fallas |
| Bajo volumen o prototipo | Sin repuestos, en su lugar definir la ruta de reparación | Es mejor gastar el capital en otro lado |
| Programa con cambio de diseño conocido en 12 meses | Solo insertos de repuesto | La cavidad puede quedar obsoleta antes de desgastarse |
- Conserve los planos del fabricante de la herramienta y la certificación del acero. Cuando una herramienta falla a las 30.000 impresiones en lugar de 120.000, las primeras preguntas son sobre la calidad del acero, el registro del tratamiento térmico y la dureza, y sin certificación no puede responderlas.
Costo de herramientas de fabricación por pieza
El cálculo es simple y casi siempre se hace mal, porque solo se amortiza el precio de compra. El numerador correcto es el costo total de propiedad durante la vida útil de la herramienta.
El costo por pieza equivale a:
- Precio de compra de la herramienta, más
- Todo el trabajo de mantenimiento preventivo y consumibles durante la vida útil, más
- Tratamientos superficiales, incluyendo re-nitruración y recubrimientos PVD, más
- Reparaciones de soldadura y re-maquinado, más
- Insertos de repuesto consumidos, más
- Chatarra atribuible a la herramienta en su fase final de vida útil, más
- Trabajo de montaje y cambio a lo largo de la vida útil, menos
- Valor residual o de chatarra de la herramienta retirada,
dividido por el número de piezas buenas entregadas durante la vida útil.
Ejemplo práctico. Una herramienta de aluminio estructural cuesta 120.000 USD. Durante su vida útil entrega 120.000 disparos con un rendimiento del 92 por ciento en la primera pasada, por lo que 110.400 piezas buenas. El trabajo de mantenimiento preventivo consume 1,5 horas por evento de 5.000 disparos en 24 eventos, a 45 USD por hora, lo que equivale a 1.620 USD. La re-nitruración cada 25.000 disparos, a 1.400 USD cada una, añade 5.600 USD. Las reparaciones de soldadura y el re-maquinado suman 8.000 USD. Los conjuntos de insertos de repuesto consumidos ascienden a 6.500 USD. La chatarra atribuible a la condición decreciente de la herramienta al final de su vida útil es del 1,5 por ciento de 120.000 disparos, 1.800 piezas a 14 USD de coste variable cada una, lo que equivale a 25.200 USD, y eso es lo que todos olvidan. El total es de 166.920 USD sobre 110.400 piezas buenas, o 1,51 USD por pieza. Si solo hubieras amortizado el precio de compra, habrías registrado 1,09 USD y estarías subestimando en un 39 por ciento.
Dos consecuencias que vale la pena actuar. Primero, el término de chatarra al final de la vida útil es lo suficientemente grande como para que retirar una herramienta un poco antes, antes de que aumente su tasa de chatarra, sea a menudo más barato que usarla hasta su destrucción. Traza la tasa de chatarra contra el conteo de disparos y busca la rodilla; en la mayoría de las herramientas de aluminio, se sitúa entre el 70 y el 85 por ciento de la vida total. Segundo, extender la vida en un 30 por ciento mediante un mejor control de temperatura, pulido regular y descalcificación disciplinada tiene un efecto apalancado en el costo por pieza, porque distribuye el numerador fijo sobre más unidades y evita la cola de alto chatarra al mismo tiempo.
El estado de la herramienta también se refleja en la downstream. Una herramienta con un aumento en el reborde y líneas de control de calor produce piezas con rebabas más pesadas en la línea de separación y restos de puerta inconsistentes, que es exactamente donde el acabado automatizado tiene que trabajar más. Nuestras células con husillos flotantes controlados por fuerza absorben esa variación mucho mejor que el rectificado manual fijo, y la diferencia en consumo de abrasivos es medible. Para más información sobre las decisiones de diseño de herramientas que impulsan esto, consulte nuestro guía de troqueles de fundición a presión de aluminio, y para el lado de calidad de fundición del mismo problema, defectos y soluciones en fundición de aluminio a presión.
DZ Machinery construye células robotizadas de desbarbado y rectificado con husillos controlados por fuerza que mantienen un borde de rotura consistente incluso cuando la herramienta se desgasta y aumenta el reborde. Si está construyendo un modelo de vida útil de la matriz y costo por pieza y desea que el paso de acabado esté dimensionado para la condición de fin de vida en lugar de los primeros 10.000 disparos, envíenos sus dibujos de piezas y volumen de disparos y le ofreceremos una cotización basada en su economía real de herramientas.