


Вторичные операции при литье под давлением: маршрутный лист с реальными циклами, силами и затратами
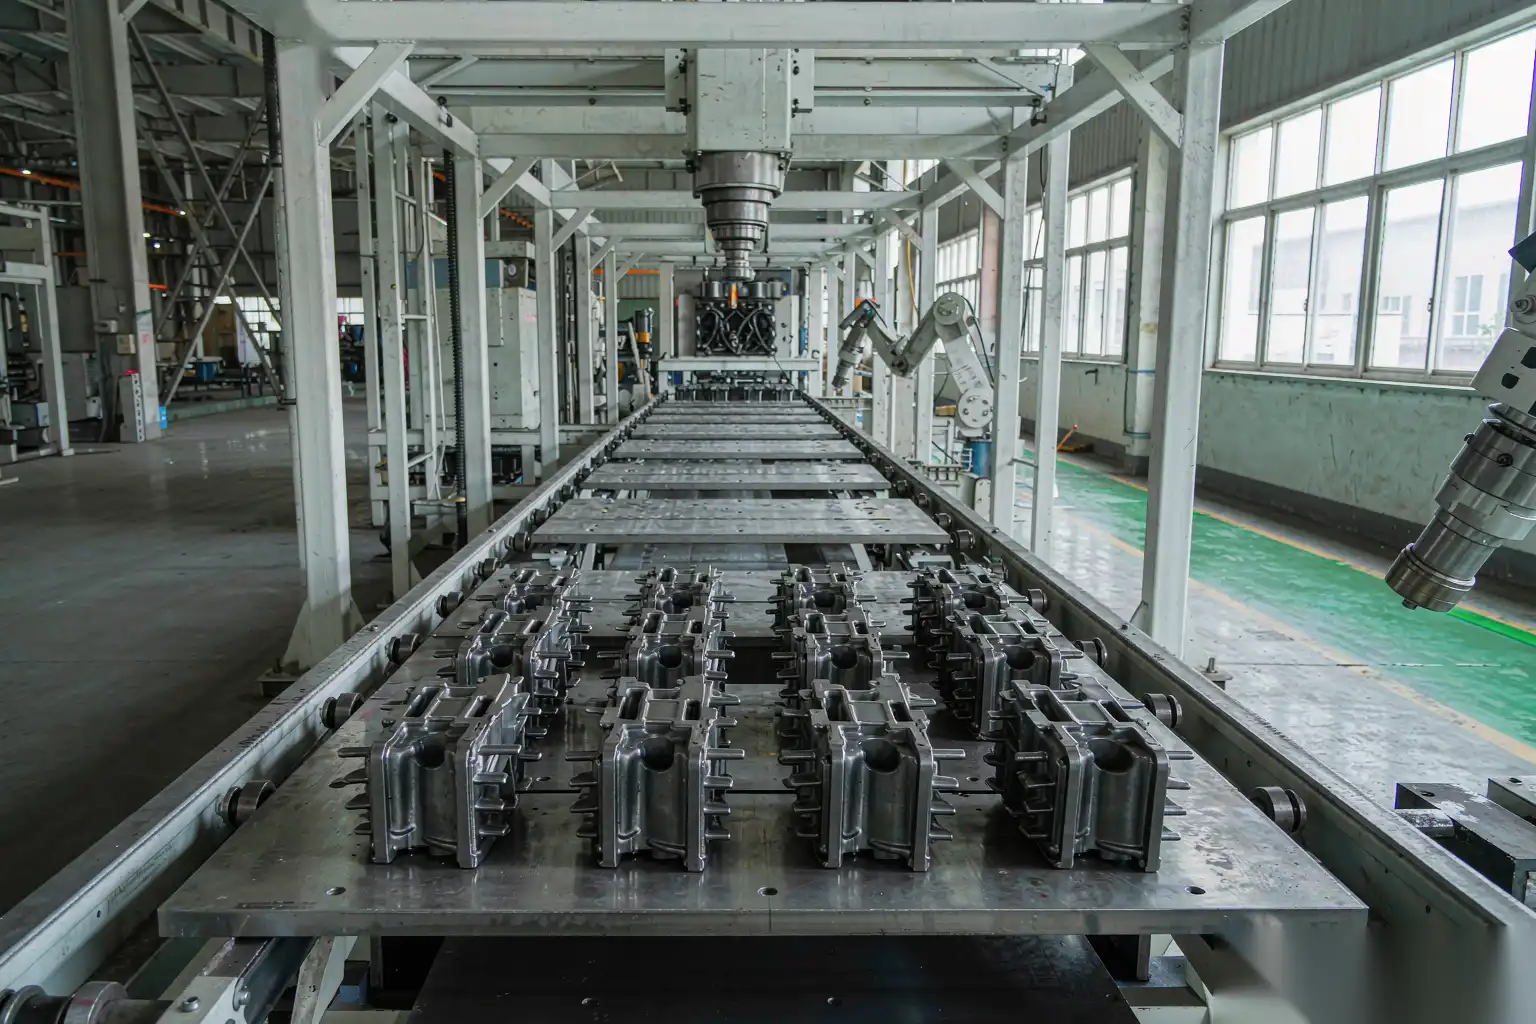
Извлечение — это не конец процесса, а его середина. На простом структурном кронштейне операция литья может составлять 55% от стоимости поставки; на отполированной и покрытой корпусе крана — 20-25%, а всё, что после формы, — это остальное. Однако большинство моделей стоимости рассматривают вторичные операции как один пункт “финишной обработки” с предположением. Эта статья заменяет предположение маршрутизационным листом: каждую станцию от пресс-формы до паллеты, с параметрами, которые реально ей управляют, режимами отказа, критериями приемки и ориентировочным временем цикла и затратами.
Ниже приведенная маршрутизация предполагает холоднокаменное алюминиевое литье в диапазоне 0,2-3,0 кг. Детали из цинка горячекаменного типа проходят аналогичную последовательность с меньшими усилиями и без распила канала в большинстве случаев.
Почему вторичные операции доминируют в стоимости
Три структурные причины, и они усугубляются:
- Отливка не является готовой формой. Она приходит с заготовкой, каналами, переливами, свидетелем линии раздела, вспышками на каждом слайде и штоке выбрасывателя, следами отгрузочных ворот, отметинами штока выбрасывателя 0,05-0,30 мм и остатками смазки формы.
- Косметическая поверхность создается, а не заливается. Хромированная или PVD-покрытие требует субстрата с Ra 0,05 мкм или лучше и без видимых пор. Это восемь-двенадцать стадий шлифовки от поверхности после литья.
- Варьирование от залпа к залпу вынуждает ручную обработку. Вспышка после литья может варьироваться от 0,05 до 0,50 мм на одной и той же детали между первым залпом смены и трехсотым. Машина с фиксированным путем не может это компенсировать; человек — может, поэтому эти станции остаются ручными.
Третий пункт — это место, где автоматизация либо работает, либо терпит неудачу, и именно поэтому архитектура оборудования важнее бренда.
Разделение отливки от залпа
Нажатие обрезки
Пресс-форма для обрезки срезает заготовку, каналы и переливы за один ход. Неправильный расчет усилия и зазора приведет к деформации детали или оставит заусенец 0,5 мм, что обойдется дороже на последующих этапах, чем сама обрезка.
| Параметр | Типичное значение | Примечания |
|---|---|---|
| Сила обрезки | Площадь среза (мм²) x прочность среза; для алюминия используйте 150-200 Н/мм² | Пример: периметр 600 мм x толщина 3 мм x 180 Н/мм² = 324 кН ≈ 33 т |
| Вместимость пресса | 20-50 т мелкие детали, 60-150 т средние, 150-300 т крупные конструкционные | Размер при расчетной силе в 1,5-2,0 раза для учета вариации вспышки и износа штампа |
| Зазор между пуансоном и матрицей | 0,03-0,08 мм с каждой стороны, или 3-5% толщины заготовки | Слишком туго = заедание штампа; слишком свободно = образуется заусенец при прокатке |
| Скорость возврата штампа | 100-400 мм/с приближение, 20-60 мм/с резка | Медленная резка уменьшает высоту заусенца |
| Время цикла | 8-20 секунд, включая загрузку и выгрузку | Загрузка роботом добавляет 3-6 секунд |
| Материал штампа | D2 или A2 при 58-62 HRC, или H13 для горячей подгонки | Горячая подгонка при 150-250°C уменьшает трещинообразование на сплавах с высоким содержанием Si |
Горячая и холодная подгонка — это действительно важное решение. Подгонка выше 150°C снижает требуемую силу на 20-35% и значительно уменьшает риск разрыва у входа в штамп на сплавах с высоким содержанием кремния, но требует, чтобы деталь шла прямо из штампа в пресс, и усложняет контроль размеров, так как деталь сжимается после подгонки. Холодная подгонка после контролируемого охлаждения до ниже 80°C более безопасна по размеру и легче автоматизируется с помощью робота и охлаждающей конвейерной системы.
Режимы отказа, за которыми нужно следить: заусенец при линии подгонки из-за чрезмерного зазора; искажение детали из-за неравномерной поддержки; разрыв у входа в штамп, оставляющий вмятину 1-3 мм, которая затем проявляется на отполированной поверхности; и заусенцы, прилипшие к штампу для подгонки и оставляющие отметки на следующей детали. Автоматическая смазка штампа или продувка воздухом между ударами не является опциональной при массовом производстве.
Пильная резка ворот, подъемников и стеблей LP
Ворота HPDC обычно подгоняются; низкодавление подъемников, головки гравитационных питателей и крупные бисквитные ворота пиливаются, так как сечение слишком тяжелое для штампа подгонки.
| Параметр | Типичное значение |
|---|---|
| Лезвие | Биметаллический или с твердосплавным наконечником, пропил 2-3 мм, 3-6 TPI для толстых секций |
| Скорость лезвия | 800-2000 м/мин биметалл; 1500-3000 м/мин твердосплав |
| Коэффициент подачи | 20-120 см²/мин алюминия, устанавливается по нагрузке на зуб |
| Длина реза за цикл | 15-120 с для секции 20-80 мм |
| Режущий жидкость | Эмульсия 5-8%, заливка или через-лезвие минимальное количество |
| Срок службы пилы | 8-20 часов времени резки или 300-1500 разрезов, в зависимости от секции и сплава |
Основание управляет всем здесь. Деталь должна поддерживаться так, чтобы падающие ворота не могли вытянуть материал из отливки при выходе пилы, и рез должен выполняться по обработанным или отлитым датумам, а не по вспышке. На санитарном корпусе рез обычно делается по несущему выступу, неэстетическому, оставляя 1-3 мм припуска для шлифовальной станции.
Обработка и механическая обработка крупными партиями
Пескоструйная обработка и вибрационная отделка
Цель: выровнять поверхность, удалить следы разделительной линии и остатки смазки, а также сгладить острые края, чтобы шлифовальная станция получала стабильный входной материал.
| Параметр | Пескоструйная обработка | Вибрационная обработка |
|---|---|---|
| Средство | Стальной дробь 0,2-0,8 мм или керамические/стеклянные шарики 0,1-0,5 мм | Керамические или пластиковые конусы, 10-40 мм |
| Интенсивность | Almen 0,10-0,30 ммА для чистки только | — |
| Амплитуда / скорость | Колесо 60-80 м/с | Амплитуда 2-4 мм, 900-1500 об/мин |
| Цикл | 30-180 с в подвесной или вращающейся дробилке | 10-45 мин |
| Полученная Ra | 3.2-8.0 мкм | 0.8-3.2 мкм |
| Обрыв кромки | 0.05-0.20 мм | 0.10-0.40 мм |
| Лучше для | Крупные детали, удаление тяжелых наплывов | Мелкие детали, пакетная обработка, предварительная полировка поверхностей |
Два предупреждения. Во-первых, дробеструйная обработка поверхности, которая позже будет полироваться до зеркала, обычно является ошибкой: дробь складывается и размазывает металл по пористым участкам, а не удаляет их, и эти сложенные поры открываются при полировке или гальванике и выглядят как микропоры. Для предварительной обработки перед гальваникой используйте шлифовальную ленту или фланцевое колесо вместо дробеструйной обработки. Во-вторых, среда должна быть полностью отделена от деталей перед обработкой; одна встроенная стальная дробь разрушит режущий край.
Обработка на ЧПУ и стратегия определения опорных точек
Большинство отливок проходят хотя бы одну операцию обработки: герметичные поверхности, отверстия, монтажные площадки, резьбы. Толерантный диапазон отливки и стратегия определения опорных точек определяют уровень брака.
| Параметр | Типичное значение |
|---|---|
| Толерантность при отливке | ISO 8062 CT5-CT7 для HPDC; CT7-CT8 для LP и гравитационных |
| Запас материала для обработки | 0.5-1.0 мм на поверхности до 100 мм; 1.0-2.0 мм свыше 100 мм; 2-3 мм на опорных площадках для LP |
| Схема определения опорных точек | 3-2-1, расположено на некосметических поверхностях и стабильных характеристиках с формированным ядром |
| Цель повторяемости датума | Менее 0,05 мм по первичному датуму, 0,10 мм по вторичному и третичному |
| Зажим | Гидравлический или пневматический, 2-6 кН на зажим, поддерживается прямо над стеной или выступом |
| Скорость резания | 200-400 м/мин карбид, 400-900 м/мин PCD для A380 и ADC12 |
| Время цикла | 20-180 с на деталь в зависимости от количества особенностей |
Самая распространенная ошибка при определении базовой поверхности — это позиционирование по литой поверхности, которая формируется движущимся слайдом или двумя половинами штампа, потому что эти особенности смещаются за счет зазора штампа, который увеличивается с износом инструмента. Позиционируйте по особенностям, сформированным из ядра, и по той же половине штампа, где это возможно, и указывайте это в чертеже с помощью целевой точки базовой поверхности, а не оставляйте на усмотрение цеха.
Удаление стружки и фильтрация охлаждающей жидкости важнее, чем при работе с заготовками: опилки от литья содержат кремний и межметаллические соединения железа, которые изнашивают направляющие станка и насос охлаждающей жидкости. Обеспечьте фильтрацию охлаждающей жидкости до 25-50 мкм и используйте прессование или центрифугирование стружки, если вы обрабатываете более нескольких сотен килограммов в день.
Токарная обработка, нарезание резьбы и вставки
| Параметр | Резьба без стружки (роликовая) | Резьба срезанная | Винтовая вставка |
|---|---|---|---|
| Подходящие сплавы | A356, с низким содержанием Si, удлинение выше 5% | A380, ADC12, любой | Все, для удобства обслуживания |
| Диаметр предварительного отверстия | 0.55-0.65 x шаг ниже номинала, в зависимости от сплава | Стандартная сверловка для нарезания резьбы | — |
| Длина зацепления | 2.0-2.5 x диаметр в алюминии | 2.0-3.0 x диаметр | — |
| Скорость пробивки | 10-30 м/мин | 8-20 м/мин | — |
| Срок службы инструмента | 50 000-150 000 отверстий | 20 000-60 000 отверстий | — |
| Выдержка на вытягивание, М6 в A380 | 12-18 кН при зацеплении 15 мм | 10-15 кН | 15-25 кН с винтовым вставкой |
| Время цикла | 2-6 с на отверстие | 3-8 с на отверстие | 8-20 с на вставку |
Роликовые резьбы прочнее, потому что материал подвергается холодной обработке, а не резке, и не образуют стружку, загрязняющую сборку. Они не пригодны для низкоэластичных, высокосиликоновых сплавов HPDC без испытаний, потому что материал не течет, и лопасти трескаются. Резьбы резьбового реза в A380 требуют острого, с высоким уклоном резьбового метчика и щедрого смазочного материала; режим отказа — засорение канавки и поломка метчика в слепом отверстии, что обычно означает брак детали.
Для служебных резьб и мягких сплавов используйте проволочную вставку или саморезную вставку, и укажите крутящий момент установки и проверочный крутящий момент на чертеже.
Обработка кромки разделительной линии и вспучивания
Это самая трудоемкая станция в большинстве предприятий и та, где наблюдается самый широкий разброс качества. Вход — свидетельство разделительной линии 0,05-0,30 мм плюс вспучивание и выбросы формы, а требование к выходу — обычно заусенец 0,1-0,5 мм без видимой линии свидетельства на косметической поверхности.
| Параметр | Ручной | Роботизированная ячейка с соответствующим шпинделем |
|---|---|---|
| Время цикла на деталь | 45-120 с | 25-50 с |
| Операторы за смену | 4-12 в зависимости от объема | 1 оператор обслуживает 2 ячейки |
| Контроль контактной силы | Оценка оператором, 5-60 Н и дрейф | Плавающая сила по управлению, установка 5-40 Н, удерживается с точностью до ±1-2 Н |
| Однородность кромки | ±0,2-0,4 мм по всему перемещению | ±0,05-0,10 мм за 500 000 циклов |
| Брак из-за чрезмерной шлифовки | 1-4% | Менее 0,5% |
| Средство | Крыльчатка, ремень, волоконный диск | То же самое, с автоматической сменой носителя и компенсацией износа |
| Воздействие пыли | Оператор в облаке пыли | Закрытая система, вытяжка при 3 000-6 000 м³/ч |
| Повторяемость после 8 часов | Ухудшается из-за усталости и дискомфорта при использовании средств индивидуальной защиты | Без изменений |
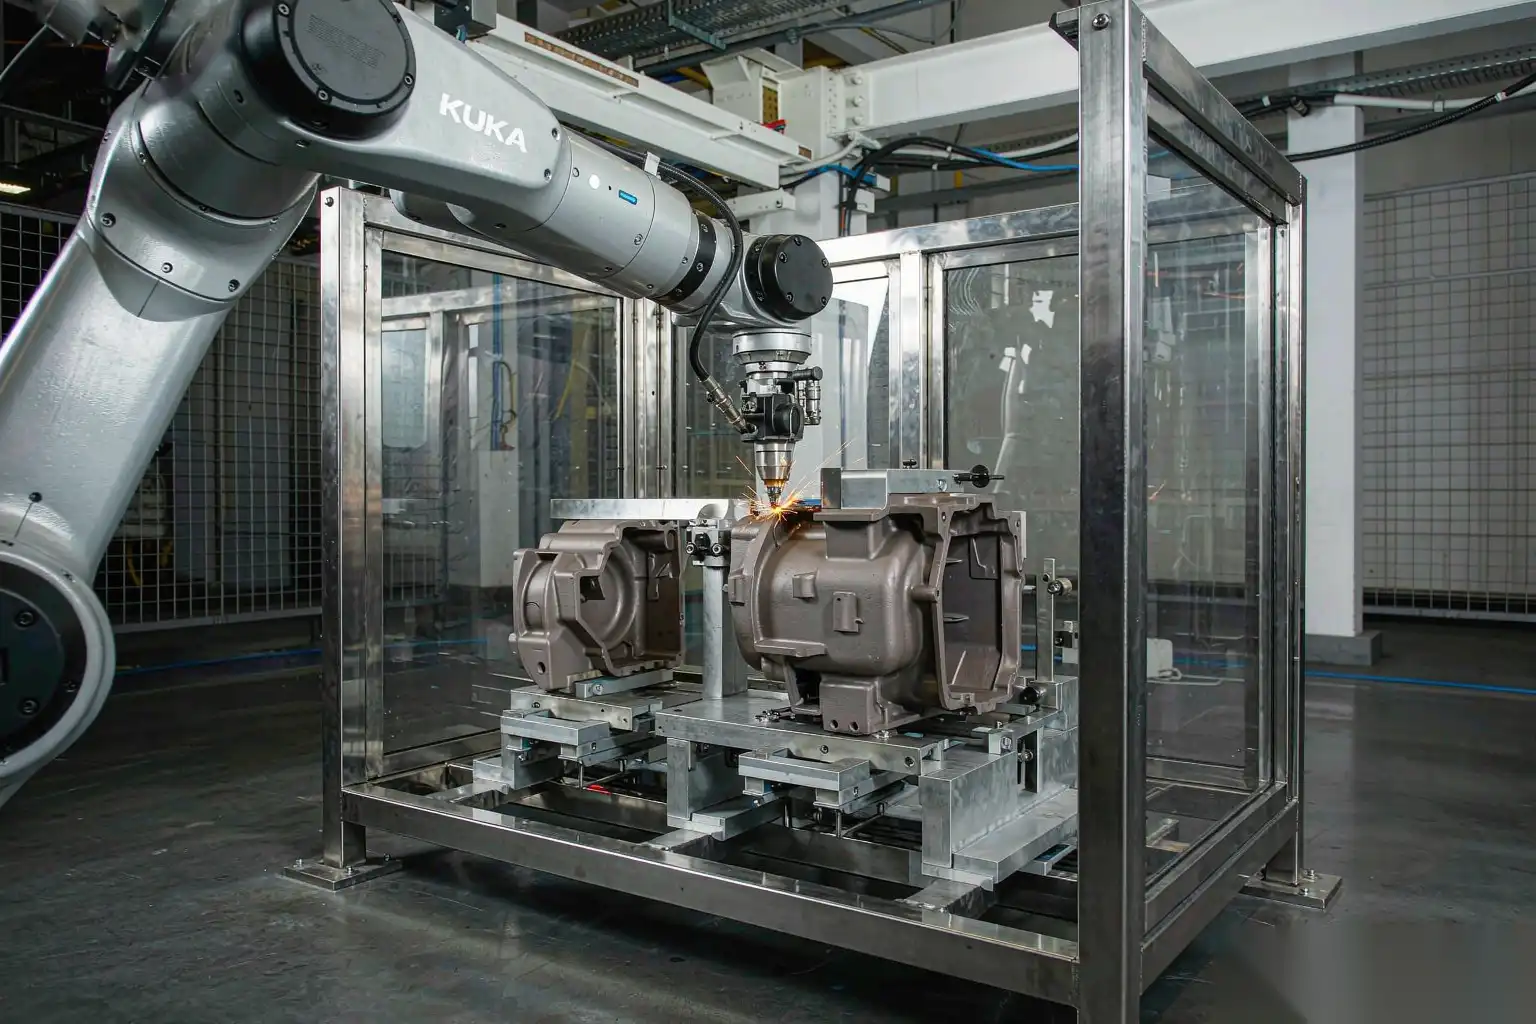
Инженерный компонент, обеспечивающий работу роботизированной ячейки, — это не робот, а адаптивный инструмент. Пневматический или сервомоторный шпиндель с плавающей функцией поддерживает постоянную нормальную силу, пока деталь меняется, чтобы крупная отливка не царапалась и тонкая не пропускалась. Добавьте автоматическую смену носителя (от четырех до восьми позиций), программу компенсации износа, которая индексирует точку контакта по мере уменьшения диаметра колеса, и двух- или четырехстанционный вращающийся стол, чтобы загрузка и разгрузка происходили параллельно шлифовке. Эта комбинация превращает 90-секундную ручную операцию в автоматизированную за 35 секунд с одним оператором вместо шести.
Трудовые расчеты, изложенные ясно: ручная ячейка, обрабатывающая за 75 секунд каждую деталь и производящая 2400 деталей за двухсменный день, требует примерно 6 операторов за смену, 12 — за две смены. Автоматизированная линия из двух ячеек, обрабатывающая за 35 секунд и с одним оператором за смену, производит больше того же объема. При полной стоимости труда в 12 000-25 000 долларов США за оператора в год, в зависимости от страны, прямая экономия труда составляет 120 000-300 000 долларов в год, не считая сокращения брака на 3% и устранения воздействия пыли и повторяющихся нагрузок. Типичный срок окупаемости ячейки — 12-24 месяца, и он короче там, где труд дорог или где уровень брака по косметическим деталям уже превышает 3%.
Машины DZ точно собирают эту ячейку, с фиксаторами, адаптивным шпинделем, корпусом и системой вытяжки пыли, рассчитанными на семейство деталей, а не на модель станка. Общая информация о механизме содержится в нашем как автоматизировать удаление заусенцев с алюминиевых литых деталей статья.
Шлифовка и предварительное полирование перед гальваникой
Этапы шлифовки и прогрессия зернистости
Шлифовка — это не одна операция, а лестница. Пропуск ступени — самая распространённая причина плохого полировки: следующий этап не может устранить царапины предыдущего, и дефект проявляется только после гальваники.
| Этап | Абразив | Зернистость | Контактное давление | Цель | Полученная Ra |
|---|---|---|---|---|---|
| 1. Удаление литника | Зубчатая или керамическая лента | 36-60 | Высокое, 30-60 Н | Выровнять шрам от литника | 6-12 мкм |
| 2. Смешивание | Алюминиевый оксид на ленте | 80-120 | Среднее, 20-40 Н | Удалить узор этапа 1 | 2.5-5 мкм |
| 3. Тонкое шлифование | Алюминиевый оксид или SiC на ленте | 180-240 | Среднее, 15-30 Н | Выравнивание поверхности | 1,0-2,0 мкм |
| 4. Предварительное полирование | Абразив или лента из нетканого материала | 320-400 | Низкое, 10-20 Н | Подготовка к шлифовке | 0,4-0,8 мкм |
| 5. Смазка | Нетканый материал с соединением | 500-600 | Низкое, 8-15 Н | Закрытая мелкая пористость | 0,15-0,30 мкм |
Скорость ленты 20-35 м/с для алюминия, лента должна работать с смазкой или безмасляной смесью, чтобы избежать нагрузки; алюминий нагружает ленту за 30-90 секунд при работе без смазки. Каждый этап должен удалять в 1,5-2 раза больше глубины предыдущего царапин, а направление царапин должно примерно на 90° меняться между этапами, чтобы оператор или система визуального контроля могли подтвердить исчезновение предыдущего рисунка.
Предварительная полировка перед гальваникой
Для хрома, PVD или яркого анодирования, двухэтапная полировка следует за шлифовкой ступени.
| Этап | Колесо | Соединение | Скорость | Достигнутый Ra |
|---|---|---|---|---|
| Шлифовка | Обработанный хлопок или сизаль, 200-350 мм | Триполи / черный эмаль, автоматически наносится каждые 20-60 с | 25-35 м/с периферийная скорость | 0,10-0,20 мкм |
| Цветная полировка | Свободный хлопок, 300-400 мм | Белый или зеленый руж | 30-40 м/с периферийный | 0.02-0.05 мкм |
| Финальный сатин (при необходимости) | Нетканый клапан | Без смазки | 15-25 м/с | 0.4-0.8 мкм, направленный |
Расход компаунда составляет 1-4 г на деталь корпуса крана, наносится автоматической подающей штангой, а не вручную, поскольку ручное нанесение является основным источником вариаций отделки. Износ колеса составляет 0.5-2.0 мм за час работы и должен компенсироваться за счет подачи колеса вперед, поэтому в ячейке должна быть программа компенсации износа и цикл шлифовки колеса.
Автоматические полировальные ячейки от DZ Machinery используют многостанционную ротационную индексацию с четырьмя до двенадцати полировальными головками, автоматическую подачу компаунда и сервосистему компенсации, и являются стандартным решением для корпусов кранов, цинковых ручек и запорных пластин. Аргумент в пользу качества так же силен, как и в пользу труда: ручной полировщик дает отделку, которая варьируется в течение смены, а на зеркально-хромированной детали эта вариация заметна на собранном изделии.
Покрытия, анодирование и гальванические потоки
| Отделка | Поток | Толщина пленки | Цикл | Ориентировочная стоимость |
|---|---|---|---|---|
| Хромат / цирконийский преобразователь | Очистка, обезжиривание, преобразование, сушка | 0.1-1 мкм | 5-15 мин | Низкая |
| Порошковое покрытие | Очистка или преобразование, предварительное выпекание 200°C в течение 30 мин, покрытие, отверждение 180-200°C в течение 15-20 мин | 60-120 мкм | 45-90 мин | Средний |
| Электроосаждение | Очистка, предварительная обработка цирконием, электроосаждение, выпекание | 15-35 мкм | 40-70 мин | Средний |
| Сульфуровая анодизация | Очистка, травление, удаление шлама, анодирование 12-20 В, окраска, запечатывание | 8-25 мкм | 60-120 мин | Средний |
| Твердая анодизация | Анодирование при 0-5°C, 25-60 А/дм² | 25-60 мкм | 90-180 мин | Высокий |
| Декоративное хромирование | Полировка, очистка, цинкование, медь 15-30 мкм, никель 10-20 мкм, хром 0.3-1.0 мкм | 25-50 мкм всего | 90-180 мин | Высокий |
Предварительное выпекание перед порошковым покрытием обязательно для литых деталей. Газ в мелких порах расширяется при отверждении при 180-200°C и выбивает поры через пленку. Выпекание при 200-220°C в течение 30-60 минут перед покрытием позволяет выпустить газ и сначала отремонтировать поверхность.
Испытание на утечку, инспекция и упаковка
Испытание на утечку и приемка
| Метод | Параметр | Критерий прохождения |
|---|---|---|
| Воздух под водой | 4-6 бар, 30-60 с | Нет постоянного потока пузырьков |
| Убывание давления | 1,5x рабочее давление, измерение 30 с | Убывание при зарядке 1-2% |
| Гелий с масс-спектрометрией | 1e-6 до 1e-8 мбар·л/с | Специфично для применения |
| Измерение размеров CMM | Образец раз в месяц или за смену | Cpk выше 1,33 для критичных к функции характеристик |
| Косметическая инспекция | 500-1 000 люкс, расстояние до объекта 300-500 мм, определенное время осмотра | По согласованной лимитной выборке |
Согласуйте лимитные образцы перед производством. Письменная спецификация без физических лимитных образцов — причина, по которой завод может годами спорить о “приемлемости”.
Упаковка
Укажите это. Детали, соприкасающиеся друг с другом в коробке оптом, могут поцарапать отполированную или анодированную поверхность при транспортировке; решение — либо индивидуальная обмотка за 0,05-0,15 USD за деталь, либо термопластовая лоток за 0,10-0,40 USD. Для экспорта заложите в бюджет 3-8% стоимости доставки и упаковки, укажите стандарт паллеты и высоту штабелирования, а также потребуйте испытание на падение и вибрацию при первой отправке.
Объединённый маршрутный лист
Ориентировочные показатели для косметического корпуса A380 или ADC12 весом 0,8 кг, годовой объем 120 000 штук, две смены.
| # | Операция | Цикл на часть | Трудоемкость на часть | Ориентировочная стоимость, USD | Примечания |
|---|---|---|---|---|---|
| 1 | Пресс для обрезки, робот загружен | 15 с | 0,03 мин | 0.06 | Пресс 60 т, холодная обрезка |
| 2 | Ворота ленточной пилы | 25 с | 0,05 мин | 0.09 | Карбидный нож, 2 реза |
| 3 | Шлифовка ударным методом, вешалка | 40 с | 0,03 мин | 0.07 | Стальной дробь 0,4 мм |
| 4 | Операция на ЧПУ 10 и 20 | 95 с | 0,08 мин | 0.85 | Два обрабатывающих центра, один оператор на четверых |
| 5 | Резьбовое соединение, 4 отверстия | 18 с | 0,02 мин | 0.10 | Резка резьбы в A380 |
| 6 | Роботизированная обработка заусенцев, 2 ячейки | 35 с | 0,02 мин | 0.22 | Оператор обслуживает обе ячейки |
| 7 | Роботизированная шлифовка, 3 этапа | 55 с | 0,03 мин | 0.30 | Прогрессия 60-120-240 |
| 8 | Автоматическая полировка, 2 головы | 60 с | 0,02 мин | 0.28 | Резка и окраска |
| 9 | Порошковое покрытие | Время линии 60 с | 0,04 мин | 0.55 | Включая предварительную выпечку |
| 10 | Тест на утечку и инспекция | 30 с | 0,06 мин | 0.14 | Утечка 100%, размерная проверка 10% |
| 11 | Упаковка, рукав и паллетирование | 25 с | 0,08 мин | 0.18 | Индивидуальный рукав |
| Общая сумма | ~7,6 мин | 0,46 мин | ~2.84 | Исключая саму отливку и материал |
Три замечания по честному чтению этой таблицы:
- Предполагается, что ячейка питается непрерывно. Любой буфер менее чем на 20 минут деталей между литьем и финишной обработкой будет отображаться как потерянный выпуск, потому что смена штампа или задержка в печи приводит к голоданию роботов.
- Предполагается, что разброс отливок находится в пределах окна, для которого была указана ячейка. Если облой превышает 0,5 мм или линия разъема смещается более чем на 0,3 мм, ни один соответствующий шпиндель не сможет удержать заданную кромку, и исправить нужно либо обрезной штамп, либо процесс литья.
- Исключает возврат капитала, что является целью следующего раздела.
Прочитайте столбец трудозатрат в сравнении с ручной альтернативой: станции 6, 7 и 8 на ручном производстве потребляют по 0,15-0,25 мин прямого труда каждая, и весь маршрут занял бы 0,9-1,3 мин труда на деталь вместо 0,46. При объеме 120 000 деталей в год это примерно 900-1700 человеко-часов, и разброс качества на каждой из этих станций шире.
Когда комплексная линия имеет смысл
Снятие заусенцев, шлифовка и полировка — это три станции, которые (а) требуют много труда, (б) пыльные и эргономически неудобные, и (в) являются крупнейшим источником косметических дефектов. Это также три станции, где соответствующий по усилию робот превосходит человека по стабильности, потому что человеку приходится удерживать ±0,1 мм снятия металла, стоя в облаке пыли. Вот почему мы строим их как ячейки, а не как отдельные машины: оснастка, управление материалами, пыле- и взрывоудаление, передача деталей между этапами и исследование времени цикла — это одна проблема, а не пять.
Для санитарных производств вся вышестоящая цепочка стоит автоматизации в виде линии: выбивка стержней, литье под низким давлением или самотеком, ленточнопильный станок, ЧПУ, роботизированная шлифовка, автоматическая полировка и контроль, с единой философией обработки и единой стратегией буферизации. DZ Machinery строит такие комплексные линии, и мы рассчитываем их по модели времени цикла и выхода, построенной на вашей детали, а не по списку машин.
Если вы рассчитываете стоимость новой программы или пересчитываете стоимость существующей, отправьте нам чертеж детали, сплав, требуемый класс чистоты поверхности, годовой объем и текущую численность персонала по станциям. Мы предоставим вам маршрутную карту с рассчитанным временем цикла, стоимостью расходных материалов на деталь и сравнением трудозатрат с вашей текущей ячейкой, включая оснастку и системы вытяжки, которые обычно не входят в цену машины.



