Термообработка алюминиевого литого под давлением: Т1 до Т7, реальные окна процессов и когда их пропускать
Большинство советов по термообработке, написанных для отливок, предназначены для постоянных форм или песчаных отливок. Применяйте их дословно к литым под высоким давлением изделиям, и вы получите пузырьки, провисание и бракованный печной цех. За последние два десятилетия мы термически обрабатывали сотни тысяч литых деталей, и те, что выходили из строя, обычно делали это по одной причине: кто-то указал Т6 для обычной отливки, содержащей пять-десять миллилитров захваченного воздуха на сто граммов металла. Эта статья объясняет, какие сплавы для литых под давлением действительно могут пройти растворную термообработку, как выглядят реальные временно-температурные окна, как движется деталь и как проверить результат перед принятием партии производства.
Какие сплавы для литых под давлением можно подвергать растворной термообработке, а какие — нет
Граница не определяется семейством сплавов. Она зависит от содержания газа в отливке, которое является функцией процесса литья, а не химической схемой. Тот же химический состав AlSi10MnMg, отлитый на обычной машине, даст пузырьки при 480 °C; при литье на сверхвакуумной машине с давлением внутри формы ниже 5 кПа абсолютных он выдержит полный Т6 с поверхностью, которую можно обработать для герметизации.
- Обычные литые под высоким давлением без вакуума или с слабым вакуумом: содержание газа обычно 5-15 мл/100 г Al. Безопасное тепловое воздействие ограничено искусственным старением, примерно 150-230 °C, иногда с коротким стабилизирующим прогревом. Только Т5 и Т7.
- Вакуумно-помощное HPDC, давление внутри формы 10-30 кПа: содержание газа 2-5 мл/100 г. Кратковременные растворные прогревы возможны на секциях толщиной менее 6 мм, но уровень пузырьков зависит от дозы и редко опускается ниже нескольких процентов.
- Сверхвакуумное или ультра-вакуумное HPDC, давление внутри формы ниже 5 кПа, содержание газа менее 1,5 мл/100 г: полное Т6 обычно возможно. Этот метод используется для структурных узлов и кронштейнов, важных для безопасности при столкновениях.
- Прессование и литье под низким давлением: низкое содержание газа, низкое окисление, полное Т6 без ограничений. Если вашей детали действительно нужны механические свойства Т6, это часто честный ответ, а не борьба с процессом литья.
- Полу-твердый и рео-литьевой материал: почти ламинарное заполнение, содержание газа ниже 1 мл/100 г, полное Т6 с отличными результатами.
Сплав за сплавом, практическая картина такова:
| Семейство сплавов | Типичный класс литых под давлением | Можно ли подвергать растворной термообработке? | Типичный применяемый режим термообработки | Примечания |
|---|---|---|---|---|
| Al-Si-Cu | A380 / ADC12 / AlSi9Cu3 | Нет, на обычных HPDC | Т5 или F как отливка | Медь дает сильный отклик на старение; Т5 при 175-205 °C восстанавливает большую часть этого эффекта |
| Al-Si-Mg | A356 / A357 | Да, но редко в HPDC | T6, T7 | Почти всегда LPDC, гравитационное или прессовое; классический сплав с решением при 540 °C |
| Al-Si-Mn-Mg | AlSi10MnMg | Да, с вакуумом | T6, T7 | Конструкционный сплав, низкое содержание Fe, модифицированный Sr; обусловлен пластичностью |
| Al-Mg-Si-Mn | AlMg5Si2Mn | Ограниченный | T1, F | Самообжиг при комнатной температуре; богат Mg, слабая реакция на растворение |
| Al-Mg | AlMg3, AlMg5 | No | F | Семейство упрочнения деформацией, без реакции на осадкообразование |
| Цинк | Zamak 3, 5, 7 | No | Только стабилизация | 100 °C в течение 3-6 часов для стабилизации размеров, не для упрочнения |
| Магний | AZ91D | Да, ограничено | T4, T6 | Раствор при 415-420 °C, длительное пропитывание; требуется защитный газ SO2 или SF6 |
Практическое правило, которое мы даем клиентам, простое. Если отливка не производилась с активным вакуумом, не указывайте обработку раствором в чертеже. Запросите T5 или спроектируйте деталь для свойств как-есть после литья.
Почему обычные высокотемпературные литые изделия под напором пузырятся
Механизм арифметический. Во время быстрого заливки металл фрагментируется, и воздух втягивается в поток в виде отдельных пузырьков. В момент заполнения эти пузырьки находятся примерно при атмосферном давлении, скажем 0,1 МПа. Поместите деталь в печь для раствора при 490 °C, и газ расширяется по отношению абсолютных температур: 763 К делённое на 298 К равно 2,6. Это само по себе создает внутреннее давление в 0,26 МПа. Водород в растворе добавляет больше, потому что растворимость в твердом алюминии падает при охлаждении детали, и газ мигрирует в существующие пустоты.
При 490 °C предел прочности сплава Al-Si-Cu составляет несколько мегапаскалей. Практически ничего не удерживает поверхность. Пузырь образуется там, где внутренний пустот находится ближе всего к поверхности, поэтому они появляются преимущественно в последних зонах заполнения и в толстых участках, где уже произошло усадочное расширение и пустота открылась.
Три переменные ухудшают ситуацию:
- Длительное пропитывание. Образование пузырей — это явление, связанное с временем при данной температуре. Увеличение времени с 2 до 6 часов при 490 °C может удвоить или утроить процент брака, потому что диффузия газа и рост пустот продолжаются.
- Более высокая температура. При температуре выше примерно 500 °C для Al-Si-Cu начинается приближение к началу плавления богатого медью эвтектического сплава. Местные жидкие пленки создают пути для газа, и вы получаете не только пузыри, но и заметно вздутую, пористую деталь.
- Толстые секции. Газовые пузырьки в центре 15-миллиметрового выступа имеют больше запасенного объема и более длинный путь диффузии, поэтому они растут больше и хуже выходят наружу.
Все пути выхода реальны и все имеют стоимость:
| Измерение | Что это делает | Типичная стоимость или штраф |
|---|---|---|
| Супер-вакуум (менее 5 кПа) | Удаляет источник газа | Модернизация оборудования, увеличение времени цикла, более плотное уплотнение формы |
| Краткое пропитывание, 20-45 минут вместо 4-8 часов | Ограничение времени роста | Неполное решение, низкие свойства пика |
| Пошаговое решение, выдержка при 420 °C, затем окончательная температура | Гомогенизация перед полным расширением | Дополнительный этап в печи |
| Нижняя температура раствора, 470-480 °C | Уменьшает коэффициент расширения и риск начального плавления | Медленнее растворение Mg2Si и Al2Cu |
| Вакуумное или низкотемпературное литье вместо HPDC | Полностью устраняет источник газа | Более высокая цена изделия, более длительный цикл |
Объяснение обозначений термической обработки T1-T7
Буквы T не являются показателями качества. Они описывают последовательность операций, и выбор неправильной — это проектная ошибка, а не предпочтение.
- T1: охлаждение после процесса формовки при повышенной температуре и естественное старение до существенно стабильного состояния. В термическом литье это означает, что деталь вышла из формы, остыла на воздухе, и затем находилась. Сплавы Al-Mg-Si-Mn набирают прочность в течение нескольких недель при комнатной температуре. Это самая дешевая термическая обработка, потому что вы платите только за время хранения на складе.
- T4: термическая обработка раствором, быстрое охлаждение и естественное старение. Почти никогда не указывается при HPDC, потому что требует этапа раствора, который не выдерживают обычные отливки.
- T5: охлаждение после литья и искусственное старение. Без термической обработки раствором, без быстрого охлаждения. Это рабочая термическая обработка для литых деталей. Отливка сохраняет свою насыщенную структуру после быстрого охлаждения в форме, а старение вызывает осаждение укрепляющих фаз прямо из нее.
- T6: термическая обработка раствором, быстрое охлаждение и искусственное старение. Самая высокая прочность, требует вакуумного или низкогазового сырья, и несет риск деформации при быстром охлаждении.
- T7: термическая обработка раствором, быстрое охлаждение и перестарение или стабилизация. Преднамеренно старится после пика твердости, чтобы снизить прочность на 10-20 процентов ради стабильности размеров, снятия напряжений и улучшения коррозийной стойкости. Правильный выбор, когда деталь работает при повышенной температуре, потому что это останавливает дальнейшее развитие микроструктуры в эксплуатации.
Естественное против искусственного старения
Естественное старение при комнатной температуре медленное и самоограничивающееся. Сплавы Al-Mg приобретают большую часть своей прочности в первые 7-14 дней, а затем практически останавливаются. Цинковые сплавы фактически теряют прочность и немного увеличиваются, поскольку разлагаются метастабильные фазы, поэтому цинковые детали проходят стабилизационную обработку при 100 °C в течение 3-6 часов перед точной механической обработкой.
Искусственное старение — это последовательность диффузионно-контролируемых осадков. Для Al-Si-Cu она примерно включает сверхнасыщенное твердое решение, затем зоны GP, затем тета-двойной минус, затем тета-минус, затем крупные тета. Максимальная твердость достигается на стадии тета-минус. Длительное или более горячее старение приводит к коарсценции осадков, снижению твердости и увеличению пластичности. Именно это и есть торговая стратегия T7.
Полезный инженерный вывод: температура и время старения взаимозаменяемы в ограниченном диапазоне, и это можно использовать для оптимизации загрузки печи. 180 °C на 4 часа и 160 °C на 10 часов дают схожий диапазон твердости, но не совпадают по диапазону удлинения. Указывайте оба параметра, никогда не просто “T6”.
Рабочий график времени и температуры
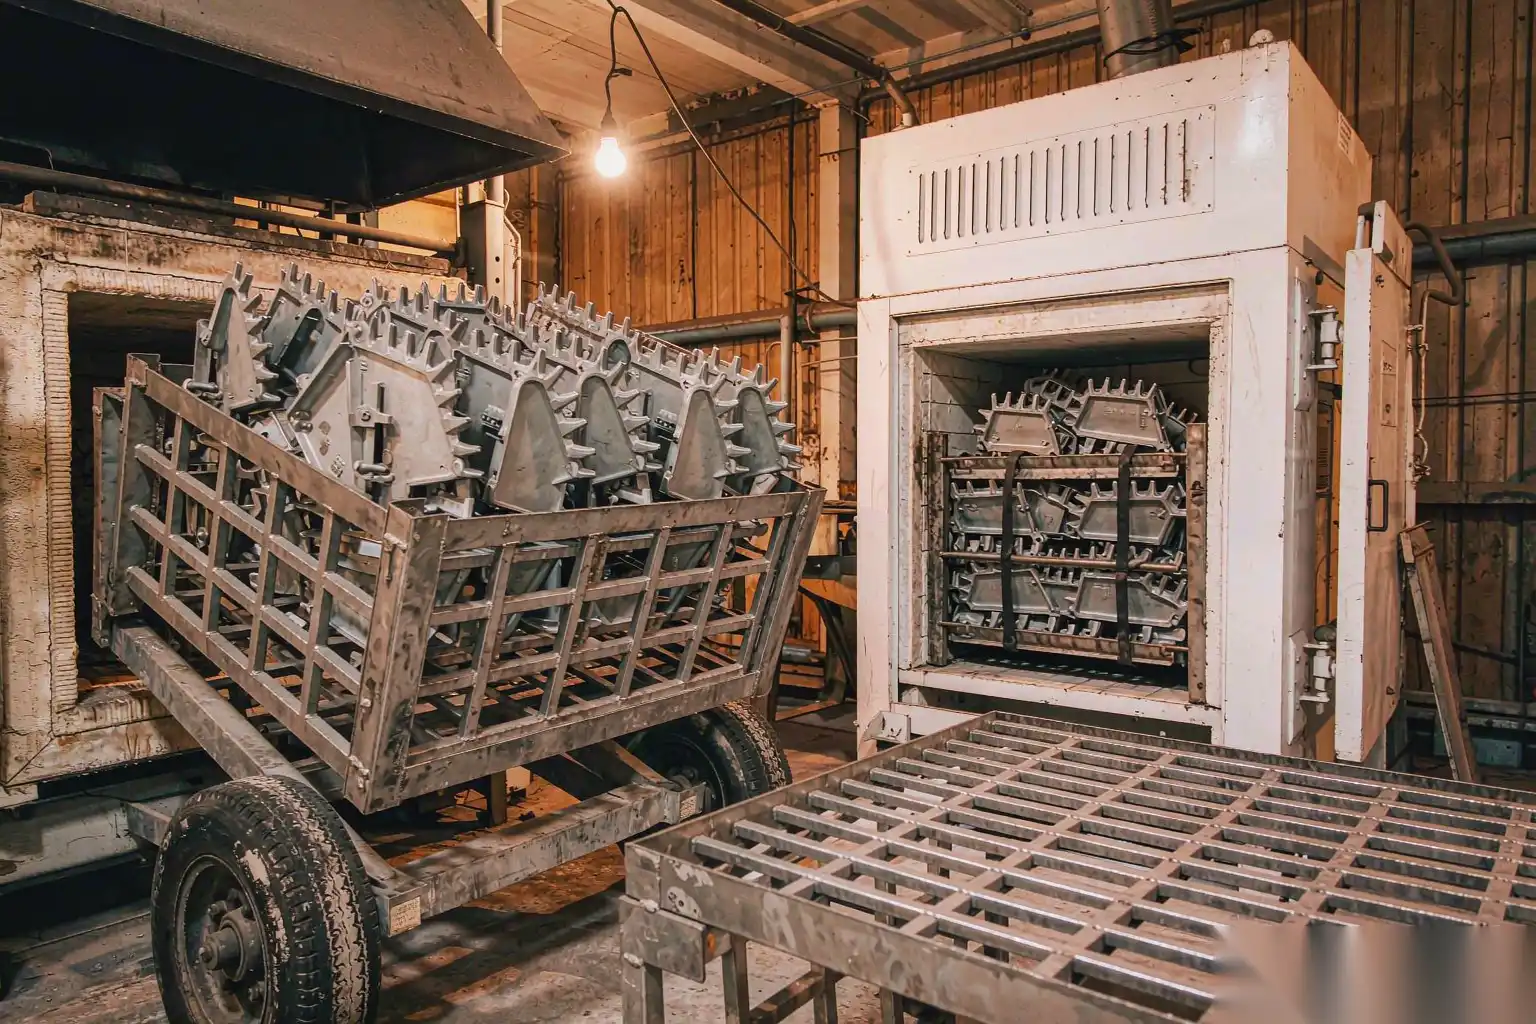
Таблица ниже отражает графики, которые мы использовали в производстве. Рассматривайте её как начальное окно для разработки процесса, а не как спецификацию для копирования на чертеж. Тип печи важен: хорошо циркулирующая воздушная печь с термопарой на загрузке будет держать температуру с точностью ±5 °C; плохо загруженная — с колебаниями до ±15 °C и может испортить реакцию старения.
| Сплав | Температура | Замачивание раствора | Охлаждение | Искусственное старение | Типичная твердость после отливки и обработки |
|---|---|---|---|---|---|
| A380 / ADC12 | T5 | Нет | Нет | 175 °C в течение 6-8 часов или 205 °C в течение 3-4 часов | 75-85 HB до 95-110 HB |
| AlSi9Cu3 | T5 | Нет | Нет | 180 °C в течение 6 часов | 80 HB до 100 HB |
| AlSi10MnMg | T6 | 480 °C в течение 60-90 минут | Вода при 60-80 °C или 8-12 процентов полимера | 170 °C в течение 4-6 часов | 65-75 HB до 90-100 HB |
| AlSi10MnMg | T7 | 480 °C в течение 60-90 минут | Вода при 60-80 °C | 200-220 °C в течение 3-4 часов | 65-75 HB до 75-85 HB |
| AlMg5Si2Mn | T1 | Нет | Нет | Нет, 14 дней при комнатной температуре | 60 HB до 75 HB |
| A356 (LPDC) | T6 | 540 °C в течение 6-8 часов | Вода при 60-80 °C | 155 °C в течение 4-6 часов | 60 HB до 90-100 HB |
| Zamak 5 | Стабилизация | Нет | Нет | 100 °C в течение 3-6 часов | Изменение твердости отсутствует, только размеры |
Два практических замечания по закалке. Тёплая вода при 60-80 °C, а не холодная, является стандартом для алюминиевых литых изделий любой сложности, потому что она уменьшает тепловой градиент при переходе от толстых к тонким участкам и обычно сокращает искажения вдвое при минимальной потере свойств. Полимерные закатки при 8-15 процентах находятся между водой и маслом и полезны для тонкостенных конструкционных деталей, где даже тёплая вода вызывает искажения. Всегда указывайте максимальную задержку между выходом из печи и закалкой, обычно 10-15 секунд, и убедитесь, что конструкция стеллажей не задерживает паровые пузыри, создающие мягкие участки.
Карта пиковой твердости — единственный честный способ настройки цикла старения. Проведите испытания на образцах при 160, 170, 180 и 190 °C, извлекайте образцы каждые 2 часа до 12 часов и постройте график твердости от времени. Пик плоский и прощает на алюминиево-силико-кубиновых сплавах, острый — на алюминиево-силико-магниевых, поэтому сплавы с магнием требуют более точного контроля печи.
Изменение размеров, искажения и фиксаторы для выпрямления
Каждая деталь движется во время термообработки. Единственный вопрос — насколько и планировали ли вы это. Источники:
- Тепловой градиент при закалке. Толстые секции охлаждаются последними и сокращаются последними, поэтому тонкие стенки оказываются в остаточном сжатии, а толстые — в растяжении.
- Расслабление напряжений. Остаточные напряжения от охлаждения формы снимаются при определённой температуре; деталь расслабляется и принимает новое равновесное состояние.
- Изменение объёма осадка. Маленькое, обычно 0,02-0,05 процента по линейным размерам, но измеримое на детали длиной 500 мм.
- Гравитационная деформация. При 480 °C неподдерживаемая длиной 1,2 м деталь прогнется. Это основной тип искажения на крупных конструкционных отливках и причина существования фиксаторов.
Как это выглядит на практике:
| Класс детали | Типичные движения после обработки | Метод контроля |
|---|---|---|
| Маленький кронштейн, менее 150 мм | 0.05-0.15 мм | Обычно не требуется |
| Жильё, 150-400 мм | 0,2-0,6 мм | Перековка штампа или выпрямление пресса |
| Конструктивный узел, 400-800 мм | 0,5-1,5 мм | Индивидуальное приспособление, приспособление через старение |
| Большой лоток или балка, свыше 800 мм | 1,5-4 мм | Полное опорное приспособление плюс теплое закаливание |
Правила использования приспособлений, которым мы придерживаемся. Поддерживайте деталь в трех или более точках под каждым тяжелым участком, а не на концах. Используйте Invar или мягкую сталь для приспособлений, которые циклически нагреваются выше 200 °C, потому что алюминиевые приспособления подвержены ползучести и теряют свою настройку. Зажимайте легко, достаточно, чтобы предотвратить провисание из-за гравитации, не вызывая пластической деформации, потому что чрезмерное зажимание вызывает обратный пружинный эффект хуже, чем было изначально. И там, где позволяет геометрия, выпрямляйте в состоянии T5 или в состоянии после литья перед окончательным старением, потому что в этом случае материал более прощает ошибки, а последующий цикл старения стабилизирует новую форму.
Приемка — это вопрос измерения. Выпрямление не является мошенничеством, но должно быть задекларировано. Мы указываем плоскостность в чертеже как измеренную после термической обработки в свободном состоянии, а также отдельное ограничение на силу пресса для выпрямления, потому что неограниченная сила пресса позволяет поставщику добиться плоскостности, заполняя деталь за счет зафиксированного напряжения, которое при первом же использовании при рабочей температуре расслабляется.
Влияние на обрабатываемость и последующую отделку
Термическая обработка изменяет способ резки детали и способ её доводки, и оба фактора важнее для общего стоимости, чем обычно показатели растяжения.
- Твердость увеличивается. A380 в состоянии T5 достигает примерно 80 HB, а становится 100-110 HB. Срок службы твердосплавных инструментов сокращается примерно на 15-30 процентов, а на режущем крае уменьшается образование наслоений, поэтому поверхность часто становится лучше, несмотря на увеличение износа инструмента.
- Морфология кремния меняется. Решение сплавов с помощью термической обработки сферифицирует эвтектический кремний, что является самым важным фактором обработки в сплавах Al-Si. Сфероидизированный кремний легко ломается вместо того, чтобы царапать, и мы регулярно наблюдаем улучшение Ra на один шаг при использовании того же инструмента.
- Улучшение размерной стабильности. Обработка перед старением на сплаве, который продолжает стареть естественным образом, — хороший способ просверлить отверстие и наблюдать за его перемещением. Обработка в состоянии T5 или T7 перед окончательной механической обработкой исключает этот риск.
- Порозность становится заметной. Пузырьки, которые не раскрылись в печи, часто раскрываются под режущим инструментом или под шлифовальной лентой. Деталь, прошедшая 100-процентную визуальную проверку после обработки, все равно может показывать пористость на шлифовальной машине, поэтому мы тестируем термически обработанные детали перед финальной отделкой, а не после.
- Анодирование и преобразующие покрытия реагируют по-разному. Более высокое содержание меди и кремния после растворной обработки изменяет цвет анодной пленки и может давать пестрый вид. Если деталь декоративная, закрепите образец отделки тем же партийным номером термической обработки, а не отдельным.
Для последующей отделки термически обработанных деталей необходимо повторно настроить параметры снятия заусенцев и полировки: более твердый материал требует другого абразива и немного большего контактного усилия. Наши инженеры по отделке обычно повторно квалифицируют цикл каждый раз, когда заказчик переводит деталь с состояния отливки в T5, и то же самое применимо при смене поставщиков. Подробнее об этом в нашем руководстве по вариантов отделки алюминиевых литых деталей.
Проверка: карта твердости и образцы на растяжение
Сертификат термической обработки с указанием “T6” не является подтверждением. Подтверждение — это измерение на детали в определенных точках с документированным планом выборки.
- Карта твердости. Определите сетку, обычно с шагом 25 мм на мелких деталях и 50 мм на крупных, и зафиксируйте значения Бринелля или Роквелла в каждом узле. Допустимый диапазон должен быть не только минимальным: на детали A380 в состоянии T5 мы бы указали 95-115 HB. Слишком высокая — означает переотверждение или неправильную химию; слишком низкая — означает, что нагрев пропустили или охлаждение было медленным. Расхождение более чем на 15 HB по одной детали обычно указывает на проблемы с загрузкой печи или неисправность циркуляционного вентилятора.
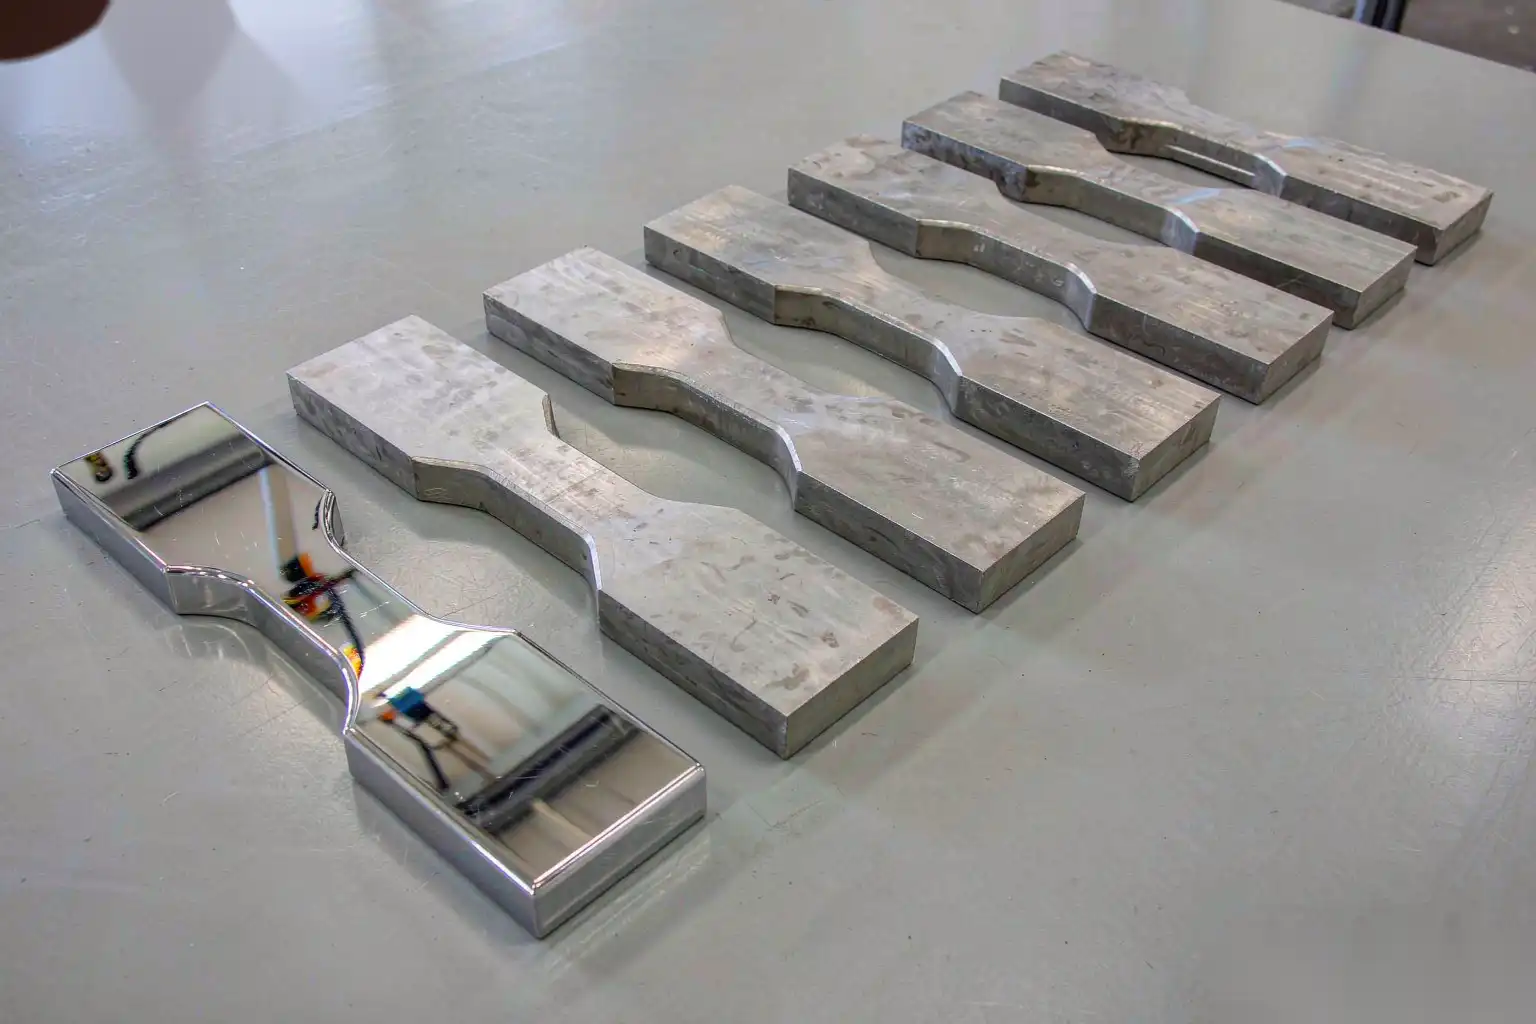
- Образцы на растяжение. Машинные образцы из определенной области отливки или, лучше, из отдельно отлитых испытательных брусков, залитых из одного ковша одновременно. Испытания по ISO 6892-1 или ASTM B557. Укажите место на чертеже, потому что свойства в стенке толщиной 3 мм и в выступе диаметром 20 мм отличаются более чем на разброс между партиями.
- Частота выборки. Для конструктивного применения — первый образец из десяти деталей при трех загрузках печи, затем две детали за смену на печь в качестве постоянного контроля. Меньше — значит, вы проверяете на удачу.
- Электропроводность. Быстрый, недорогой, неразрушающий метод, удивительно чувствительный к состоянию старения. Полезен как 100-процентный контроль, когда измерение твердости на видимой поверхности недопустимо.
- Геометрическая разметка. До и после — на первом образце, затем с заданной частотой. Если измерять только после, никогда не узнаешь, вызвало ли искажение охлаждение или отливка.
- Разрушительное сечение по заданному графику. Разрезайте один образец в месяц через самую толстую часть и ищите начальные признаки расплавления, роста пор и межкристаллитной коррозии. Это единственный способ обнаружить, когда печь уходит за пределы своей температурной зоны.
Когда термическая обработка не стоит того
Мы отговариваем клиентов от термической обработки не реже, чем убеждаем их в необходимости. Не делайте ее, если:
- Деталь загружена значительно ниже своих возможностей после отливки, и конструкция уже имеет запас прочности в 2 раза. Добавление T5 для повышения прочности на 15 процентов на переработанном кронштейне не дает никакой выгоды.
- Сплав не реагирует на осаждение. Ал- Mg и большинство цинковых сплавов не получают ничего от искусственного старения, поэтому цикл только увеличивает стоимость, обработку и искажения.
- Деталь большая и геометрически нестабильная. На компоненте длиной 1,4 м стоимость фиксатора и выравнивания может превышать всю ценность прироста свойств.
- Допуск по размерам более жесткий, чем диапазон искажения. Если в чертеже указана плоскостность 0,2 мм на деталь длиной 600 мм, никакое выравнивание не обеспечит ее надежное сохранение после T6.
- Объем низкий. Загрузка печи — это загрузка печи. При нескольких сотнях деталей в месяц вы платите за полный цикл плюс транспорт туда и обратно, и стоимость за килограмм быстро становится высокой.
- Деталь будет покрыта или покрашена и никогда не подвергается повышенной температуре эксплуатации. Стандартизация необходима только если температура эксплуатации достаточно высока, чтобы постоянно изменять микроструктуру, обычно выше 100 °C для Al-Si-Cu.
Типичные дополнительные расходы составляют от 0,15 до 0,60 долларов США за килограмм в зависимости от размера партии, длительности цикла и необходимости выравнивания. Выравнивание зачастую составляет половину этой суммы и является наиболее часто пропускаемым пунктом в смете.
Контрольный список для составления технического задания для покупателей
Положите эти данные на чертеж и в заказ на покупку. Неясность здесь — причина большинства споров по термической обработке.
- Укажите полное обозначение термина, включая температуру и время, а не только T5 или T6. Напишите “T5, искусственный старение при 180 °C плюс-минус 5 °C в течение 6 часов”.
- Укажите технологический маршрут, который квалифицирует деталь для обработки: сверхвакуумное HPDC при заданном давлении в полости, или низкое давление, или прессование.
- Укажите лимит содержания газа, если вы проводите растворение, измеренное методом теста по снижению давления или вакуумной экстракции, и частоту отбора образцов.
- Укажите диапазон температуры раствора и диапазон времени выдержки отдельно, а также скажите, начинается ли отсчет выдержки с восстановления печи или с термопары при загрузке.
- Укажите среду для быстрого охлаждения, температуру охлаждения и максимальную задержку от печи до охлаждения.
- Укажите твердость в виде диапазона с допуском по всей детали, а также название шкалы и нагрузку.
- Укажите требования к растяжению с расположением образца на детали, изображенным на чертеже.
- Заявите, что свойства измеряются после термической обработки, и разрешена ли выправка, а также при каком максимальном усилии пресса.
- Определите базовую плоскость и состояние измерения, свободное состояние или зажато.
- Определите допустимое количество циклов повторной старкировки. Повторная старкировка для восстановления недообработанной нагрузки — обычная практика и должна быть ограничена, обычно одним дополнительным циклом.
- Требуйте сохранения записей графика печи с трассами термопары при загрузке для каждой партии.
- Требуйте отчет по первому образцу, включающий карту твердости, результаты растяжения, размеры до и после обработки, а также один срезанный образец.
Если чертеж неоднозначен, запрашивайте технологическое окно, а не свойства. Если поставщик не может назвать время выдержки, температуру охлаждения и задержку, он не контролирует результат, независимо от того, что указано в сертификате.
Для деталей, которые подвергаются термической обработке, а затем завершаются, последовательность удаления литников, снятия заусенцев и полировки должна быть подтверждена на обработанных деталях с самого начала, используя тот же роботизированный подход к снятию заусенцев и шлифовке который поддерживает постоянное контактное усилие при изменении твердости. Если вы взвешиваете необходимость обработки конкретной детали, наши заметки о пористости и ее взаимодействии с термической обработкой стоит прочитать в первую очередь, потому что популяция пористости обычно определяет ответ.
DZ Machinery создает роботизированные ячейки для удаления заусенцев, шлифовки и полировки для отливок из алюминия с термической обработкой, включая приспособления, которые удерживают детали после закалки, где плоскостность очень точная. Если вы указываете новую деталь T5 или T6 и хотите, чтобы этап отделки был подтвержден в соответствии с обработанным состоянием, а не с исходным состоянием, отправьте нам чертежи деталей, и мы предоставим цену за ячейку с учетом вашего тактового времени и критериев приемки.