Корпуса насосов и клапанов из алюминиевого литья: пористость, герметичность и отделка
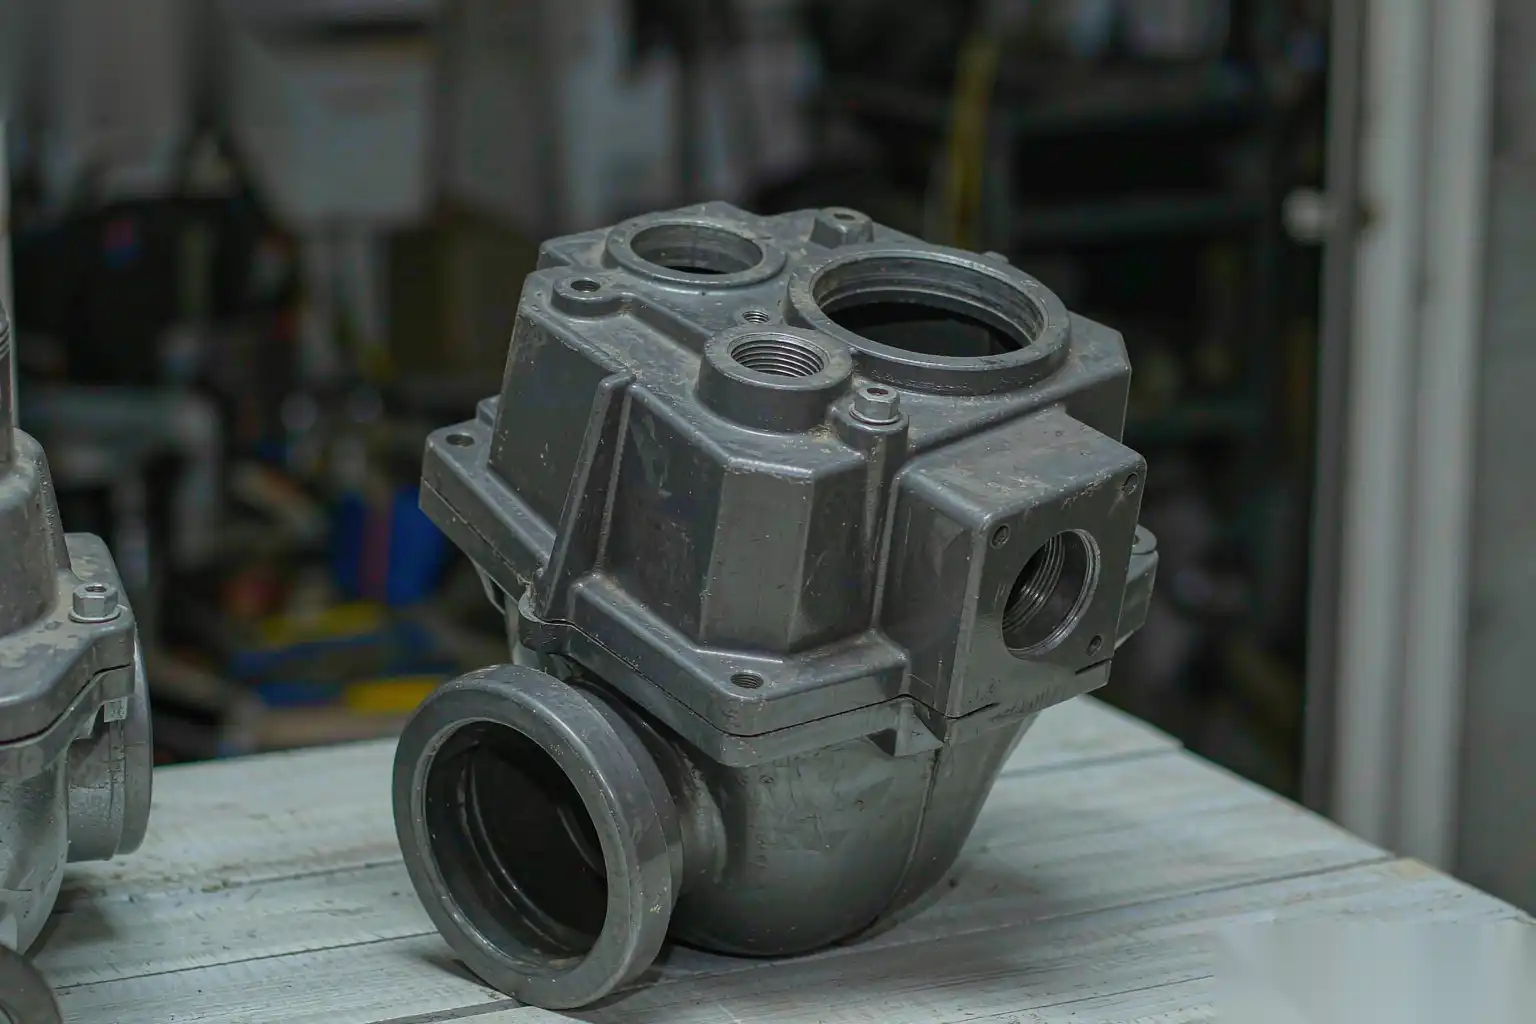
Корпуса насосов и клапанов находятся на пересечении двух противоречивых требований: они должны выдерживать внутреннее давление и сопротивляться утечкам, однако обычно изготавливаются в больших объемах, где стоимость за единицу определяет выживание программы. Чугун и литейный алюминий, отлитый песком или гравитацией, исторически занимали эту нишу, потому что инженеры доверяют им герметичность под давлением. Высокотемпературное штамповое литье (HPDC) воспринималось с подозрением для деталей, несущих жидкость, поскольку быстрое заполнение захватывает воздух и вызывает пористость, которая открывается при обработке уплотнительных поверхностей. Сейчас это мнение устарело для значительной части корпусов насосов и клапанов, при условии контроля пористости на источнике и обработки уплотнительных поверхностей до повторяемого стандарта. В этой статье рассматриваются инженерные решения, которые мы принимаем при переходе корпуса насоса или клапана с песчаного или гравитационного литья на штамповку под давлением, а также как необходимо построить линию отделки, чтобы утечка не могла выйти за пределы завода.
Почему штамповка под давлением конкурирует за корпуса насосов и клапанов
Аргумент в пользу штамповки корпуса насоса или клапана редко сводится к одному свойству. Речь идет о совокупной стоимости и качестве в рамках годового объема.
- Толщина стенки может уменьшиться с 4-5 мм при песчаном литье до 2,5-3,5 мм при штамповке под давлением для одного и того же рабочего давления из алюминия, что сокращает массу металла на 25-40 процентов.
- Цикл времени переходит с минут на деталь при песчаном и гравитационном литье до 60-150 секунд на заливку для типичного корпуса HPDC, что позволяет производить от 100 000 до 500 000 деталей в год из одной формы.
- Дисперсия размеров по исходным характеристикам более точная, часто плюс-минус 0,3 мм на детали внутри 100 мм, по сравнению с плюс-минус 1,0 мм или хуже у песчаных отливок, что означает меньшее количество обработки и меньше настроек.
- Тот же штамповочный корпус можно соединить с двигателем, датчиком или коллектором с меньшим количеством вторичных кронштейнов, поскольку выступы, ребра и портовые заглушки могут быть отлиты сразу.
Компромисс — пористость. Песчаное литье — медленная, воздухопроницаемая форма, через которую газ выходит; инструмент HPDC — герметичная стальная полость, заполняемая за 30-80 миллисекунд, поэтому любой воздух, не вытесненный, образует пустоту. Для детали без давления пустота — косметическая. Для корпуса насоса с рабочим давлением 6-16 бар и корпуса клапана с рейтингом 10-40 бар эта пустота становится путём утечки в тот момент, когда сверло прорезает её в уплотнительной поверхности. Остальная часть этой статьи посвящена устранению этого разрыва.
Правило принятия решений, которое мы применяем с клиентами, простое. Если рабочее давление детали ниже примерно 25 бар, скорость утечки давления, допускающая 0,5-1,0 мл/мин, и обработанная уплотнительная поверхность, которую можно локализовать, то обычно штамповка под давлением — более экономичный путь. При давлении выше примерно 40 бар или для корпусов, где вся внутренняя полость является уплотнительной поверхностью, мы более тщательно рассматриваем вакуумную помощь и дизайн ворот перед принятием решения.
Требования к герметичности под давлением и как пористость их нарушает
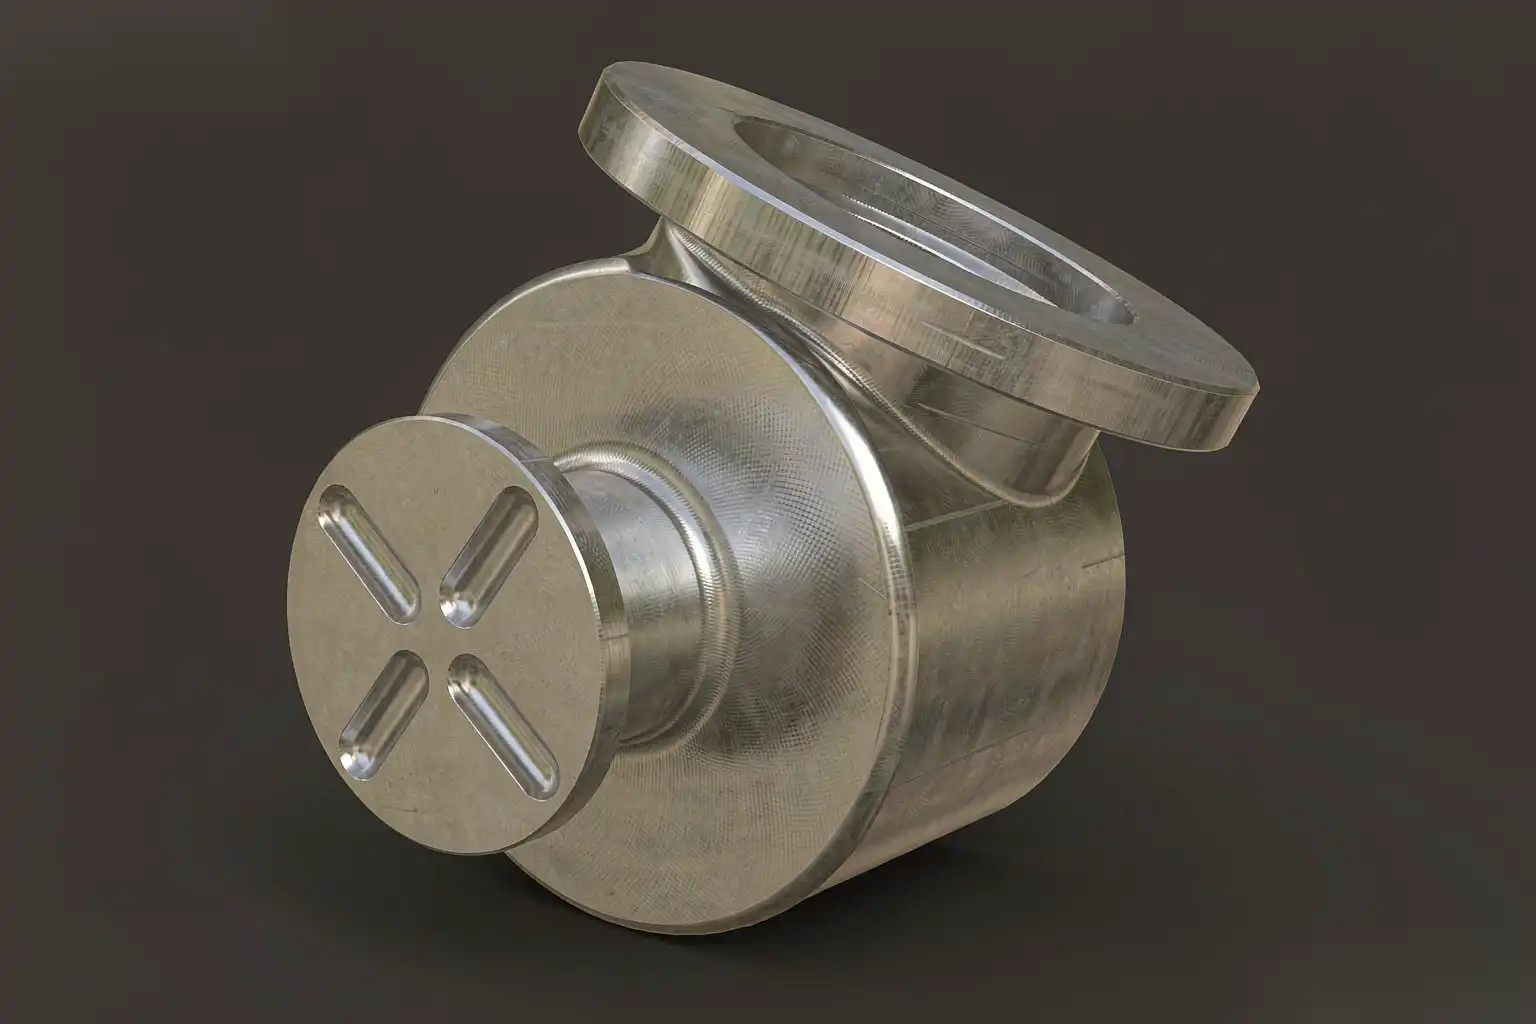
Утечка в корпусе насоса или клапана указывается одним из трех способов, и они не взаимозаменяемы.
| Тип спецификации | Как измеряется | Типичная цель для насоса/клапана | Что её разрушает |
|---|---|---|---|
| Убывание давления | Падение давления за фиксированное время при испытательном давлении | 0,5-2,0 мбар/мин при 1,5-кратном рабочем давлении | Открытая взаимосвязанная пористость на обработанной поверхности |
| Массовый поток (пузырь) | Объем воздуха, проходящий через стену при испытательном давлении | 0.1 до 1.0 сс/мин | Мельчайшие отверстия через тонкие секции |
| Обоняние/накопление гелия | Утечка трассерного газа к датчику | 1e-5 до 1e-4 мбар·л/с | Микротрещины и связанные усадки |
Пористость опасна только тогда, когда она связана. Скопление изолированных сферических газовых пор 0,2 до 0,5 мм в диаметре, которые никогда не достигают поверхности, безопасно для герметизации. Модель отказа — это worm-like, вытянутый пустотный канал, идущий от внутренней части отливки к посадочному месту сверла или фланцевой поверхности. Когда сверло пробивает, деталь протекает на испытательном стенде, несмотря на то, что снаружи она казалась целой.
Мы классифицируем риск пористости по месту расположения, а не по общему объему:
- Пористость под обработанным фланцем в пределах 3 мм от реза: высокий риск, необходимо подавлять.
- Пористость в толстом выступе вдали от любого реза: низкий риск, допустимо при изоляции.
- Пористость, пересекающая внутреннюю стенку ядра с каналом: средний риск, зависит от того, герметичен ли канал с помощью прокладки или уплотнительного кольца.
Практический порог приемлемости, который мы используем для герметичной поверхности, — отсутствие связанной поры диаметром более 0,3 мм в пределах 2 мм от обработанной поверхности. Это более строго, чем типичный класс рентгеновской проверки, но именно этого требует тест на утечку. Контроль начинается с расплава и заливки, а не на инспекционном стенде.
Вакуумная помощь и обработка расплава для качественных отливок
Два фактора, которые наиболее влияют на пористость, — это сколько воздуха осталось в полости при заливке и насколько чист расплав перед входом в шприц. Мы рассматриваем контроль со стороны полости в наших руководство по вакуумному литому под давлением, а контроль со стороны расплава — в наших руководствах по причинам и решениям пористости алюминиевых литых изделий.
Вакуумная помощь снижает давление в полости до 50-150 мбар абсолютного давления перед приближением металла. Для корпуса насоса это означает:
- Снижение доли газовой пористости по объему примерно с 3-6 процентов в стандартных HPDC до 0,5-1,5 процентов при вакууме.
- Возможность увеличивать скорость поршня первого этапа без зажима воздуха, что улучшает заполнение тонких портовых заглушек и острых фасок.
- Измеримое снижение количества отвергнутых при испытании на утечку, часто с 4-8 процентов брака на сложных корпусах клапанов до менее 1,5 процентов.
Обработка расплава важна не меньше. Водород, растворённый в алюминии, расширяется при затвердевании и образует круглые газовые поры, которые позже соединяются с усадкой. Мы придерживаемся следующих программ для насосов и клапанов:
- Дегазация до уровня менее 0,12 мл/100 г водородного эквивалента с помощью обработки роторным импеллером, подтверждённой тестом на пониженное давление.
- Фильтрация через керамический пенопластовый фильтр с 20-30 ppi перед шейкой для удаления окислов, которые служат ядрами пор.
- Контроль температуры печи-держателя с точностью до плюс или минус 5 градусов Цельсия в диапазоне 660-680 градусов Цельсия для ограничения роста окислов.
Деталь, которую недооценивают инженеры: сама шейка захватывает воздух, если заливка выполнена неправильно. Мы поддерживаем соотношение заполнения шейки выше 60 процентов и используем медленную скорость первого этапа 0,2-0,4 м/с, пока шейка не заполнится, затем ускоряемся. На корпусе алюминиевого насоса весом 6 кг это само по себе снизило количество отвергнутых пористых соединений примерно на треть в одной из программ.
Обработка уплотнительных поверхностей: стратегия определения базовой поверхности и допуск на заготовку.
Герметичный литой корпус — половина дела. Другая половина — обработка уплотнительной поверхности так, чтобы пор никогда не появлялся, а уплотнитель садился плоско. Стратегия определения базовой поверхности решает, являются ли ваши допуски реальными или случайными. Наш допуск на обработку литых корпусов и руководство по базовой поверхности идёт глубже, но важные для корпусов насосов и клапанов моменты таковы:
- Выберите основную базовую поверхность из литого выступа или трёхточечной посадочной поверхности, которая воспроизводима при каждом производстве, а не из линии вспышки или поверхности раздела, которая меняется из-за износа формы.
- Обрабатывайте все уплотнительные поверхности в одной установке, чтобы плоскостность и перпендикулярность сохранялись относительно одного опорного элемента, избегая накопления ошибок при использовании фиксаторов.
- Поддерживайте плоскостность обработанной уплотнительной поверхности с точностью до 0,05 мм по показанию индикатора на диаметр посадочного места 60-120 мм для мягких уплотнителей и 0,02-0,03 мм для металлических или спиральных уплотнителей.
Допуск на заготовку — это балансировка. Слишком много заготовки — вы платите за время цикла и износ инструмента; слишком мало — вы рискуете порой, как только фреза прорежет поверхность. Для корпусов с вакуумной литьём мы обычно обрабатываем:
- Фланцевые поверхности с запасом 0,4-0,6 мм с каждой стороны.
- Порты с посадочными местами 0,3-0,5 мм.
- Диаметры отверстий с радиальным запасом 0,5-0,8 мм.
Число не фиксировано. Мы делаем первый образец, секционируем его и измеряем глубину пористости, затем устанавливаем запас так, чтобы срез находился как минимум на 0,2 мм выше самой глубокой допустимой поры. За срок службы формы в 100 000–300 000 отливов износ формы и смещение поверхности после литья требуют пересмотра запаса при каждом техническом обслуживании.
Распространенная ошибка — обработка посадочного места порта с неправильной стороны детали, поэтому режущий инструмент подходит к области ядра, склонной к пористости. Мы настаиваем на наличии чертежа процесса, который показывает направление реза относительно расположения канала и вентиляционных отверстий, потому что именно там находится прочный металл.
Финишная обработка поверхности для посадки прокладки и уплотнения
Отделка поверхности уплотнительного лица определяет, насколько хорошо gasket или O-образное кольцо выполняет свою функцию, и она отделена от пористости. Поверхность может быть без пор, и при этом протекать, потому что она слишком грубая для уплотнительной прокладки, чтобы она могла принять форму, или слишком гладкая, чтобы прокладка не смещалась.
| Тип прокладки | Целевая Ra на обработанном посадочном месте | Тип резца | Примечания |
|---|---|---|---|
| Мягкая нитриловая или EPDM плоская прокладка | Ra от 1,6 до 3,2 микрометра | Фреза с углом 45 градусов, 4-6 канавок | Слишком гладкая поверхность ниже 0,8 микрометра рискует соскальзыванием прокладки |
| Спирально навитая с наполнителем | Ra от 0,8 до 1,6 микрометра | Тонкая фреза или развертка | Требуется более высокая плоскостность, чем 0,03 мм |
| O-образное кольцо в канавке | Ra от 0,4 до 1,6 микрометра для стенки канавки | Обработано сверлом или разверткой | Отделка дна канавки важнее, чем фланец |
| Фланец из металла в металл | 0,4 до 0,8 микрометра Ra | Одноточечная или тонкая мельница | Требует шлифовки на линиях высокого давления |
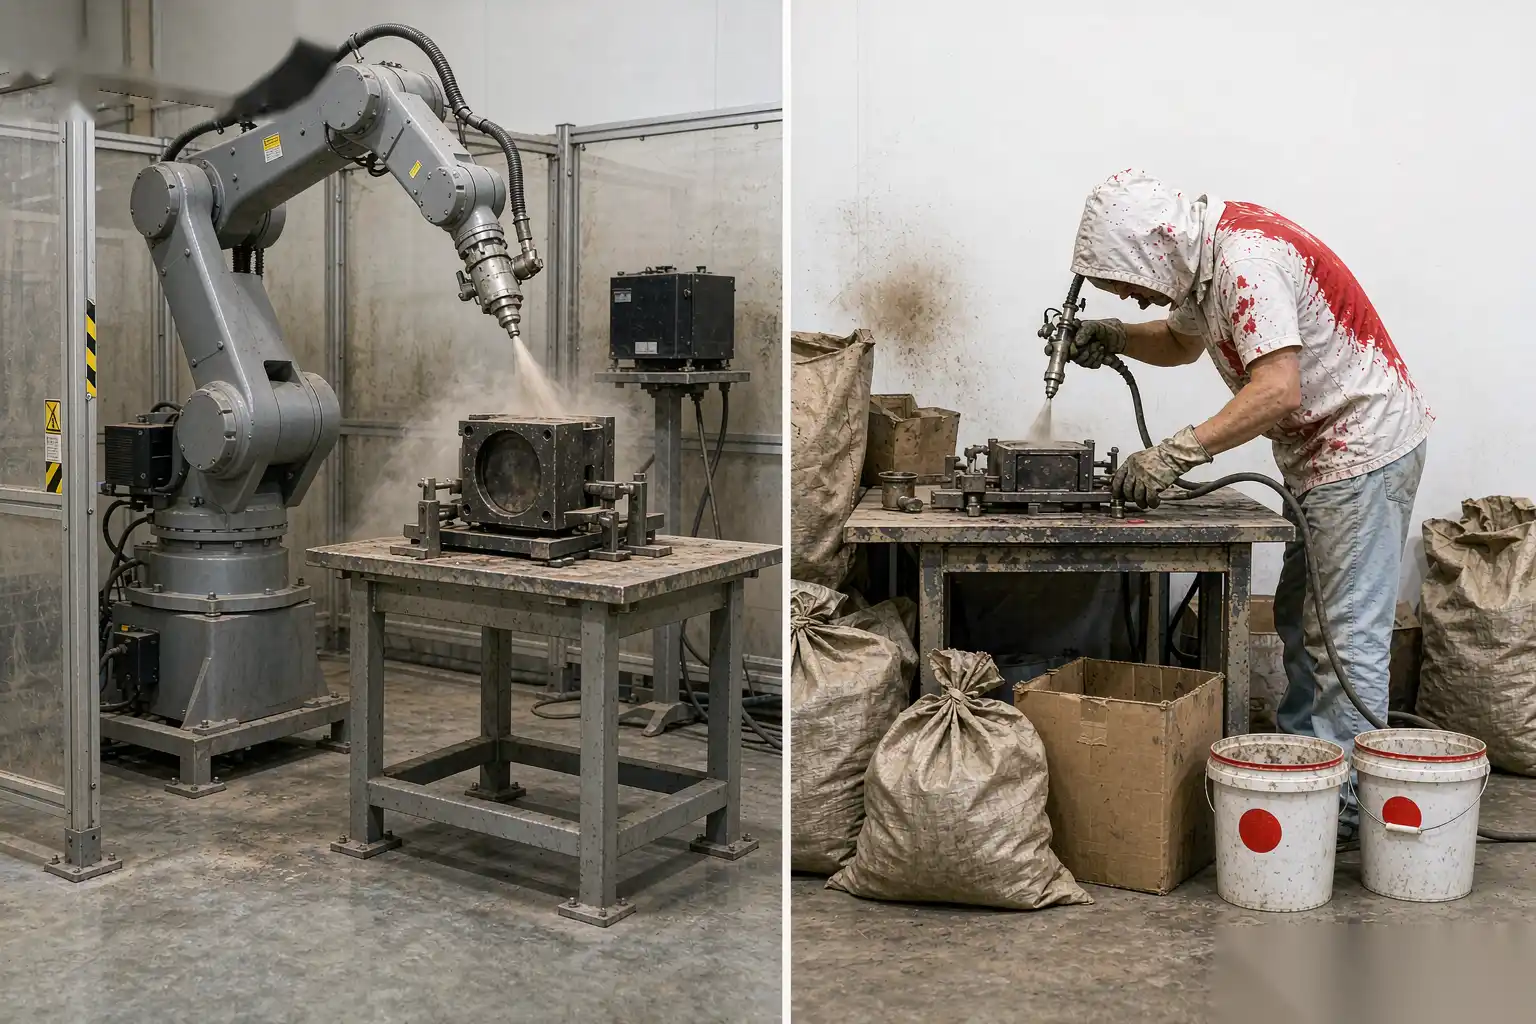
После обработки снятие заусенцев — это то, что защищает уплотнение. Заусенец на краю порта при сборке попадет в канавку для уплотнительного кольца и повредит уплотнение. Заусенец на фланцевой поверхности становится каналом утечки. Именно здесь ручная доводка становится слабым звеном в программе с высоким объемом: у уставшего оператора пропускается тот же самый край, который робот обрабатывает каждый раз.
Интеграция роботизированной очистки от заусенцев с испытанием на утечку
Мы рассматриваем очистку от заусенцев и испытание на утечку как одну ячейку, а не два отдельных участка, потому что передача между ними — это место, где могут возникнуть дефекты. Линия, которую мы создаем для корпуса насоса или клапана, включает:
- Удаление заусенцев и заточки на штампе или пилой.
- Обработка на ЧПУ фасок, отверстий и портов.
- Роботизированная очистка от заусенцев на линиях разъединения, краях портов и бортах сверленных отверстий с использованием силоуправляемого плавающего шпинделя, чтобы инструмент следовал за контуром отливки, а не задавал фиксированный путь.
- Встроенное испытание на утечку на приспособлении, зажимающем те же базовые поверхности, что и при обработке, чтобы деталь, прошедшая обработку, тестировалась в той же системе координат.
- Маркировка и сортировка на проход или повторную обработку.
Роботизированная станция очистки от заусенцев обеспечивает необходимую герметичности. Силоуправляемый шпиндель, удерживаемый при нормальной силе от 15 до 40 Н с подачей 120–240 мм/с, удаляет заусенцы без повреждения седла. Для сверленных отверстий мы используем небольшую щетку или абразивный инструмент с нитью на 2000–4000 об/мин, чтобы сгладить край на 0,1–0,3 мм, что достаточно для защиты уплотнительного кольца и не влияет на функцию отверстия.
Испытание на утечку проводится при 1,5-кратном рабочем давлении с стабилизацией в течение 10–30 секунд и измерительным окном от 20 до 60 секунд в зависимости от объема детали. Деталь, не прошедшая тест, отклоняется, а не перерабатывается вслепую. Мы фиксируем кривую снижения давления для каждой детали, чтобы выявить медленное изменение среднего уровня утечки за несколько дней до превышения порога отказа. Эти данные позволяют ячейке работать в автономном режиме во вторую смену.
Макет объединенной ячейки для литья и испытания на утечку
Целевая пропускная способность определяет форму ячейки. Для программы на 200 000 деталей в год при цикле 50 секунд на деталь на одном обработочном центре необходимо, чтобы очистка от заусенцев и испытание на утечку укладывались в это время или выполнялись параллельно.
| Станция | Вклад цикла | Параллельность |
|---|---|---|
| Обработка на ЧПУ | 38 до 55 с | Последовательный, один центр |
| Роботизированная зачистка заусенцев | 18 до 28 с | Может перекрываться с обработкой следующей детали, если у робота есть буфер загрузки |
| Испытание на утечку | 25 до 50 с | Часто сочетается со вторым приспособлением, чтобы тест проводился во время очистки следующей детали |
| Маркировка и сортировка | 4 до 8 с | Встроенный |
Обычно мы объединяем один станок с одним роботом для удаления заусенцев с шестью осями и двухстанционным тестером утечек, между ними небольшой конвейерный буфер. Робот — это гибкий элемент: одна и та же ячейка может обрабатывать насосное тело утром и корпус клапана после обеда, меняя приспособление и программу инструмента, что именно нужно для серийного литейного производства. Приспособления разработаны для быстрого замены, менее 15 минут, включая подтверждение подачи воздуха и входов/выходов, поэтому смена не съедает выгоду от автоматизации.
Безопасность и пыль — часть планировки, а не дополнение. Обработка алюминия вызывает мелкий стружку и случайные искры, поэтому мы закрываем робота световыми занавесками и используем вытяжку с нисходящим потоком воздуха, рассчитанную на скорость удаления металла. Ячейка заперта на блокировку, чтобы открыть дверь, останавливая шпиндель, прежде чем рука достигнет его.
Критерии приемки и мониторинг процесса
Корпус насоса или клапана зависит от данных, лежащих в основе. Мы блокируем программу с помощью отчета о первом образце и затем контролируем работу процесса по нему.
- Измерения размеров первых трех отливок на каждом цикле обслуживания формы, включая плоскостность уплотнительной поверхности и перпендикулярность отверстия, на координатно-измерительной машине (КИМ).
- Проверки пористости с помощью рентгена или срезанного образца в начале каждой смены в первую неделю, затем еженедельно при стабильной работе, выбирая два изделия на 1000.
- Скорость снижения утечек записывается для каждого изделия и отображается как скользящее среднее; рост более чем на 20 процентов от лимита вызывает пересмотр процесса или плавки, прежде чем накопится брак.
- Износ инструмента отслеживается по количеству циклов на ЧПУ, при этом замена вставок планируется при достижении 60-70 процентов от заявленного ресурса, чтобы сохранить качество поверхности седла.
Основной источник утечек на месте — это не отливка, а изменение без записи. Форму подправляют, регулируют канал, ротор дегазатора изнашивается, и никто не связывает это с ростом количества бракованных изделий по утечкам. Дисциплина, которая предотвращает это, скучна, но эффективна: каждое изменение процесса регистрируется по номеру детали, а тренд утечек переустанавливается. За год такая регистрация обычно восстанавливает 1-3 процента изделий, которые иначе были бы списаны или возвращены.
Для корпусов насосов и клапанов выгода от литейного производства заключается не в более легком изделии по чертежу, а в повторяемости изделия, которое проходит тест на утечки в объеме. Эта повторяемость достигается на этапе плавки, удерживается на обработанной поверхности и подтверждается на встроенном тестере утечек, а гибкая роботизированная ячейка DZ Machinery для удаления заусенцев и тестирования на утечки — это способ встроить это доказательство в каждую смену. Если вы рассматриваете переход с песчаного или гравитационного литья на литейное производство для корпуса под давлением, обратитесь к нашей инженерной команде с чертежами вашей детали, и мы спланируем пористость, базовые точки и этапы отделки до изготовления формы.