Следы от выталкивателей на литых под давлением изделиях: причины и практические решения
Почему появляются следы от фиксатора иглы
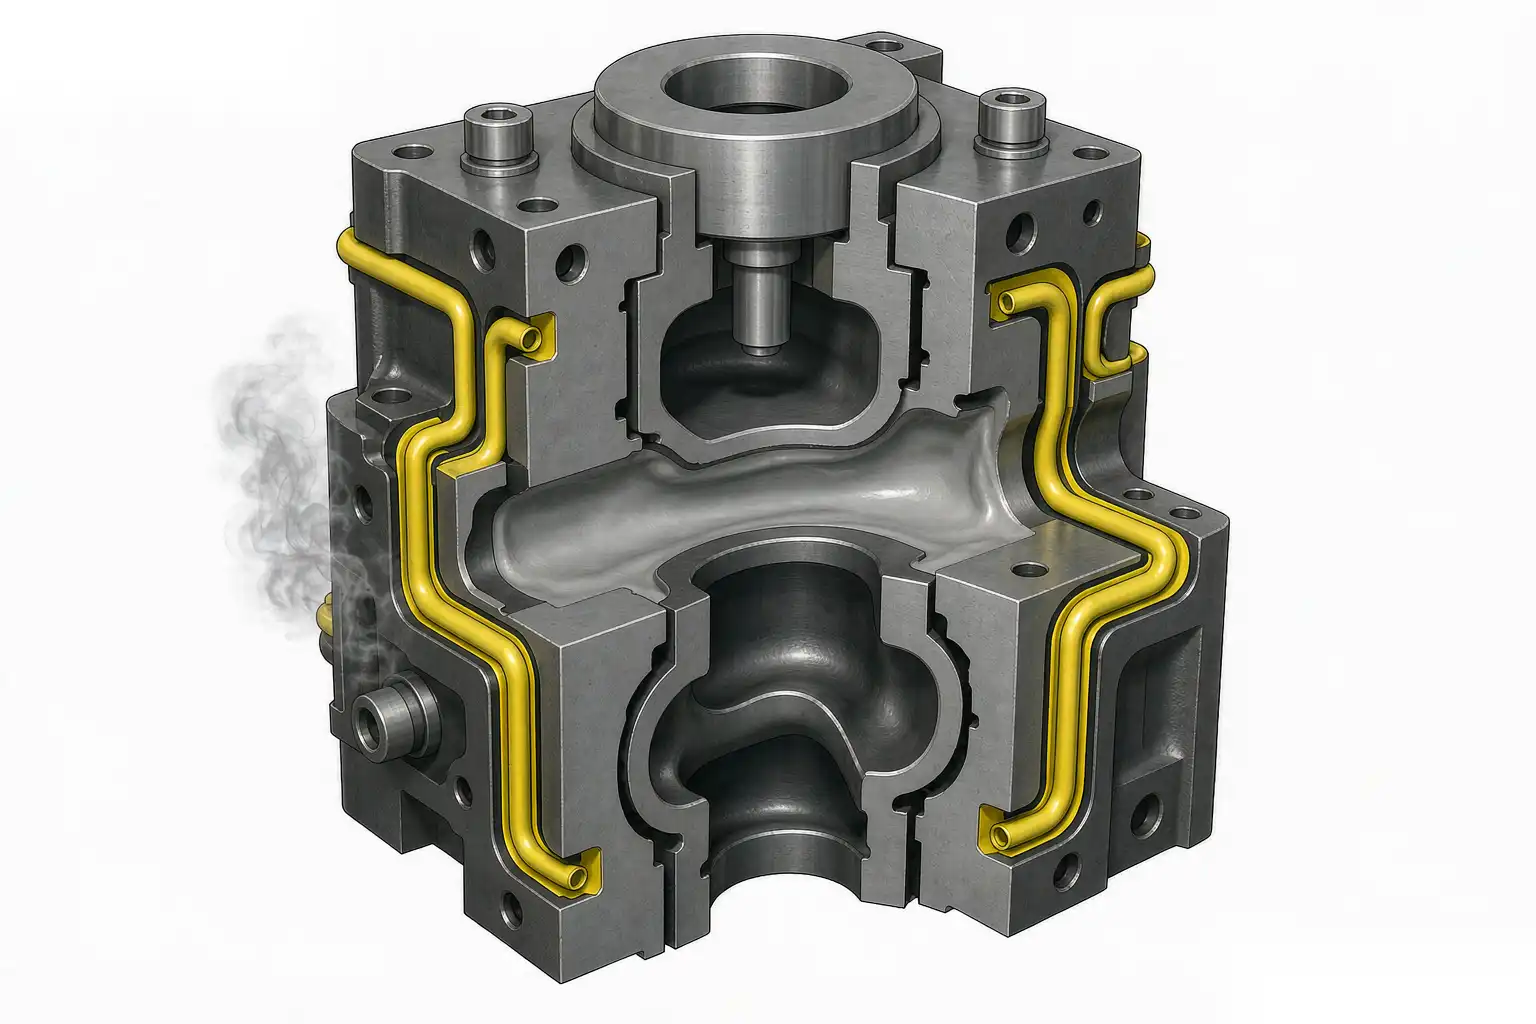
След отпечатка вытеснителя — это след, оставленный там, где штифт оттолкнул затвердевшую часть от ядра или из полости. Каждая литая деталь снимается с формы при помощи штифтов (или втулок, или съёмной пластины), и каждый контакт штифта оставляет след. След становится дефектом, когда он глубже, чем может позволить себе деталь, или когда он расположен на поверхности, которая должна оставаться чистой. Основная причина — почти всегда сила: деталь не освобождается свободно, поэтому штифты должны прилагать сильное усилие, а сильное давление деформирует локальный металл.
Мы выделяем три причины, потому что исправление для каждой из них отличается:
- Сила выброса слишком высокая: деталь зажимает сердечник из-за низкого зазора, длинного сердечника или большого усадки сплава. Штифты должны создавать высокую нагрузку, и локальный металл деформируется под концом штифта. В первую очередь это проблема зазора и геометрии.
- Неправильное расположение контактов: контакты расположены там, где стена тонкая, там, где ребро встречается со стеной, или там, где секция уже под напряжением из-за заливки. Та же сила, которая была бы безвредной на сплошном выступе, вмятинает тонкую сетку.
- Неправильный дизайн штифта: штифт слишком мал для нагрузки, изношен или не поддерживается достаточной опорой, поэтому он погружается в деталь вместо того, чтобы её толкать. Штифт диаметром 6 мм, предназначенный для передачи силы, рассчитанной на штифт диаметром 10 мм, оставляет более глубокий и широкий след.
Взаимодействие с черновиком — это то, что мы контролируем в первую очередь. В течение... правила наклона черновика В статье мы показали, что большее зазор означает меньшую силу выброса, что приводит к более мелким следам. На новом инструменте, если появляются следы, первый вопрос — был ли сердечник обрезан под заданным углом на чертеже или ниже его; сердечник на 0,3° ниже спецификации оставит следы даже при использовании хороших штифтов.
Мы также наблюдаем отметки, вызванные процессом, а не геометрией. Формовочный инструмент, нагретый слишком сильно, или деталь, выброшенная до полного затвердевания в центре, мягкая и легко вмятивается; деталь, удерживаемая слишком долго и усадочная, также требует больше усилия. Температура выброса — это настроенный параметр, а не фиксированное число, и мы проверяем её перед изменением расположения штифтов.
Классификация отметин: вмятина, пятно и царапина
Не все марки одинаковы, и исправление зависит от типа. Мы классифицируем три:
Зубной протез
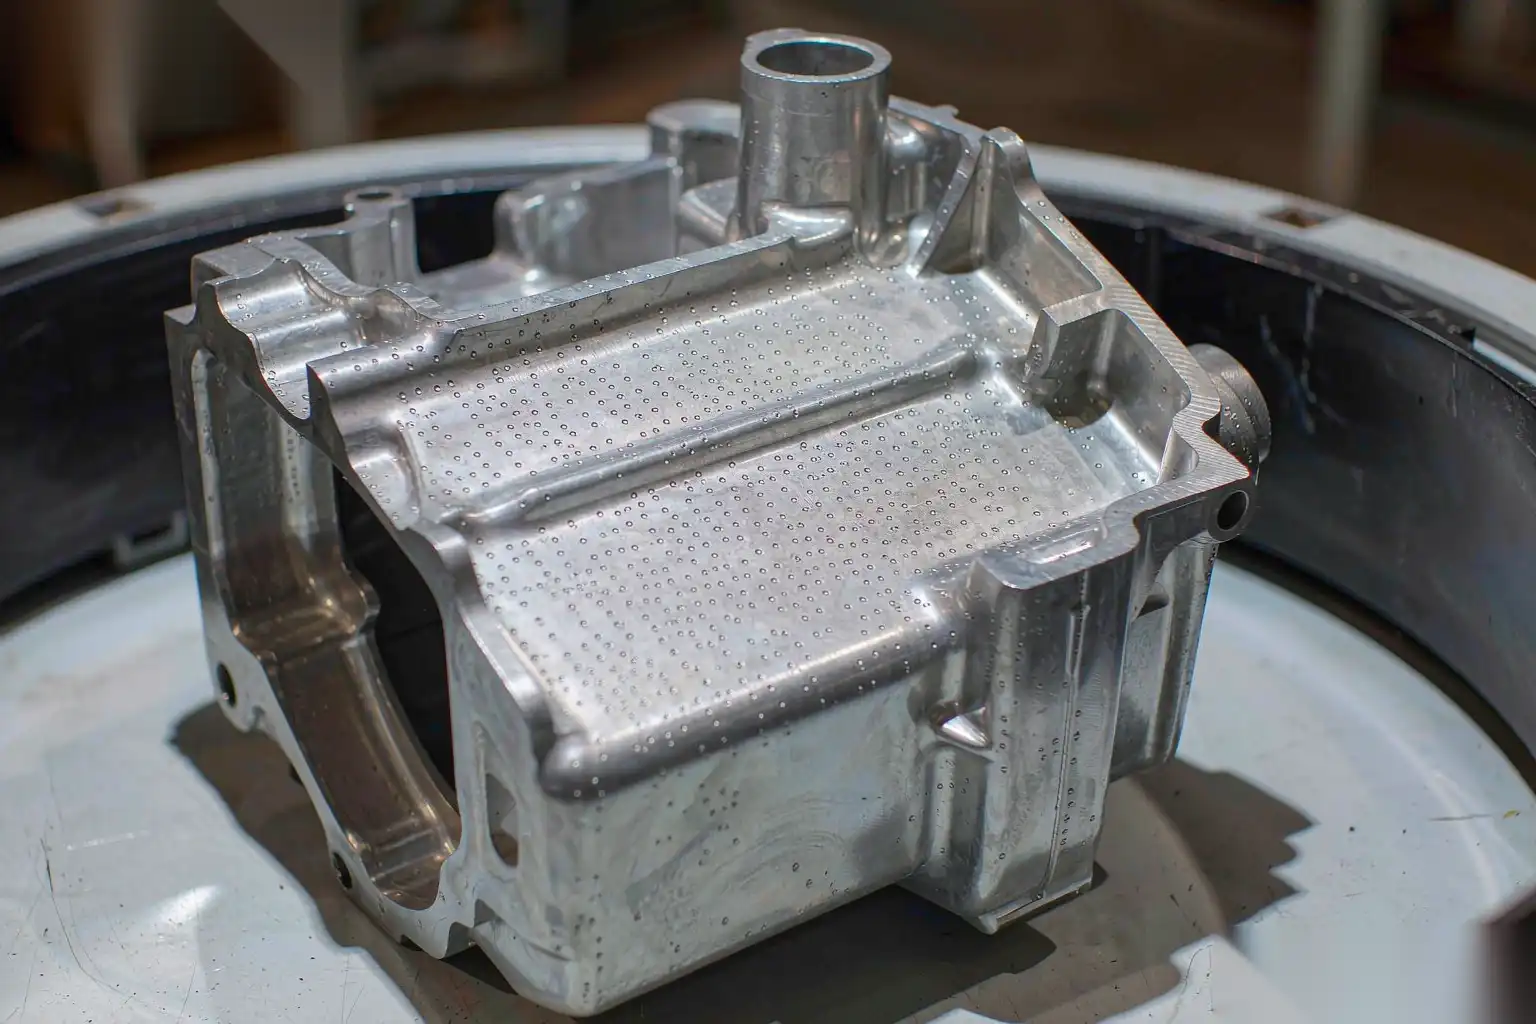
Вмятина — это локальное углубление, в которое штифт вдавил металл. Это пластическая деформация, а не царапина поверхности. Вмятины имеют круглую или штифтовую форму, измеряются по глубине с помощью штангенциркуля или профилометра, и не стираются. Вмятина менее 0,05 мм на некрасивой поверхности обычно допускается; вмятина на декоративной или обработанной поверхности считается браком, если она превышает остаточный слой обработки.
мазок
Мазок — это тонкий слой металла, смещённый в сторону штифтом, часто с приподнятым краем. Он возникает, когда поверхность штифта не плоская, когда штифт наклонён или когда локальный металл мягкий при выбросе. Мазок хуже в плане отделки, чем вмятина, потому что при этом приходится шлифовать приподнятый край, а размазанный металл может сложиться на косметической поверхности и проявиться в виде линии, похожей на поток, после полировки.
царапина
Царапина — это протяжённая отметина, где часть скользит по ядру при вытягивании, оставляя след нарушенной поверхности. Царапины указывают на низкий чертёж, застрявшее ядро или недостаточное смазочное покрытие; они идут вдоль направления вытягивания и могут охватывать широкую полосу, а не только точку. Царапина на косметической поверхности обычно означает, что вся стенка нуждается в большем чертеже или ядро требует повторной текстурировки.
Метод классификации, который мы используем для отклоненной детали:
- Разделите или профилируйте метку, чтобы определить, является ли она вмятиной (вмятина), губой (пятно) или направленной полосой (царапина).
- Измерьте глубину относительно заготовки с финальной стороной; если верхняя часть метки находится внутри заготовки, то финальная ячейка может её устранить, и дефект относится к стоимости отделки, а не к браку.
- Если метка превышает заготовку или является пятном-губой на видимой поверхности, это брак инструмента или процесса, и мы исправляем его на ранних этапах.
Этот шаг важен, потому что цеха часто обвиняют полировщика в метках, которые он фактически может устранить, или принимают метки, которые полировщик не может устранить. В стандартах отделки поверхности определяется допустимое количество заготовки на каждой указанной поверхности, и эта заготовка — граница между “меткой” и “браком”.”
Перемещение и изменение размера шпилек
Когда метка — это вмятина от слишком сильного локального воздействия, первое решение — распределить силу. Шпилька на тонкой ребре вмятина; тот же общий усилие, распределённое между двумя шпильками на более жёстком участке, не вызывает вмятины. Мы перемещаем и изменяем размер по этим правилам:
- Перемещайте шпильки с тонких стенок и ребер на соседние твёрдые опоры или более толстые участки в пределах 10-15 мм от зоны застревания, чтобы давление оставалось эффективным, но площадь опоры была прочнее.
- Добавляйте шпильки, а не увеличивайте одну; три шпильки диаметром 8 мм лучше распределяют усилие и вызывают меньше меток, чем одна шпилька диаметром 12 мм в том же месте, потому что они охватывают больше жёсткой структуры детали.
- Увеличивайте размер шпилек только там, где это допускает сечение; большая шпилька требует большего перемещения плиты и большего свободного пространства вокруг неё, а также оставляет более заметный след для отделки.
- Держите кончики шпилек заподлицо с полостью при остановке; шпилька, выступающая из поверхности, оставляет выступ, а шпилька, утопленная, — вмятину и ступеньку, которую должен зашлифовать отделочник.
Также проверяйте поддержку шпилек. Шпилька с недостаточным направляющим или изношенной возвратной частью показывает следы наклона (пятна); шпилька, потерявшая пружину или опору, опускается. Обслуживание шпилек — часть плана инструментария, и изношенный набор шпилек — распространённая причина появления меток на поздних этапах, которых не было при первичной проверке.
Расположение также влияет на путь отделки. Шпильки на поверхности, до которой может дотянуться роботизированная ячейка, допустимы; шпильки, спрятанные в кармане, в который не может попасть шпиндель, оставляют метки, которые ячейка не может устранить, и деталь отклоняется при инспекции. Мы размещаем шпильки на доступных поверхностях там, где позволяет геометрия, и указываем места расположения шпилек в программе отделки, чтобы ячейка планировала проход.
Ниже приведена таблица, показывающая, как мы подбираем размеры шпилек в зависимости от нагрузки для алюминия при типичной температуре выброса:
| Диаметр шпильки (мм) | Максимальная безопасная нагрузка (кН, примерно) | Локальное напряжение в опоре (МПа) | Предпочтительное расположение | Отметьте риск при перегрузке |
|---|---|---|---|---|
| 4 | 1.5-2.0 | 120-160 | Только сплошной выступ | Высокая вмятина |
| 6 | 3.5-5.0 | 120-180 | Выступ или толстая стенка | Умеренная вмятина |
| 8 | 6-9 | 120-180 | Основание стены или ребра | Низкая вмятина |
| 10 | 10-14 | 120-180 | Толстый срез | Низкая, но большая шрам |
| Рукав (12-20) | 15-30 | Нижний, распределённый | Вокруг ядра | Самое низкое, лучше для ядер |
Эти нагрузки предполагают полированное ядро и достаточный чертёж; при низком чертеже или текстуре уменьшите безопасную нагрузку на 30-50%.
Использование вытяжных рукавов для ядер
Когда отметка находится на ядре, решение часто заключается в том, чтобы перестать вытягивать деталь с ядра и вместо этого протолкнуть ядро через деталь или протолкнуть рукав, поддерживающий деталь, пока ядро не втянется. Вытяжной рукав — это труба вокруг ядра; рукав продвигается вперёд и снимает деталь с ядра, в то время как ядро остаётся на месте или немного втягивается. Нагрузка распределяется по всей окружности рукава, а не в точке, поэтому локальная отметина значительно менее заметна и часто невидима.
Мы указываем рукава, когда:
- Ядро длинное, и деталь плотно его захватывает; точечные штифты оставляют вмятины на основании выступа.
- Особенность — это глубокое отверстие или выступ, которые должны оставаться круглыми; рукав сохраняет точность отверстия при вытягивании.
- Часть является косметической на обработанной поверхности; рукав оставляет чистое кольцо, а не вмятину от иглы.
Рукава увеличивают стоимость: рукав требует собственного направляющего, собственного возврата и плотного прилегания к ядру, чтобы избежать образования кольца. Но на глубокой косметической выступе они дешевле, чем списывать детали из-за отметин на длинной серии. Мы подбираем толщину стенки рукава так, чтобы он мог не деформироваться под нагрузкой полосы без отклонений в ядро, и подтверждаем, что линия раздела рукава оставляет зазор для удаления заусенцев.
Плита для извлечения — это более крупная версия той же идеи: плита, которая одновременно вытягивает всю деталь из полости, распределяя силу по всей поверхности раздела. Мы используем плиты для извлечения на плоских деталях с множеством тонких элементов, где отдельные штифты могли бы оставить отметины или согнуть стенки. Стоимость — это вторая движущаяся плита и увеличение высоты штампа, но для тонкостенных панелей она устраняет отметины, которые не могут оставить штифты.
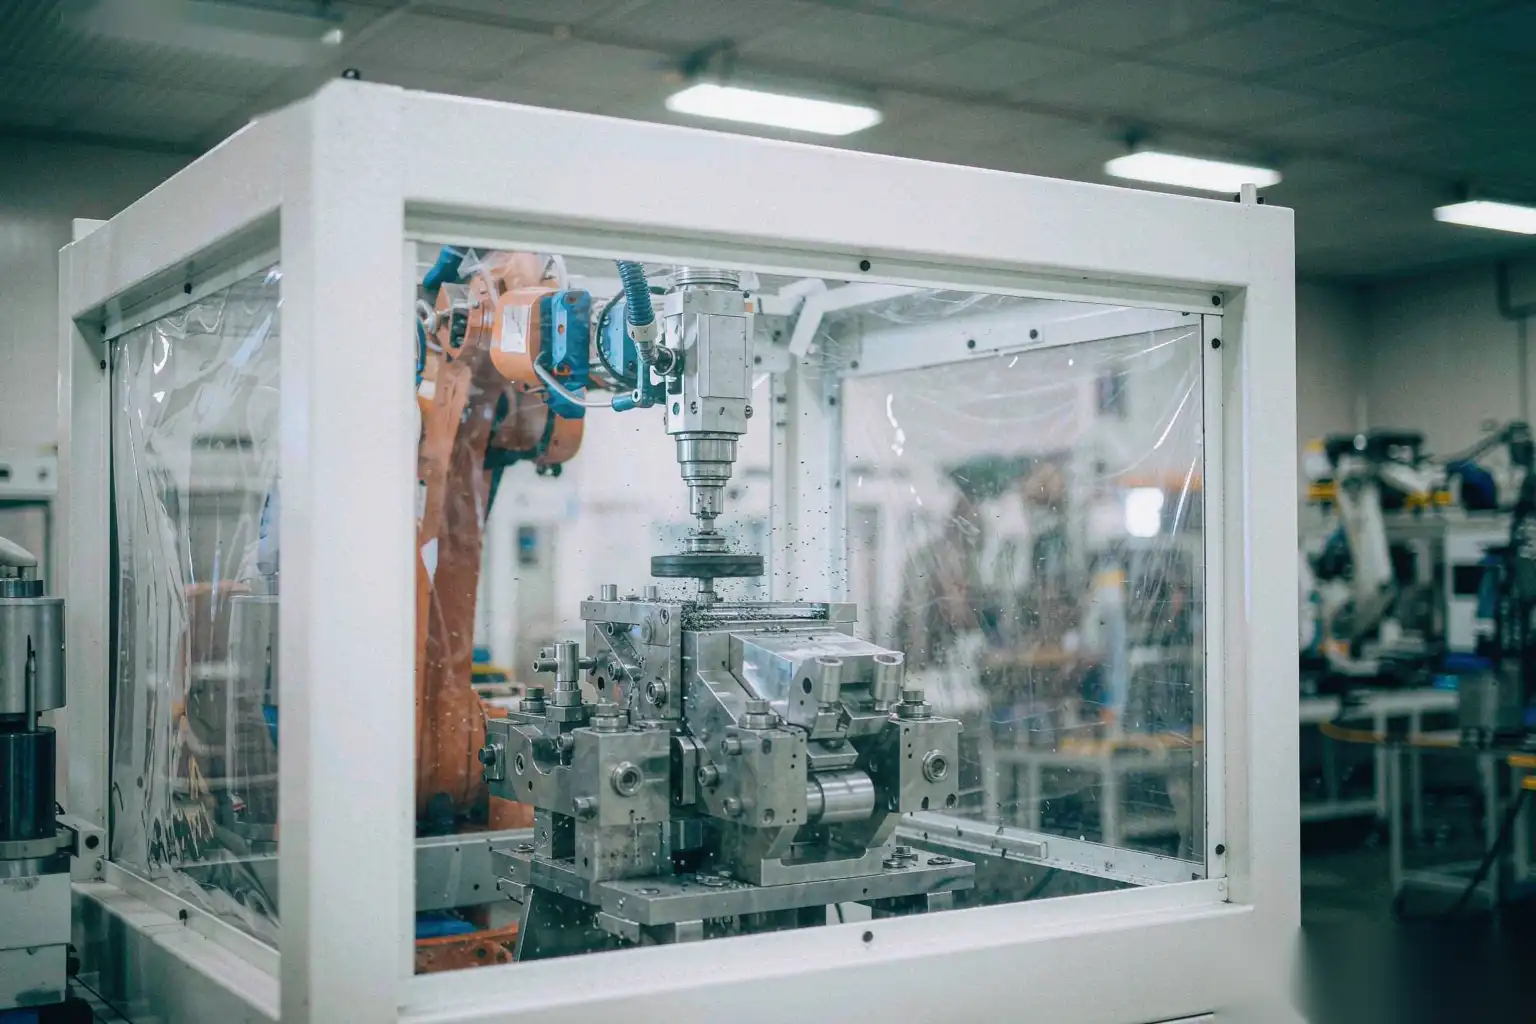
Подготовка поверхности. Автоматическая полировка устраняет остаточные отметины.
Большинство отметин от извлечения не отклоняются; они считаются завершенными. Задача предварительного инструмента и процесса — удерживать отметины в пределах финального слоя, а задача роботизированной полировочной ячейки — удалять их последовательно. Мы подготавливаем деталь так, чтобы ячейка успешно справлялась:
- Держите отметины ниже указанного слоя. Косметическая поверхность, обработанная до Ra 0.8 после удаления 0.10 мм, может поглотить вмятину 0.08 мм; вмятина 0.15 мм — нет, и она считается дефектом. Угол наклона и зона штифтов учитывают это.
- Держите отметины на доступных поверхностях. Отметина, которую не может достичь шпиндель или ремень, считается дефектом независимо от глубины. Мы размещаем штифты с учетом пути финальной обработки.
- Избегайте смазывающих линий. Смазка складывает металл на поверхности, а полировщик оставляет линию; плоские, заподлицо штифты и правильная температура извлечения предотвращают появление смазки лучше любой программы полировки.
Роботизированная полировочная ячейка, которую мы создаем, обрабатывает остаточные отметины как часть обычного цикла. автоматизация удаления заусенцев и шлифовки роботом ячейка с управлением силой следует за поверхностью детали и удаляет неглубокую вмятину за тот же проход, что и заусенец по линии раздела, удерживая слой в соответствии со спецификацией. Там, где отметины глубже или на более плотной поверхности, мы добавляем второй этап полировки с более мелким абразивом, и настраиваем слой так, чтобы отметина исчезла без чрезмерного шлифования окружающей поверхности (чрезмерное шлифование изменяет контур и может нарушить плоскость).
Мы проверяем, что ячейка удаляет отметины, измеряя до и после на образцах:
- Профилируем глубину отметины на 10 деталях перед финальной обработкой.
- Запускаем ячейку по заявленным параметрам.
- Профилируем те же поверхности после; подтверждаем, что отметины соответствуют допускам финальной поверхности и не было введено новых ошибок контура.
- Устанавливаем параметры только после успешного прохождения этого этапа; настроенная ячейка для удаления заусенцев, но не отметин, может смещаться при увеличении объема производства.
Ссылка на классификацию дефектов прямая: дефектах и решениях при алюминиевом литом под давлением просмотр рассматривает отметины от извлечения как управляемый дефект процесса, а полировочная ячейка — последнюю линию, которая превращает управляемую отметину в приемлемую поверхность.
Когда отметины становятся дефектом косметического класса
Отметка переходит с “завершено” на “отказ” в точке, где она превышает допустимый запас на лице, которое должно оставаться чистым, или там, где это пятно или царапина, которую полировка превращает в видимую линию. Мы устанавливаем порог отказа в чертеже, а не на производственной площадке, потому что неопределённый порог вызывает споры при каждой смене.
Правила отказа, которые мы документируем:
- Косметическая лицевая поверхность, указанный запас 0,10 мм: любой вмятин глубже 0,10 мм, любое пятно или царапина = отказ.
- Некосметическая структурная лицевая поверхность: вмятины менее 0,15 мм допускаются, если они не нарушают толщину стенки или функцию; более глубокие = пересмотр.
- Обрабатываемая поверхность: отметка внутри припуска на обработку удаляется с помощью ЧПУ; отметка ниже припуска = брак, потому что обработанная поверхность будет её показывать.
- Герметичная поверхность: любая отметка, нарушающая герметичную ленту = брак, потому что испытание на утечку не пройдет независимо от полировки.
Стоимость брака — это не только деталь; это потерянная минута отделки и нагрузка на инспекцию. Поэтому мы ориентируем дизайн инструмента на отметки, которые всегда можно довести до финала: достаточный уклон, достаточная площадь подшипника, втулки на ядрах, доступные поверхности подшипников. Следующая производственная ячейка работает с стабильным уровнем выхода продукции вместо борьбы с переменными отметками на каждой детали.
Когда партия показывает рост отметок, порядок диагностики следующий: проверить температуру выброса (вмятины на мягкой детали), проверить фактический срез уклона (недообрезанный ядро зажимается), проверить подшипники (изношенные, наклоненные, врезанные), затем проверить процесс (горячий штамп, поздний выброс). Мы исправляем в этом порядке, потому что он движется от самого дешевого к самому дорогому, и большинство проблем с отметками связаны с температурой выброса или изношенными подшипниками, а не с исходным дизайном инструмента.
Инженерная команда DZ Smart Manufacturing разрабатывает расположение выбрасывателей, втулки и роботизированные ячейки полировки как единый комплект, чтобы отметки оставались внутри заготовки для отделки инструментом и удалялись последовательно ячейкой с первого запуска. Если вы сталкиваетесь с браком по отметкам выброса или высокой стоимостью полировки, отправьте нам модель детали и несколько образцов, и мы составим карту отметок и предложим решение по подшипнику, втулке и отделке вместе.