


Diseño de fundición a presión para la manufacturabilidad: una lista de verificación práctica de DFM
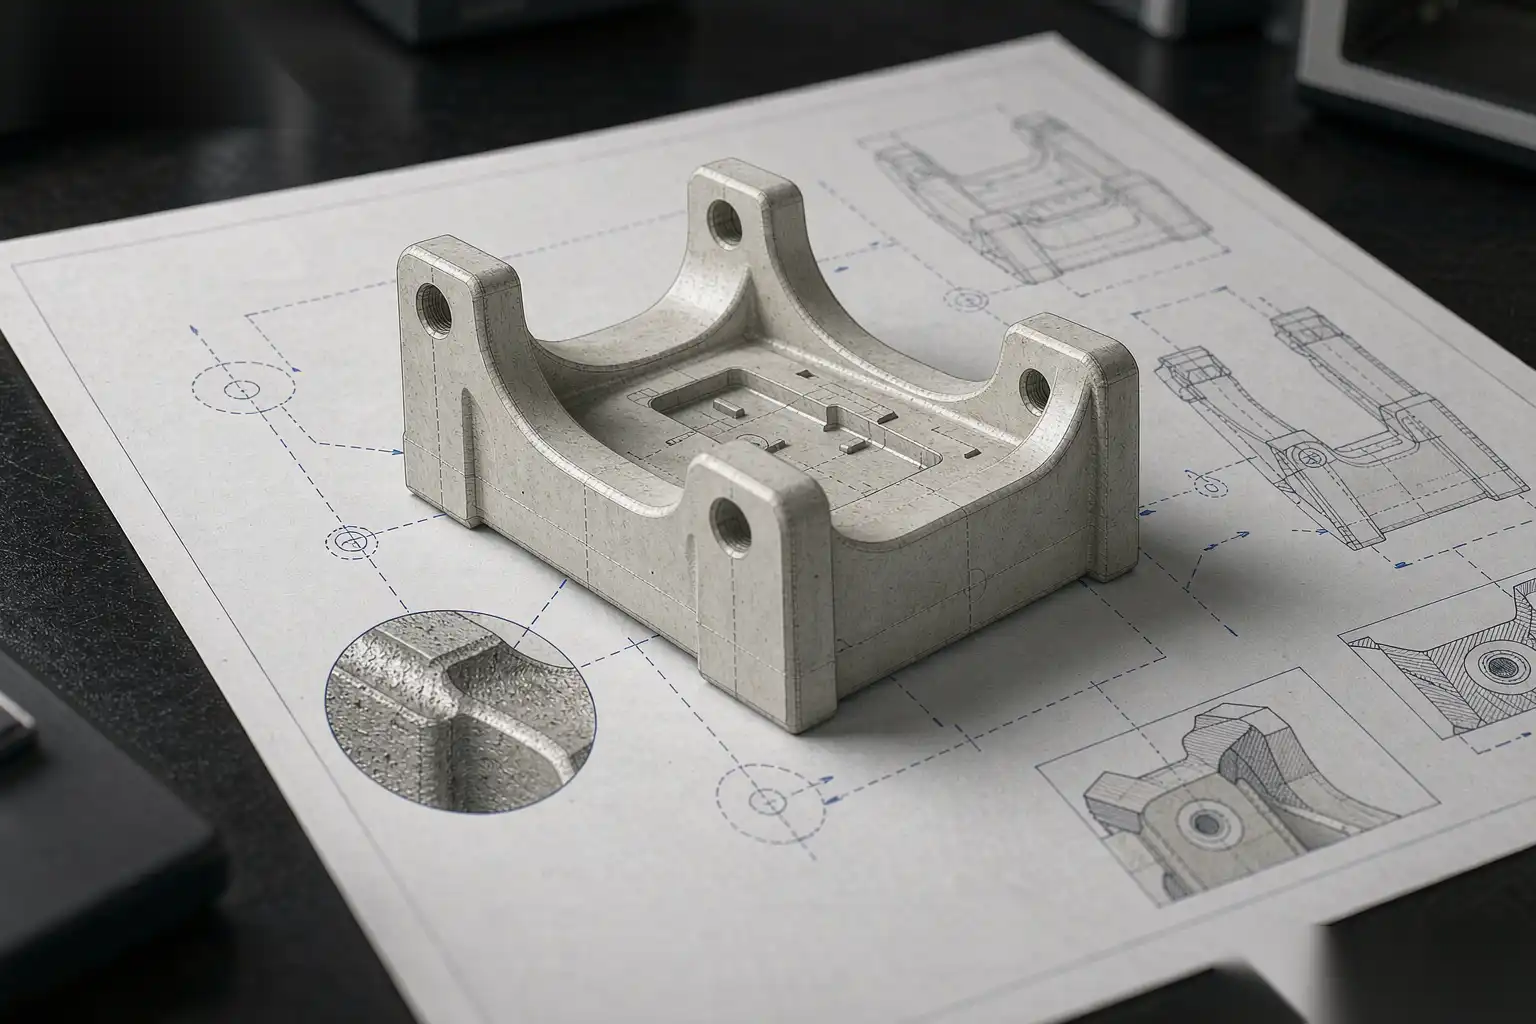
La fundición a presión es un proceso donde la mayor parte del costo y la mayor parte de los residuos se deciden mucho antes de que se corte la primera cavidad. El dibujo de la pieza establece la geometría del molde, el tiempo de ciclo, la estrategia de recorte y la cantidad de retoques manuales que tendrán que realizar sus operadores en cada disparo. Un dibujo que parece limpio en una pantalla CAD puede obligar a un molde que necesita cuatro slides, funciona con una relación de llenado del 38 por ciento y deja una línea de rebaba que tarda una persona con una lima doce segundos por pieza en limpiar. Nada de eso aparece en la cotización hasta que es demasiado tarde para cambiarlo de manera económica.
Este artículo es una lista de verificación de DFM en proceso para fundiciones de aluminio y zinc, escrita para el ingeniero que posee el dibujo de la pieza y el ingeniero de proceso que debe hacerla funcionar. Nos centramos en las decisiones que más afectan el costo y la calidad: grosor de pared, cajeado, radios, nervios, bosses, puntos de referencia, zonas de rebaba, tolerancias y el conjunto de características que silenciosamente multiplican la complejidad del molde. El objetivo es que la fundición llene bien, se expulse con facilidad y se alimente directamente a una celda robótica de desbarbado sin que un humano quede entre la prensa de recorte y el acabado.
Por qué el DFM comienza en el dibujo de la pieza, no en el molde
El molde es una copia congelada del dibujo de la pieza. Si el dibujo tiene un grosor de pared de 0,6 mm junto a una pared de 4,0 mm, el molde llevará esa discrepancia, y el proceso lo pagará en contracción y juntas frías. Los ingenieros de herramientas pueden compensar con enfriamiento local y conductos sobredimensionados, pero la compensación tiene límites y añade costo. El lugar más barato para solucionar un problema de fundición es el modelo CAD, en la revisión cero.
Tratamos el DFM como una revisión de tres pasadas:
- Primera pasada: ¿puede el metal alcanzar cada rincón con la presión de puerta elegida y solidificarse antes de que se puente?
- Segunda pasada: ¿puede la pieza expulsarse sin arrastre, deformación o un slide atascado?
- Tercera pasada: ¿puede la pieza recortada ser localizada y desbarbada por un robot sin fijaciones personalizadas para cada característica?
Si una característica falla en la tercera pasada, generalmente también falla en la primera o segunda. Diseñar para el acabado robótico downstream no es un paso separado; es la misma lógica aplicada una estación más tarde.
Uniformidad en el grosor de pared y mínimos de aleación
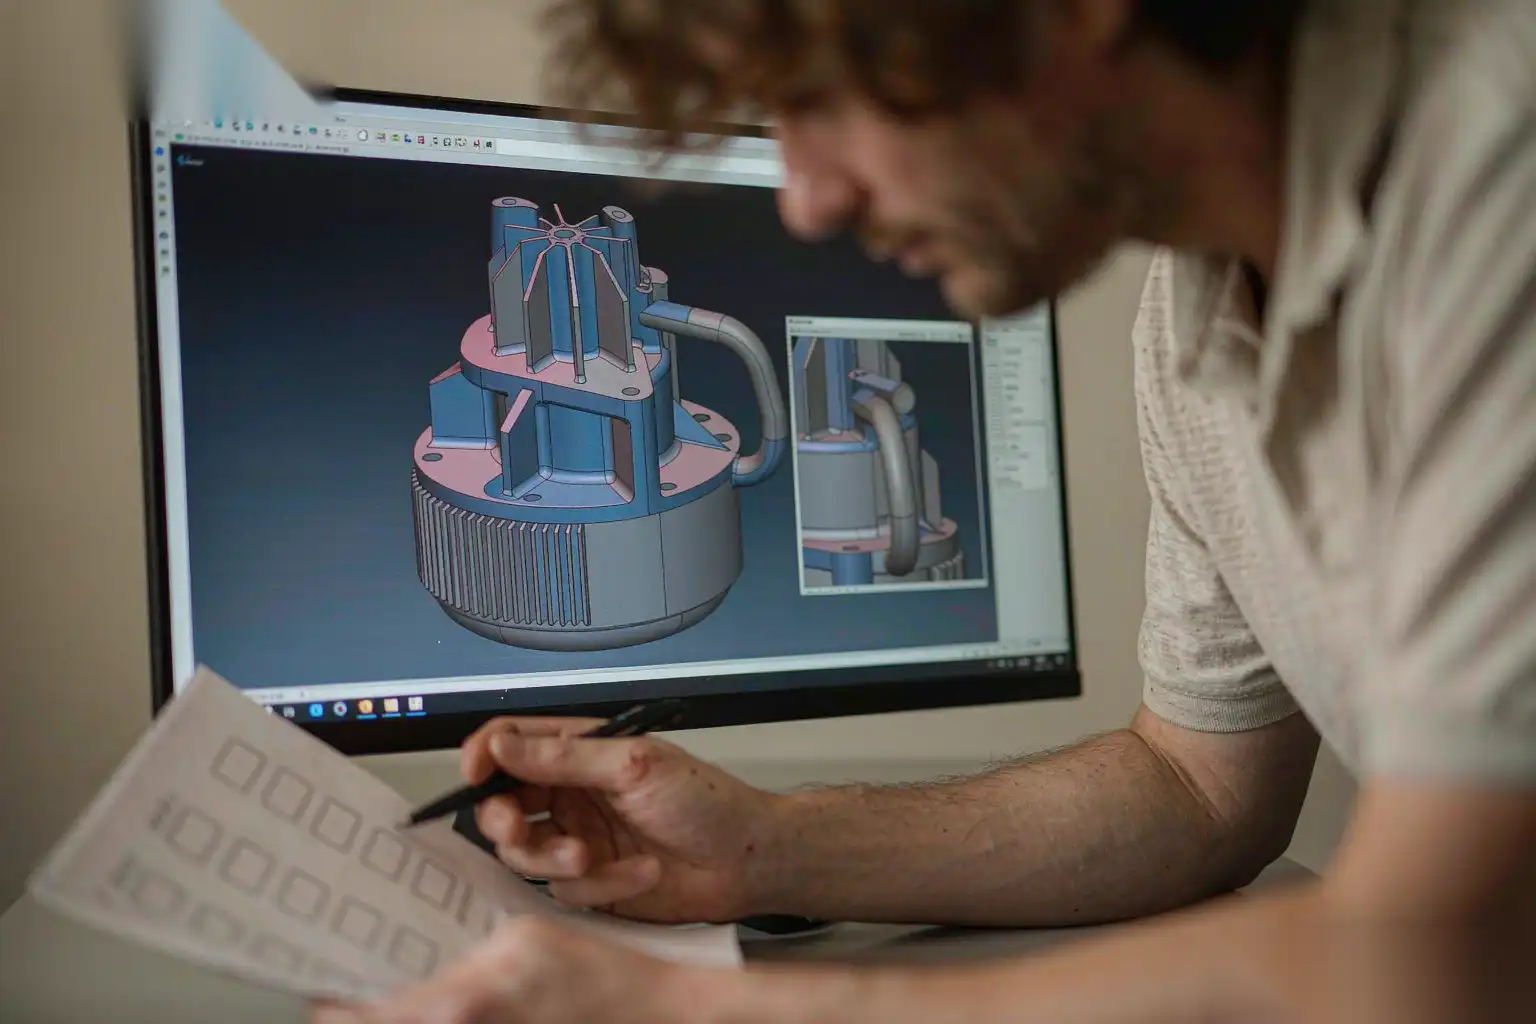
El grosor de pared impulsa todo: velocidad de llenado, tiempo de solidificación, porosidad por contracción y cuánto material pagas por pieza. La primera regla del DFM es mantener las paredes tan uniformes como permita la función. Un buen objetivo es una pared nominal sin más de una relación 2:1 entre la sección más gruesa y la más delgada en una sola pieza. Cuando una sección gruesa sea inevitable, mueve la masa a un nervio o a un boss engrosado localmente en lugar de una losa plana.
El grosor mínimo de pared depende de la aleación y del tamaño de la pieza. Estos son números prácticos de producción, no límites de laboratorio:
| Familia de aleaciones | Grosor mínimo típico de pared (pieza pequeña, <100 mm) | Grosor mínimo típico de pared (pieza grande, >250 mm) | Grosor máximo práctico | Notas |
|---|---|---|---|---|
| Aluminio (clase A380) | 0.8 mm | 1,5 mm | 6,0 mm | Por debajo de 0,8 mm, las juntas frías y los llenados cortos aumentan rápidamente |
| Aluminio (calidades de paredes delgadas) | 0.6 mm | 1,0 mm | 5.0 mm | Necesita alta velocidad de inyección y control estricto de la fusión |
| Zinc (clase Zamak) | 0,5 mm | 0.9 mm | 5.0 mm | Fluye mucho; permite paredes más delgadas que el aluminio |
| Magnesio (cámara caliente) | 0.6 mm | 1,0 mm | 5.0 mm | Baja viscosidad, excelente llenado de paredes delgadas |
Las paredes uniformes permiten que la pieza solidifique como una unidad. Cuando sea necesario variar el grosor de la pared, use una transición gradual de al menos 3:1 en longitud a grosor, no un escalón brusco. Un escalón brusco es una unión fría que puede ocurrir, y también es un lugar donde un cepillo de desbarbado puede engancharse y rayar.
Nuestra orientación sobre el diseño de paredes delgadas va más allá en la geometría de las transiciones y las compensaciones de velocidad de llenado; vea nuestras notas de diseño de paredes delgadas en fundición a presión de aluminio para las calculadoras que utilizamos.
Ángulos de rebaje por superficie y textura
El rebaje es la inclinación que permite que la pieza salga del molde. Un rebaje cero es una pieza atascada y un núcleo roto. El rebaje requerido escala con la textura de la superficie, la longitud de la pared y si la superficie está en un núcleo móvil.
Rangos prácticos de rebaje que mantenemos en las herramientas de producción:
- Paredes externas, acero de molde pulido: mínimo 0.5 grados, preferible 1.0 grado.
- Paredes internas, en núcleos fijos: de 1.0 a 1.5 grados.
- Paredes internas, en slides o elevadores móviles: de 1.5 a 2.0 grados.
- Superficies de matriz texturizadas o con chorro de arena: añadir de 0.5 a 1.0 grados más allá del mínimo suave.
- Costillas profundas (profundidad superior a 8 mm): 2.0 grados o más, o las paredes de la costilla arrastrarán y despegarán la capa de recubrimiento.
El ángulo de inclinación es gratuito en un dibujo y costoso de añadir después de que la matriz está cortada. Si el cliente especifica una pared verdaderamente vertical para sellar, desplazamos esa característica a una cara mecanizada con una pared de fundición con inclinación detrás, y luego CNC la superficie de sellado plana. Esto mantiene la expulsión de la fundición y proporciona un datum real para operaciones posteriores.
Radio en líneas de separación y evitación de puntos calientes
Las esquinas internas afiladas son donde se acumula el calor. En una cavidad de matriz, una esquina reentrante afilada es un punto caliente que se solidifica al final, provoca porosidad por contracción y se convierte en un concentrador de tensiones en servicio. La solución es un radio, y la regla de DFM es simple: poner un radio en cada esquina interna, con o sin línea de separación.
Práctica recomendada:
- Esquinas internas: radio mínimo de 0.5 mm, preferiblemente 1.0 mm en secciones estructurales.
- Esquinas en la línea de separación: radio para que la tira de rebaba sea continua y la punzonadora tenga un borde limpio para seguir.
- Evitar bordes en pluma donde una pared se encuentra con el plano de separación; una superficie plana o radio de 0.3 a 0.5 mm previene un borde frágil que se astilla en el manejo.
Específicamente en la línea de separación, un radio planificado o una pequeña superficie plana cumplen dos funciones. Establecen un plano de rebaba conocido y repetible para que la matriz de recorte corte una lámina consistente en lugar de desgarrar, y proporcionan a la herramienta robótica de desbarbado un borde definido para deslizarse. Hemos visto piezas con una pluma de línea de separación irregular que tardan 9 segundos en limarse a mano por pieza; un radio de 0.4 mm en la línea de separación redujo ese tiempo a una sola pasada con un cepillo giratorio.
Costillas versus paredes: rigidez sin masa
Cuando una pieza necesita más rigidez, el instinto es engrosar la pared. Eso suele ser un error en fundición a presión. Una pared más gruesa se solidifica más lentamente, provoca más porosidad por contracción y añade peso de material que pagas dos veces (costo del metal y tiempo de ciclo). La mejor opción es una costilla.
Reglas de diseño de costillas que funcionan en producción:
- Grosor de la costilla: del 50 al 70 por ciento del grosor nominal de la pared que refuerza. Una costilla más gruesa que la pared causa una depresión en la cara opuesta.
- Relación altura-grosor de la costilla: mantener por debajo de 5:1 para evitar arrastre de enfriamiento y marcas de expulsión.
- Ángulo de inclinación de la costilla: de 1.0 a 2.0 grados por lado, con la misma lógica que las paredes.
- Espaciado de costillas: dejar espacio para que las herramientas de recorte y desbarbado puedan acceder entre ellas; las costillas más cercanas a 6 mm en el centro pueden atrapar un cepillo.
Las costillas también ayudan en el llenado. Una costilla delgada actúa como aleta térmica que extrae calor de una sección gruesa adyacente, lo que en realidad mejora el equilibrio de solidificación. El dibujo debe mostrar las costillas como características deliberadas con su propio ángulo de inclinación y radios, no como ideas secundarias.
Diseño de protuberancias y datums de localización
Las protuberancias son la característica que más a menudo se dibuja mal. Una protuberancia que es un cilindro sólido de metal tan grueso como la pared sobre la que se apoya representa un riesgo de contracción. La corrección estándar es hacerla con núcleo, que su pared tenga entre el 60 y el 80 por ciento del grosor de la pared principal, y soportarla con dos o tres costillas si debe soportar una carga de tornillo.
La estrategia de datum importa más de lo que muestran la mayoría de los dibujos. Un moldeo deforma micrones a decenas de micrones a lo largo de la línea de separación; si localizas el mecanizado y el acabado desde una cara suave y sin características, cada pieza se ajusta ligeramente de manera diferente y tu CNC y tu robot ambos persiguen la variación.
Especificamos los datums de esta manera:
- Datum A: una cara plana mecanizada o recortada en el lado de la línea de separación, la mayor área estable.
- Datum B y C: dos características o bordes en el mismo lado, utilizados para orientar la pieza.
- Nunca uses una superficie de rebaje o una cara generada por un deslizamiento como datum primario.
- Coloca las características de localización donde tanto el pinza robótica como el molde de recorte puedan engagement, para que una filosofía de fijación cubra recorte, CNC y desbarbado.
Cuando el tope es un espaciador roscado, deja un margen de mecanizado en su cara superior y perforarlo después del moldeo. Mantén el agujero fundido con una tolerancia generosa y remátalo en una sola operación de CNC; esto es más barato y más preciso que intentar fundir un agujero listo para roscar.
Nuestra guía de tolerancias cubre qué características pueden mantenerse en el molde y cuáles deben mecanizarse; consulta guía de tolerancias para fundiciones de aluminio para la tabla característica por característica contra la cual cotizamos.
Diseño de zonas de reborde y línea de separación para desbarbado robótico
El mayor contribuyente al trabajo manual en una línea de fundición a presión es el reborde impredecible. Si la línea de separación se desplaza, si el grosor del reborde varía de disparo a disparo, si los sobrantes dejan tocones, entonces ningún robot puede ser programado con una trayectoria fija y esperar un resultado limpio. El desbarbado robótico necesita un borde determinista.
Opciones de diseño que hacen que el reborde sea amigable para robots:
- Define una única línea de separación plana siempre que sea posible. Múltiples planos de separación multiplican las zonas de reborde y la complejidad del recorte.
- Mantén el grosor del reborde en un rango ajustado, de 0,05 a 0,15 mm, controlando la fuerza de bloqueo y el ajuste del molde. El reborde delgado y consistente se corta con un cepillo giratorio; el reborde grueso y variable necesita una lima o un cortador y un ciclo más lento.
- Coloca los sobrantes y los respiraderos donde sus restos no caigan sobre una superficie estética o de sellado, y donde el molde de recorte pueda cortarlos en la misma pasada que la compuerta.
- Evita líneas de separación que atraviesen una superficie visible de Clase A. Coloca la línea en un borde oculto para que el acabado posterior no tenga que seguir una costura en la cara visible para el cliente.
Un moldeo diseñado de esta manera alimenta directamente una celda de desbarbado robótico DZ desde la prensa de recorte. El robot recoge una pieza cuya plano de reborde es conocido, sigue el borde con un husillo flotante y flexible, y entrega una rotura consistente sin operador en el ciclo. Nuestro guía para desbarbar fundiciones a presión de aluminio con automatización recorre la disposición de la celda y la lógica de seguimiento de bordes que usamos.
Realismo en tolerancias por característica
La fundición a presión posee algunas características con precisión y otras con poca. Citar una tolerancia de 0,05 mm en una ranura generada por deslizamiento es una forma de garantizar chatarra. El dibujo debe coincidir con la tolerancia según la capacidad del proceso de la característica.
Reglas empíricas contra las que citamos:
- Dimensiones completamente contenidas en una mitad del molde, sin núcleos móviles: se puede lograr un margen de plus o minus de 0,10 mm por cada 25 mm.
- Dimensiones que atraviesan la línea de separación: añadir de 0,05 a 0,10 mm debido a la separación del molde y la variación de sujeción.
- Características generadas por deslizadores y elevadores: aún más laxas y sujetas a desgaste durante toda la vida útil de la herramienta.
- Agujero a agujero a lo largo de la línea de separación: planifique taladrar o reamer en CNC si debe ser ajustado.
- Planitud y deformación: controlar mediante simetría en el diseño y enfriamiento, no ajustando el número de dibujo.
La medida práctica es tolerar la función, no la característica. Si un orificio solo necesita dejar pasar un eje de 5 mm, no indique más o menos 0,02 mm en un agujero de fundición. Deje que la fundición tenga una tolerancia de más o menos 0,15 mm y mecanice el orificio solo donde el eje realmente se asiente. Cada tolerancia que elimina de una característica de fundición es tiempo de ciclo y chatarra que devuelve a la línea.
Características que obligan a deslizadores y elevadores (y su coste)
Cada rebaje, cada rosca interna, cada dibujo inverso es un elemento de acero en movimiento en el molde: un deslizante, un elevador, un núcleo extraíble. Los elementos en movimiento son donde reside el coste del molde, el mantenimiento y el tiempo de inactividad. No están prohibidos, pero deben justificar su lugar.
Factores de coste por acciones laterales:
- Un deslizante añade un leva, un talón, líneas de agua y una placa de desgaste. Presupueste una fracción significativa del coste del núcleo del molde por cada deslizante.
- Cada deslizante es un punto de mantenimiento. Los deslizantes se desgastan, gotean rebabas y cambian de posición; son lo primero que necesita servicio en una herramienta de alto volumen.
- Los deslizantes ralentizan el ciclo. La máquina debe bloquear el deslizante, inyectar, enfriar y luego retraer antes de eyectar. Eso es tiempo muerto en cada disparo.
- Los deslizantes generan su propia línea de separación, que es otra rebaba que la célula de desbarbado debe gestionar.
Estrategias de diseño para minimizar acciones laterales:
- Rediseñar un rebaje interno como un agujero con núcleo y un casquillo presionado o un inserto fundido en post. Un guía para insertar diseño de fundición a presión cubre cuando un inserto supera a un deslizante.
- Reemplace una característica de enganche con dibujo inverso por un clip tolerante al dibujo que la tolerancia del ensamblaje pueda soportar.
- Si se requiere una rosca, pregunte si un rebaje fundido más un tornillo autorroscante son aceptables en lugar de una rosca fundida que necesite un núcleo para desenroscar.
- Consolide múltiples rebajes en una sola dirección de deslizamiento para que un solo movimiento sirva varias características.
Cuando un deslizante sea realmente necesario, diseñe su línea de separación y plano de rebaba con el mismo cuidado que la línea de separación principal, porque el robot también encontrará ese borde.
Una lista de verificación práctica de DFM
Utilice esta tabla en la aprobación del dibujo. Un “No” en cualquier fila debe activar una discusión de revisión antes de que se cotice el molde.
| Ítem de DFM | Verificación | Por qué importa | Acción si falla |
|---|---|---|---|
| Uniformidad de la pared | Relación gruesa:delgada por debajo de 2:1 | Evita encogimientos y solapes fríos | Agregue nervios, transición de escalón 3:1 |
| Pared mínima por aleación | Dentro de la tabla anterior | Previene llenados cortos | Rediseñar o cambiar la aleación |
| Borrado en todas las paredes | 0.5 a 2.0 grados por superficie | Permite el expulsado | Agregue borrado; caras críticas de la máquina |
| Radio en esquinas internas | Mínimo 0.5 a 1.0 mm | Elimina puntos calientes y porosidad | Añadir filetes |
| Plano de reborde de línea de separación | Simple, planar, oculta | Listo para desbarbado robótico | Redirigir línea de separación |
| Grosor de la costilla | 50 a 70 por ciento de la pared | Evita marcas de hundimiento | Engrosar la nervadura |
| Perno con núcleo y soporte | Pared 60 a 80 por ciento | Evita la contracción | Núcleo y nervadura |
| Datos en caras estables | No en deslizamientos o cizalladuras | Mantiene mecanizado/acabado | Redefinir A/B/C |
| Las tolerancias coinciden con el proceso | Aflojar características de fundición | Reduce chatarra y costo | Tolerancia a la función |
| Acciones secundarias minimizadas | Menor número de deslizamientos/levantadores | Reduce costos y tiempo de inactividad | Rediseñar o usar inserto |
Esta es la lista de verificación que realizamos internamente antes de que cualquier pieza nueva entre en una celda DZ. No es exhaustiva, pero cubre el noventa por ciento de los factores que generan costos que aparecen en la primera revisión.
CTA Suave
La maquinaria DZ construye celdas robotizadas de desbarbado, rectificado y pulido diseñadas en torno a piezas fundidas que fueron diseñadas de esta manera, desde la prensa de recorte hasta la pieza terminada. Si tienes un dibujo de pieza que está a punto de ir a la fabricación de moldes, envíalo a nuestro equipo de ingeniería y realizaremos la misma revisión DFM antes de que te comprometas con el molde.



