Контроль деформации и плоскостности литых изделий под давлением: возможности, причины и меры противодействия
Дефект деформации — это то, что превращает хорошую программу литья в постоянный спор. В отличие от пористости, он видим. В отличие от наплыва, его нельзя обрезать. И в отличие от большинства дефектов литья, он часто появляется после прохождения инспекции, потому что напряжение, вызывающее его, снимается следующей операцией — обработкой, термической обработкой или просто ночевкой на полу.
Для автоматической отделки деформация является самым разрушительным дефектом литого изделия. Робот шлифовки или полировки, запрограммированный на номинальную деталь и получающий деталь, которая отклонена от плоскости на 1,5 мм, либо будет слишком глубоко срезать в высоких точках и полностью пропускать низкие, либо столкнется с шпинделем. Учет отклонений помогает, но у него есть рабочий диапазон, и за его пределами никакая стратегия контроля не спасет вас.
В этой статье объясняется, почему литые изделия деформируются, реальные возможности по плоскостности в зависимости от размера детали, правила проектирования, предотвращающие деформацию, меры процесса, варианты выпрямления, метод измерения и взаимодействие с автоматической отделкой.
Что такое деформация на самом деле
Деформация — это ошибка формы, вызванная неравномерным напряжением. Литая деталь выходит из формы с определенной формой, а поле напряжений внутри нее не находится в равновесии; когда часть ограничения снимается, форма изменяется до тех пор, пока не достигнет исходного состояния. Для диагностики помогают три категории:
- Глобальный прогиб. Вся деталь изгибается вдоль своей длинной оси. Обычно это вызвано тепловым градиентом по толщине или дифференциальным сокращением между толстой и тонкой областью.
- Локальное искажение. Конкретная особенность — фланец, край, опорная площадка — отклоняется от номинала, в то время как остальная часть детали в порядке. Обычно это вызвано локальным дисбалансом охлаждения или выбросом при извлечении.
- Временное движение. Деталь соответствует допускам при инспекции, а через 24 часа выходит за пределы допуска. Вызвано релаксацией остаточного напряжения, естественным старением или продолжением осаждения в сплаве.
Различие важно, потому что меры противодействия различны. Глобальный прогиб — это тепловая и проектная проблема. Локальное искажение — обычно проблема охлаждения формы или извлечения. Временное движение — это проблема релаксации напряжений, и никакое изменение формы не исправит это.
Пять механизмов
Тепловой градиент по сечению
Две поверхности литой детали охлаждаются с разной скоростью. Поверхность, соприкасающаяся с формой, теряет тепло быстро; внутренняя или глубоко прорезанная поверхность — медленно. Если одна поверхность сокращается раньше другой, деталь изгибается в сторону более горячей стороны при охлаждении. Величина зависит от квадрата разницы в толщине сечения и разницы в скорости охлаждения. Поэтому классическая геометрия деформации — стена толщиной 3 мм рядом с опорой толщиной 10 мм, и почему первое правило проектирования — однородная толщина стенки.
Стресс при извлечении
Шпильки для извлечения давят на горячую литую деталь, обычно при температуре 350–450 °C для алюминия, и еще значительно ниже ее предела текучести. Если шпильки не сбалансированы по количеству, диаметру или ходу, или если есть зацепление ядра, деталь изгибается при выходе из формы и остается изогнутой. Симптомы диагностичны: прогиб в сторону, противоположную стороне извлечения, постоянное направление прогиба при каждом отливе и часто видимая разница в глубине вмятин от шпилек вокруг детали. Обычно это первое, что нужно проверить, потому что это самое дешевое исправление.
Неравномерность сечения и дифференциальное сокращение
Даже при равномерной температуре литейной формы, отливка с толстым ребром и тонкой стенкой сокращается по-разному в различных регионах. Тонкая стенка замораживается первой и становится жесткой; затем толстое ребро сокращается относительно этой жесткой каркаса и деформирует его. Контрмерой является проектирование: вырезать толстые участки, добавлять ребра вместо массы и поддерживать соотношение толщин между соседними секциями ниже примерно 2:1, с переходами длиной не менее трех раз толщины.
Деформация при обрезке
Формовочный пресс для обрезки удаляет канал, переливы и заготовку. Если инструмент для обрезки изношен, зазоры неправильные или деталь не полностью поддерживается во время обрезки, сама операция обрезки изгибает отливку. Это часто происходит на больших плоских деталях и деталях с тонким фланцем. Проверьте плоскостность, измеряя ее сразу до и после обрезки; изменение более 0,1 мм означает, что подозревается формовочный пресс, а не форма для отливки.
Термическая обработка и старение
Обработка раствором и быстрое охлаждение вызывают самый сильный термический шок, который когда-либо испытывает отливка. Быстрое охлаждение водой с 480 °C создает градиент по толщине в десять раз больше любого в форме, и это обычно является причиной деформации при термической обработке отливок. Даже без термической обработки естественное старение за несколько дней изменяет размеры в заметной степени у некоторых сплавов, а стабилизация T5 часто указывается именно для предотвращения этого движения перед обработкой.
Возможность обеспечения плоскостности по размеру детали
Это достижимые показатели плоскостности для литых изделий из алюминия под высоким давлением, измеренные на поверхности или координатно-измерительной машине без зажима, при хорошо обслуживаемой форме и сбалансированном охлаждении. Они представляют собой суммарное показание индикатора по указанной длине и предполагают разумный дизайн.
| Наибольший размер | Достижимая плоскостность, хорошая практика | Типичный разброс производства | Требует выравнивания выше |
|---|---|---|---|
| Менее 80 мм | 0,10 до 0,20 мм | 0,15 до 0,35 мм | 0,5 мм |
| 80 до 150 мм | 0,15 до 0,30 мм | 0,25 до 0,60 мм | 0,8 мм |
| 150 до 300 мм | 0,25 до 0,50 мм | 0,40 до 1,00 мм | 1,2 мм |
| 300 до 500 мм | 0,40 до 0,90 мм | 0,70 до 1,80 мм | 2,0 мм |
| Более 500 мм или крупные плоские панели | 0,8 до 1,5 мм, часто хуже | 1,2 до 3,0 мм | 2,5 мм |
Два важнейших квалификационных показателя в коммерческих переговорах. Во-первых, достижимое значение предполагает, что измерение детали выполнено без зажима. Деталь, измеренная как плоская на поверхности, может быть вытянута до 0,5 мм с помощью приспособления, и это артефакт измерения, а не дефект детали. Во-вторых, плоскостность должна указываться как допуск на определенной площади и с использованием определенного метода отсчета; “плоскость в пределах 0,5 мм” на чертеже без указания опорных точек и метода измерения — невозможно обеспечить контроль.
Цинковые сплавы льют тоньше и при меньшей температуре, обычно достигая на 30-50 процентов лучшей плоскостности, чем алюминий того же размера, что является одной из причин, почему цинк остается конкурентоспособным для крупных плоских декоративных элементов.
Правила проектирования, предотвращающие деформацию
Самый дешевый способ контроля деформации — проектирование, потому что оно не стоит ничего за каждую деталь.
- Однородная толщина стенки. Держите соотношение между самой толстой и самой тонкой соседней секцией ниже 2:1. Там, где неизбежна толстая секция, лучше вырезать ее, чем оставлять сплошной массив.
- Ребро вместо массы. Ребро толщиной 2 мм на стенке 2,5 мм обеспечивает жесткость без горячих точек. Сплошная площадка толщиной 6 мм создает горячую точку, усадочную пористость и деформацию одновременно.
- Симметричные секции. Асимметрия относительно нейтральной плоскости гарантирует изгиб. Если невозможно сделать секцию симметричной, ожидайте компенсацию в форме штампа.
- Щедрые скругления. Внутренние радиусы не менее 0,5–1,0 толщины стенки уменьшают концентрацию напряжений и обеспечивают металлу непрерывный путь сжатия.
- Компенсировать в пресс-форме. Если деталь всегда выгибается на 0,4 мм в известном направлении, обработайте полость пресс-формы с противоположным коронованием на 0,4 мм. Это работает и является стандартной практикой, но действует только при условии, что процесс остается в исходном состоянии, когда была выполнена компенсация.
- Добавьте временные жесткие элементы. Ребра или связующая балка через открытую раму, которые затем обрезаются, могут сохранять форму при извлечении и охлаждении. Стоимость — операция обрезки и остаток в виде ворот или связки, которые нужно удалить.
- Избегайте больших непрерывных плоских участков. Разделите их с помощью ступени, шва или углубления. Непрерывная плоская панель размером 300 × 200 мм — самая сложная геометрия для сохранения плоскости при литье под давлением.
Меры по процессу
Когда дизайн фиксирован, управлять процессом можно за счет извлечения, охлаждения и охлаждения с помощью быстрого охлаждения.
Баланс извлечения
- Распределите штифты так, чтобы суммарная сила извлечения действовала через центр проекции площади, и подберите размеры штифтов так, чтобы локальное давление на отливку оставалось примерно ниже 30–50 МПа при температуре извлечения.
- Проверьте, чтобы все штифты двигались синхронно. Штифт, отстающий на 0,3 мм от соседних, создает локальную нагрузку на изгиб.
- Проверяйте состояние наконечников штифтов раз в неделю. Грибовидные наконечники штифтов захватывают отливку и тянут ее.
- Добавьте извлечение с помощью съемной пластины для больших плоских деталей. Съемная пластина создает силу по всему периметру, а не в точках, и это самое эффективное изменение для устранения деформации плоских панелей.
- Уменьшайте температуру извлечения, если сплав и цикл позволяют. Деталь, извлеченная при 350 °C, гораздо более устойчива к постоянному изгибу, чем при 450 °C, за счет увеличения времени цикла.
Баланс охлаждения
- Измеряйте температуру поверхности формы с помощью тепловизора в производственном режиме и создавайте карту. Стремитесь к разбросу не более 30–40 °C по поверхности полости на среднеразмерном инструменте.
- Проверяйте поток в каждом контуре охлаждения. Засоренные, накипевшие или паровые линии встречаются часто, а линия, которая подключена, но не течет, хуже, чем отсутствие линии, потому что никто не обращает на нее внимания.
- Используйте конформное или диффузное охлаждение возле толстых участков и ядер. Ядро, которое работает на 80 °C горячее окружающей полости, является гарантированным источником локальных искажений.
- Сбалансируйте распыление. Распыление, зависящее от оператора, является основным источником вариаций между деталями на плоских деталях; автоматизированное или фиксированное распыление с определённым временем задержки гораздо более повторяемо.
Метод закалки
- Предпочитайте воздушную закалку или принудительный воздушный поток вместо водяной, если это позволяет металлургия.
- Если требуется водяная закалка, используйте тёплую воду при температуре 60-80 °C, а не холодную, и перемешивайте.
- Охладите деталь в ограничительном приспособлении по геометрии, которая известна как движущаяся.
- Добавьте стабилизационную обработку перед обработкой, когда важна размерная стабильность. Старение T5 при температуре 150-200 °C в течение 2-6 часов является обычным и недорогим по сравнению с отходами обработки.
Выпрямительные и ограничительные приспособления
Иногда деформация искривления неизбежна и должна быть исправлена. Варианты, в порядке предпочтения:
- Охлаждающее приспособление с ограничением. Деталь помещается в приспособление сразу после извлечения или обрезки и удерживается в плоскости во время охлаждения до близкой к окружающей температуре. Недорогой, без пластической деформации и эффективный для деталей, у которых искривление вызвано градиентом охлаждения. Ограничение — время цикла: приспособление должно удерживать деталь от 30 секунд до нескольких минут, и для каждого изделия требуется отдельное приспособление в окне охлаждения.
- Приспособление для термической обработки с ограничением. Деталь удерживается в приспособлении в течение цикла старения или растворения. Более эффективно, чем охлаждение с ограничением, для движения, вызванного напряжением, но приспособление работает при высокой температуре и должно быть сделано из материала, способного выдержать её и не искажающегося сам по себе.
- Холодное выпрямительное пресса. Контролируемая операция пресса или прокатки, которая пластически деформирует деталь обратно в плоскость. Работает для простого изгиба на пластичных сплавах и связана с риском: добавляет остаточные напряжения, не сохраняет сложную форму и может трескаться в участках с встроенной пористостью или вставками. Всегда сопровождается стабилизационной обработкой, если важна размерная стабильность.
- Обработка плоскости в процессе обработки. Если дизайн позволяет, укажите поверхность как обработанную и оставьте достаточный запас. Это самый надежный и обычно самый дорогой вариант, его следует сравнивать с вариантами использования приспособлений, а не предполагать.
Любая операция выпрямления должна быть подтверждена повторным измерением через 24-72 часа. Выпрямленные детали, которые возвращаются в исходную форму, являются классической причиной отказов в эксплуатации и проблем с отделочными цехами, которые работают хорошо утром и плохо во второй половине дня.
Метод измерения и стратегия базовой поверхности
Несогласованность измерений вызывает больше коммерческих трений, чем сама деформация. Определите все четыре элемента на чертеже:
- Метод базовой поверхности. Для плоской поверхности наиболее повторяемым и наиболее репрезентативным для определения положения детали в эксплуатации является базовая поверхность, установленная на трех самых высоких точках. Для фланца укажите, оценивается ли плоскостность только по уплотнительной поверхности или по всей поверхности, включая отверстия для болтов.
- Условия зажима. Укажите, измеряется ли деталь в свободном состоянии или с зажимом. Свободное состояние — это стандартный режим, и его следует явно указывать. Измерение с зажимом должно указывать положения зажимов и момент затяжки, и его следует использовать, когда деталь функционирует в зажатом состоянии.
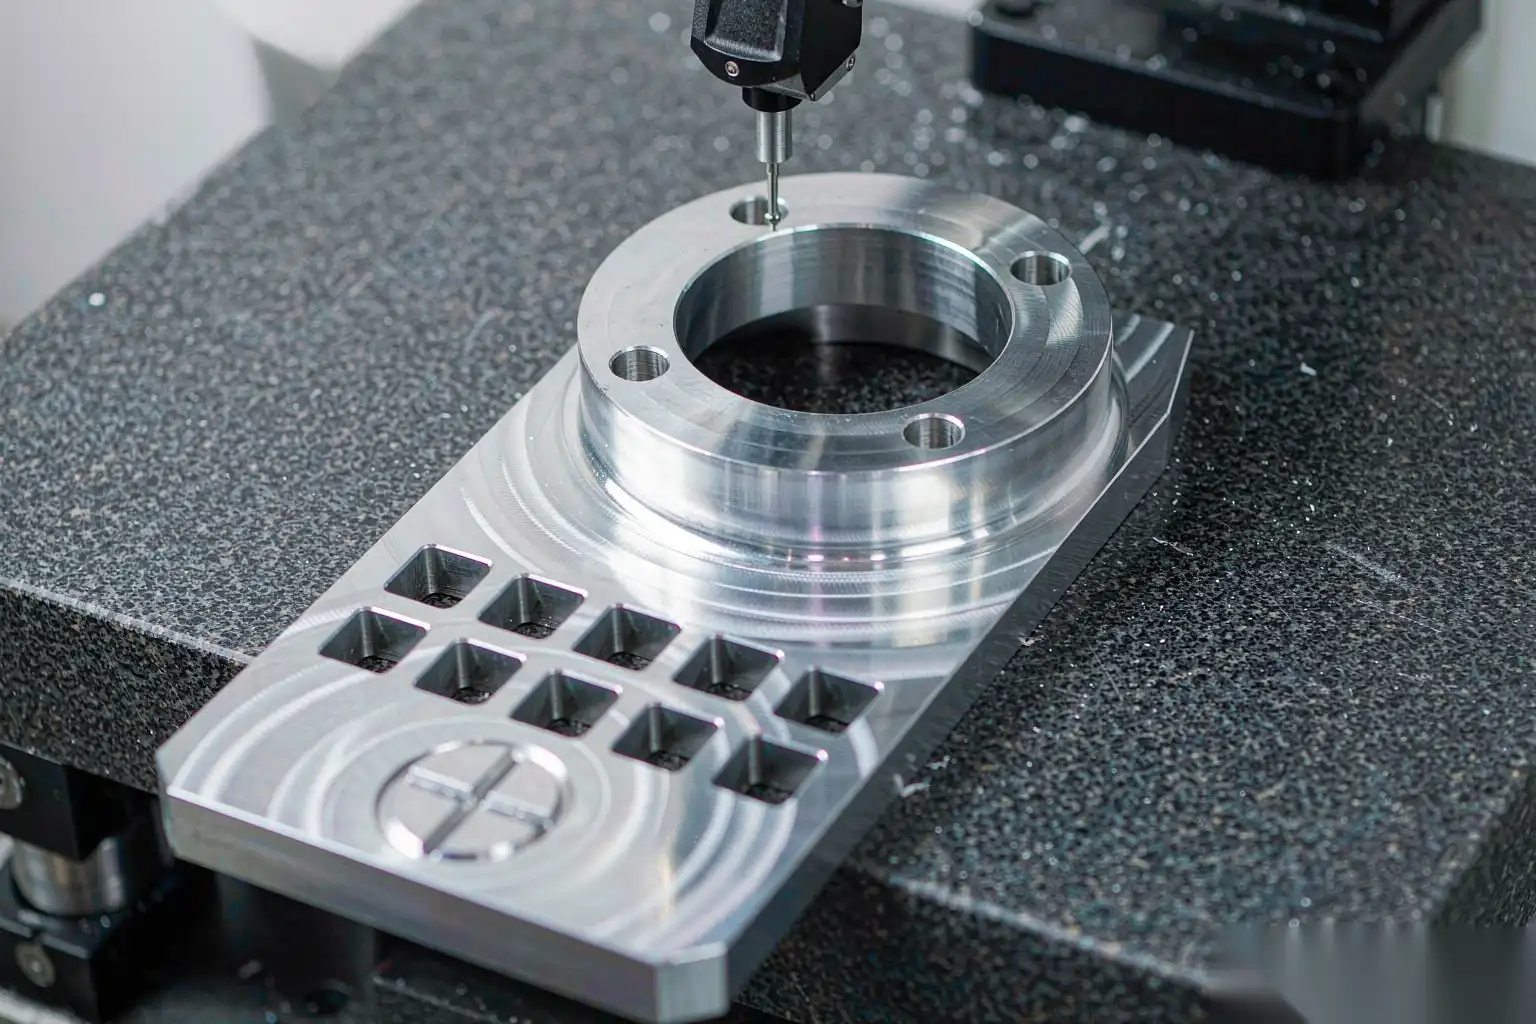
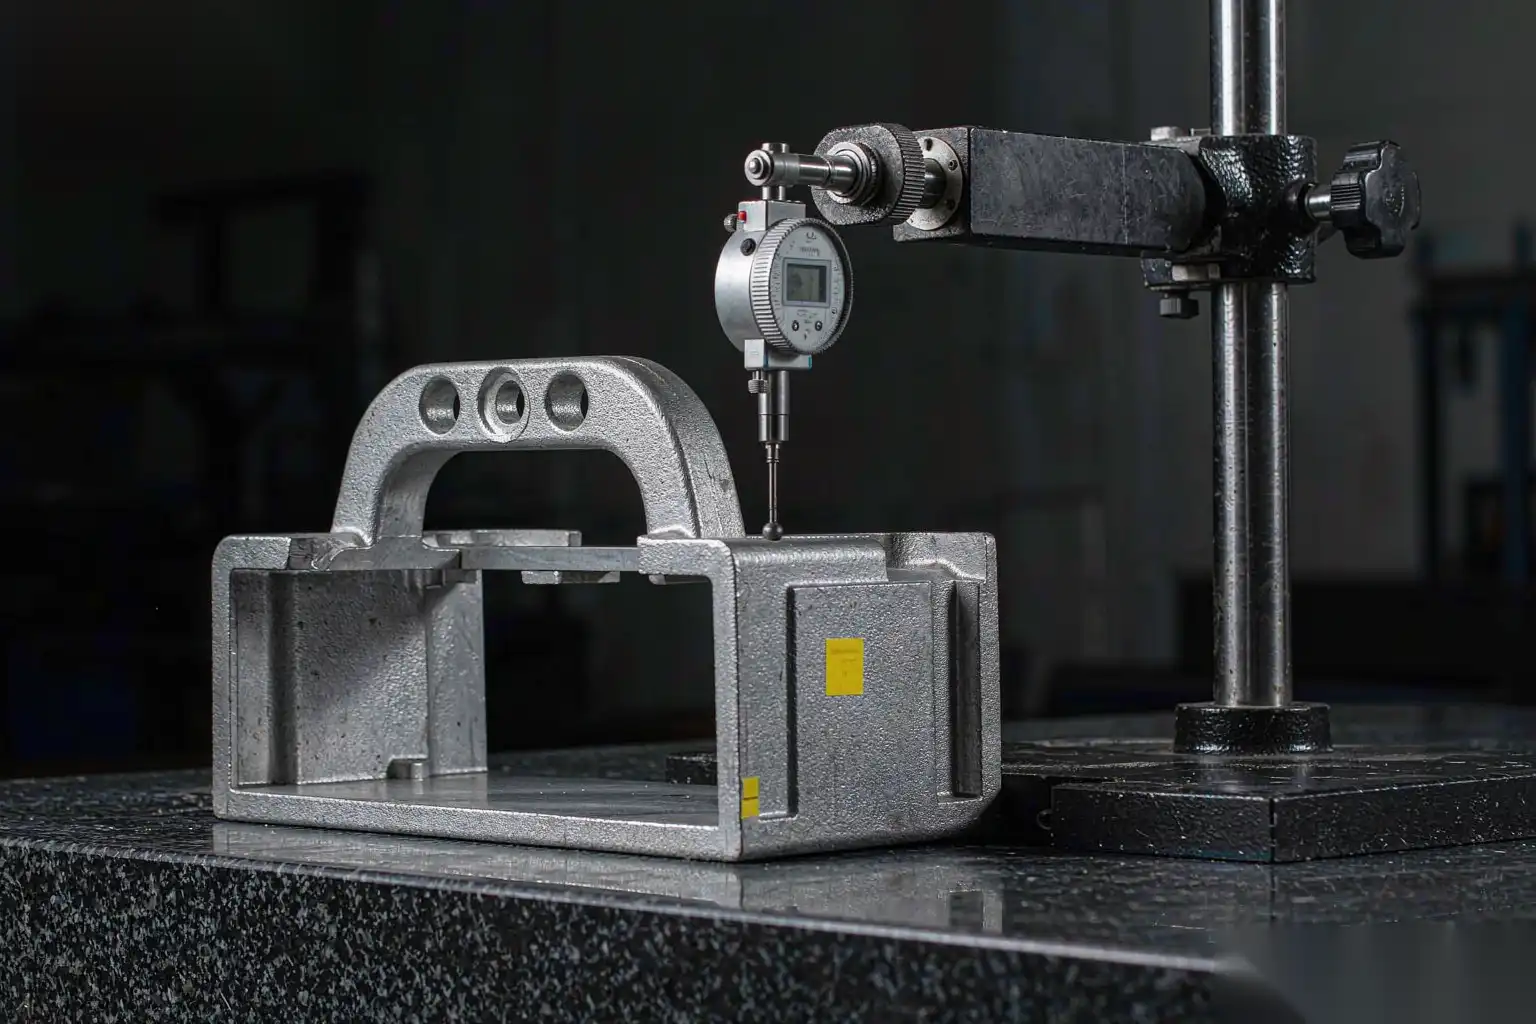
- Инструмент. Плита для измерений с индикатором для проверок на производственной площадке с разрешением 0,05 мм; CMM с сканированием для исследований возможностей; оптическое или лазерное сканирование для больших панелей и для карт полноэкранных искажений, показывающих форму ошибки, а не одно число.
- Время измерения. Измеряйте через определённое время после отливки, обычно через 24 часа, и указывайте его. Измерение свежезалитой детали и стабилизированной детали даст разные результаты, а заказчик измерит позже, чем вы.
Для оценки возможностей берите образцы как минимум 30 штук из как минимум трёх производственных партий и сообщайте как среднее значение, так и диапазон. Значение Cpk по плоскостности ниже 1,33 на критической поверхности означает, что процесс, а не инспекция, требует внимания.
Почему деформированные детали ломают автоматическую отделку
Здесь деформация перестает быть проблемой литья и становится нашей проблемой.
Роботизированная шлифовальная или полировальная ячейка работает, представляя деталь к вращающемуся абразиву с контролируемой силой и запрограммированным путём. Путь генерируется исходя из номинальной геометрии. Если фактическая деталь отклоняется от номинала, ячейка может реагировать тремя способами, и все они требуют затрат:
- Фиксированный путь, без компенсации. Абразив контактирует с высокими участками с сильной силой и вообще не контактирует с низкими участками. Результат: прорезание на высоких участках, остаточная оболочка отливки в низких участках и видимый «пэчворк» после полировки. Брак и повторная обработка.
- Контроль силы с учетом отклонений. Плавающий или силовой шпиндель следует за поверхностью в пределах своего хода, обычно ±5 до ±15 мм механического свободного хода или диапазона силы в несколько ньютонах. Это хорошо поглощает умеренные деформации: детали с отклонением от плоскости до примерно 0,5–1,0 мм на средних деталях можно обрабатывать стабильно. За пределами диапазона соответствия шпиндель исчерпывает ход или контактная сила колеблется достаточно, чтобы изменить скорость резки.
- Активная компенсация пути. Пробейте или сканируйте деталь и сместите путь. Точно, но это увеличивает цикл и затраты капитала. Стоит использовать на больших панелях, где деформация превышает диапазон соответствия.
Практическое руководство для клиентов: указывайте входящую плоскостность как контролируемую характеристику для ячейки отделки, с числом, полученным из таблицы возможностей выше и диапазона соответствия ячейки. Если входящая деформация находится внутри диапазона соответствия, ячейка DZ Machinery с силовыми шпинделями будет обеспечивать стабильную отделку за время производственного цикла. Если вне диапазона, либо процесс литья требует мер, описанных в этой статье, либо ячейка должна иметь станцию сканирования, и разница в стоимости между этими двумя вариантами значительна.
Есть второй эффект, который стоит назвать. Деформированные детали не зажимаются повторяемо. Деталь, качающаяся в фиксаже, движется под силой шлифовки, и возникающее отклонение проявляется как несогласованная обработка кромки и неоднородный блеск. Конструкция фиксатора для деформированных деталей должна включать compliant или саморегулирующиеся фиксаторы и зажимы на поддерживаемых участках, а не увеличение силы зажима.
Если вы работаете со стороны литья по этой проблеме, дефектах и решениях при алюминиевом литом под давлением освещает семейство дефектов в контексте, и роботизированное удаление заусенцев против ручного удаления заусенцев описывает, где автоматизация уступает при вариациях деталей и где нет. Наш ассортимент ячеек описан в разделе оборудование для автоматической обработки поверхности.
DZ Machinery производит роботизированные ячейки для удаления заусенцев, шлифовки и полировки с управлением силой для литейных и сантехнических деталей, и мы настраиваем диапазон соответствия в соответствии с фактической входящей плоскостью ваших отливок. Отправьте нам партию из 30 производственных деталей с отчетом о плоскости, и мы скажем вам, что может выдержать ячейка и какой предел входящей плоскости вам нужно указать.