Упаковка литых деталей: предотвращение повреждений между финальной ячейкой и заказчиком
Деталь, прошедшая финальную проверку и прибывшая с царапинами, стоит столько же, сколько и деталь, которая так и не прошла через ячейку, плюс доставка туда и обратно, а также заказчик, который теперь более тщательно проверяет вашу следующую партию. В большинстве предприятий по отделке повреждения при обработке и транспортировке составляют от 3 до 12 процентов от общего стоимости брака или возврата, и почти всегда это наименее инженерно проработанная часть процесса. Параметры шлифовки изучаются неделями; коробка, в которую помещается деталь, указывается в одном предложении.
Эта статья охватывает механизмы повреждений, варианты упаковки с реалистичными цифрами стоимости и защиты, конкретные правила для полированных и покрытых поверхностей, схемы паллетирования и укладку грузовых единиц, что именно нужно указывать для испытаний на падение и вибрацию, а также как составить техническое задание на упаковку, которое поставщик будет соблюдать без необходимости звонка каждый месяц.
Почему готовые отливки повреждаются после выхода из ячейки
Деталь наиболее уязвима в конце маршрута. Она прошла через все операции добавления стоимости, и каждое последующее касание несет полную стоимость детали.
Четыре условия ухудшают ситуацию именно для отливок:
- Вес. Литые детали тяжелее относительно своей контактной площади. Корпус весом 600 г, опустившийся на угол, концентрирует много энергии в маленькой точке.
- Острые геометрические формы. Отливки имеют ребра, выступы и кромки разъемных линий, которые действуют как пуансоны против соседних деталей.
- Мягкие или декоративные поверхности. Цинк и алюминий царапаются при твердости карандаша около 2-3 по шкале Вольф-Вилборна; полированная или покрытая поверхность гораздо более чувствительна, чем основа.
- Длительный многомодальный транспорт. Внутренние грузовики, контейнеры, пересортировка и обработка на складе заказчика. Каждое перемещение — это новое событие удара.
Повреждения также редко бывают случайными. Если зафиксировать местоположение дефекта относительно слоя упаковки и положения паллеты, обычно прослеживается закономерность: нижние два слоя, углы паллеты и верхний слой под ремнем.
Механизмы повреждений при контакте и ударе
Сначала классифицируйте дефект, затем исправьте механизм. Угадывать материал упаковки, не определив механизм, — это пустая трата денег.
Износ и царапины
Детали, которые движутся друг относительно друга или относительно контейнера при низкой нагрузке. Характеристика: тонкие параллельные царапины, направленность которых совпадает, хуже на выступающих деталях. Причина: недостаточное разделение, вибрация на длинных расстояниях или свободные детали в коробке. Решение: устранить относительное движение с помощью полного разделения или добавить низкофрикционный вставочный слой.
Ударное повреждение
Одноразовое событие, превышающее местную пластичность или адгезию покрытия. Подпись: отдельный вмятин, сколотый край, трещины или облупленная покрытая область с радиальными трещинами вокруг точки удара. Причина: падения при обработке, части, брошенные в контейнер, часть, упавшая с конвейера. Решение: увеличить расстояние разделения и добавить материал, поглощающий энергию; увеличить высоту падения в тесте, чтобы соответствовать реальности.
Укладка и сжатие
Статическая нагрузка со временем. Подпись: деформация нижних слоёв, сжатые углы, вздувшиеся коробки, а на тонкостенных отливках — постепенный прогиб, проявляющийся как нарушение плоскостности при входящем контроле. Причина: прочность коробки на сжатие слишком низкая для высоты штабеля и влажности хранения, или свес на поддоне. Решение: указать прочность коробки на сжатие с запасом и контролировать высоту штабеля.
Контактная коррозия и пятна
Подпись: белая ржавчина на цинке, серое цветение на алюминии, водяные пятна или кольцо там, где влажная часть соприкоснулась с сухой. Причина: части упакованы тёплыми или влажными, влажность застряла в герметичной обертке, несовместимые материалы, такие как необработанная древесина или бумага с содержанием серы, или прямой контакт между разнородными металлами. Решение: высушить часть, контролировать атмосферу и сознательно выбирать межслойную химию.
Загрязнение
Подпись: волокно, пыль, деревянные щепки или черные остатки в упаковке. Причина: пыль от гофрокартона, рассыпчатый наполнитель, разлагающийся, открытые контейнеры с верхом под шлифовальной станцией. Решение: закрытые контейнеры, материалы с низким уровнем ворса и упаковка в чистой зоне, физически отделенной от шлифовки.
Сравнение вариантов упаковки
Нет универсального решения, есть только компромисс между стоимостью за штуку, кубатурой, трудозатратами и защитой. Таблица ниже отражает типичные затраты для детали весом от 0,3 до 2,0 кг, указанные за штуку или за рейс.
| Опция | Стоимость за штуку (USD) | Уровень защиты | Эффективность использования объема | Лучше для | Обратите внимание на |
|---|---|---|---|---|---|
| Масса в картоне, без разделения | 0.02-0.10 | Очень низкий | Очень высокий | Грубые отливки, внутренняя транспортировка | Гарантированное царапание; никогда для готовых деталей |
| Гофрокартонные подкладки | 0.05-0.25 | Низкий до средний | Высокий | Плоские детали, прощающие поверхности | Края незащищены; подкладки со временем сжимаются |
| Бумажные или пенопластовые прокладочные листы | 0.05-0.30 | Средний | Средний | Смешанные семейства деталей | Работа по размещению; непоследовательное расположение |
| Листовой разделитель / сетчатые перегородки | 0.20-0.80 | Средняя или высокая | Средний | Детали регулярной формы, большой объем | Стоимость оснастки 500-3 000; одна деталь на дизайн |
| Термоформованный лоток (ПЭТ / ПП) | 0.35-2.00 | Высокий | Средняя или высокая | Косметические и покрытые металлом детали | Стоимость оснастки 3 000-15 000; критичен дизайн вложения |
| Пена в месте или вырезанная из ПЭ / ЭППП пена | 0.40-2.50 | Очень высокий | Низкий до средний | Тяжелые, неровные, хрупкие детали | Куб, правила утилизации, медленная упаковка |
| Полиэтиленовый пакет и VCI бумага | 0.05-0.40 | Средний плюс коррозия | Высокий | Некосметические обработанные литые детали | Царапины на пакете на отполированных поверхностях; захваченная влажность |
| Многоразовые стальные или пластиковые стеллажи | 1,00-5,00 за поездку | Очень высокий | Высокий уровень громкости | Замкнутый цикл, региональные клиенты | Отслеживание активов, возврат грузов, очистка, 200-500 поездок для окупаемости |
Полезное правило: при количестве менее примерно 5000 деталей в год на номер детали используйте лоток или разделитель, который можно недорого изготовить. При более чем 50 000 в год для одного клиента в пределах 800 км обычно рециркулируемый стеллаж по стоимости превосходит все остальные варианты, при условии, что пустые контейнеры возвращаются в течение двух недель. Без замкнутого цикла возвратная упаковка превращается в списание актива.
Защита полированных и покрытых металлом поверхностей
Косметические поверхности требуют иных правил, чем конструкционные. Неудача невидима до тех пор, пока клиент не развернет деталь при своем освещении, и в этот момент это становится вашей проблемой.
- Никогда не допускайте контакта косметической стороны с чем-либо жестким. Контакт только с обратной стороной или на некосметическом фланце. Конструкции с вложениями, при которых полированная сторона укладывается в полированную сторону, являются самой большой причиной брака при транспортировке деталей для кранов и фурнитуры.
- Используйте мягкий, неабразивный, низкоотсасывающий контактный материал. Пенополиэтилен, ЭВА или мягкий нетканый межслой. Избегайте обычной гофрированной бумаги при прямом контакте: liner абразивен и пылит.
- Избегайте ПВХ и материалов, содержащих сульфур против покрытых и полированных поверхностей. Пластификаторы мигрируют и химически травят лаковые покрытия латунных, хромированных и никелированных деталей в течение нескольких недель в теплом контейнере. Используйте ПЭ или ПП и попросите поставщика предоставить заявление о совместимости.
- Детали должны быть сухими и прохладными перед упаковкой. Упаковывайте при комнатной температуре после подтвержденного этапа сушки. Деталь, упакованная при 50°C в герметичный пакет, за ночь образует конденсат и прибывает с водяными пятнами.
- Обрабатывайте в чистых перчатках. Отпечатки пальцев на полированной поверхности влагают в лак в влажном контейнере. Это действительно брак, которого можно избежать, соблюдая политику использования перчаток и проводя простую проверку.
- Осмотрите при освещении клиента. Согласуйте условия осмотра: расстояние, угол, освещенность в люксах и время допуска в секундах. Большинство косметических споров связаны именно с условиями осмотра, а не с самой деталью.
- Осмотр первой и последней детали за смену. Механизмы косметических повреждений проявляются в течение одной смены после изменения материала или обращения, и никто не замечает этого в течение месяца без сознательной проверки.
Для понимания того, что клиент имеет право отклонить, согласуйте стандарт заранее; Стандарты отделки поверхности литых деталей отражает, как обычно формулируются и измеряются эти требования.
Упаковка грузовых единиц и схемы паллетирования
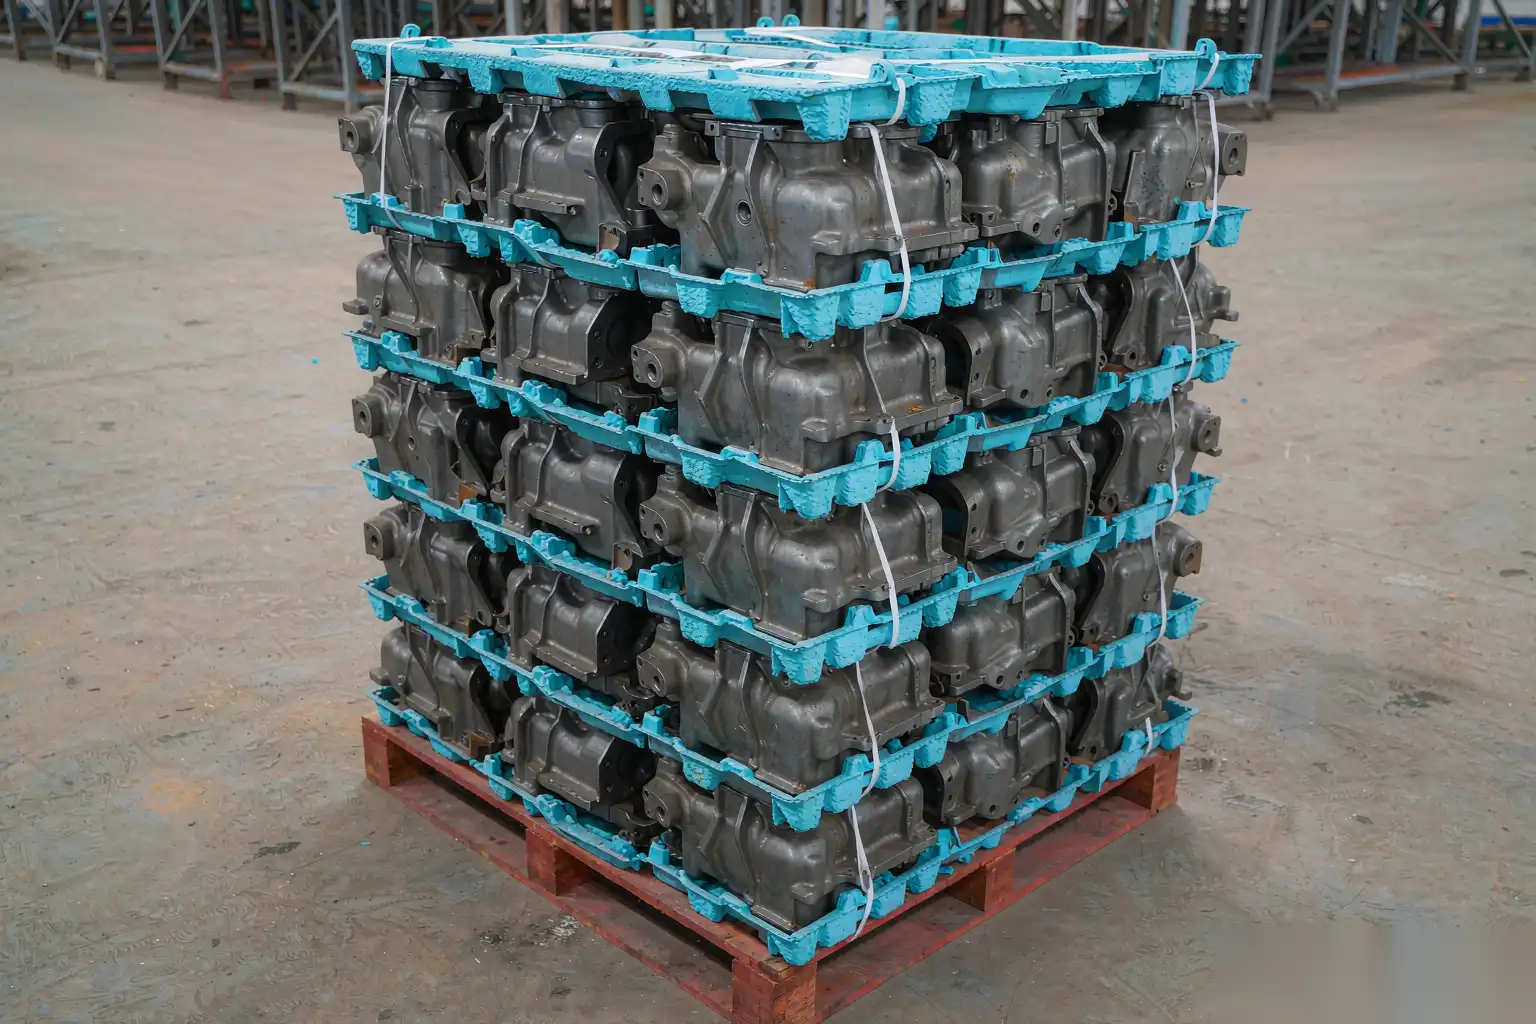
Большинство повреждений при транспортировке вызвано не одним драматичным падением. Они возникают из-за палеты, которая не является единым целым, поэтому каждый слой движется независимо и изнашивается за 800 км.
- Стандарт палеты. Согласуйте один размер с клиентом: 1200 x 1000 мм или 1200 x 800 мм, вход с четырех сторон, обработанная теплом древесина (ISPM 15 для экспорта) или пластик для замкнутых циклов. Смешанные размеры на полу контейнера гарантируют пустоты и смещение груза.
- Без свеса. Габариты картонной коробки или поддона должны совпадать с палетой с точностью до 25 мм. Свес является основной причиной повреждения углов картонных коробок, потому что выступающая часть не несет нагрузку при укладке.
- Колонная укладка, а не случайная. Выравнивайте коробки вертикально, чтобы нагрузка проходила прямо через углы. Взаимосвязанные кирпичные узоры выглядят устойчиво, но передают нагрузку в центр коробки, где доски наиболее слабые. Если укладываете кирпичной кладкой, используйте прокладочный лист на каждом слое.
- Прочность коробки. Указывайте класс доски и значение теста на сжатие коробки, а не просто “гофрокартон”. Для стека из пяти слоев по 15 кг на коробку, хранящихся три месяца, нижняя коробка испытывает примерно 60 кг плюс динамический коэффициент; указывайте прочность на сжатие не менее чем в 5 раз превышающую расчетную нагрузку на дне, чтобы учесть влажность, которая может снизить прочность коробки на 40-50 процентов при 85% влажности.
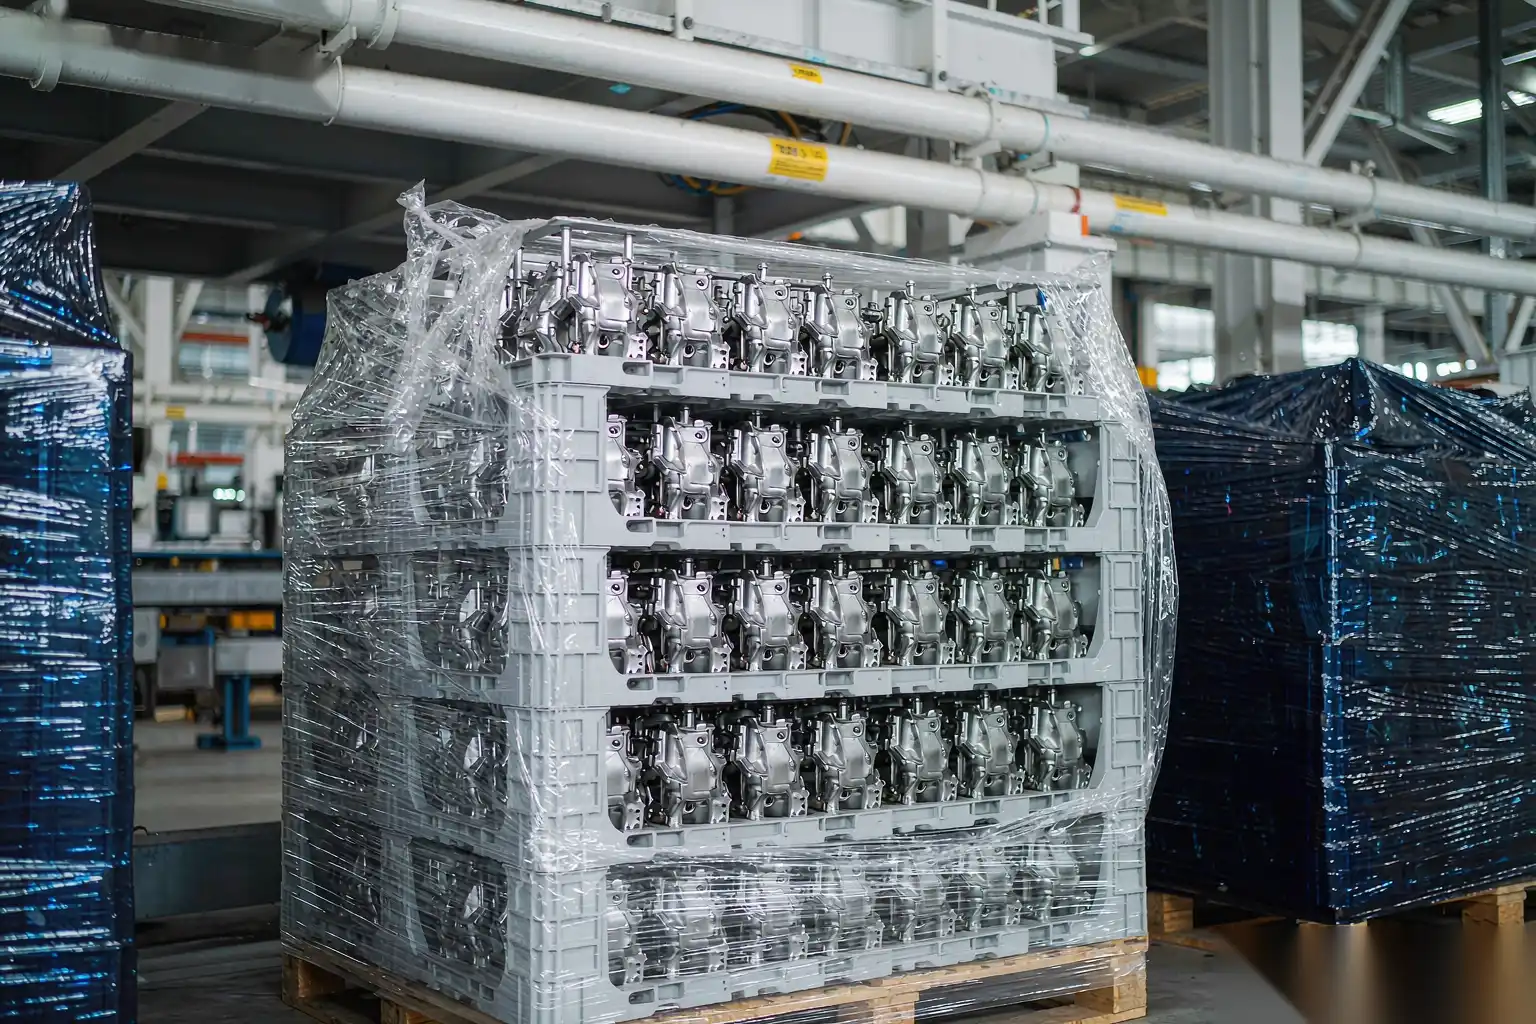
- Обертка и ремни. Стретч-пленка толщиной 17-23 мкм, три-пять слоев с перекрытием 50%, натянута так, чтобы удерживать груз, но не раздавливать коробки. Для тяжелых отливок добавляйте PET-ремни шириной 12-16 мм с защитой углов; ремень без уголкового бруса прорезает верхние коробки и вызывает повреждение углов на верхнем слое каждой палеты.
- Верхняя крышка и уголковые бруски. Дешевая верхняя пленка и четыре уголковых стойки обычно сокращают повреждения верхнего слоя более чем наполовину.
- Загрузка контейнера. Заполняйте пустоты. Щель в 40 мм вдоль стенки контейнера превращается в смещение на 200 мм после резкого торможения. Используйте подкладочные мешки или деревянные блоки при пустотах свыше 40 мм, а также закрепляйте груз ремнями на последних двух метрах.
Тест на падение и вибрацию при транспортировке: что именно нужно указывать
Проверяйте упаковку, которую отправляете, а не идеализированную её версию. Используйте детали, прошедшие производство, упакованные операторами, которые обычно их упаковывают, и выдержанные при температуре окружающей среды в течение 24 часов.
Практический план тестирования для литого в пресс-форму изделия в картонной коробке или поддоне:
- Тест на падение: 10 капель на упаковку, по одной плоской на каждую сторону, по одной на каждую нижнюю грань и по одной на самый плохой нижний угол. Высоты падения масштабируются в зависимости от веса упаковки; распространенная схема варьируется от примерно 800 мм для упаковки весом менее 10 кг до 300-450 мм для упаковок в диапазоне 20-40 кг. Критическая ориентация — это угол, потому что именно там сосредоточена энергия.
- Принятие после падения: отсутствие доказательств контакта частей друг с другом, отсутствие повреждений покрытия при согласованном стандарте освещения, отсутствие повреждений коробки, и часть все еще соответствует своим размерным и функциональным требованиям.
- Вибрация при случайных воздействиях: спектр грузовика в диапазоне 1-200 Гц с общим уровнем примерно 0,4-0,7 Грмс, испытание длительностью 60-180 минут по каждой оси. Если невозможно использовать вибрационный стенд, допустимо провести дорожное испытание на известном неровном маршруте длиной 400 км с тремя оснащенными пакетами, что иногда дает более точные результаты.
- Компрессия: нагрузите палету до максимальной запланированной высоты укладки на 24 часа при 23°C и 50% влажности, затем еще на 24 часа при 40°C и 90% влажности, если груз будет эксплуатироваться в влажном климате. Измерьте деформацию нижнего слоя.
- Наклон и удар по мосту: для паллетированных грузов тест на наклон с углом 10 градусов при скорости 1,0-1,6 м/с воспроизводит большинство событий на железной дороге и при пересечении складов.
Оснастите один пакет трехосевым датчиком ударов с записью с частотой 500 Гц или выше, установите триггер на 10-15 g. После одного полного цикла вы узнаете реальную среду: сколько событий выше 30 g груз пережил, в какой ориентации и в какое время суток. Эти данные устранят споры о причинах повреждений и покажут минимальную упаковку, которая вам действительно нужна, что обычно меньше в плане ударов и больше в плане разделения.
Написание спецификации упаковки, которой следуют поставщики
Спецификация упаковки считается несостоятельной, если она описывает материалы вместо результатов или если она написана один раз и никогда не связана с заказом на покупку. Пишите ее как управляемый документ, с номером, указанным в заказе, и изменяйте через тот же канал, что и любые инженерные изменения.
Спецификация должна содержать:
- Идентификацию детали: номер детали, ревизию и указание, является ли деталь косметической, покрытой, обработанной или грубой.
- Количество на слой, слоев на коробку, коробок на палету с размерным чертежом упаковки. Чертежи гораздо лучше предотвращают импровизацию, чем слова.
- Спецификация материала по классу, а не по торговому названию: класс доски и прочность на сжатие, плотность пены в кг/м3, толщина пленки в мкм, тип VCI и покрытие.
- Правило разделения, изложенное как требование: “отсутствие контакта частей друг с другом в упаковке” проверяемо; “аккуратно обернуть” — нет.
- Правило ориентации и укладки с эскизом, показывающим, какая сторона допускается к контакту.
- Требование к сухости и чистоте: максимальная температура детали при упаковке, отсутствие свободной влаги, отсутствие переноса масла на упаковку.
- Узор паллеты, обертка, ремни и защита углов с указанием количества и натяжения.
- Маркировка и этикетировка: номер детали, количество, дата, номер партии или выстрела для прослеживаемости, а также любые символы обращения, такие как хрупкое или «вверх этой стороной».
- Метод испытаний и критерии приемки: падение, вибрация, сжатие и определение проход/непроход, с триггером повторного теста.
- Метод аудита: подписание первой партии упаковки, а также что происходит при смене материала или упаковщика.
Свяжите спецификацию с реальностью оплаты: если клиент возвращает поврежденные товары, издержки ложатся на кого-то. Внесите эту сумму в совещание по пересмотру спецификаций, и упаковка будет разработана правильно с первого раза.
Когда повреждение — это дефект размеров или поверхности, который мог возникнуть на ранних этапах, дефекты и решения литейных алюминиевых отливок является хорошей отправной точкой для разделения проблемы литейного изделия и проблемы упаковки, прежде чем тратить деньги на пену.
Расследование повреждений: чтение дефекта
Краткая диагностическая последовательность работает в большинстве случаев:
- Сфотографируйте дефект и упаковку на месте перед распаковкой. Положение в упаковке — самый ценный подсказка, и оно уничтожается за десять секунд.
- Картографируйте расположение дефектов по всему паллете: нижний слой — сжатие, углы — удар, верхний слой — ремень или обращение, равномерное распределение — износ или коррозия.
- Проверьте дату и код партии по записям о производстве и упаковке. Один плохой день обычно означает событие при обращении или изменение материала, а не сбой в дизайне упаковки.
- Сравните ориентацию дефекта с собственной геометрией детали. Царапины, идущие в направлении вибрации на контактной поверхности, означают, что разделение не удалось, а не амортизация.
- Воспроизведите это. Бросьте упакованный в производство картон десять раз и посмотрите, сможете ли вы вызвать тот же дефект. Если да, решение очевидно и недорого. Если нет, подозревайте окружающую среду или собственное обращение клиента.
Контрольный список упаковки для новой детали
- Косметическая классификация согласована с заказчиком письменно, включая освещение для инспекции и время приемки.
- Базовый уровень уровня повреждений измерен как минимум за один месяц до внесения изменений.
- Требование к разделению определено и нарисовано.
- Маркировки материалов указаны по измеримым свойствам, с вторым одобренным источником.
- Прочность сжатия коробки указана с запасом по влажности.
- Образец паллета, обертка, ремень и защита углов задокументированы.
- Испытания на падение, вибрацию и сжатие выполнены на деталях, упакованных на производстве, с результатами, сохраненными в файле.
- Одна инструментальная отгрузка выполнена, данные о ударе и влажности проверены.
- Маркировка и прослеживаемость по выстрелу или партии.
- Номер спецификации в заказе и маршрут управления изменениями.
- Ежегодное повторное тестирование или повторное тестирование при изменениях материала, поставщика или обращения клиента.
Добавьте еще один пункт: цех отделки должен поставить деталь, которую можно упаковать выбранным вами методом.
Упаковка защищает ценность, созданную финальной ячейкой, и ячейка должна доставлять деталь, которую можно упаковать без повторной обработки. Оборудование DZ Machinery создает роботизированные ячейки для удаления заусенцев, шлифовки и полировки для литых корпусов, корпусных деталей из цинка и металлических деталей, с фиксаторами, системами удаления пыли и планировками обработки, разработанными так, чтобы детали выходили из ячейки ориентированными, сухими и достаточно повторяемыми для определенного метода упаковки, а не просто наклонялись в контейнер. Если вы планируете линию обработки и хотите, чтобы выходные изделия выдерживали транспортировку, отправьте нам чертежи деталей, годовой объем и текущий уровень повреждений, и наша инженерная команда предложит концепцию ячейки, время цикла и оценку выхода, которым вы сможете доверять. Для предприятий, сравнивающих маршруты закупки, закупка алюминиевых литых деталей из Китая охватывает, что нужно проверить перед отправкой.