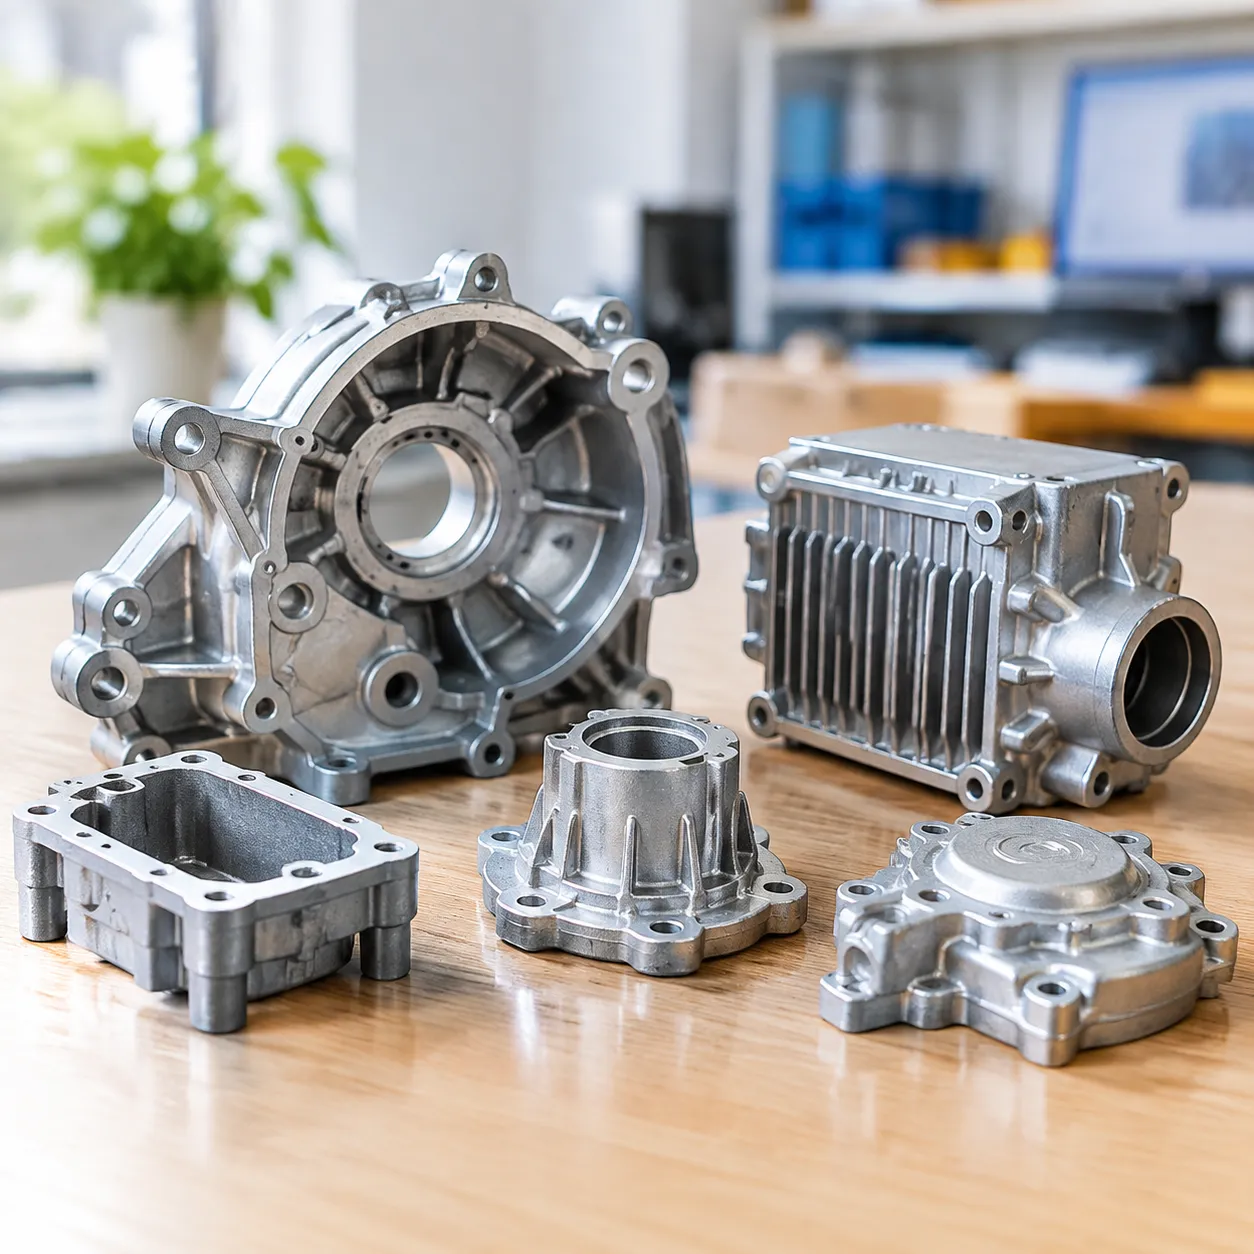
Литейное алюминиевое отливание — это рабочий процесс для радиаторов охлаждения светодиодов, радиаторов силовой электроники, радиаторов для контроллеров двигателей и длинного списка потребительских и промышленных охлаждающих деталей. Причины такие же, как и для любых литых деталей: низкая себестоимость на единицу при массовом производстве, точные размеры и возможность интеграции функций (крепежные выступы, отверстия для крепежа, герметизирующие элементы), которые в противном случае пришлось бы обрабатывать или собирать на вторичной операции.
Для радиаторов охлаждения особенно важен сплав. A380, A383 и ADC12 являются рабочими материалами — легко отливаются, предсказуемая теплопроводность (около 90 до 100 Вт/мК в состоянии после отлива) и разумная стоимость. A384 и A390 (сплавы с высоким содержанием кремния) немного повышают теплопроводность, но сложнее в отливке и дороже.
Тепловая эффективность литого радиатора зависит от трех решений по дизайну: геометрии ребер, толщины стенок и плоскости интерфейса. Правильное выполнение всех трех обеспечивает заявленную тепловую эффективность при конкурентоспособной стоимости. Ошибки в любом из них приведут либо к несоответствию тепловым требованиям, либо к увеличению стоимости детали.
Геометрия ребер
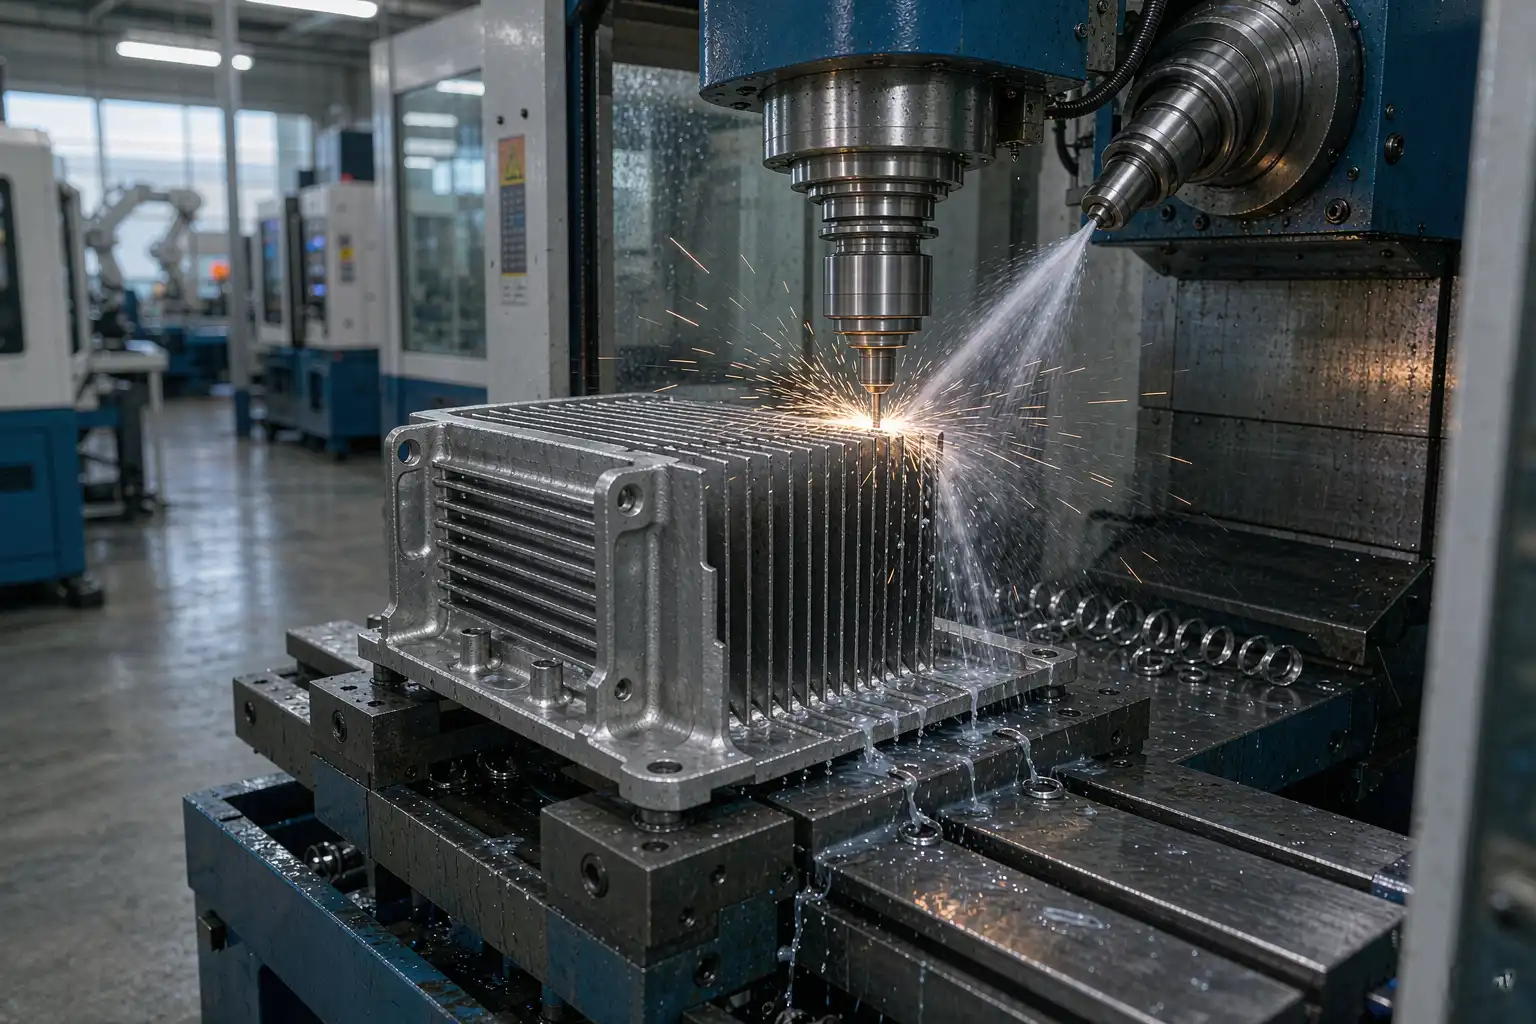
Геометрия ребер — самый важный фактор тепловой эффективности. Простая дилемма: более тонкие ребра и меньший шаг дают больше поверхности при заданной площади, но их сложнее отливать, они склонны к деформации и сложнее обрабатывать.
Толщина и шаг ребер
Для литых алюминиевых радиаторов обычно используют следующие параметры:
| Толщина ребер | Шаг ребер | Применение |
|---|---|---|
| 0,8 до 1,2 мм | 2,5 до 4 мм | Высокая плотность мощности, премиум светодиоды |
| 1,2 до 1,8 мм | 3 до 5 мм | Стандартные светодиоды, контроллеры двигателей |
| 1.8 до 2.5 мм | 4 до 6 мм | Электроника питания, низкая плотность |
| 2,5 до 4 мм | 6 до 10 мм | Обоснованная стоимость, низкая плотность мощности |
Крылья толщиной менее 0.8 мм трудно заполнять при холодной камерной литье под давлением. Металл остывает раньше, чем крыло полностью сформируется, что приводит к короткому или округлому кончику. Исключение составляет вакуумное литье под давлением, которое может снизить толщину крыла до 0.5 мм, но стоимость при этом значительно выше.
Высота крыла и соотношение сторон
Высота крыла определяется габаритами детали и возможностями литья. Безопасное правило для холоднокамерного алюминиевого литья — соотношение сторон крыла (высота / толщина) ниже 8:1. Крыло толщиной 2 мм может иметь высоту до 16 мм. Крыло толщиной 1 мм — до 8 мм. При превышении этих значений кончик крыла начинает отклоняться, а заполнение становится непредсказуемым.
Уклон крыла
Каждое крыло нуждается в уклоне для извлечения. Стандарт — 1-2 градуса с каждой стороны для холоднокамерного литья под давлением. Меньше — и крылья задевают при извлечении. Больше — и толщина крыла у корня становится на 30 процентов шире, чем у кончика, что ухудшает теплоотдачу в области кончика (где происходит основное теплообмен) и может не поместиться в габарит.
Шлифованные против литых
Тепловые радиаторы с крыльями, изготовленными методом шлифовки (обработка блока алюминия), обеспечивают более тонкие крылья (0.3-0.5 мм) и более плотное расположение, но при этом стоят значительно дороже и имеют меньшую объемную производительность. Для критичных к тепловыделению приложений, где стоимость радиатора оправдана, выигрывают шлифованные крылья. Для приложений, где важна стоимость и радиатор является товаром массового спроса, выигрывают литые крылья.
Толщина стенки и равномерное охлаждение
Второй фактор — толщина стенки. Детали из алюминия, отлитые под давлением, охлаждаются неравномерно, если стенки различаются по толщине, что вызывает три проблемы: деформацию, пористость и смещение размеров.
Равномерная толщина стенки
Безопасное правило — поддерживать толщину стенки в пределах ±15 процентов от номинальной. Основа 2,5 мм с крыльями 1,5 мм — допустимо. Основа 2,5 мм с крыльями 0,8 мм — приведет к истончению основания и пористости. Основа 4 мм с крыльями 1,5 мм — может провалиться у основания и деформировать поверхность сопряжения.
Опоры и монтажные элементы
Опоры для крепежных элементов или стойки должны составлять 60-80 процентов от окружающей толщины стенки. Опора 5 мм на основании 2,5 мм провалится и вызовет пористость у корня опоры. Опора 2 мм на основании 2,5 мм — заполняется чисто.
Ребра и жесткости
Ребра должны составлять от 50 до 70 процентов толщины стенки. Используйте их для усиления тонких базовых секций и для разбивки больших плоских поверхностей, которые иначе могли бы деформироваться. Избегайте ребер с обеих сторон тонкой стенки — отливка будет тянуться к более тяжелой стороне при охлаждении.
Плоскость интерфейса
Третий параметр — это плоскость интерфейса, которая соприкасается с источником тепла. Интерфейс теплоотводов из литого под давлением обычно имеет плоскость с отклонением 0,1 до 0,3 мм по всей площади контакта. Шлифованные или обработанные фрезеровкой теплоотводы обеспечивают 0,02 до 0,05 мм. Для приложений с светодиодами и контроллерами моторов, где используется термический интерфейсный материал (TIM), обычно достаточно плоскости литого под давлением. Для силовой электроники, где предпочтительна прямая установка, обычно требуется обработанная плоскость.
Если поверхность теплоотвода из литого под давлением является критической для интерфейса, запланируйте операцию механической обработки после литья на этой поверхности. Стоимость составляет от 5 до 15 процентов стоимости детали в зависимости от площади контакта и глубины обработки.
Обработка поверхности и тепловое излучение
Теплоотводы из литого под давлением поставляются в трех вариантах отделки:
- Как отливка — исходная поверхность литого под давлением. Низкое тепловое излучение (около 0,05 до 0,15). Подходит для закрытых применений или когда теплоотвод является структурным элементом, а не тепловым радиатором.
- Пескоструйная обработка — обработка песком или шариками для увеличения площади поверхности. Немного выше излучение (около 0,2 до 0,3). Распространена для теплоотводов с светодиодами.
- Анодирование (черное или натуральное) — анодирование повышает излучение до 0,6 до 0,85 в черном анодировании, что может улучшить рассеивание тепла на 10-20 процентов при естественной конвекции. Черное анодирование — стандарт для премиальных теплоотводов с светодиодами.
Процесс анодирования значительно не изменяет геометрию (слой составляет 5-25 мкм), но влияет на тепловую характеристику, внешний вид и коррозионную стойкость. Указывайте отделку заранее — анодирование после изготовления обходится дороже, чем при первоначальном проектировании.
Тепловой интерфейсный материал
TIM — переменная, которая определяет, будет ли теплоотвод обеспечивать заявленную производительность. Даже лучший теплоотвод на рынке будет работать хуже, если выбран неправильный TIM.
Распространенные варианты TIM для теплоотводов из литого под давлением:
| TIM | Теплопроводность | Стоимость | Типичное использование |
| Тепловая паста | 1 до 5 Вт/мК | Низкая | Потребительский светодиод, низкое энергопотребление |
| Тепловая прокладка | 1 до 12 Вт/мК | Низкий до средний | Светодиод, общая электроника |
| Материал фазового перехода | 3 до 8 Вт/мК | Средний | Высокопроизводительный светодиод |
| Тепловой клей | 1 до 10 Вт/мК | Средний | Постоянная установка |
| Индиевая фольга | 80 Вт/мК | Высокий | Премиальная электроника питания |
| Графитовая прокладка | 10 до 1500 Вт/мК (в плоскости) | Высокий | Высокопроизводительные теплоотводы в плоскости |
Укажите TIM заранее. Выбор TIM влияет на допустимый зазор на интерфейсе, требования к плоскостности и процесс сборки.
Общие дефекты в литых радиаторах
Наиболее распространённые дефекты, которые видят покупатели на литых радиаторах:
- Пористость у корня выступа — выступ слишком толстый для окружающей стенки. Решение: уменьшить диаметр выступа или утолщить окружающую стенку.
- Заклинивание на концах ребер — ребро слишком тонкое или скорость заливки слишком медленная. Решение: увеличить толщину ребра или скорость заливки, или добавить вакуумную помощь.
- Искажение на интерфейсе — неравномерная толщина стенки или неравномерное охлаждение. Решение: переработать дизайн для равномерной стенки, добавить охлаждение в горячих точках.
- Оседание у основания — тяжелый участок рядом с тонким. Решение: добавить ребро на тяжелой стороне для балансировки охлаждения или утолщить тонкий участок.
- Проблемы с наплывами между ребрами — изношенная форма или неправильное зажимное усилие. Решение: обслуживание формы или регулировка давления пресса.
- Зазубрины у корней ребер — изношенная форма или неправильное извлечение. Решение: обслуживание формы.
Тепловой радиатор с любыми из этих дефектов не пройдет тепловую квалификацию. Тепловой радиатор без них будет стабильно проходить квалификацию.
Как DZ Smart Manufacturing подходит к проектированию тепловых радиаторов
DZ Smart Manufacturing управляет производственной линией от литейного цеха до финальной обработки для алюминиевых радиаторов. Линия занимается литьем, удалением заусенцев, обработкой интерфейса, пескоструйной обработкой, анодированием и нанесением термопасты. Мы можем поставить полностью готовый радиатор или необработанный отливок для ваших вторичных операций.
Для критичных к тепловым характеристикам применений, где геометрия литого радиатора находится на грани допустимых параметров, обратитесь в DZ для проверки теплового моделирования. Мы проведем CFD-анализ вашей геометрии и скажем, подходит ли процесс литья под давлением или лучше использовать шлифованные или экструдированные ребра.
Автор: г-н Лай Дингрень, Генеральный директор DZ Smart Manufacturing. Более 20 лет опыта в области алюминиевого литейного производства и теплового управления. LinkedIn: linkedin.com/in/dzivy
Об этой статье: Образовательный контент. Рекомендации являются типичной практикой отрасли. Всегда проверяйте тепловую эффективность с помощью собственных симуляций или прототипных тестов. Три вышеупомянутых дизайнерских рычага — это минимальный уровень для конкурентоспособного литого радиатора, а не предел. Для программ, повышающих плотность мощности, следующий набор решений включает выбор сплава, вакуумную помощь и профиль ребра, подтвержденный CFD, который превышает обычные допустимые пропорции для холоднокаменного литья.
Для предприятий, уже поставляющих литой радиатор с пограничными тепловыми характеристиками, самым дешевым первым шагом является добавление черного анодного покрытия, которое повышает излучение естественной конвекции с 0,05 до 0,85 и обычно обеспечивает на 10-20% больше рассеивания за несколько центов за деталь. Следующий шаг — улучшить плоскость интерфейса с помощью пост-обработки после литья, что снижает тепловое сопротивление на границе соединения. Только после этих двух изменений покупатель должен рассматривать переход на шлифованные или экструдированные ребра, что обычно удваивает стоимость радиатора.