


El proceso de fundición a presión de aluminio es el caballo de batalla para disipadores de calor LED, disipadores de calor para electrónica de potencia, disipadores de calor para controladores de motor y una larga lista de piezas de enfriamiento para consumo e industriales. Las razones son las mismas que para cualquier pieza de fundición a presión: bajo costo por pieza en volumen, capacidad dimensional precisa y la capacidad de integrar características (jefes de montaje, orificios para tornillos, características de sellado) que de otro modo serían mecanizadas o ensambladas en una operación secundaria.
Para disipadores de calor específicamente, la aleación importa. A380, A383 y ADC12 son los caballos de batalla — fáciles de fundir, conductividad térmica predecible (alrededor de 90 a 100 W/mK en estado de fundición), y costo razonable. A384 y A390 (las aleaciones de alto contenido de silicio) elevan ligeramente la conductividad térmica, pero son más difíciles de fundir y más caras.
El rendimiento térmico de un disipador de calor de fundición a presión proviene de tres decisiones de diseño: geometría de las aletas, grosor de las paredes y planitud de la interfaz. Acertar en los tres y el disipador ofrece un rendimiento térmico nominal a un costo competitivo. Equivocarse en alguno de ellos y el disipador ya sea no cumple con los objetivos térmicos o hace que el costo del componente se dispare.
Geometría de las aletas
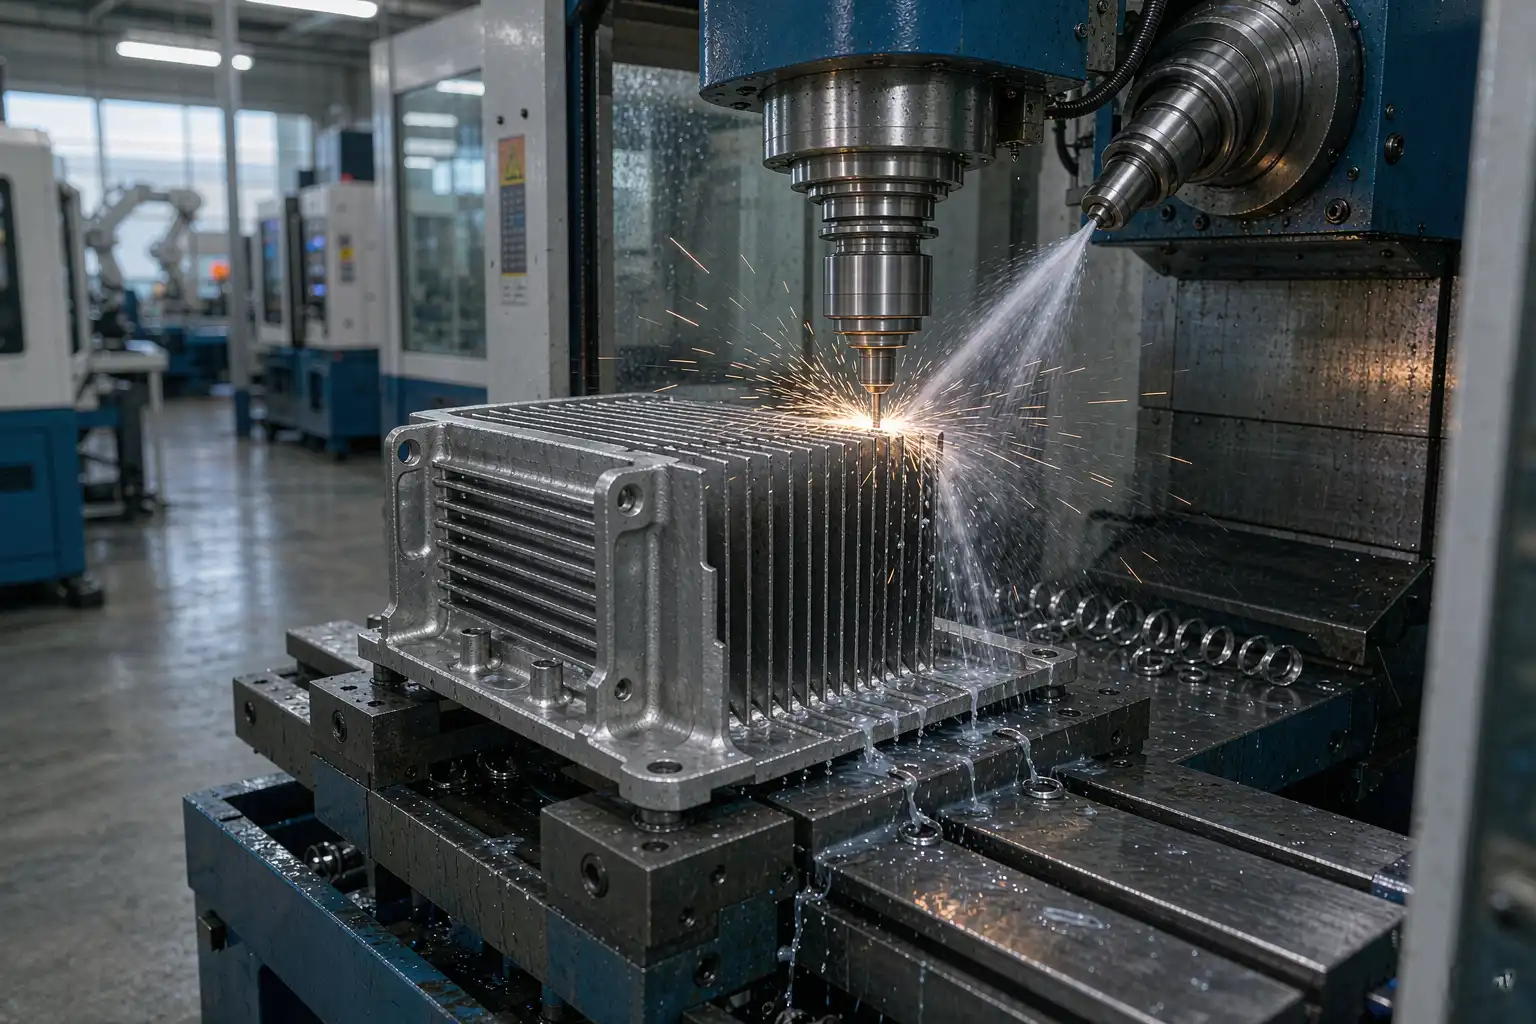
La geometría de las aletas es la palanca más importante en el rendimiento térmico. La compensación es sencilla: aletas más delgadas y paso más ajustado ofrecen más superficie para una huella dada, pero son más difíciles de fundir, más propensas a deformarse y más complicadas de terminar.
Grosor y paso de las aletas
Para disipadores de aluminio fundido a presión, el rango típico es:
| Grosor de las aletas | Paso de las aletas | Aplicación |
|---|---|---|
| 0.8 a 1.2 mm | 2.5 a 4 mm | Alta densidad de potencia, LED de alta gama |
| 1.2 a 1.8 mm | 3 a 5 mm | LED estándar, controladores de motor |
| 1.8 a 2.5 mm | 4 a 6 mm | Electrónica de potencia, menor densidad |
| 2.5 a 4 mm | 6 a 10 mm | Impulsado por costo, baja densidad de potencia |
Las aletas más delgadas que 0.8 mm son difíciles de rellenar en fundición a presión en cámara fría. El metal se enfría antes de que la aleta esté completamente formada, dejando la punta corta o redondeada. La excepción es la fundición a presión asistida por vacío, que puede reducir el grosor de la aleta hasta 0.5 mm, pero el costo es significativamente mayor.
Altura de la aleta y relación de aspecto
La altura de la aleta está determinada por el volumen de la pieza y la capacidad de fundición. Una regla segura para la fundición a presión en cámara fría de aluminio es una relación de aspecto de la aleta (altura / grosor) por debajo de 8:1. Una aleta de 2 mm puede tener hasta 16 mm de altura. Una aleta de 1 mm puede tener hasta 8 mm de altura. Si se supera esa medida, la punta de la aleta empieza a desviarse y el llenado se vuelve impredecible.
Ángulo de desmoldeo de la aleta
Cada aleta necesita un ángulo de desmoldeo. El estándar es de 1 a 2 grados por lado para fundición a presión en cámara fría. Menos que eso, las aletas rozan durante el desmoldeo. Más que eso, el grosor de la aleta en la raíz es un 30 por ciento más ancho que en la punta, lo que perjudica el rendimiento en la punta (donde ocurre la mayor transferencia de calor) y puede que no encaje en el volumen definido.
Aletas machihembradas vs fundidas
Los disipadores de calor con aletas machihembradas (fabricados mediante mecanizado de un bloque de aluminio) ofrecen aletas más delgadas (de 0.3 a 0.5 mm) y un paso más ajustado, pero a un costo mucho mayor y con menor capacidad de volumen. Para aplicaciones críticas en térmica donde el costo del disipador está justificado, las aletas machihembradas son la mejor opción. Para aplicaciones donde el costo es crítico y el disipador es un producto de uso común, las aletas fundidas son la mejor opción.
Grosor de pared y enfriamiento uniforme
El segundo factor es el grosor de la pared. Las piezas de aluminio fundido a presión se enfrían de manera desigual cuando las paredes varían en grosor, y este enfriamiento desigual causa tres problemas: deformación, porosidad y deriva dimensional.
Grosor de pared uniforme
Una regla segura es mantener el grosor de la pared dentro de ±15 por ciento del nominal. Una base de 2.5 mm con aletas de 1.5 mm está bien. Una base de 2.5 mm con aletas de 0.8 mm hará que la base se adelgace en algunos lugares y cause porosidad. Una base de 4 mm con aletas de 1.5 mm se hundirá en la base y deformará la superficie de acoplamiento.
Pernos y características de montaje
Los pernos para sujetadores o soportes deben tener entre el 60 y el 80 por ciento del grosor de la pared circundante. Un perno de 5 mm en una base de 2.5 mm se hundirá y creará porosidad en la raíz del perno. Un perno de 2 mm en una base de 2.5 mm se llenará de manera limpia.
Costillas y refuerzos
Las nervaduras deben ser del 50 al 70 por ciento del grosor de la pared. Úsalas para reforzar secciones delgadas de la base y para dividir grandes áreas planas que de otro modo deformarían. Evita las nervaduras en ambos lados de una pared delgada — el moldeo se deformará hacia el lado más pesado al enfriarse.
Planitud de la Interfaz
El tercer nivel de tolerancia es la planitud de la interfaz, que es la superficie que se acopla a la fuente de calor. Una interfaz de disipador de calor de fundición a presión típicamente tiene una planitud de 0,1 a 0,3 mm en toda la huella. Los disipadores de calor fresados o mecanizados ofrecen de 0,02 a 0,05 mm. Para aplicaciones de LED y controladores de motor donde se utiliza un material de interfaz térmica (TIM), la planitud de la fundición suele ser suficiente. Para electrónica de potencia donde se prefiere el montaje directo, generalmente se requiere una planitud mecanizada.
Si el disipador de calor de fundición a presión es la superficie crítica de la interfaz, planifique una operación de mecanizado posterior a la fundición en la interfaz. El costo es del 5 al 15 por ciento del costo de la pieza, dependiendo de la huella y la profundidad del mecanizado.
Acabado de superficie y emisividad térmica
Los disipadores de calor de fundición a presión se entregan en tres acabados:
- En estado bruto — superficie de fundición en estado crudo. Baja emisividad térmica (alrededor de 0,05 a 0,15). Adecuado para aplicaciones cerradas o donde el disipador es un elemento estructural, no un radiador térmico.
- Chorreado — chorreado con arena o perlas para mejorar la superficie. Emisividad ligeramente superior (alrededor de 0,2 a 0,3). Común en disipadores de calor para LED.
- Anodizado (negro o natural) — el anodizado aumenta la emisividad a 0,6 a 0,85 en anodizado negro, lo que puede mejorar la disipación de calor en un 10 a 20 por ciento en convección natural. El anodizado negro es el estándar para disipadores de calor premium de LED.
El proceso de anodizado no cambia significativamente la geometría (la capa tiene entre 5 y 25 µm), pero sí afecta el rendimiento térmico, la apariencia estética y la resistencia a la corrosión. Especifique el acabado desde el principio — el anodizado posterior es más costoso que el anodizado en el diseño original.
Material de Interfaz Térmica
El TIM es la variable que decide si el disipador de calor cumple con el rendimiento especificado. Incluso el mejor disipador del mercado tendrá un rendimiento inferior si el TIM es incorrecto.
Opciones comunes de TIM para disipadores de calor de fundición a presión:
| TIM | Conductividad térmica | Costo | Uso típico |
| Grasa térmica | 1 a 5 W/mK | Bajo | LED de consumo, bajo consumo |
| Almohadilla térmica | 1 a 12 W/mK | Bajo a medio | LED, electrónica general |
| Material de cambio de fase | 3 a 8 W/mK | Medio | LED de alta potencia |
| Adhesivo térmico | 1 a 10 W/mK | Medio | Montaje permanente |
| Foil de indio | 80 W/mK | Alto | Electrónica de potencia premium |
| Almohadilla de grafito | 10 a 1500 W/mK (en plano) | Alto | Difusores de alta potencia en plano |
Especifique el TIM desde el principio. La elección del TIM afecta la tolerancia del espacio en la interfaz, el requisito de planitud y el proceso de ensamblaje.
Defectos comunes en disipadores de calor de fundición a presión
Los defectos más comunes que ven los compradores en disipadores de calor de fundición a presión:
- Porosidad en la raíz del boss — boss demasiado grueso para la pared circundante. Solución: reducir el diámetro del boss o engrosar la pared circundante.
- Cierres fríos en las puntas de las aletas — aleta demasiado delgada o velocidad de llenado demasiado lenta. Solución: aumentar el grosor de la aleta o la velocidad de llenado, o añadir asistencia de vacío.
- Deformación en la interfaz — grosor de pared no uniforme o enfriamiento desigual. Solución: rediseñar para una pared uniforme, añadir enfriamiento en los puntos calientes.
- Hundimiento en la base — sección pesada junto a sección delgada. Solución: añadir una nervadura en el lado pesado para equilibrar el enfriamiento, o engrosar la sección delgada.
- Salpicadura entre aletas — molde desgastado o fuerza de sujeción inadecuada. Solución: mantenimiento del molde o ajuste de tonelaje.
- Burrs en las raíces de las aletas — molde desgastado o expulsión inadecuada. Solución: mantenimiento del molde.
Un disipador de calor con cualquiera de estos defectos fallará en la calificación térmica. Un disipador sin ninguno de ellos pasará la calificación de manera consistente.
Cómo aborda DZ Smart Manufacturing el diseño de disipadores de calor
DZ Smart Manufacturing opera una célula de fundición y acabado para disipadores de calor de aluminio fundido a presión. La célula gestiona el fundido, desbarbado, mecanizado de interfaces, chorreado, anodizado y aplicación de TIM. Podemos entregar un disipador completo listo para montar, o una fundición en bruto lista para tus operaciones secundarias.
Para aplicaciones críticas térmicamente donde la geometría del disipador de fundición a presión está en el límite, contacte con DZ para una revisión de simulación térmica. Realizaremos una comprobación CFD de tu geometría y te diremos si el proceso de fundición a presión es el adecuado o si una perfil de aleta skived o extruida es una mejor opción.
Autor: Mr. Lai Dingren, Director General, DZ Smart Manufacturing. Más de 20 años en fundición de aluminio y componentes de gestión térmica. LinkedIn: linkedin.com/in/dzivy
Sobre este artículo: Contenido educativo. Las recomendaciones son prácticas típicas de la industria. Siempre valida el rendimiento térmico con tu propia simulación o pruebas de prototipo. Las tres palancas de diseño mencionadas anteriormente son el mínimo para un disipador de fundición a presión competitivo, no el máximo. Para programas que aumentan la densidad de potencia, el siguiente conjunto de decisiones implica la selección de aleaciones, asistencia de vacío y un perfil de aleta validado por CFD que lleva la relación de aspecto más allá de lo que normalmente tolera la fundición en cámara fría.
Para plantas que ya envían un disipador de calor de fundición a presión en el límite del rendimiento térmico, el primer paso más económico es añadir un acabado de anodizado negro, que eleva la emisividad por convección natural de 0.05 a 0.85 y típicamente proporciona un 10 a 20 por ciento más de disipación por unos pocos céntimos por pieza. El siguiente paso es mejorar la planitud de la interfaz con un mecanizado posterior a la fundición, lo que reduce la resistencia térmica en la línea de unión. Solo después de estos dos cambios, un comprador debería considerar cambiar a aletas skived o extruidas, lo que generalmente duplica el coste del disipador.



