


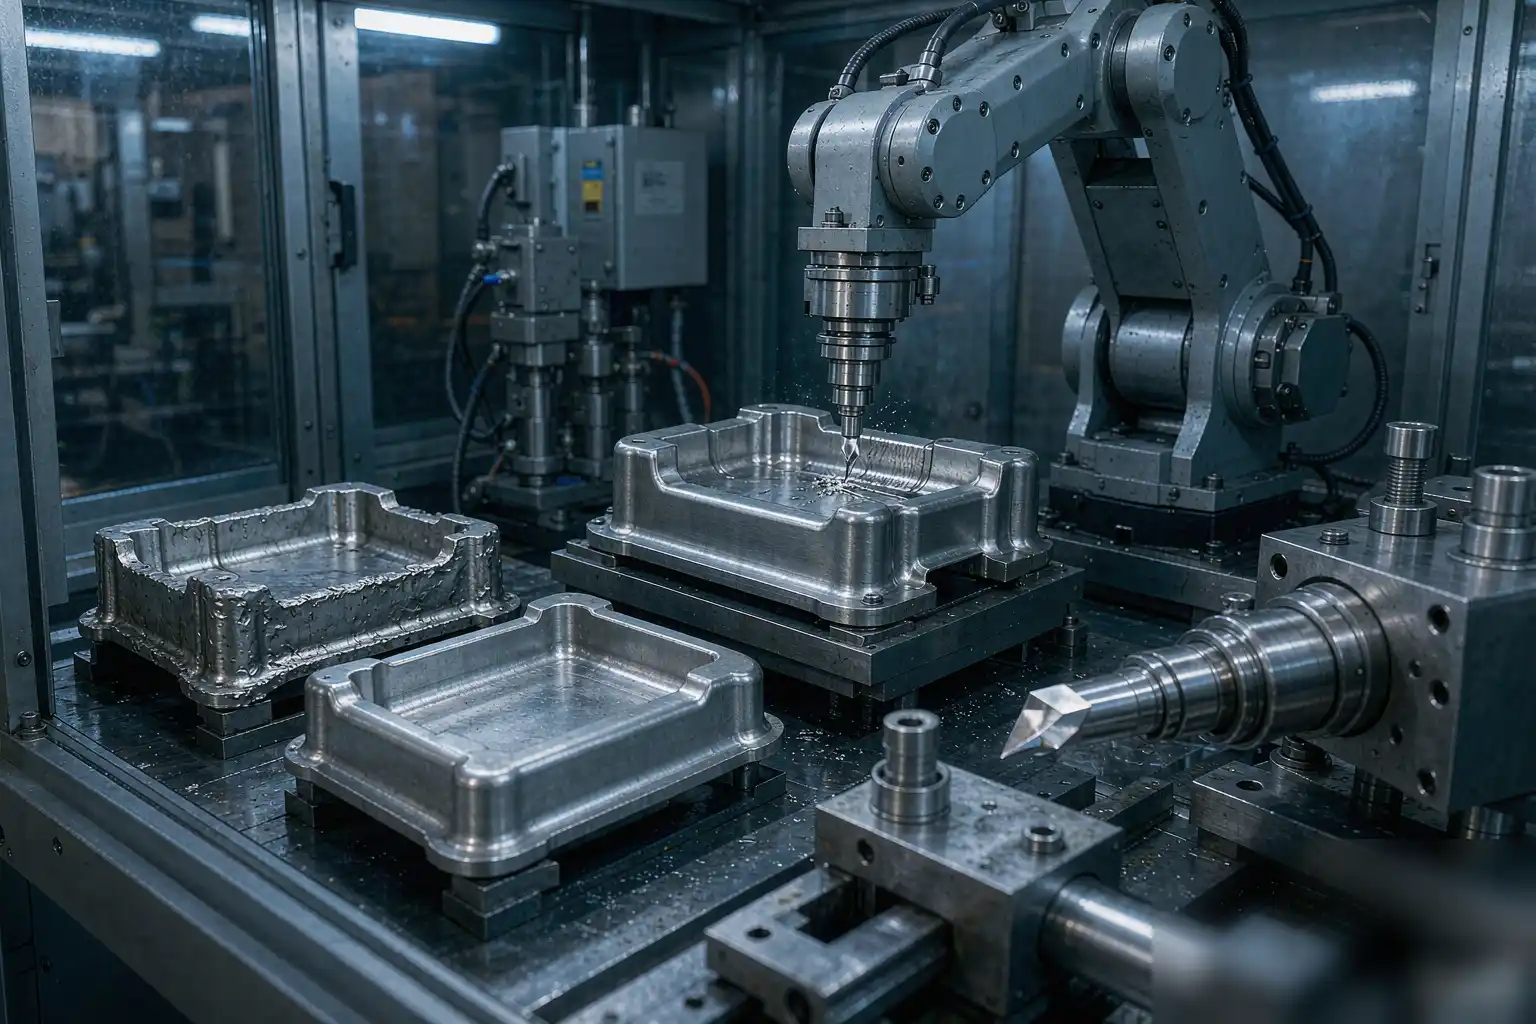
ФАКТЫ БЫСТРОЙ СПРАВКИ
| Толерантность | ±0,05 мм типично |
| Время настройки | 30–90 мин на первый образец |
| Цель финиша | Ra 0,2–0,8 мкм |
Почему важна оптимизация процесса удаления заусенцев на производственной площадке
Удаление заусенцев — это этап, который большинство предприятий недооценивают, однако именно он решает, отправится ли отливка в эксплуатируемое состояние или будет списана. Поэтому оптимизация процесса удаления заусенцев должна рассматриваться как основная операция, а не как уборка после завершения линии.
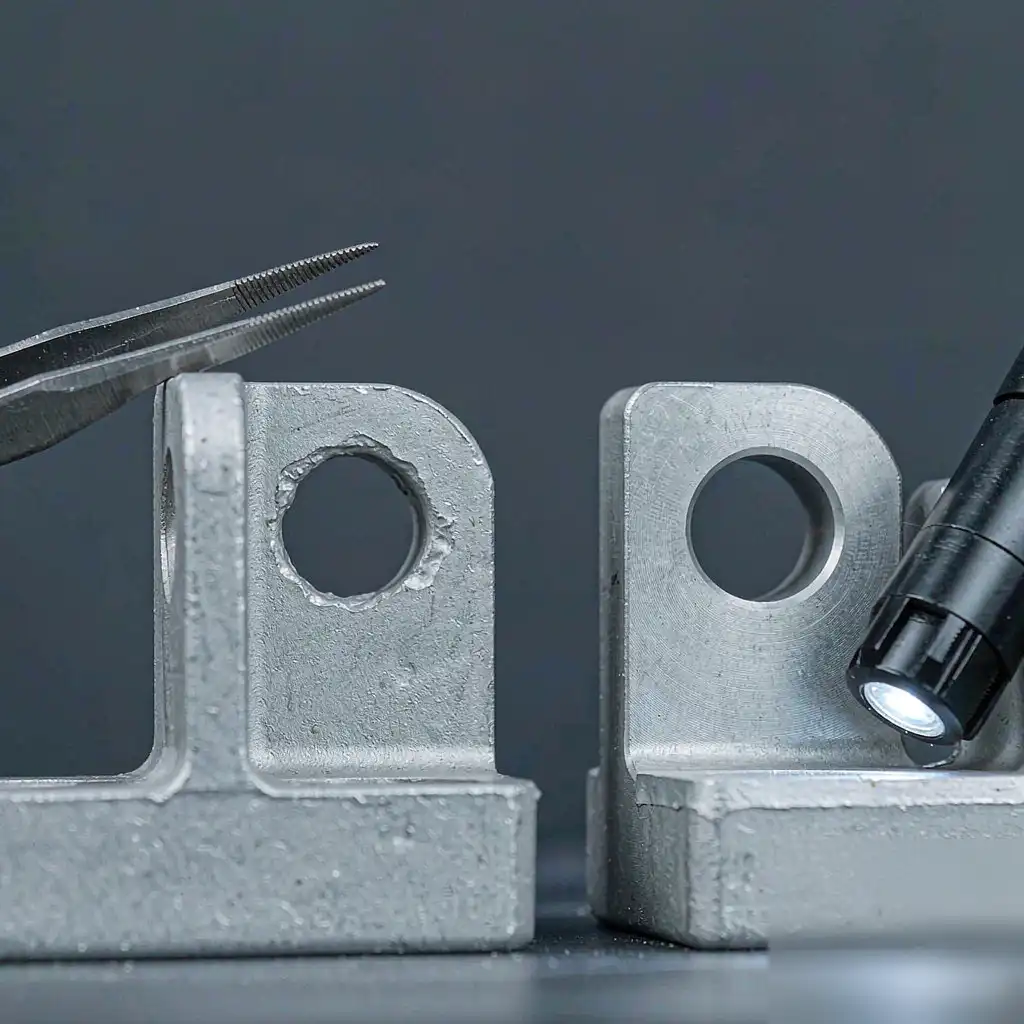
Когда вы целенаправленно настраиваете процесс, вы сокращаете время цикла и одновременно повышаете первичный выход годных изделий. В результате, усилия, вложенные в ячейку удаления заусенцев, окупаются по всей цепочке создания стоимости, а не только на одной станции.
Начинайте с определения целей по качеству поверхности
Большинство линий удаляют заусенцы по расплывчатому стандарту “чувствуется гладко”, и эта неопределенность гарантирует непоследовательные результаты между сменами. Вместо этого укажите радиус кромки, остаточную высоту заусенца и шероховатость поверхности как измеряемые показатели в технологической документации.
Четкие цели превращают оптимизацию процесса удаления заусенцев из догадок в управляемую переменную. В результате, ячейка достигает повторяемого процесса гораздо быстрее, чем при ощущениях.
СОВЕТ — Записывайте пределы радиуса кромки и шероховатости в технологическую документацию, а не только в далекую спецификацию, которую никто не читает у станка.
Определите тип заусенца перед выбором метода
Не все заусенцы реагируют на один и тот же инструмент, и применение одного метода ко всем деталям — это пустая трата времени и оставление дефектов. Сначала классифицируйте заусенец по форме: поассон, rollover, tear или thermal, потому что каждый ведет себя по-разному под воздействием абразива.
Ниже приведена практическая отправная точка для распространенных дефектов отливок. Для более подробного разбора о подборе ячеек к семействам деталей смотрите наш руководство по автоматической обработке литых деталей, удалению заусенцев и шлифовке.
| Тип заусенца | Типичная причина | Лучший способ удаления |
|---|---|---|
| Rollover | Резание или пробивка | Щетка или лепестковое колесо, низкое давление |
| Поассон | Пластиковое течение на краю | Абразивный ремень с контролируемым контактом |
| Разрыв | Хрупкое разрушение | Тонкая напильная или шпиндельная точка |
| Термический | Лазерная или плазменная резка | Шлифовка ремнем, затем шлифовка щеткой |
Выбирайте абразивные материалы, подходящие для сплава
Твердая керамика измельчает мягкий алюминий, но скользит по закаленной стали, поэтому выбор материала влияет как на качество, так и на стоимость. Подбирайте размер зерна под целевую отделку и тестируйте образец перед полной серией производства. Зерно слишком крупное оставляет царапины, а слишком мелкое просто не срежет край.
Дешевые материалы, быстро загрязняющиеся, обходятся дороже из-за простоев, чем премиальные, служащие несколько смен. Таким образом, оптимизация процесса удаления заусенцев защищает маржу, а не только край.
Тщательно подбирайте скорость инструмента и подачу
Работа щеткой слишком быстрой вызывает перегрев детали, а слишком медленная оставляет заусенец и требует второго прохода. Найдите диапазон, в котором абразив зацепляется без смазывания материала перед краем. Следовательно, оптимизация процесса удаления заусенцев заключается в этом узком диапазоне скорости и подачи, и он меняется с каждым сплавом.
Задокументируйте оптимальную комбинацию для каждого номера детали, чтобы она сохранялась при смене смен и отпуске. Небольшие изменения скорости на несколько сотен об/мин часто решают между чистым срезом и расплавленным краем, поэтому воспринимайте их как настройки.
ПОДСТУП — Повышение скорости шпинделя для “более быстрого” обычно увеличивает нагрев и портит поверхность вместо сокращения времени цикла резки.
Контролируйте давление контакта с помощью обратной связи по силе
Ручные станции смещаются, потому что операторы меняют давление в течение смены, особенно в конце долгой серии. Роботизированная станция с датчиком силы поддерживает постоянное давление на деталь, независимо от оператора. В результате, вы удаляете заусенец, не округляя функцию, от которой зависит герметичность следующей операции.
Контроль давления также увеличивает срок службы инструмента, потому что избыточное давление — самый быстрый способ разрушить щетку или ремень. Это изменение устраняет самый большой источник вариаций, делая видимой остальную часть вашей оптимизации.
Оптимизируйте траекторию робота и угол подхода
Прямой проход редко хорошо следует за изогнутым краем, поэтому запрограммируйте инструмент так, чтобы он отслеживал контур с постоянным смещением. Держите абразив перпендикулярным к поверхности и поддерживайте стабильный угол входа при прохождении углов и скосов. Кроме того, замедляйте скорость в углах, где плотность заусенцев возрастает и скрытые дефекты накапливаются.
Хороший дизайн пути — это когда оптимизация процесса удаления заусенцев оправдывает свое название, поскольку умелый контурный проход превосходит по эффективности мощь оборудования. Ниже приведённый контрольный список предотвращает наиболее распространённые ошибки программирования, которые мы наблюдаем на новых автоматизированных линиях:
- Обучайте путь на самом сложном изделии, а не на простом, скрывающем проблемы.
- Используйте небольшой перекрытие на каждом проходе, чтобы избежать пропущенных полос вдоль края.
- Повторно запускайте симуляцию после любых изменений зажимного устройства, инструмента или программы.
- Ведите журнал изменений пути с заметками, чтобы быстро вернуть неправильную правку.
Управление нагревом во время шлифовки
Трение на краю повышает температуру, а перегретые зоны вызывают микротрещины или изменение цвета, что приводит к отклонению детали при инспекции. Поэтому разбивайте длинные проходы на короткие сегменты и позволяйте поверхности остывать между ними. Охлаждающая жидкость или форсированный воздушный поток поддерживают край в безопасной тепловой зоне.
Тепло также является врагом размерной стабильности, потому что горячая деталь расширяется, а затем сжимается при охлаждении, смещая вашу базовую точку. Вот почему оптимизация процесса удаления заусенцев и тепловое управление — это одна и та же задача.
Разработайте стратегию охлаждения и смазки
Сухое удаление заусенцев подходит для лёгких заусенцев, но для агрессивных необходимо использовать жидкость для удаления стружки из зоны резания. Выбирайте охлаждающую жидкость, совместимую с вашим сплавом, чтобы избежать пятен, особенно на алюминии. Кроме того, фильтруйте шлам, чтобы встроенная крупа не царапала обработанную поверхность при возвратном проходе.
Забытая система охлаждения превращается в абразивную пасту, полную изношенной крупы, которая повреждает хорошие поверхности. Чистая жидкость — это недорогой и эффективный способ улучшить процесс удаления заусенцев, который посетители могут оценить с первого взгляда.
Избегайте ловушки чрезмерного удаления заусенцев
Операторы часто удаляют больше материала, чем необходимо, чтобы почувствовать себя в безопасности, что приводит к закруглению краёв за пределы допуска и ослаблению детали. Поэтому оптимизация процесса удаления заусенцев — это в равной степени вопрос сдержанности, как и мощность инструмента и агрессивность инструментария. Чётко определённое окно позволяет избежать как остатков заусенцев, так и чрезмерного закругления, выходящего за пределы спецификаций, что вызывает отказ при сборке.
Чрезмерное удаление заусенцев также тратит цикл времени на каждую деталь, тихо увеличивая стоимость за единицу продукции в заказе. Измерьте край после изменений, и обычно вы обнаружите, что удаляли в два раза больше, чем требовал чертёж.
СОВЕТ — Чёткое окно для устранения заусенцев предотвращает как остаточные заусенцы, так и чрезмерное закругление, выходящее за пределы спецификаций, что позже приводит к отказам при сборке.
Стандартизация зажимных устройств и положения детали
Если деталь смещается всего на один миллиметр, путь робота полностью пропустит заусенец, поэтому точность фиксации напрямую влияет на качество края. Используйте позиционные штифты и повторяемые зажимы вместо свободных опор, которые зависят от аккуратности оператора. Также проверяйте положение с помощью быстрого визуального или зондового контроля при загрузке.
Стойкое зажимное устройство также делает ваши данные более надёжными, потому что вариации тогда происходят из процесса, а не из того, что деталь прыгает. Инвестируйте в зажимное устройство в первую очередь, потому что никакое программирование не исправит деталь, которая не находится там, где ожидает робот.
Интеграция встроенного контроля качества
Ожидание контроля качества вне линии означает, что дефекты проходят далеко до их обнаружения, увеличивая количество брака и подрывая доверие клиентов с каждым отгрузкой. Добавьте проверку с помощью зондирования или визуальную проверку на ячейке, чтобы пропущенная заусенка останавливала линию немедленно. Таким образом, вы закрываете цикл и делаете оптимизацию самокорректирующейся.
Проверки в линии также создают трендовые данные, необходимые для выявления отклонений до того, как они приведут к отклонению. Небольшое увеличение шероховатости кромки сегодня предсказывает более серьезную неисправность на следующей неделе, если игнорировать. Рассматривайте поток инспекции как панель управления вашей ячейкой и регулярно проверяйте его так же часто, как и количество произведенной продукции.
Обслуживайте инструменты и расходные материалы по графику
Изношенная щетка полирует вместо того, чтобы резать, поэтому производительность снижается задолго до того, как инструмент станет явно плохим на глаз. Отслеживайте часы работы и заменяйте материалы при достижении порога, а не при отказе, чтобы держать процесс в пределах его валидированного окна. Также регулируйте ремни и балансируйте шпиндели для поддержания однородного качества поверхности.
Реактивное обслуживание — это тихий убийца оптимизации процесса удаления заусенцев, потому что качество немного ухудшается с каждой сменой, пока кто-то не заметит. Совместите его с еженедельным аудитом, и ячейка сохранит свою остроту гораздо дольше, чем при одной смене до поломки.
Обучайте операторов и документируйте процесс
Настроенная ячейка все равно может выйти из строя, если следующая смена изменит три настройки без уведомления или понимания их значения. Зафиксируйте валидированные параметры в контролируемой инструкции по работе и обучайте сотрудников по ней, пока шаги не станут второй натурой. Тогда, при ротации персонала, качество останется стабильным, потому что процесс придерживается стандарта.
Документация также сокращает кривую обучения для новых сотрудников с недель до дней, что защищает выпуск продукции в периоды высокой загрузки. В этом смысле оптимизация процесса удаления заусенцев — это частично проблема обучения, замаскированная под обработку металла.
Более широкие идеи по проектированию ячейки и обращению с деталями освещены в нашем руководстве по автоматизации литейных цехов по удалению заусенцев и полировке, которое дополняет вышеуказанные шаги настройки планировкой и пропускной способностью.
Защищайте мягкие сплавы от пятен
Литье из алюминия и цинка реагируют с неправильными соединениями или застрявшей влагой и показывают пятна, похожие на коррозию, для внимательного инспектора. Выбирайте нейтральные охлаждающие жидкости и быстро сушите детали после финального прохода, чтобы поверхность оставалась чистой и пригодной к продаже. Для полного чек-листа ознакомьтесь с нашим ресурсом по отделке поверхности алюминиевых литейных изделий перед масштабированием линии по алюминию.
Пятна обходятся дорого, потому что деталь может быть идеально точной по размерам и при этом быть отвергнутой только из-за внешнего вида. Немного дисциплины на конце линии сохраняет всю ценность, созданную на этапах оптимизированного удаления заусенцев.
Измеряйте ROI оптимизации процесса удаления заусенцев
Оптимизация работает только тогда, когда цифры это подтверждают, поэтому отслеживайте уровень брака, цикл и стоимость расходных материалов до и после каждого изменения. Приписывайте улучшения конкретной настройке, которую вы изменили, чтобы доказать причинно-следственную связь, а не делать расплывчатые заявления о Gains. За квартал даже несколько пунктов восстановления выхода обычно окупаются за счет обновления.
Создайте простую одностраничную таблицу оценки для каждого семейства деталей и ежемесячно обсуждайте ее с командой, которая управляет ячейкой ежедневно. Этот цикл обратной связи превращает разовый проект в устойчивую возможность, на которую может полагаться предприятие.
Что считается хорошим результатом
Оптимизация процесса удаления заусенцев с помощью растений обычно показывает снижение отходов на чувствительных к заусенцам деталях на 20–40 процентов и более стабильную пропускную способность из недели в неделю. Преимущества достигаются за счет меньшего количества брака, меньших переделок и более длительного срока службы инструмента, а не одним волшебным режимом или одной дорогой машиной.
Названия продуктов и стандарты развиваются; перед указанием уточняйте текущую редакцию.



