


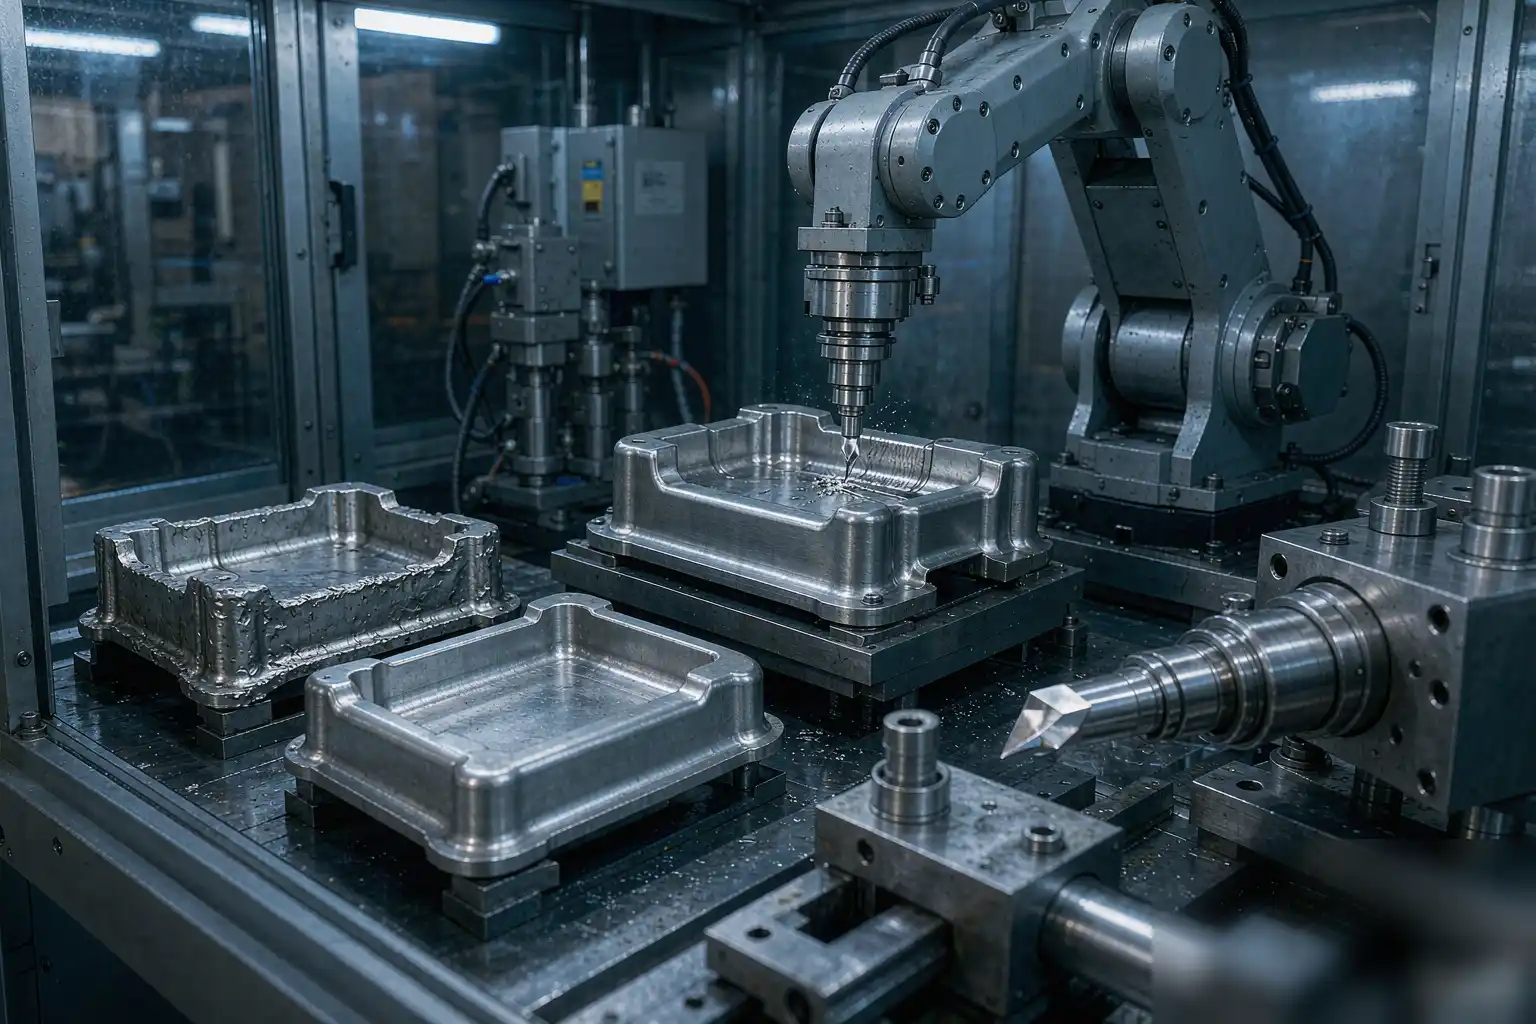
DATOS RÁPIDOS
| Tolerancia | ±0.05 mm típico |
| Tiempo de configuración | 30–90 min primer artículo |
| Acabado objetivo | Ra 0.2–0.8 µm |
Por qué la optimización del proceso de desbarbado es importante en la planta de producción
El desbarbado es el paso que la mayoría de las plantas sub-dimensionan, pero decide si una fundición se envía o se desecha. Por lo tanto, la optimización del proceso de desbarbado debe tratarse como una operación central en lugar de una limpieza secundaria al final de la línea.
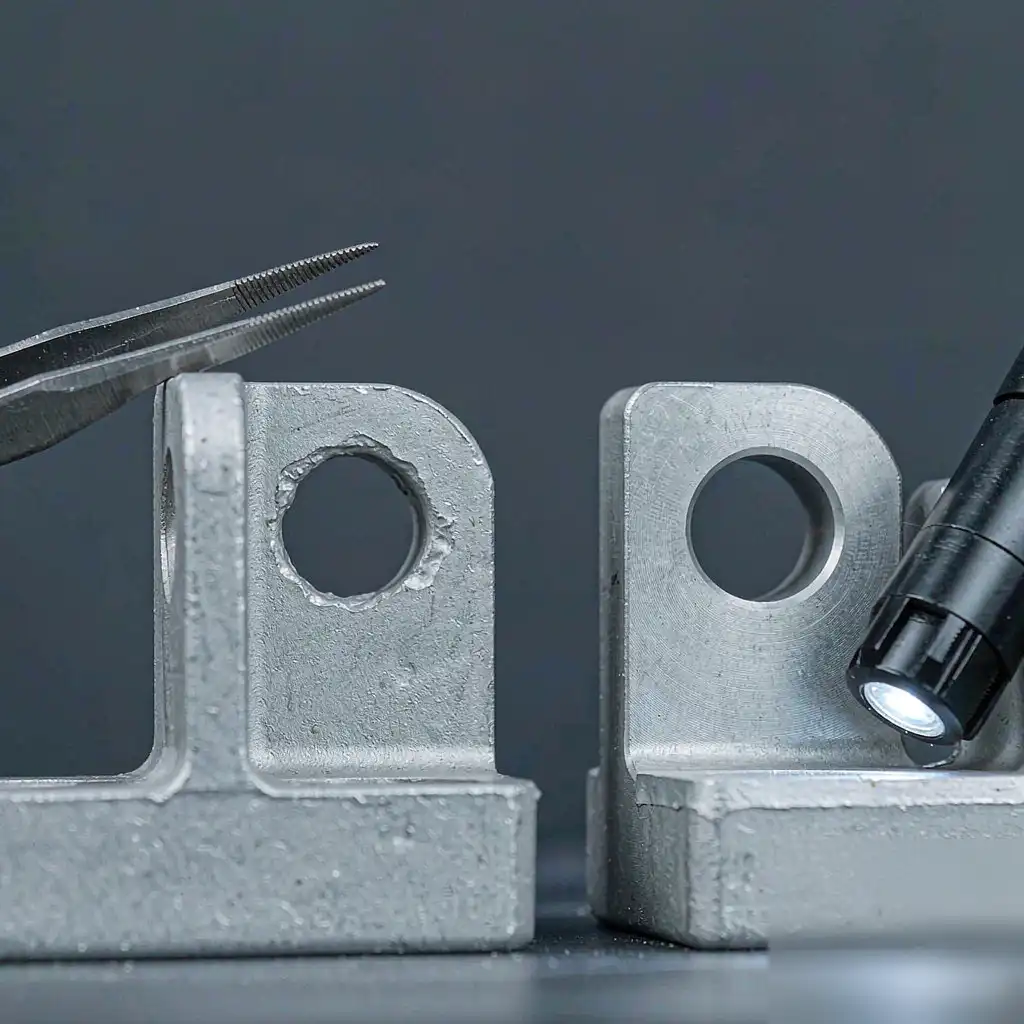
Cuando ajustas el proceso de manera deliberada, reduces el tiempo de ciclo y aumentas el rendimiento en la primera pasada al mismo tiempo. En consecuencia, el esfuerzo que inviertes en la celda de desbarbado se refleja en toda la cadena de valor, no solo en una estación.
Comienza definiendo objetivos de calidad superficial
La mayoría de las líneas desbarban con un estándar vago de “se siente suave”, y esa ambigüedad garantiza resultados inconsistentes entre turnos. En su lugar, especifica el radio de la arista, la altura residual del rebaba y la rugosidad superficial como números medibles en la orden de trabajo.
Los objetivos claros convierten la optimización del proceso de desbarbado de una conjetura en una variable controlada. Como resultado, la celda converge en un proceso repetible mucho más rápido de lo que lo haría solo por sensación.
CONSEJO — Escribe los límites de radio de arista y rugosidad en la orden de trabajo, no solo en un documento de especificaciones lejano que nadie lee en la máquina.
Mapea el tipo de rebaba antes de elegir un método
No todas las rebabas responden al mismo herramienta, y forzar un método en todas las piezas desperdicia tiempo y deja defectos. Primero, clasifica la rebaba por formación: poisson, rollover, tear o térmica, porque cada una se comporta de manera diferente bajo un abrasivo.
La tabla a continuación ofrece un punto de partida práctico para defectos comunes en fundiciones. Para una explicación más profunda sobre cómo emparejar celdas con familias de piezas, consulta nuestra guía automatizada de desbarbado y rectificado en fundición a presión.
| Tipo de rebaba | Causa típica | Mejor método de remoción |
|---|---|---|
| Rollover | Corte o punzonado | Cepillo o rueda de láminas, baja presión |
| Poisson | Flujo de plástico en el borde | Correa abrasiva con contacto controlado |
| Desgarro | fractura frágil | Lima fina o punta montada en husillo |
| Térmico | Corte láser o con llama | Lijado con banda, luego acabado con cepillo |
Elija medios abrasivos que se ajusten a la aleación
Las cerámicas duras desgarran el aluminio blando pero se deslizan sobre el acero endurecido, por lo que la selección del medio determina tanto la calidad como el costo. Ajuste el tamaño de grano al acabado deseado y pruebe una muestra antes de una producción completa. Un grano demasiado grueso deja arañazos, mientras que uno demasiado fino simplemente no cortará el borde.
Medios más económicos que se cargan rápidamente cuestan más en tiempo de inactividad que una opción premium que dura varias jornadas. De esta manera, la optimización del proceso de desbarbado protege el margen en lugar de solo proteger el borde.
Ajuste cuidadosamente la velocidad de la herramienta y la tasa de alimentación
Operar una cepilladora demasiado rápido quema la pieza, mientras que hacerlo demasiado lento deja el rebaba intacta y obliga a una segunda pasada. Encuentre la ventana donde el abrasivo entra en contacto sin emborronar el material antes del borde. En consecuencia, la optimización del proceso de desbarbado reside en esta estrecha banda de velocidad y alimentación, y cambia con cada aleación.
Documente la combinación ganadora por número de pieza para que sobreviva a los cambios de turno y a la cobertura por vacaciones. Pequeños cambios de velocidad de unos pocos cientos de rpm a menudo deciden entre una rotura limpia y un borde fundido, así que trátelos como configuraciones.
PELIGRO — Aumentar la velocidad del husillo para “ir más rápido” generalmente aumenta el calor y arruina la superficie en lugar de reducir el tiempo de ciclo de corte.
Controle la presión de contacto con retroalimentación de fuerza
Las células manuales se desvían porque los operadores varían la presión durante el turno, especialmente al final de una larga producción. Una célula robótica con detección de fuerza mantiene la presión constante pieza tras pieza, independientemente de quién esté en el suelo. Como resultado, elimina la rebaba sin redondear una característica en la que la siguiente operación depende para un sello.
El control de presión también prolonga la vida útil de la herramienta, porque la sobrepresión es la forma más rápida de destruir una cepilladora o banda. Este cambio único elimina la mayor fuente de variación, haciendo que el resto de tu optimización sea visible.
Optimice la trayectoria del robot y el ángulo de aproximación
Una pasada recta rara vez sigue bien un borde curvado, por lo que programe la herramienta para seguir el contorno con un desplazamiento constante. Mantenga el abrasivo normal al trabajo y mantenga un ángulo de avance constante en las esquinas y filetes. Además, reduzca la velocidad en las esquinas donde la densidad de rebabas aumenta y se acumulan defectos ocultos.
Un buen diseño de trayectoria es donde la optimización del proceso de desbarbado cumple su nombre, ya que una pasada inteligente por el contorno supera la potencia bruta. La lista de verificación a continuación previene los errores de programación más comunes que vemos en líneas automatizadas nuevas:
- Enseñe la trayectoria en la pieza de peor caso, no en la fácil que oculta problemas.
- Utilice una pequeña superposición en cada pasada para evitar tiras perdidas a lo largo del borde.
- Vuelva a ejecutar la simulación después de cualquier cambio en la fijación, herramienta o programa.
- Registre las revisiones de la trayectoria con una nota para poder revertir rápidamente una edición incorrecta.
Gestione la acumulación de calor durante el rectificado
La fricción en el borde eleva la temperatura, y las zonas sobrecalentadas causan microgrietas o decoloración que rechazan la pieza en la inspección. Por lo tanto, divida las pasadas largas en segmentos más cortos y deje que la superficie se enfríe entre ellos. Un refrigerante o chorro de aire forzado mantiene el borde en la zona térmica segura.
El calor también es el enemigo de la estabilidad dimensional, porque una pieza caliente crece y luego se encoge al enfriarse, moviendo su datum. Por eso, la optimización del proceso de desbarbado y la gestión térmica son la misma conversación.
Diseñe una estrategia de refrigeración y lubricación
El desbarbado en seco funciona para rebabas ligeras, pero cualquier proceso agresivo necesita fluido para transportar los residuos lejos de la zona de corte. Elija un refrigerante compatible con su aleación para evitar manchas, especialmente en aluminio. Además, filtre la pasta para que la arena incrustada no raye la cara terminada en la pasada de retorno.
Un depósito de refrigerante descuidado se convierte en un compuesto de pulido lleno de abrasivo gastado que daña las buenas superficies. El fluido limpio es una entrada económica y de alto impacto para la optimización del proceso de desbarbado que los visitantes pueden juzgar a simple vista.
Evite la trampa del sobre-desbarbado
Los operadores a menudo eliminan más de lo necesario para sentirse seguros, lo que redondea los bordes más allá de la tolerancia y debilita la pieza. Por lo tanto, la optimización del proceso de desbarbado es tanto una cuestión de moderación como de potencia de eliminación y herramientas agresivas. Una ventana definida previene tanto rebabas sobrantes como bordes redondeados fuera de especificación que fallan en el ensamblaje.
El sobre-desbarbado también desperdicia tiempo de ciclo en cada pieza, inflando silenciosamente su coste por unidad en toda la orden. Mida el borde después del cambio y generalmente encontrará que estaba eliminando el doble de lo que la impresión requería.
CONSEJO — Una ventana definida para la rotura del borde previene tanto rebabas sobrantes como bordes redondeados fuera de especificación que luego rechazan en el ensamblaje.
Estandarice fijaciones y la ubicación de las piezas
Si la pieza se desplaza un solo milímetro, la trayectoria del robot pierde la rebaba por completo, por lo que la precisión en la fijación influye directamente en la calidad del borde. Use pasadores de localización y abrazaderas repetibles en lugar de soportes sueltos que dependan del cuidado del operador. Asimismo, verifique la posición con una comprobación rápida de visión o sonda al cargar.
Una fijación estable también hace que sus datos sean confiables, porque la variación proviene entonces del proceso, no de que la pieza salte o se mueva. Invierta primero en la fijación, porque ningún programa puede arreglar una pieza que no está donde el robot espera que esté.
Integrar inspección en línea
Esperar al control de calidad fuera de línea significa que los defectos viajan lejos antes de ser detectados, multiplicando los rechazos y erosionando la confianza del cliente con cada envío. Añade una comprobación de sondeo o visión en la celda para que un reborde perdido detenga la línea inmediatamente. En consecuencia, cierras el ciclo y haces que la optimización sea autorreguladora.
Las comprobaciones en línea también generan los datos de tendencia que necesitas para detectar desviaciones antes de que se conviertan en rechazos. Un pequeño aumento en la aspereza del borde hoy predice una falla mayor la próxima semana si se ignora. Trata la alimentación de inspección como el panel de control de tu celda y revísala de forma rutinaria como el conteo de producción.
Mantén las herramientas y consumibles en un programa establecido
Un cepillo desgastado pule en lugar de cortar, por lo que el rendimiento disminuye mucho antes de que la herramienta parezca visiblemente dañada. Controla las horas de uso y reemplaza los medios a un umbral, no cuando falle, para mantener el proceso dentro de su ventana validada. Además, ajusta las correas y equilibra los husillos para mantener el acabado consistente.
El mantenimiento reactivo es el asesino silencioso de la optimización del proceso de desbarbado, porque la calidad se resbala un poco en cada turno hasta que alguien lo nota. Combínalo con una auditoría semanal y la celda mantendrá su filo mucho más tiempo que una sola corrida hasta que se rompe.
Capacita a los operadores y documenta el proceso
Una celda ajustada aún puede fallar si el siguiente turno cambia tres configuraciones sin informar a nadie o entender por qué son importantes. Captura los parámetros validados en una instrucción de trabajo controlada y capacita en ella hasta que los pasos sean automáticos. Luego, cuando el personal rote, la calidad se mantiene porque el proceso cumple con el estándar.
La documentación también acorta la curva de aprendizaje para los nuevos empleados de semanas a días, lo que protege la producción durante períodos de alta demanda. En este sentido, la optimización del proceso de desbarbado es en parte un problema de capacitación que lleva un disfraz de mecanizado.
Las ideas más amplias de diseño de celda y manejo de piezas se abordan en nuestra guía de automatización de fundiciones para desbarbado y pulido, que complementa los pasos de ajuste anteriores con pensamiento sobre distribución y rendimiento.
Protege las aleaciones blandas contra las manchas
Las fundiciones de aluminio y zinc reaccionan con el compuesto incorrecto o la humedad atrapada y muestran manchas que parecen corrosión a un inspector cuidadoso. Elige refrigerantes neutros y seca las piezas rápidamente después del paso final para mantener la superficie limpia y vendible. Para la lista completa, revisa nuestro recurso de acabado superficial para fundiciones de aluminio antes de escalar una línea de aluminio.
Las manchas son costosas porque la pieza puede ser dimensionalmente perfecta y aún así ser rechazada solo por su apariencia. Un poco de disciplina al final de la línea preserva todo el valor creado durante los pasos de desbarbado optimizados antes de que se pierda.
Mide el retorno de inversión de la optimización del proceso de desbarbado
La optimización solo se mantiene cuando los números la justifican, así que controla la tasa de rechazo, el tiempo de ciclo y el costo de consumibles antes y después de cada cambio. Atribuye las mejoras a la configuración específica que ajustaste para demostrar causalidad en lugar de reclamar ganancias vagas. En un trimestre, incluso unas pocas puntos de recuperación de rendimiento suelen pagar la actualización.
Construya una tarjeta de puntuación simple de una página por familia de piezas y revísela mensualmente con el equipo que gestiona la celda a diario. Este ciclo de retroalimentación es lo que convierte un proyecto puntual en una capacidad duradera en la que la planta puede confiar.
Cómo se ve que es bueno
Las plantas que formalizan la optimización del proceso de desbarbado reportan comúnmente una reducción del 20 al 40 por ciento en chatarra en piezas sensibles al desbarbado y una producción más estable semana a semana. Las ganancias provienen de menos rechazos, menos retrabajos y una mayor duración de la herramienta, en lugar de un ajuste mágico o una compra costosa de maquinaria.
Los nombres y normas de productos evolucionan; verifique la edición actual antes de especificar.



