Шлифовальный станок с ЧПУ для металла: руководство по выбору и настройке
Шлифовка — это операция, которая определяет, соответствует ли деталь допускам, или становится отходами. Ручная шлифовка зависит от глаз оператора и устойчивой руки, что подходит для единичных изделий, но дорого при массовом производстве. А Шлифовальный станок с ЧПУ для металла заменяет это суждение программируемыми осями, измеряемым подачей и управляемой скоростью круга, поэтому каждая деталь шлифуется до одинакового размера и качества поверхности. В результате достигается более точный допуск, меньше отходов и возможность аудита процесса. В этом руководстве объясняется, как работает шлифование с ЧПУ, какие типы станков стоит сравнить, как подобрать шлифовальные круги и охлаждение под ваш сплав, а также как выбрать станок, подходящий для вашего производства.
Что такое шлифовальный станок с ЧПУ для металла?
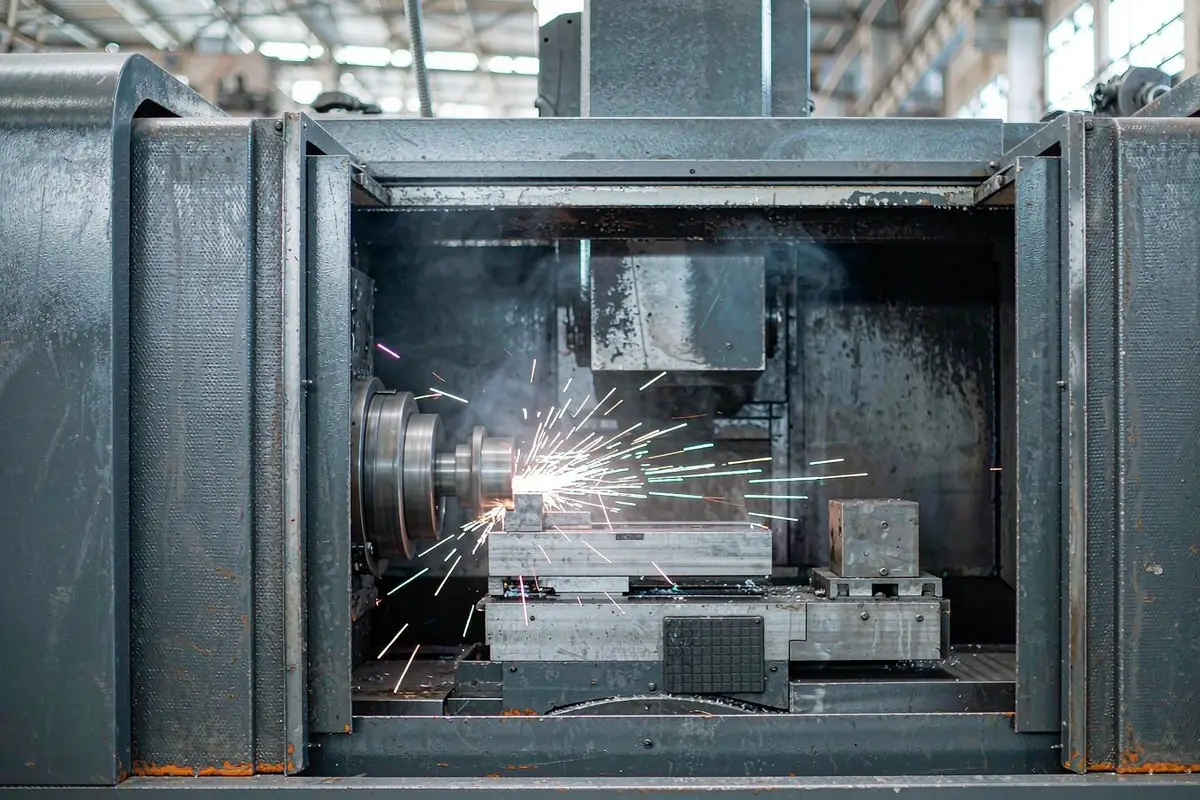
A Шлифовальный станок с ЧПУ для металла это шлифовальная система, в которой оси, подача, скорость круга и циклы шлифовки управляются числовым программным управлением, а не ручками. Машина следует сохранённой программе, поэтому одна и та же деталь шлифуется одинаково на каждом цикле и в каждой смене. Управление с ЧПУ также позволяет осуществлять измерение в процессе, автоматическую подгонку круга и компенсацию износа круга — три функции, которые делают шлифовку повторяемой при длительных производственных циклах.
Эти станки выполняют две основные функции: точную шлифовку по размеру, где важен допуск, и подготовку поверхности, где важнее качество и плоскость поверхности, чем контроль размера в микронных пределах.
Как работает шлифование с ЧПУ
Цикл следует предсказуемой последовательности:
- Загрузка и позиционирование. Деталь зажимается в приспособлении или патроне, который повторяет свою позицию с точностью до микронов.
- Заточка круга. Алмазный заточник восстанавливает форму и остроту круга, либо в начале цикла, либо через заданный интервал.
- Грубое шлифование. Высокая подача быстро удаляет большую часть материала, при этом охлаждение заливается в контактную зону.
- Финишное шлифование. Уменьшенная подача и проход с искрообразованием доводят деталь до окончательного размера и качества поверхности.
- Измерение и компенсация. Измерения в процессе или после обработки передаются системе управления, которая корректирует износ круга.
Проход с искрой часто недооценивают. Работа без дополнительного подачи материала на несколько оборотов позволяет системе восстановить прогиб и устранить последние несколько микрон, что отделяет правильно измеряемую деталь от той, которая измеряется правильно и остается стабильной.
Типы станков с ЧПУ для шлифовки
Пять конфигураций покрывают большинство потребностей в металлообработке:
| Тип | Движение | Толерантность | Лучше для |
|---|---|---|---|
| Плоскошлифовальный станок | Распорная таблица | ±2 – 5 мкм | Плоские поверхности, штампы, пластины |
| Цилиндрический шлифовальный станок | Обработка вращающимся заготовкой между центрами | ±1 – 3 мкм | Валы, штифты, шпиндели |
| Бесцентровый шлифовальный станок | Обработка на опоре | ±2 – 5 мкм | Маленькие партии с высоким объемом |
| Внутренний шлифовальный станок | Круг внутри отверстия | ±2 – 5 мкм | Отверстия, посадочные места под подшипники |
| Кремп-шейфтовый шлифовальный станок | Глубокий однопроходной рез | ±5 – 10 мкм | Щели, глубокие профили |
Бесцентровая шлифовка — чемпион по производительности для мелких цилиндрических деталей, потому что не требует зажима и загружает непрерывно. Цилиндрическая шлифовка остается стандартом для работы с валами. Для очистки литейных и отливочных форм, где важен не размер, а поверхность, роботизированный или автоматическому шлифовальному станку часто является более экономичным вариантом.
Подбор колес и охлаждающей жидкости к металлу
Спецификация колеса и охлаждающая жидкость определяют как качество поверхности, так и целостность детали:
- Колеса из оксида алюминия — универсальный выбор для углеродистой и легированной стали.
- Колеса из карбида кремния — твердые материалы, чугун и неметаллические работы.
- CBN (кубический боронитрид) — твердые стали и массовое производство; долгий срок службы и холодное резание.
- Алмазные колеса — карбид, керамика и очень твердые покрытия.
- Водорастворимый охлаждающий агент — лучшее охлаждение и промывка для большинства сталей.
- Нейтральное масло — превосходная смазка и качество поверхности для сложных профилей и работы с подачей.
Класс и связка важны так же, как и абразив. Колесо, слишком жесткое, образует глянец и пригорает; слишком мягкое быстро изнашивается и теряет форму. Наш руководство по выбору шлифовальных кругов объясняет, как читать класс, структуру и связь для автоматизированных приложений.
Цели по точности и качеству поверхности
Указывайте допуски и отделку отдельно, поскольку они достигаются разными параметрами:
| Требование | Типичная цель | Ключевой рычаг |
|---|---|---|
| Общая обработка | Ra 0.8 – 1.6 мкм | Зерно шлифовального круга, подача |
| Точная отделка | Ra 0.2 – 0.4 мкм | Более тонкий круг, искровой режим, зачистка |
| Подшипниковая / уплотнительная поверхность | Ra < 0.2 мкм | Тонкое зерно, жесткая установка, масляный охлаждающий агент |
| Допуск по размерам | ±2 – 5 мкм | Измерение в процессе, термическая стабильность |
Термическая стабильность является частью спецификации. Машина в мастерской, которая колеблется на десять градусов за смену, не сможет удерживать микроны, независимо от качества управления.
ЧПУ шлифование против ручного шлифования
Различия проявляются в стоимости и стабильности, а не только в точности:
| Критерий | Ручная шлифовка | ЧПУ шлифование |
|---|---|---|
| Толерантность | Зависит от оператора | Запрограммировано и повторяемо |
| Процент брака | Выше, переменная | Ниже и предсказуемо |
| Требуются навыки | Высокий | Настройка и программирование ориентированы |
| Пропускная способность | Ниже | Выше, с необслуживаемыми циклами |
Ручная шлифовка сохраняет свою роль в ремонте и разовых работах, но для повторяющегося производства маршрут с ЧПУ почти всегда дешевле за хороший деталь при объеме превышающем несколько сотен штук.
Автоматизация шлифовки с помощью роботов
Не каждая задача шлифовки требует прецизионного станка. Очистка отливок, сглаживание сварных швов и подготовка кромок лучше выполняются роботом, держащим шлифовальную машину и следящим за заданным маршрутом. А роботом для шлифовки с ЧПУ комбинирует гибкость маршрута с управлением силой, что позволяет поддерживать постоянное давление контакта при изменении поверхности отливки. Различие важно с коммерческой точки зрения: прецизионная шлифовка размеров выполняется на станке, а очистка поверхности — в роботизированной ячейке. Наш сравнение шлифовки и удаления заусенцев проясняет, где что должно находиться.
Применение в различных отраслях
- Автомобильная промышленность. Распредвалы, коленчатые валы и валы трансмиссии шлифуются до заданных допусков при массовом производстве.
- Производство подшипников. Катки и качающиеся элементы обработаны до субмикронной шероховатости.
- Инструменты и штампы. Плоские штампы и вставки шлифуются для плоскости и целостности кромок.
- Аэрокосмическая промышленность. Критические поверхности, для которых указаны допуски и целостность поверхности.
- Гидравлика. Клапанные шпиндели и отверстия шлифуются для герметичного уплотнения без утечек.
Преимущества шлифовки с ЧПУ
- Повторяемый допуск — программируемое подачу и компенсацию для удержания размера в течение всего цикла.
- Меньше брака — в процессе измерения фиксирует отклонения до того, как детали выйдут за пределы спецификации.
- Долгий срок службы колеса — автоматическая заточка и правильные параметры предотвращают заклинивание.
- Автоматическая работа без присмотра — циклы без обслуживания с барфидерами или паллетами увеличивают производительность.
- Аудитируемый процесс — сохранённые программы и журналы поддерживают сертификацию качества.
Как выбрать станок с ЧПУ для металла
- Определите характеристику. Плоская поверхность, внешний диаметр, отверстие или профиль — каждый указывает на другой тип станка.
- Укажите допуски и качество поверхности. Оба параметра, численно, прежде чем обращаться к поставщикам.
- Соответствие размера и веса детали. Подтвердите радиус поворота, расстояние между центрами и грузоподъемность стола.
- Планируйте использование колеса и охлаждающей жидкости. Подтвердите, что станок поддерживает выбранный вами абразив и охлаждающую жидкость.
- Рассмотрите автоматизацию. Измерение в процессе и автоматическая заточка быстро окупаются при большом объеме производства.
- Настоятельно требуйте пробный запуск. Доведите детали до требуемых допусков перед оформлением покупки.
Интеграция и проектирование линий
Шлифование редко используется изолированно. Оно следует за термообработкой или механической обработкой и предшествует контролю, полировке или сборке. Буферный запас между шлифованием и следующей операцией предотвращает распространение остановки по всей линии, а общая система СОЖ упрощает обслуживание. Там, где шлифование создает декоративную поверхность, последующий автоматизированный этап чистовой обработки поверхности позволяет сгладить рисунок царапин. Для цехов с преобладанием литья наше руководство по литейным шлифовальным станкам охватывает задачи зачистки с более высокими объемами.
Безопасность и управление СОЖ
При шлифовании образуются мелкая стружка и масляный туман, которые необходимо улавливать у источника. Закройте зону контакта, удаляйте туман у защитного кожуха круга и используйте блокировку защитных ограждений, чтобы шпиндель не мог работать при открытой дверце. Защита от разрыва на корпусе круга является стандартным требованием, а не опцией.
Управлению СОЖ следует уделять такое же внимание, как и кругу. Еженедельно проверяйте концентрацию, удаляйте посторонние масла и меняйте СОЖ в баке по плану, а не тогда, когда появляется запах или ржавчина. Чистая СОЖ обеспечивает холодное резание круга, защищает деталь от коррозии между операциями и продлевает срок службы как круга, так и насоса.
Советы по обслуживанию
Правьте круг по графику, а не при появлении проблем, следите за чистотой и концентрацией СОЖ, ежемесячно проверяйте биение шпинделя и люфт суппорта, а также проверяйте повторяемость оснастки с помощью эталонной детали. Испортившаяся или потерявшая концентрацию СОЖ является основной причиной прижогов и низкого качества обработки.
Распространенные ошибки, которых следует избегать
- Пропуск прохода выхаживания (spark-out). Спешка при чистовой обработке приводит к нестабильности размеров и качества поверхности.
- Неправильная характеристика круга. Слишком твердый круг вызывает прижоги и засаливание; слишком мягкий — теряет форму и размеры.
- Ненадлежащий уход за СОЖ. Грязная или слабая СОЖ приводит к прижогам, засаливанию и коррозии.
- Игнорирование теплового дрейфа. Микронная точность требует стабильного температурного режима.
- Проверка мастер-части отсутствует. Износ фиксатора тихо меняет размер, пока детали не выйдут из-под контроля при инспекции.
Часто задаваемые вопросы
Какой допуск может выдержать металлорежущий станок с ЧПУ для шлифовки?
Большинство производственных станков держат допуск ±2–5 мкм по размеру, а прецизионные цилиндрические шлифовальные станки достигают ±1–3 мкм при контролируемой среде и фиксации.
В чем разница между шлифовкой с ЧПУ и роботизированной шлифовкой?
Шлифовальные станки с ЧПУ контролируют размер и качество поверхности с помощью запрограммированного подачи на жестком станке. Роботизированная шлифовка следует за траекторией для очистки отлитков и смешивания сварных швов, где важна гибкость больше, чем микронные допуски.
Какое колесо следует использовать для нержавеющей стали?
Карбид кремния или CBN колесо с более мягким зерном и открытой структурой, работающие с обильным охлаждением, обеспечивают прохладную резку и предотвращают затирание и обжиг.
Нужна ли мне промежуточная измерительная проверка?
Для точных допусков при массовом производстве — да. Он автоматически компенсирует износ колеса и предотвращает переход отклонения в брак.
Может ли шлифовка с ЧПУ работать без присмотра?
Да. С использованием подающих стержней, паллет и промежуточных измерений многие шлифовальные установки работают в режиме автоматической работы в течение длительного времени, при этом операторы проверяют состояние оборудования, а не обслуживают его постоянно.
Заключение
A Шлифовальный станок с ЧПУ для металла превращает шлифовку в навык в управляемый процесс. Определите особенность, укажите допуск и финиш числовыми значениями, и проверьте цикл на своих деталях перед покупкой. Если вы шлифуете валы, отверстия или плоские поверхности в объеме, отправьте нам чертеж и образцы деталей, и наша команда предоставит рекомендацию по станку, спецификацию колеса и подтвержденное время цикла.