


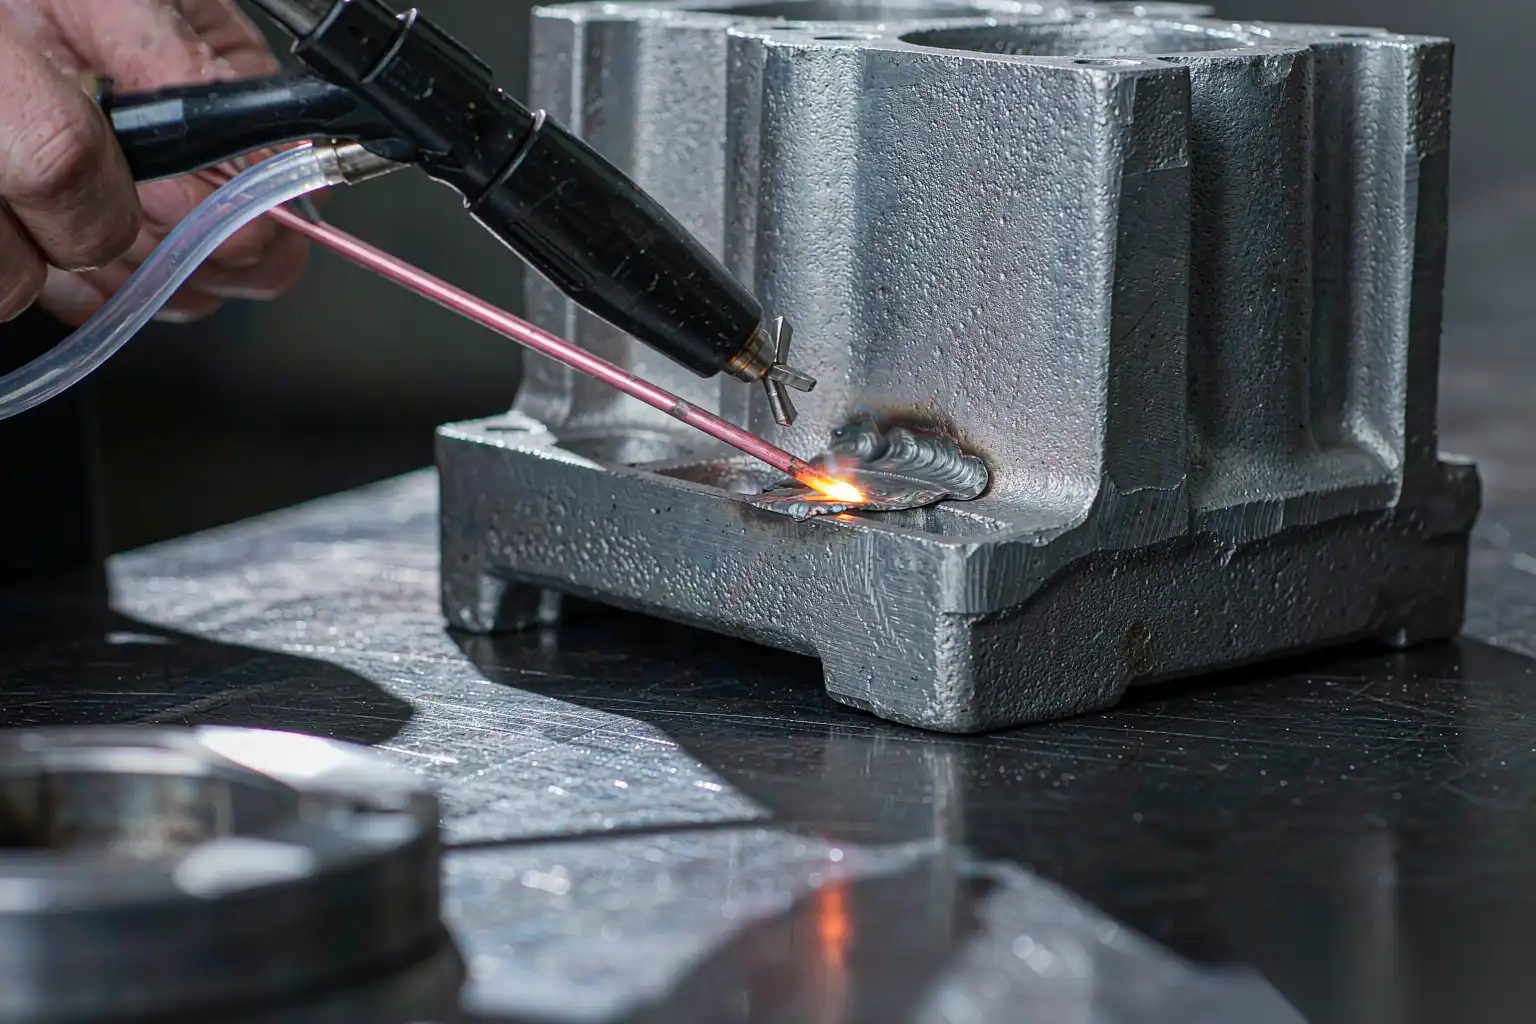
Reparación de soldadura por fundición de aluminio: cuándo funciona, cuándo falla y cuánto cuesta
Cada fundición y cada taller de máquinas eventualmente hacen la misma pregunta sobre una fundición defectuosa: ¿podemos soldarla? La respuesta honesta es que depende de la aleación, del proceso que fabricó la pieza y de cuál es realmente el defecto. Soldar una carcasa de arena de fundición Al-Si es rutinario. Soldar una fundición a presión para arreglar porosidad de gases, en la mayoría de los casos, es una forma de convertir un defecto visible en uno invisible. Este artículo establece las reglas de decisión que usamos, los parámetros que realmente importan, cómo inspeccionar el resultado y un ejemplo práctico de la economía entre reparación y descarte.
Somos un fabricante de equipos de rectificado y pulido robótico, no un taller de reparación por soldadura, pero vivimos en la misma planta. Aproximadamente un tercio de las piezas que procesamos en las células de clientes han sido reparadas por soldadura en etapas anteriores, y vemos qué sucede con ellas bajo una cinta, bajo un pulidor y después del recubrimiento. Esa visión downstream es útil: es donde las malas reparaciones por soldadura se vuelven visibles.
La primera pregunta: ¿Qué hizo la pieza?
El proceso de fundición determina el contenido de gases, y el contenido de gases determina la soldabilidad. Esta es la variable más importante, y casi nunca se indica en el dibujo.
| Proceso de fundición | Contenido típico de gases | Pronóstico de reparación por soldadura |
|---|---|---|
| Fundición en arena (por gravedad) | Bajo, 0.10–0.25 ml/100 g | Bueno. Reparación rutinaria con TIG o MIG. |
| Molde permanente / fundición a presión por gravedad | Bajo a moderado | Bueno para defectos aislados, regular para porosidad agrupada. |
| Fundición a presión de baja presión | Bajo, 0.15–0.30 ml/100 g | Bueno, el mejor de las rutas de presión. |
| Fundición por compresión / semi-sólido | Muy bajo, a menudo por debajo de 0.10 ml/100 g | Excelente. La densificación es confiable. |
| Fundición a presión en arena (HPDC) | Alto, 1–5 ml/100 g es común | Pobre. La porosidad que atraviesa la superficie suele reaparecer o explotar. |
Las fundiciones a presión en arena llenan en 40 a 120 ms con flujo turbulento. El aire y el lubricante de la matriz se entran mecánicamente y el hidrógeno disuelto está presente desde la fundición. Cuando acercas un arco TIG a 6,000 a 10,000 K sobre ese material, el gas entrado se expande, la película de óxido que ya está dispersa en la pieza se convierte en una población de defectos propia, y la piscina de soldadura hierve. Lo que obtienes es una reparación que parece sólida en la superficie y está llena de porosidad fina en el interior, que luego aparece como una neblina o una fila de orificios después del pulido o como una fuga en la prueba final.
No estamos diciendo que la HPDC nunca pueda soldarse. Decimos que la respuesta predeterminada para la HPDC convencional debería ser no, y la excepción debe justificarse con datos: una variante con bajo contenido de gas, un proceso asistido por vacío, y un defecto localizado en una sección gruesa y de baja tensión. El mecanismo detrás de ese contenido de gas, y las prácticas de fundición y vacío que lo reducen, se abordan en nuestro análisis de porosidad en fundición de aluminio.
Soldabilidad de aleaciones
Aleaciones Al-Si (A356, A413, ADC12 / A383, AlSi9Cu3)
El silicio mejora la fluidez y reduce la fisuración en caliente, lo que hace que las familias Al-Si sean las más soldables. Las composiciones casi eutécticas (alrededor del 11 al 13 por ciento de Si) son las más amigables: baja contracción, amplio control del rango de solidificación y buen comportamiento de la charca.
- A356 (AlSi7Mg): excelente soldabilidad, el caso de referencia. Relleno estándar 4043, o 5356 si necesitas mayor ductilidad y estás dispuesto a aceptar menor coincidencia de color después del anodizado.
- ADC12 / A383 / AlSi9Cu3(Fe): soldables pero con advertencias. El contenido de cobre aumenta la sensibilidad a la fisuración en caliente, y el hierro por encima de aproximadamente el 1.0 por ciento forma intermetálicos en forma de placa que nuclea grietas en la zona afectada por el calor. Estas son las aleaciones más comunes en HPDC, y precisamente por eso el problema del gas y el problema de la aleación llegan juntos. Los límites de composición y las propiedades mecánicas de las más utilizadas se establecen en nuestro guía de propiedades de aleaciones de aluminio A380, y la comparación con otras familias está en la guía de fundición de aleaciones de aluminio.
Aleaciones Al-Cu (equivalentes de la serie 2xx, A201, A206)
Pobre soldabilidad en reparaciones. El amplio rango de solidificación entre líquido y sólido promueve la fisuración en caliente, y la zona afectada por el calor pierde resistencia de manera significativa. La reparación de fundiciones en Al-Cu generalmente requiere precalentamiento por encima de 200 °C, control estricto de las interpasadas, y un tratamiento posterior a la soldadura más envejecimiento artificial para recuperar propiedades — lo que significa que estás sometiendo a tratamiento térmico una fundición terminada, con toda la distorsión y coste que ello implica. En la mayoría de entornos de producción, la respuesta es chatarra.
Aleaciones Al-Mg (5xx, A518)
Buena soldabilidad con relleno 5356, pero el contenido de magnesio hace que el óxido sea más pesado y requiere una limpieza más agresiva. También propenso a porosidad por hidrógeno absorbido si la pieza ha estado en servicio.
Partes de zinc y multialeaciones
Una nota sobre el hardware de grifos: las fundiciones de aleación de zinc a presión no se reparan mediante soldadura en ningún proceso de producción que hayamos visto. Existen rellenos de braze y soldadura para la integración estética, y eso es un tema diferente. No permita que un proveedor ofrezca “reparación por soldadura” en un mango de zinc.
El defecto importa más que la aleación
- Cierre en frío o flujo en frío en una superficie: reparable si la sección es lo suficientemente gruesa para tomar una ranura. Recortar hasta metal sano, verificar con penetrante de dye, luego rellenar.
- Sección mal llenada o no llenada: reparable; esto es esencialmente una operación de acumulación en lugar de reparación de defectos.
- Burbuja de aire aislada o inclusión de arena: el mejor caso. Recortar hasta la profundidad total más 1 a 2 mm, rellenar en dos o tres pasadas.
- Porosidad por gas distribuida: no reparable en HPDC. No se puede recortar un defecto que está en todas partes, y soldar sobre él lo empeora.
- Desgarro por calor o grieta: reparable solo después de perforar un orificio de parada en cada extremo y confirmar con penetrante que la grieta termina. Soldar a lo largo de una grieta sin terminar simplemente la extiende.
- Error dimensional: reparación por soldadura y mecanizado es técnicamente posible y casi nunca rentable, porque la entrada de calor distorsiona la dimensión que se intentaba corregir.
Comparación de procesos y parámetros
TIG (GTAW)
El estándar para reparación de aluminio fundido. Corriente alterna con inicio de alta frecuencia, acción de limpieza equilibrada o ligeramente negativa en electrodo, protección con argón puro.
| Parámetro | Sección delgada, menos de 6 mm | Mediana, 6–15 mm | Pesado, más de 15 mm |
|---|---|---|---|
| Diámetro del relleno | 1.6–2.4 mm | 2.4–3.2 mm | 3.2–4.0 mm |
| Corriente (CA) | 60–110 A | 120–190 A | 190–260 A |
| Equilibrio de corriente alterna | 65–70% EN | 70–75% EN | 70–75% EN |
| Frecuencia | 100–150 Hz | 80–120 Hz | 60–100 Hz |
| Flujo de argón | 8–10 L/min | 10–14 L/min | 12–16 L/min |
| Precalentar | 100–120 °C | 120–180 °C | 150–200 °C |
| Interpass máximo | 150 °C | 180 °C | 200 °C |
Las dos cifras que la gente suele confundir son precalentamiento e interpass. Por debajo de 100 °C en el precalentamiento en una sección de 12 mm significa que el arco pasa sus primeros segundos simplemente calentando la pieza, la penetración es superficial y la primera pasada se sitúa sobre una ranura sin fusionar. Por encima de 200 °C en el interpass en una aleación con contenido de cobre, el zona afectada por el calor crece y aumenta el riesgo de grietas.
MIG (GMAW)
Deposición más rápida, menos habilidad del operador, más proyecciones y mayor riesgo de porosidad en material gaseoso. Úsalo para acumulación en secciones gruesas, no para reparaciones cosméticas o herméticas a la presión.
- Modo de transferencia: rociado pulsado para todo lo que te importe; el arco corto es demasiado frío para el aluminio y produce falta de fusión.
- Hilo: 4043 o 5356 de 1.2 mm de diámetro para la mayoría de trabajos de reparación.
- El alimentador de hilo y el voltaje deben estar coordinados para que el arco funcione en modo rociado o rociado pulsado: aproximadamente 6 a 9 m/min a 21 a 26 V para hilo de 1.2 mm.
- Argón de 16 a 20 L/min; mezclas de helio-argón (25 a 50 por ciento de He) ayudan en secciones gruesas.
- Empuja la antorcha, nunca tires de ella. Tirar del aluminio arrastra la capa de óxido detrás del charco y aspira aire.
Transferencia de Metal en Frío (CMT)
Un proceso controlado de cortocircuito que retrae el hilo en cada cortocircuito, proporcionando una entrada de calor muy baja — típicamente un 15 a 30 por ciento menos que el MIG pulsado convencional a la misma tasa de deposición. Para reparaciones de aluminio fundido, esto es realmente útil:
- Menor dilución en el metal base, por lo tanto menos gas y menos intermetálicos en la soldadura.
- Baja distorsión, lo cual importa cuando la reparación está en una cara mecanizada con una tolerancia que mantener.
- Buena capacidad de puente en ranuras cortadas con anchura variable.
- La deposición es menor que en MIG estándar, por lo que no es la herramienta adecuada para rellenar grandes volúmenes.
Si estás reparando piezas de baja presión o fundidas por gravedad con una mezcla de secciones finas y gruesas, CMT suele ser la opción correcta. Si estás reparando porosidad en fundición de alta presión, ningún proceso te salvará.
Selección de relleno
| Relleno | Composición | Usar cuando | Color después del anodizado |
|---|---|---|---|
| 4043 | Al-5Si | Uso general, mejor resistencia a grietas, la mayoría de las fundiciones de Al-Si | Gris, coincidencia razonable |
| 4047 | Al-12Si | Fundiciones cerca de eutéctico, rango de fusión más bajo, mejor fluidez | Gris |
| 5356 | Al-5Mg | Mayor resistencia y ductilidad necesarias, buen color después del anodizado | Brillante, coincidencia más cercana |
| 4145 | Al-10Si-4Cu | Fundiciones con contenido de cobre, mayor resistencia | Oscuro |
Regla general para reparación: igualar el nivel de silicio del metal base cuando sea posible, usar 4043 cuando la preocupación sea grietas por calor, y usar 5356 solo cuando la unión necesite ductilidad o deba desaparecer después del anodizado. No usar 5356 en una pieza que estará sometida a servicio sostenido por encima de 65 °C, porque el metal de soldadura que contiene magnesio es susceptible a la sensibilización y la corrosión por tensión.
Una nota práctica: 4043 y 5356 nunca deben mezclarse en la misma unión. El Mg2Si que se forma hace que la soldadura sea frágil.
Preparación: La mayoría de los fallos ocurren aquí
Las reparaciones por soldadura fallan en la preparación mucho más a menudo que en la soldadura.
- Desengrasar. Desengrasado por vapor o limpieza alcalina, luego enjuague. Los residuos de lubricante en la ranura son una fuente de hidrógeno.
- Eliminar mecánicamente el óxido. Cepillo de alambre de acero inoxidable usado en una sola dirección, o una fresa rotatoria. El óxido de aluminio se funde aproximadamente a 2.050 °C en comparación con 660 °C del metal; si permanece en la unión, se convierte en una inclusión.
- Eliminar el defecto mediante un corte. Usar una fresa o una amoladora de matriz, no una rueda de esmeril, y mantener la ranura en forma de U con un radio mínimo de 3 mm en la parte inferior. Una ranura en V con raíz afilada es un generador de falta de fusión.
- Verificar la ranura con penetrante. Hacer esto antes de soldar, no después. Si la ranura aún muestra indicios, continuar cortando.
- Precalentar y verificar. Lápiz indicador de temperatura o pirómetro de contacto, no una suposición. Precalentar de manera uniforme y local, no con una antorcha que pase por toda la pieza.
- Golpear entre pasadas en reparaciones de múltiples pasadas para aliviar el estrés por contracción, luego cepillar antes de la siguiente pasada.
Inspección posterior a la soldadura
El método de inspección debe seleccionarse según la consecuencia de la falla, no por hábito.
- Ensayo de penetrante (PT): mínimo obligatorio en cada reparación. Sensible a grietas que atraviesan la superficie. Tenga en cuenta que las fundiciones de aluminio son propensas a la atrapación de penetrante en porosidad, lo cual se muestra como una mancha difusa en lugar de una línea nítida; capacite al inspector para distinguir la diferencia, o descartará reparaciones buenas y aprobará malas.
- Radiografía (Rayos X): la única forma práctica de encontrar porosidad en el subsuelo en una reparación. Las radiografías de referencia ASTM E505 para fundiciones de aluminio proporcionan un lenguaje común; especifique una calificación aceptable en el procedimiento de reparación en lugar de “soldadura sana”.”
- Prueba de presión o fuga: requerida para cualquier frontera de presión. Decaimiento de aire a 1.5 veces la presión de trabajo con un límite de decaimiento definido en un tiempo determinado, o una inmersión en agua a 3 a 5 bar para piezas más pequeñas. Observe la trampa estándar: una reparación que pasa una prueba de decaimiento de aire de 30 segundos aún puede tener fugas durante su vida útil, porque el camino de fuga es a través de porosidad interconectada que se presuriza lentamente.
- Prueba de fuga con helio: cuando la tasa de fuga permitida está por debajo de aproximadamente 1×10^-4 mbar·L/s. Es excesivo para la mayoría de las fundiciones, esencial para aplicaciones de refrigerantes y algunas aplicaciones automotrices.
- Dureza y tracción: en la calificación del procedimiento, no por pieza. Verifique la caída de dureza en la zona afectada por el calor; una pérdida del 20 por ciento en toda la zona afectada por el calor en una aleación T5 como fundida es normal y es un dato de diseño.
Documente la reparación: ubicación, aleación, material de relleno, proceso, operador, parámetros, tratamiento térmico y resultado de la inspección. Las reparaciones realizadas sin un registro no pueden ser analizadas para determinar la causa raíz posteriormente, y una planta que realiza reparaciones sin registrar es una planta que enviará una reparación defectuosa.
Mezcla estética después de la reparación
Aquí es donde intervenimos. Una reparación por soldadura en una cara visible debe ser mezclada, y la mezcla es donde la reparación desaparece o se hace evidente.
- La costura soldada típicamente sobresale de 1.5 a 3 mm. Lijado áspero con grano de 60 a 80, luego 120, luego 180 o 240 dependiendo del acabado final.
- En una pieza destinada a recubrimiento de cromo, cualquier porosidad residual en la reparación liberará gases a través del baño de galvanizado y dejará una fila de orificios. La pasta de pulir llena la porosidad y la oculta hasta que la pieza se calienta o se recubre. Esta es la causa más común de “la reparación parecía bien hasta el recubrimiento”.”
- El pulido excesivo es la segunda forma de fallo. Pulir una reparación genera calor local, y el metal de soldadura blando se difumina en lugar de cortar, produciendo una depresión visible en la luz reflejada como un punto bajo o un “fantasma” de la reparación. Limite la presión de contacto, mantenga la velocidad de la rueda en el rango de 1,800 a 2,600 m/min para aluminio, y no permanezca en un mismo lugar.
- El pulido robótico con husillos flotantes controlados por fuerza maneja mejor las reparaciones que el trabajo manual precisamente porque la presión y el recorrido son constantes. El robot no presiona más fuerte en el punto blando por hábito. Dicho esto, la consistencia funciona en ambos sentidos: un robot reproducirá el mismo resultado en cada pieza, y si la calidad de la reparación subyacente varía, la variación en la superficie terminada se vuelve medible y evidente. Eso es una característica, no un error — es la forma en que descubres que tu proceso de reparación es inestable.
Reparar o desechar: un ejemplo práctico
Tome una carcasa de bomba de fundición de aluminio AlSi7Mg de baja presión.
- Valor de fundición y mecanizado en el momento del descubrimiento del defecto: 38.00 USD
- Defecto: dos poros de soplado, de 4 mm y 6 mm de diámetro, en una pared exterior no estética en una sección de 9 mm, descubierto después del mecanizado en bruto
- Costo de desecho: 38.00 USD hundidos, más una fundición de reemplazo con un plazo de entrega de 6 semanas y una ranura en la máquina que ahora está inactiva
Ruta de reparación:
| Paso | Mano de obra (min) | Tarifa (USD/h) | Costo (USD) |
|---|---|---|---|
| NDT para definir la extensión (PT + radiografía) | 12 | 45 | 9.00 |
| Enrutamiento y preparación de ranuras | 15 | 45 | 11.25 |
| Precalentamiento y configuración | 20 | 45 | 15.00 |
| Soldadura TIG, 3 pasadas | 25 | 55 | 22.92 |
| PT y radiografía post soldadura | 12 | 45 | 9.00 |
| Lijado y pulido de mezcla | 18 | 45 | 13.50 |
| Prueba de fugas final | 8 | 40 | 5.33 |
| Consumibles, argón, material de relleno, abrasivos | — | — | 6.40 |
| Costo total de reparación | 110 min | 92.40 |
La reparación ahorra 38.00 USD de valor hundido a un costo de 92.40 USD, y esa comparación no es la correcta. La comparación adecuada es contra el costo total de reemplazar la pieza: fundición nueva a 41.00 USD (materia prima más margen de fundición), más mecanizado a 26.00 USD, más manejo y programación, y una demora de 6 semanas. Por lo tanto, la reparación a 92.40 USD es claramente la mejor opción.
Ahora cambia dos variables y observa qué sucede.
- Mismo defecto en una fundición a presión de alta presión. La soldadura tiene una tasa de éxito esperada de quizás 40 a 60 por ciento en el primer intento. El costo esperado se vuelve 92.40 / 0.5, aproximadamente 185 USD, más un segundo ciclo de radiografía, y aún tienes una pieza con una vida útil de fatiga desconocida en un límite de presión. La chatarra ahora es correcta.
- Mismo defecto en una cara de clase A cosmética. Agrega 45 minutos de mezcla cosmética y un pulido adicional de la zona circundante para suavizar la transición — aproximadamente 34 USD — y añade un riesgo de retrabajo del 25 por ciento. El costo total de reparación ronda los 145 USD con una probabilidad del 25 por ciento de un segundo intento. Aún vale la pena en una pieza de reemplazo de 67 USD, pero justo, y solo si tienes una muestra límite cosmética documentada para mezclar.
- Mismo defecto encontrado antes del mecanizado. El costo de reparación cae a unos 55 USD porque no hay superficie mecanizada que proteger, y el riesgo de que la distorsión importe disminuye a casi cero. Esta es la verdadera lección: cuanto antes en el proceso encuentres el defecto, más a menudo la reparación es la opción correcta.
Una regla de decisión útil que surge de esto: la reparación es económica cuando se detecta temprano el defecto, la sección es gruesa, la aleación es Al-Si y con bajo gas, el defecto está localizado y la cara no es de clase A. Cada una de esas condiciones que falla te empuja hacia la chatarra. En HPDC, la condición de gas falla por defecto.
Dónde la automatización cambia el cálculo
Dos cosas modifican la economía. Primero, la inspección automatizada detecta defectos más temprano — una cámara o una estación de fuga justo después del fundido, en lugar de una revisión visual después del mecanizado — y la detección temprana es la palanca más importante en la tabla anterior. Segundo, la mezcla y pulido automatizados hacen que el paso cosmético sea predecible en lugar de depender de qué operador está en turno. Cuando el paso de mezcla es repetible, puedes poner un número real en el modelo de costos de reparación en lugar de un rango, y la decisión de reparar o desechar se vuelve aritmética en lugar de opinión.
DZ Machinery construye células robóticas de desbarbado, rectificado y pulido para fundición a presión y hardware de grifería, incluyendo estaciones para mezcla posterior a la reparación donde el tiempo de ciclo y la fuerza de contacto son parámetros fijos en lugar de hábitos del operador. Si actualmente gestionas un ciclo de reparación de soldadura y el resultado cosmético varía según el turno, envíanos los planos de las piezas y tu secuencia de reparación actual, y nuestro equipo de ingeniería te dirá de dónde proviene la variación y cómo sería una célula repetible.



