Автоматическая машина для литейного формования под давлением: основные функции, на которые стоит обратить внимание
Производитель компонентов в Мексике попросил нас подобрать автоматическую машину для литья под давлением для тонкостенных алюминиевых корпусов. На его столе лежали три коммерческих предложения, которые на бумаге выглядели почти одинаково: одинаковое усилие смыкания, тот же ценовой диапазон, и он не мог понять, какое из них действительно обеспечит соблюдение допусков при тираже в миллион деталей. Спецификации не врали; они просто измеряли не те параметры. Если вы покупаете такое оборудование, вот те характеристики, которые отличают стабильно работающий комплекс от дорогостоящего разочарования.
Узел смыкания и плиты
Усилие смыкания привлекает больше всего внимания, но жесткость плит и расстояние между колоннами определяют, останется ли пресс-форма неподвижной во время впрыска. Ищите плиту, достаточную не только для самой большой детали, которую вы когда-либо будете делать, но и для вашей формы с линиями охлаждения, выталкивателями и центральным литником. Гибкая плита окупается при каждой замене оснастки.
Контроль заполнения и впрыска
Именно здесь кроется качество. Фиксированный график заполнения производит хорошие и плохие детали в равной степени; замкнутый контур и профиль впрыска на основе рецептов позволяют настраивать скорость нарастания и давление выдержки для каждой детали. При тонкостенном крупносерийном производстве разница выражается в меньшем количестве неслитин и меньшей пористости. Подбирайте философию управления под ваш сплав и толщину стенки, а не под рекламный буклеты.
Печь и подача металла
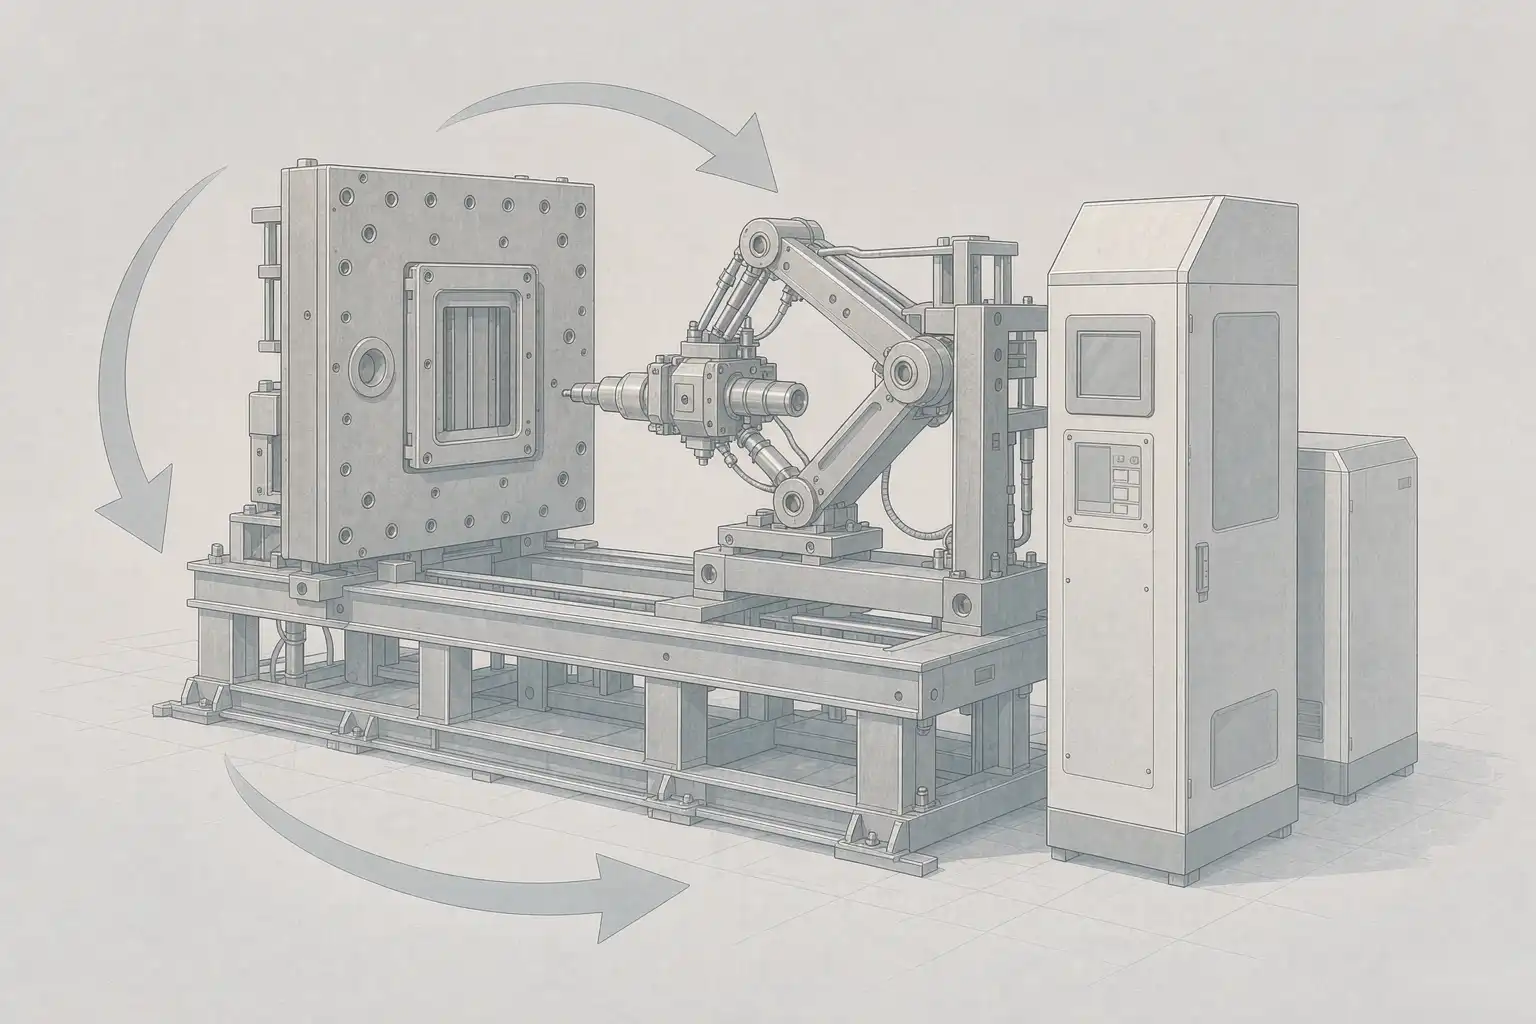
То, как машина подает в себя металл, имеет такое же значение, как и сам впрыск. Ищите чистую подачу с минимальным окислением и метод дозаправки, который не останавливает производство. Если вы взвешиваете типы процессов, наше сравнение гравитационного литья и литья под низким давлением поможет вам выбрать правильный метод перед тем, как заказывать оборудование.
Охлаждение пресс-формы и тепловой баланс
Время цикла в основном определяется тем, как быстро деталь отдает тепло, а это вопрос конструкции охлаждения, а не бренда. Ищите достаточное количество контуров с регулированием и сбалансированным потоком, чтобы сократить каждую секунду впрыска без коробления. Наши заметки по охлаждению пресс-форм рассказывают о том, как выглядит правильное расположение на практике.
Автоматизация и извлечение
Роботизированное извлечение, интегрированное охлаждение и последующая обработка — вот что делает машину “автоматической”, а не просто “с электроприводом”. Убедитесь, что извлекатель безопасно достает деталь, что охлажденные детали отправляются прямо на обрезку, и что комплекс не зависит от оператора, стоящего в горячей зоне. внутреннем производстве против аутсорсинга Этот компромисс на самом деле сводится к вопросу о том, оправдывает ли ваш объем производства робота — и большинство линий с объемом выпуска более нескольких тысяч деталей в месяц оправдывают.
Системы управления, рецепты и данные
Хороший контроллер сохраняет рецепты для каждой части и показывает вам тенденции, а не только неисправности. Ищите рецепты заполнения давления, которые можно настроить, тревоги, описывающие проблемы, и данные, которые можно извлечь для обслуживания. Та же линия, которая подает на роботизированную линию отделки должна сообщать о своем состоянии здоровья.
Безопасность и обслуживание
Защита, улавливание паров и поставщик, отвечающий на звонки поддержки, важнее номера в техническом паспорте. Подтвердите сроки поставки запасных частей и местную поддержку перед подписанием — машина, которая простаивает неделю в ожидании уплотнения, не приносит дохода.
Три ошибки покупателей
1. Гонка за тоннажом зажима. Важное число — стоимость за хорошую деталь, которая включает брак, энергию и переделки — а не пиковая сила.
2. Игнорирование контроля заполнения. Фиксированный нарастание скрывает пористость, пока она не станет жалобой клиента. Инжекционное управление на основе рецептов — это то, что поддерживает допуски на протяжении всей серии.
3. Забвение о следующем этапе. Литье — половина работы. Планируйте извлечение, обрезку и отделку до начала производства, иначе красивая машина застрянет в процессе изготовления.
Контрольный список перед предварительным расчетом
- Сплав детали, вес и толщина стенки
- Размер плиты и расстояние между тягами для вашей формы, а также охлаждение
- Инжекционное управление на основе рецептов, а не фиксированный нарастание
- Охлаждающие контуры и сбалансированный поток по спецификации
- Извлечение роботом прямо к обрезке и отделке
- Контроллеры, сохраняющие рецепты и показывающие тенденции
- Подтвержденные сроки поставки запасных частей и местная поддержка
Часто задаваемые вопросы
Какая самая важная функция на машине для литейных форм?
Контроль заполнения и инжекции. Тоннаж зажима занимает важное место, но именно рецептурное, замкнутое управление профилем инжекции обеспечивает постоянство толщины стенки и пористости на протяжении долгой серии.
Должен ли я отдавать приоритет автоматизации или более крупной машине?
Автоматизация, как только вы превышаете несколько тысяч деталей в месяц. Робот-экстрактор и встроенная отделка обеспечивают работу и стабильность ячейки; большая зажимная часть просто увеличивает стоимость, которую вы можете не использовать.
Как охлаждение влияет на качество литья под давлением?
Время цикла и деформация в основном зависят от охлаждения формы, а не от бренда машины. Достаточно контролируемые и сбалансированные цепи сокращают секунды на каждый цикл и уменьшают дефекты.
Этот гид был подготовлен командой инженеров-программистов компании Xiamen Dingzhu Intelligent Equipment Co., Ltd. (DZ Machinery), которая проектирует и вводит в эксплуатацию линии для удаления заусенцев, шлифовки, полировки и литья под давлением для производителей более чем из дюжины стран. Приоритеты функций выше отражают типичную практику; подтвердите точные характеристики в соответствии с вашей деталью и поставщиком.
Теги: машина для литого прессования, литье под давлением, литье под высоким давлением, литье из алюминия под давлением, выбор машины, покупка