Контроль качества литого алюминия: план инспекции от слитка до PPAP
Система контроля качества литого изделия выходит из строя предсказуемым образом. Кто-то обнаруживает утечку на финальной сборке, поставщика просят о корректирующих мерах, и ответ приходит в виде предложения: “ошибка оператора, повторное обучение”. Ничего не меняется измеримо, и проблема возвращается через шесть недель. Обычно причина в том, что на заводе никогда не было плана контроля, связывающего характеристику с методом, частотой и правилом реакции. Были инспекторы и измерительные приборы, что не одно и то же.
Этот пошаговый план описывает инспекционный план, который мы рекомендуем требовать от покупателя и реализовать поставщику, этап за этапом: сертификация входящего сплава, контроль плавки, макет первого изделия, SPC в процессе, отбор образцов пористости, тестирование на утечку, стратегия измерительных приборов и обработка несоответствий. Указаны начальные диапазоны; ужесточайте их, если последствия отказа высоки.
Начинайте с плана контроля, а не списка измерительных приборов
План контроля — это единая таблица, которая отслеживает деталь от печи до упаковки. Каждая строка отвечает на четыре вопроса: что контролируется, как измеряется, как часто и что происходит при изменении. Если характеристика не имеет строки в таблице, она не контролируется, независимо от количества инспекторов на производстве.
Рабочий шаблон:
| Этап | Характеристика | Спецификация / допуск | Метод | Размер образца и частота | Метод контроля | Правило реакции |
|---|---|---|---|---|---|---|
| Входящие | Химия сплава | По спецификации, например Si 7.5-9.5, Cu 3.0-4.0 | Спектрометр, 2 прогона на плавку | Каждая плавка | Сертификат поставщика + проверка 1 из 10 плавок | Карантинная плавка, повторная сертификация |
| Плавка | Температура плавки | 660-710 °C при дозировке | Калиброванный погружной термопара | Каждые 2 часа | Журнал регистрации + график SPC | Настроить, задержать отливки на 1 партию |
| Плавка | Водород / индекс плотности | DI ≤ 3% (или ≤ 2% для утечки критичной) | Тест на снижение давления | Каждые 4 часа, и после любой смены сплава | График тренда | Дегазация 15-20 мин, повторное тестирование |
| Отливка | Медленная скорость заливки | На окно процесса | Показания машины | Каждый залив | Автоматическая сигнализация, ±10% | Остановить, настроить |
| Отливка | Давление усиления | На окно процесса | Машинный вывод / преобразователь | Каждый залив | Автоматическая сигнализация, ±10% | Остановить, настроить |
| Отливка | Температура поверхности штампа | Типично 180-250 °C | Контактный пирометр или ИК | Начало смены, на каждую полость | Журнал | Настройка охлаждения / цикла |
| Первая заготовка | Полная размерная раскладка | Чертеж, все размеры | КММ | 1 на каждую полость за настройку | Полная запись | Не запускать до разрешения |
| В процессе | Ключевая характеристика А | например, 42.00 ± 0.10 | КММ или функциональный калибр | 5 шт. / 2 ч. на полость | Диаграмма X-бар R, Cpk ≥ 1.33 | Содержать, настроить, повторно проверить |
| В процессе | Косметическая поверхность | Проба ограничения | Визуальный, определенное освещение 800-1000 люкс | 1 за час | Набор проб ограничения | Остановить, отполировать штамп или провести обзор |
| После литья | Внутреннее пористость | Уровень по зонам | Рентген, ссылка ASTM E505 | Критический уровень AQL 1.0 | Подсчет тренда | Контроль партии, обзор процесса |
| После литья | Герметичность | ≤ заявленная скорость распада | Убывание давления | 100% или AQL 2.5 | Журнал прохождения/непрохода | Содержать, сортировка 100% |
| Финальный | Упаковка / маркировка | Спецификация на упаковку | Визуальный осмотр | Каждая упаковка | Контрольный список | Перепаковка |
Два правила делают эту таблицу рабочей. Во-первых, правило реакции должно быть записано как действие с владельцем, а не как “расследование”. Во-вторых, колонка метода контроля должна указывать тип диаграммы, потому что Cpk, рассчитанный на основе 20 деталей, собранных в конце месяца, не является контролем процесса.
Контроль входящего сплава и плавки
Литейные изделия наследуют свою изменчивость от плавки. Большинство проблем с размерами и утечками, которые мы прослеживаем через данные ячейки, начинаются как проблема плавки на два этапа выше по цепочке.
Что требовать к входящему материалу:
- Сертифицированная химия по партии, с отчетом спектрометра, а не с универсальным сертификатом мельницы. Для материала класса A380 практическими элементами для контроля являются кремний (7.5-9.5%), медь (3.0-4.0%), железо (обычно ≤ 1.3%, и поддерживается на достаточно высоком уровне, около 0.8-1.1%, чтобы снизить пайку в пресс-форме), цинк (≤ 3.0%), магний (≤ 0.10%) и марганец (≤ 0.50%).
- Проверка на приемных складах вашего поставщика. Полный обзор сертификации по каждой плавке плюс проверка спектрометром одной плавки из десяти или одной из пяти для нового источника слитков.
- Дисциплина возвратов и отходов на воротах. Переработанный материал должен быть отсортирован по сплаву и отслежен. Неконтролируемое смешивание возвращенных каналов из другого семейства сплавов — самый быстрый путь к неудаче по химии.
- Хранение слитков. Сухие, закрытые и доведенные до температуры цеха перед загрузкой. Холодный, влажный слиток, опущенный в горячую ванну, создает проблему водорода и безопасности.
Пункты контроля плавки, входящие в план:
| Пункт | Типичное окно | Почему это важно |
|---|---|---|
| Температура печи-держателя | 640-680 °C | При примерно выше 720 °C, растворимость водорода и поглощение железа оба увеличиваются |
| Температура дозирования в нагревателе шприца | 660-710 °C | Устанавливает вязкость, поведение при заполнении и срок службы формы |
| Дегазация (роторная или lance, азот или аргон) | 10-20 минут на обработку | Снижает пористость из-за водорода, доминирующий газовый дефект |
| Индекс плотности (испытание на снижение давления) | ≤ 3% в целом, ≤ 2% для утечек-критичных | Квантитативный показатель растворенного газа |
| Частота удаления шлака / окалины | Каждые 2-4 часа, а также перед каждой сменой сплава | Включения становятся путями утечки и дефектами обработки |
| Отслеживание потерь расплава | Обычно 2-5% от заряженного веса | Внезапное изменение указывает на дрейф температуры или обработки шлака |
Один практический момент: журнал расплава — первый документ, который нужно запрашивать при появлении дефекта. Если его нет или цифры подозрительно одинаковы после смены, остальная часть системы качества — фикция.
Макет первого изделия и базовая способность
Макет первого изделия — это момент, когда вы определяете, что процесс реально может выдержать, прежде чем кто-либо возьмется за установление производственной нормы.
Рекомендуемая процедура:
- Отлить минимум 30 изделий на каждую полость при номинальных настройках процесса, из стабилизированной формы. Не берите первые пять отливок; форма достигает теплового равновесия примерно между 20 и 60 циклами, в зависимости от массы детали.
- Нумеруйте каждый образец с указанием ID полости и последовательности выстрела, чтобы можно было отслеживать тепловой дрейф в ходе производства.
- Выполните полный размерный макет как минимум для 5 образцов на каждую полость и измерьте ключевые характеристики на всех 30 образцах.
- Рассчитайте предварительную способность по ключевым характеристикам. Процесс литья в первый час, показывающий Cpk ниже 1.00 по измерениям, выполненным позже на обработанном изделии, является предупреждением: вы будете получать способность от работы с ЧПУ вместо этого.
- Запишите точные параметры процесса, которые обеспечили приемлемое качество деталей: медленная скорость выстрела, быстрая смена положения выстрела, высокая скорость выстрела, давление и задержка усиления, температуры формы, время цикла, разбавление и распыление смазочного агента. Это становится базой для плана контроля.
- Подписывайте образцы лимитных партий по косметике, фиксируя освещение и расстояние для осмотра, и храните один комплект на вашем предприятии и один у поставщика.
Результат этого этапа — не “Прохождение PPAP”. Это задокументированное окно процесса и набор чисел, к которым можно обратиться при дрейфе процесса на девятом месяце.
Контроль в процессе SPC: что отслеживать и как часто
Не каждое измерение заслуживает построения графика. Постройте графики для характеристик, критичных для функции, тех, что исторически менялись, и тех, что дорого обнаружить на downstream.
Рекомендуемая практика:
- Размер подгруппы 5, выборка каждые 2 часа на каждую полость для программы с высоким объемом производства, и каждый час для характеристики с известной скоростью дрейфа. Интервал в 2 часа при цикле в 40 секунд означает, что вы узнаете о сдвиге примерно после 180 деталей; если результат — обработанная деталь, ужесточите контроль.
- Используйте графики X-бар и R для ключевых размеров, а также p-графики или c-графики для учета дефектов, таких как утечки или брак по количеству на сотню.
- Установите лимиты тревоги и действия. Общая практика: тревога при 2 сигмах, действие при 3 сигмах, а также правила запуска при семи точках по одну сторону от среднего значения.
- Установите цели Cpk по критичности: Cpk ≥ 1.33 на обработанных и критичных для сборки размерах, Cpk ≥ 1.00 для размеров при литье, допускаемых чертежом, и Cpk ≥ 1.67 для размеров, связанных с безопасностью или герметичностью.
- Параметры станка также являются характеристиками. Трендируйте медленную скорость выстрела и давление усиления на выстрел, с автоматическим отклонением выстрелов вне диапазона ±10%. Это позволяет выявлять дрейф, который при dimensional inspection обнаруживается через час.
Заметка о R&R измерений: прежде чем доверять числу Cpk, проверьте систему измерений. На поверхности литого под давлением, R&R измерений выше 10% допуска обычно встречается, когда эталонной точкой является шов на разъёмной линии или поверхность после литья. Исправьте схему эталонов, обычно измеряя от обработанных эталонов или используя функциональный калибр, прежде чем обсуждать способность процесса.
Пористость: рентгенография, срезка и уровни AQL
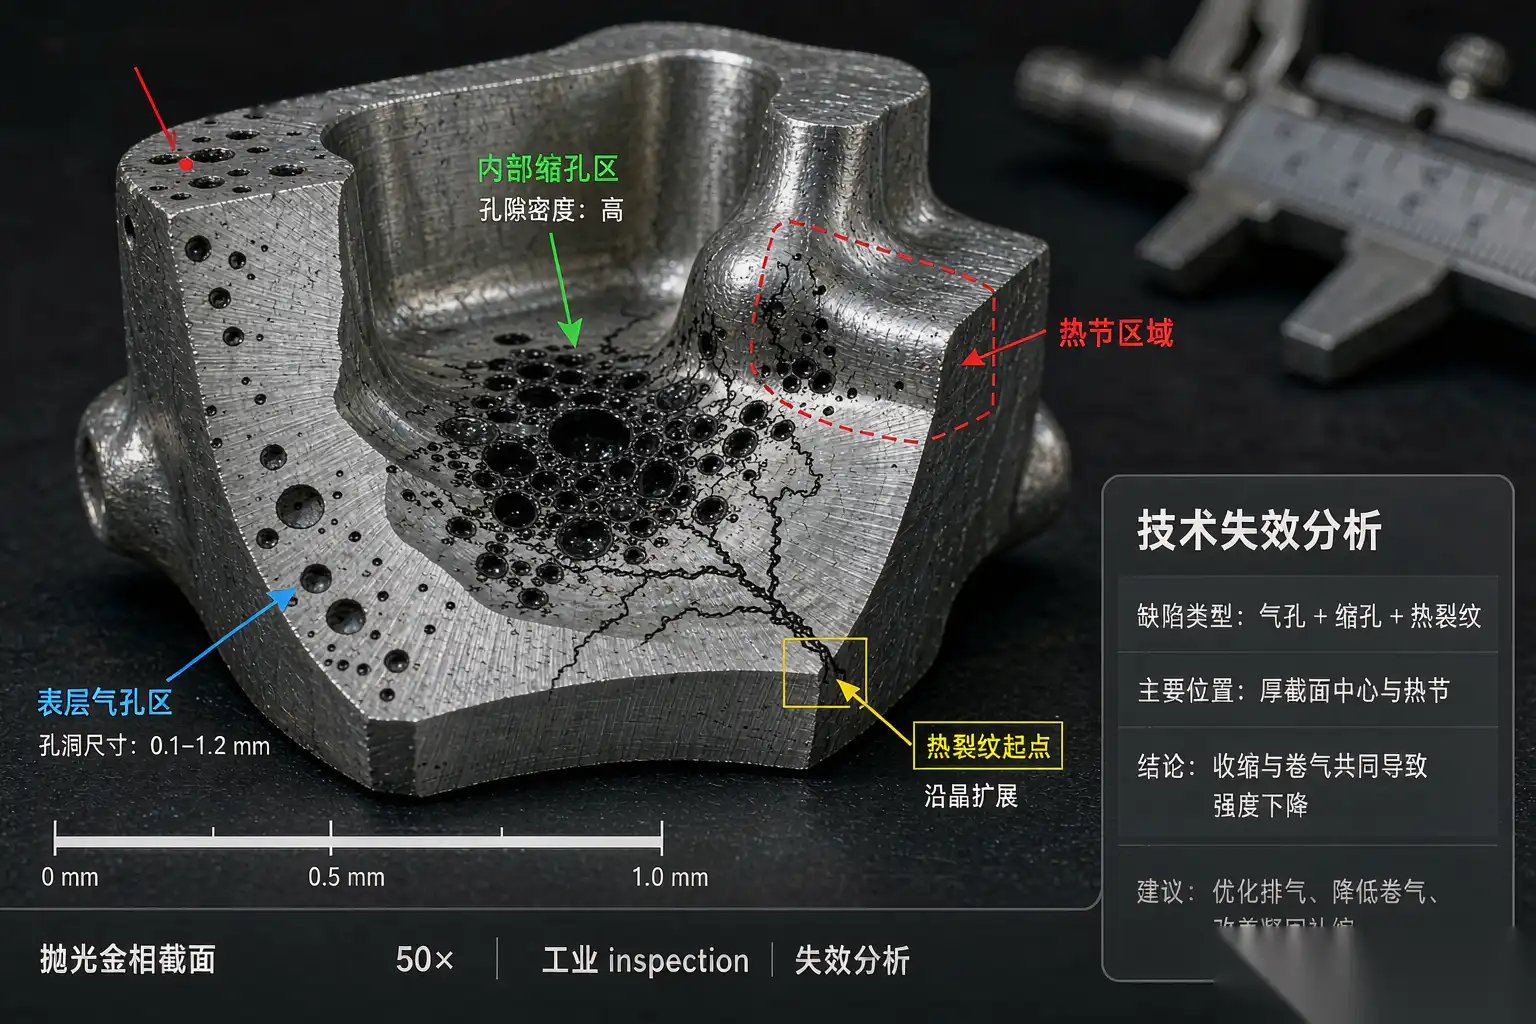
Пористость — это дефект, который отделяет литой изделие, прошедшее контроль, от изделия, которое протекает или выходит из строя в эксплуатации. Визуально его проверить невозможно, поэтому необходимо определить план выборки и метод приемки.
- Метод. Реальное время рентгенографии для массового производства, фотопленка или цифровая радиография для квалификации, а также периодическая срезка или микросрез для выявления причины. Референсные рентгенограммы должны быть указаны на чертеже, обычно по шкале ASTM E505 для алюминиевых литых под давлением деталей.
- Разделите деталь на зоны. Приемка не является однородной. Область литейных форм или толстый выступ будут содержать пористость по физике; стена, разделяющая давление и атмосферу, — нет. Обозначьте зоны на чертеже с разными уровнями приемки.
- Установите AQL по последствиям. Для структурной или герметичной зоны, AQL 0.65 до 1.0 при определённом размере выборки, с проверкой 100% при отказе партии. Для некритичных зон допустимо AQL 2.5.
- Укажите в договоре. Задайте максимальный допустимый диаметр поры и допустимую скопленную площадь по зонам, например, одна поры ≤ 0.5 мм и ни одна скопленность не превышает 1.5 мм в зоне уплотнения.
- Отслеживайте количество, а не только проход/непроход. Рост количества отказов на сотню, даже при прохождении каждой партии по AQL, сигнализирует о смещении параметра процесса.
Причины появления пористости — отдельная тема с собственными диагностическими методами, а признаки отказа описаны в наших причины и решения пористости алюминиевых литых изделий статья.
Испытания на герметичность: метод, пределы и дрейф
Давление утечки — стандартный метод для корпусов из литого под давлением и корпусных деталей клапанов. Тест прост; его спецификация должна иметь смысл.
- Испытательное давление. Обычно 1.5× рабочее давление или заданное абсолютное значение, например 0.5-6 бар в зависимости от применения. Время удержания 5-30 секунд, плюс период стабилизации.
- Предел отказа. Выражается как скорость утечки, в Па/с или см³/мин при испытательном давлении, а не как “отсутствие пузырьков”. Общим практическим пределом для небольшого корпуса является утечка менее 10-50 Па/с после стабилизации, но число должно определяться по корреляционному тесту с реальной утечкой в поле, а не по произвольному числу.
- Корреляция. Проведите испытание образца деталей до разрушения или погрузите протестированные детали под рабочим давлением, чтобы подтвердить, что предел утечки соответствует реальной утечке. Сделайте это один раз при квалификации и снова после любых изменений в конструкции.
- Температура. Алюминий и воздух движутся с температурой. Тестируйте при контролируемой температуре детали, обычно 20-25 °C, и позволяйте деталям нормализоваться после закалки или мойки, иначе ваш уровень брака будет зависеть от смещения, а не от процесса.
- Смещение. Обратите внимание на среднее значение убывания, а не только на результат проход/непроход. Постепенное увеличение среднего значения популяции за недели при стабильном разбросе обычно означает увеличение микропористости, что указывает на газ в расплаве или на фазу усиления.
КММ против функциональных калибров
Оба метода имеют место, и использование неправильного создает ложные проблемы.
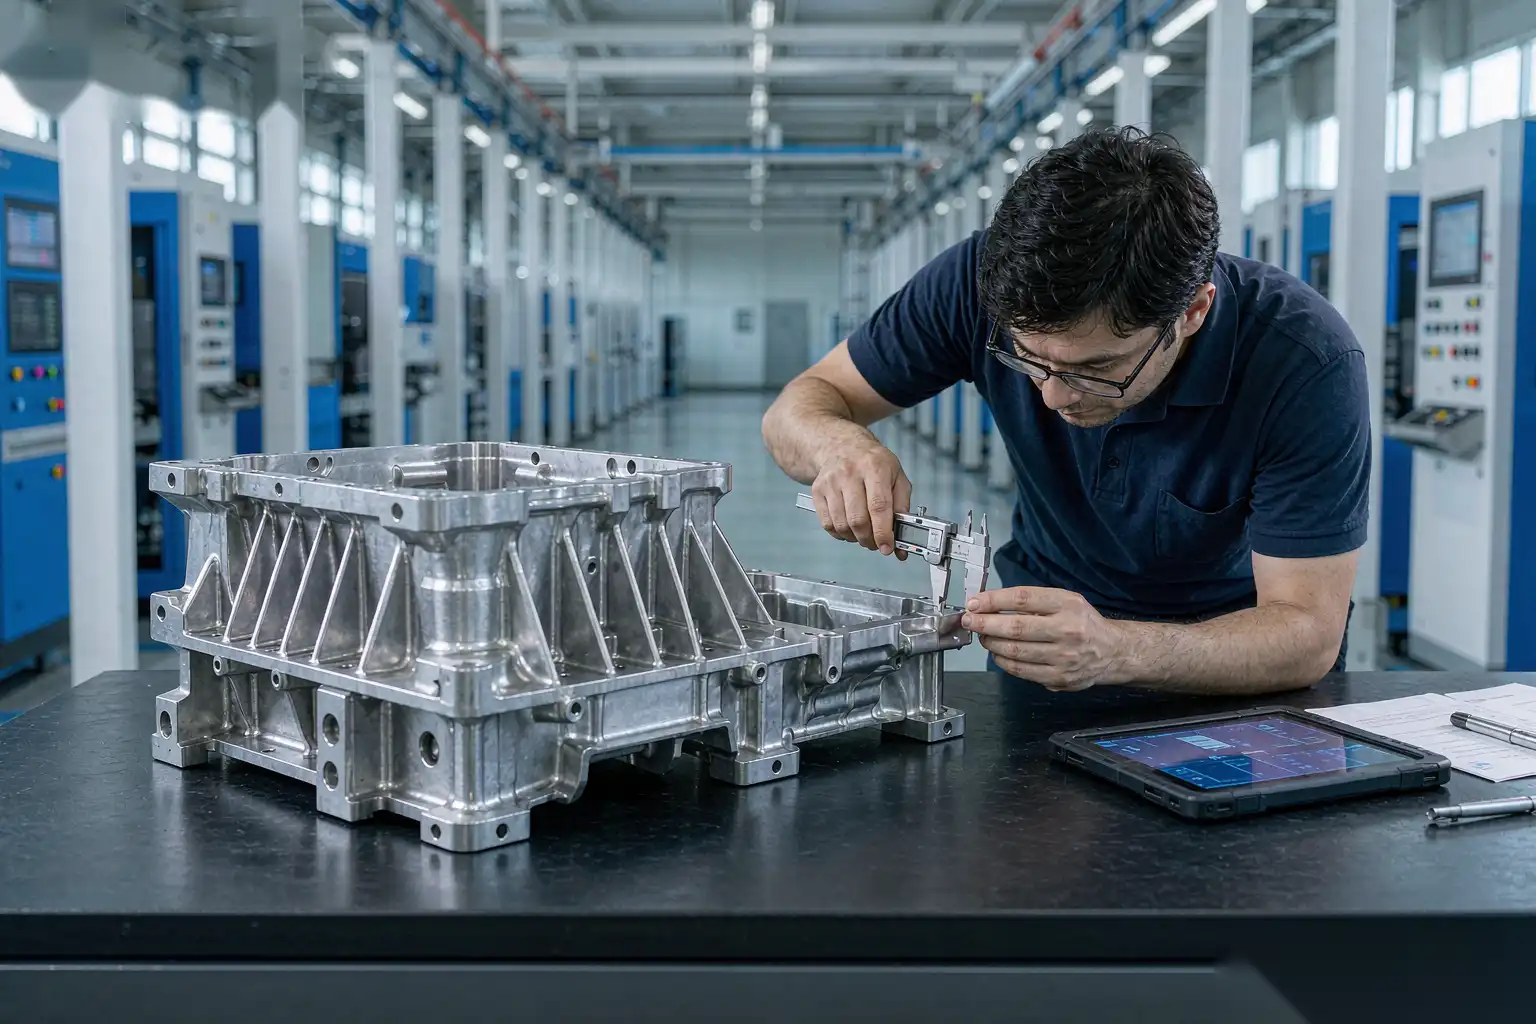
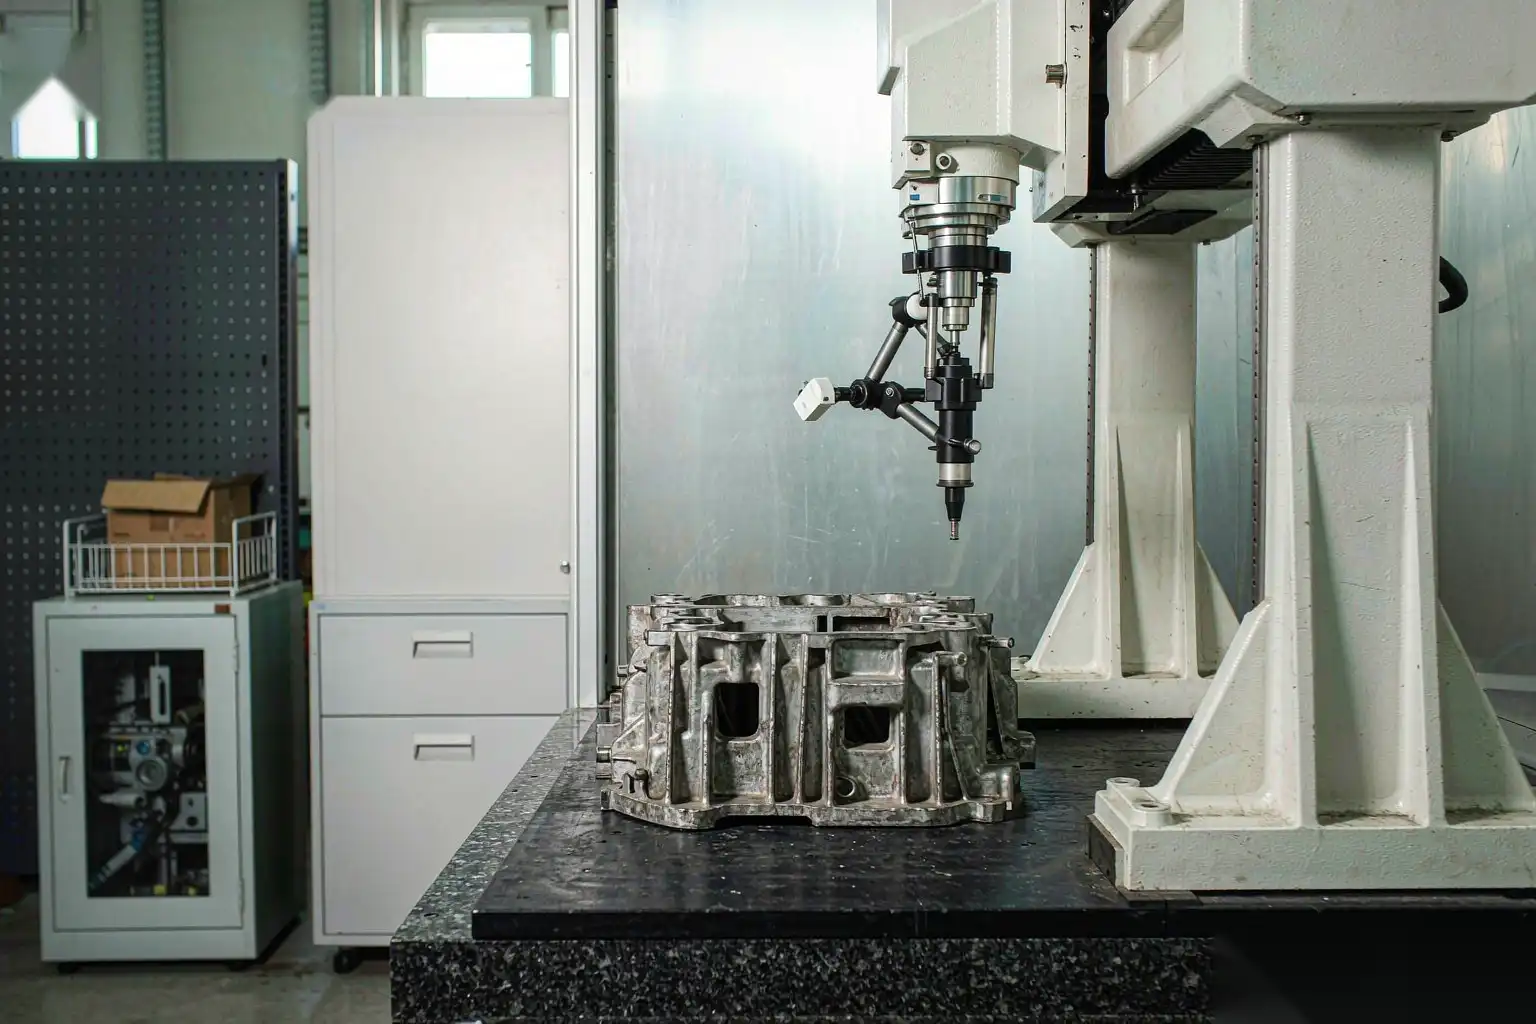
- КММ для макета первой детали, для исследований возможностей, для деталей с сложной GD&T и для случаев, когда нужен числовой показатель, а не решение. Время цикла на КММ составляет от минут до десятков минут, что ограничивает его использование выборкой.
- Функциональные калибры и фиксаторы типа «проход/непроход» для быстротечных проверок в процессе, для интерфейсов сборки и для характеристик, где схема базовых точек сложна на отливке. Хорошо сконструированный функциональный калибр с воздушными струями или индикаторами позволяет принимать решение за секунды и обеспечивает повторяемость между операторами, что важнее точности, когда вопрос в том, “смещается ли это”.”
- Системы визуального контроля для обнаружения заусенцев, наличия резьбы, высоты наплывов в определенной области и дефектов поверхности, особенно там, где класс косметики высок.
- Правило согласования. Когда КММ и калибр расходятся, победитель — калибр для сортировки, а КММ — для выявления причины, но только если оба откалиброваны по одной и той же схеме базовых точек. Большинство разногласий связано с различиями в базовых точках, а не с ошибками измерения.
Какой бы метод ни использовался, калибруйте по графику и ведите учет: ежегодно для калибров, периодическая проверка КММ с помощью сертифицированного образца и повторная проверка после любого падения или удара.
Несоответствия и причины фактического смещения размеров
Когда ключевое измерение меняется, причина почти всегда одна из шести. Следование этому списку в указанном порядке экономит время.
- Изменение температуры формы. Сдвиг на 30 °C поверхности формы значительно влияет на усадку при затвердевании. Причины: заблокированная линия охлаждения, изменение времени распыления, изменение времени цикла или перерыв оператора, позволяющий форме прогреться.
- Износ или повреждение формы. Износ штифтов выбрасывателя, смещение ядра, износ направляющих и накопление припоя на ядре — все это влияет на размеры. Припоевое накопление прогрессивно, поэтому его признаком является медленное монотонное смещение за тысячи отливок.
- Дрейф параметров процесса. Уменьшение давления упрочнения, потеря предзаряда азота в аккумуляторе или изменение скорости выстрела после гидравлического обслуживания.
- Изменение сплава или плавки. Новая партия слитков с другим содержанием кремния или железа меняет поведение усадки. Проверьте журнал нагрева перед обработкой формы.
- Закалка и обработка. Детали, закалённые горячими и сложенные, могут деформироваться; детали, разрешённые к старению перед обработкой, смещаются по мере продолжения осаждения. Естественное старение стабилизирует большинство алюминиевых отливок примерно за 7-30 дней.
- Само измерение. Износ измерительного прибора, загрязнённая эталонная поверхность, вспышка на лицевой поверхности или техника оператора, отличная от стандартной.
Обработка несоответствий должна следовать фиксированному графику:
- Ликвидация в течение 24 часов, включая сортировку подозрительного материала с определённым методом и обозначенной границей в производственной последовательности.
- Корень причины в течение 5 рабочих дней, с использованием вышеуказанного списка причин, на основе данных, а не мнений.
- Постоянное корректирующее действие в течение 20 рабочих дней, с обновлённым планом контроля для раннего обнаружения режима отказа.
- Проверка в течение определённого объёма производства, обычно 3 подряд идущих партии или 5000 штук, перед закрытием корректирующих мер.
- Ежемесячный обзор Pareto по браку, поскольку три основных дефекта составляют 70-80% стоимости, и план должен быть перераспределён в их сторону.
Наконец, поддерживайте диалог о качестве, связанный с чертежом. Решения по допускам, принятые без учета процесса, являются причиной существования многих планов контроля; наш руководстве по допускам на алюминиевое литое под давлением определяет, что процесс держит как отливку, так и то, что необходимо обработать. А когда повторяющийся дефект находится на поверхности, а не в размере, каталог в дефектах и решениях при алюминиевом литом под давлением является более быстрым справочником.
Оборудование DZ работает на downstream-части этой схемы. Там, где Pareto по браку доминирует вариация высоты заусенцев, остатки линии разъёма или несовместимость кромки после обрезки, ручная обработка заусенцев вводит именно ту вариацию оператора, которую план контроля не может компенсировать. Наши роботизированные ячейки для обработки заусенцев и шлифовки используют силоуправляемые плавающие шпиндели с определенной жесткостью и автоматической сменой инструмента, поэтому количество удаления становится параметром машины с зафиксированным значением, а не человеческим суждением. Если вы разрабатываете план контроля и обнаруживаете, что ваши ключевые характеристики создаются ручным шлифовальным инструментом, пришлите нам чертёж детали и спецификацию заусенца, и мы скажем, что может выдержать станция.