Пористость в алюминиевых литых отливках: причины, проверка и предотвращение
Почему пористость — самый важный дефект литья под давлением
Пористость вызывает больше отказов литья под давлением, чем любая другая категория дефектов. В отличие от поверхностных дефектов, которые выявляются при инспекции, пористость часто скрыта внутри детали, проходит визуальный осмотр и обнаруживается только при:
- Механической обработке (обнаруживает подповерхностные пустоты)
- Испытаниях под давлением (утечки через взаимосвязанную пористость)
- Термической обработке (вздутие из-за расширяющегося газа)
- Сварке (пористость в сварном шве)
- Анодировании (травление вокруг пористости)
- Отказе в эксплуатации (усталостные трещины начинаются от пористости)
Деталь, прошедшая весь визуальный осмотр, все еще может выйти из строя в эксплуатации из-за внутренней пористости. Поэтому снижение пористости является основной целью качества и надежности для любого серьезного производства литья под давлением.
Два типа пористости
Газовая пористость
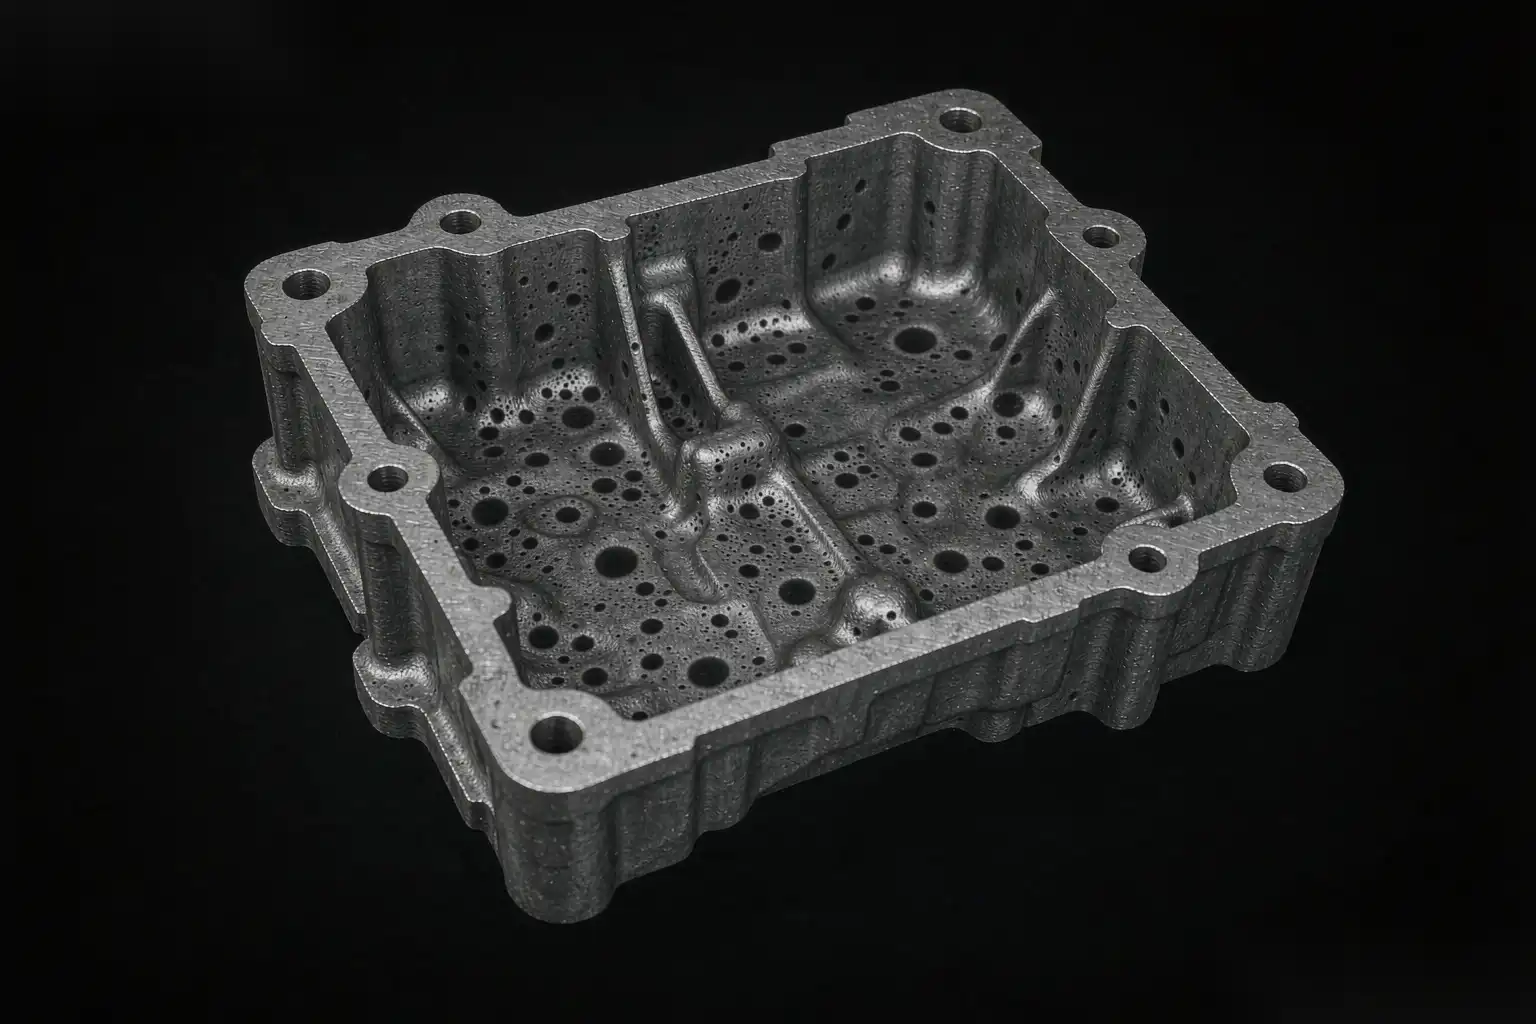
Причина: воздух или водород, захваченные в расплавленном алюминии во время впрыска, затем застывшие на месте по мере затвердевания металла.
Внешний вид: круглые, гладкостенные пустоты, часто диаметром 0,1-2,0 мм, относительно равномерно распределенные по всей детали. В некоторых случаях более высокая концентрация у поверхности.
Источник газа:
- Захват воздуха: высокоскоростной поток металла захватывает воздух в полости формы. Это доминирующий источник — обычно 70-80% газовой пористости.
- Поглощение водорода: расплавленный алюминий поглощает водород из влаги в атмосфере, сплаве или спрее для формы. Растворимость водорода резко падает по мере затвердевания металла, поэтому водород выходит из раствора и образует пустоты.
- Разбрызгивание смазки чрезмерное разбрызгивание смазки или неправильный тип смазки может привести к образованию захваченного газа.
- Загрязнение смазки: масло или жир в полости пресс-формы испаряются во время впрыска.
Усадочная пористость
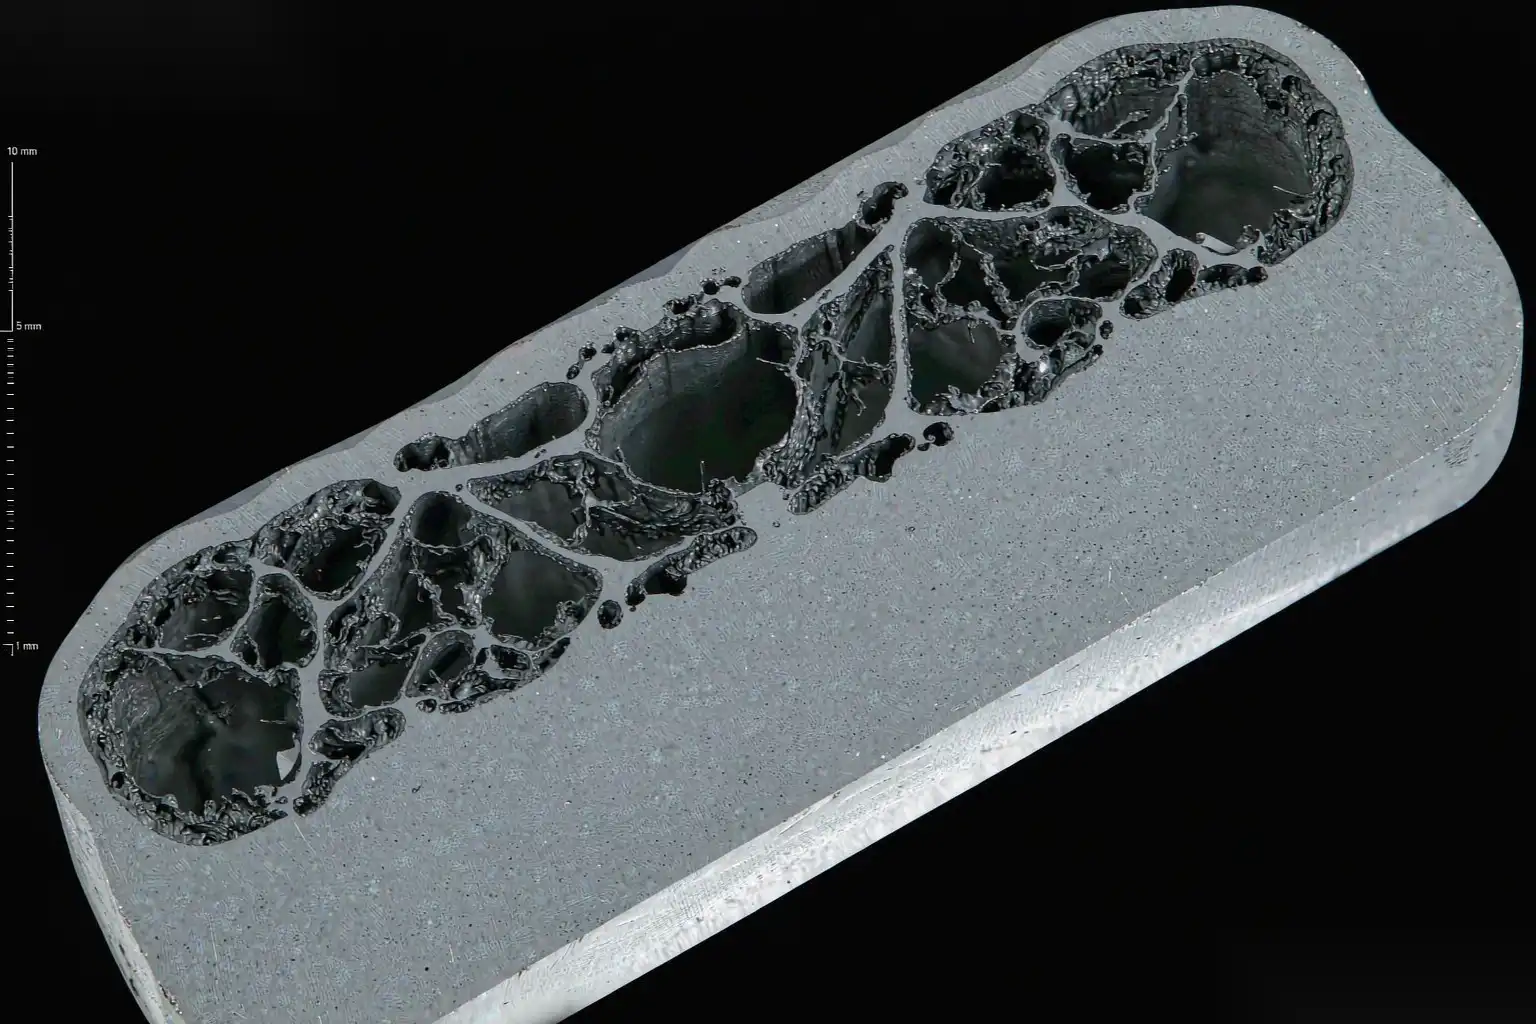
Причина: объемная усадка при затвердевании расплавленного алюминия. Алюминий сжимается примерно на 6,5% по объему от жидкого до твердого состояния. Если металл не может подавать жидкий металл для компенсации, образуются пустоты.
Внешний вид: неправильные, дендритные (древовидные) пустоты, часто вытянутые вдоль направления затвердевания. Расположены в горячих точках, толстых сечениях или там, где затвердевание происходит последним.
Источник усадки:
- Неравномерная толщина стенки: толстые сечения затвердевают последними; если окружающие тонкие сечения уже затвердели, жидкий металл не может поступить для компенсации
- Недостаточное давление интенсификации: давление, приложенное во время затвердевания, должно быть достаточно высоким, чтобы протолкнуть жидкий металл в усаживающуюся область
- Горячие точки в пресс-форме: области с недостаточным охлаждением затвердевают последними и создают усадку
- Неправильное расположение литниковой системы: если литниковая система затвердевает раньше детали, путь подачи отсутствует
Как проверять пористость
Визуальный и размерный контроль
Неэффективно для внутренней пористости. Дефекты поверхности могут указывать на пористость (выпуклости, утяжины), но не могут надежно ее обнаружить.
Рентгеновская инспекция
Стандартный неразрушающий метод контроля пористости литья под давлением.
- 2D рентгеновская радиография: предоставляет теневое изображение детали. Пористость проявляется в виде темных пятен. Быстро, относительно недорого, доступно в большинстве лабораторий неразрушающего контроля.
- КТ (компьютерная томография): обеспечивает 3D визуализацию пористости. Отлично подходит для анализа первопричин, дорогостоящий для рутинного контроля.
- Рентгеновская инспекция в реальном времени на производственной линии: развивающаяся технология, дорогая, используется для критически важных деталей (аэрокосмическая, медицинская).
Типичные критерии приемки литья под давлением по рентгеновскому контролю:
- Ни одной поры размером более 2 мм в критических зонах
- Ни одного скопления мелких пор общей площадью более 3 мм в критических зонах
- Отсутствие взаимосвязанной пористости (выявляется испытанием под давлением или механической обработкой)
Металлографическое поперечное сечение
Разрушающий, но точный метод. Деталь разрезается, монтируется, полируется и исследуется под микроскопом. Показывает размер, форму, распределение пористости и ее связь с микроструктурой. Используется для анализа отказов и исследований возможностей, но не для рутинного контроля.
Испытание под давлением
Для деталей, которые должны выдерживать давление (гидравлические, пневматические, водяные): испытание на герметичность при давлении в 1,5-2,0 раза выше рабочего. Любое падение давления указывает на взаимосвязанную пористость. Требуется для многих деталей OEM.
Ультразвуковой контроль
Менее распространен для литья под давлением из-за крупнозернистой структуры, но используется для некоторых крупных деталей. Обнаруживает пористость размером более 1-2 мм.
Как уменьшить газовую пористость
Литье под давлением в вакууме
Наиболее эффективное единичное вмешательство. Вакуумная система откачивает воздух из полости формы до и во время впрыска. Снижает газовую пористость на 80-90%.
- Уровень вакуума: обычно 50-100 мбар абсолютного давления
- Влияние на стоимость: увеличивает стоимость машины для литья под давлением на 30 000-100 000, плюс время цикла
- Когда оправдано: детали, критически важные для безопасности, детали, требующие термообработки, герметичные детали
Улучшенное обезгаживание расплава
Роторное обезгаживание аргоном или азотом удаляет растворенный водород из расплавленного сплава.
- Тип дегазатора: на основе импеллера или ротора, с впрыском аргона или азота
- Время обработки: 10-20 минут на партию расплава 500-1000 кг
- Частота: каждая партия, контролируется тестом на пониженное давление (RPT) или эквивалентом
- Целевой уровень водорода: ниже 0,10 мл/100 г алюминия (время затвердевания по RPT > 25 секунд указывает на низкое содержание водорода)
Оптимизация распыления формы
Уменьшить объём и улучшить нанесение:
- Объём: обычно 0,5–2,0 г на порцию, в зависимости от размера детали
- Разбавление: обычно 1:50 до 1:100 (концентрат:вода)
- Применение: минимально, сосредоточено на горячих точках и скользящих участках
- Тип: водная с правильным разделительным агентом, не масляная
Оптимизация фазы медленного заливки
Первая фаза заливки (медленная заливка) проталкивает металл в рукав для заливки без захвата воздуха. Оптимизировать для:
- Скорость: 0.1-0.3 м/с в фазе медленной заливки
- Профиль: постепенное ускорение, чтобы избежать образования волн в рукаве для заливки
- Положение: остановить медленную заливку при заданном уровне заполнения (обычно 50-70% объема рукава для заливки)
- Время: минимизировать время между медленной и быстрой заливкой, чтобы предотвратить преждевременное затвердевание
Как снизить пористость усадки
Проектирование детали для равномерного охлаждения
Самое эффективное средство предотвращения усадки — проектирование детали:
- Равномерная толщина стенки (в пределах ±2% от номинала) — основной принцип проектирования
- Избегайте толстых сечений (более 4 мм для A380), если это не требуется функционально
- Добавьте галтели на переходах от толстого к тонкому (минимум R0,5)
- Используйте ребра вместо толстых стенок для придания жесткости без увеличения массы
- Размещайте сердечники для полых сечений когда это возможно
Проектирование охлаждения пресс-формы
Целенаправленное охлаждение в горячих точках:
- Охлаждающие каналы расположенные на расстоянии 8-15 мм от поверхности полости пресс-формы
- Перегородки и барботеры для сложных геометрий полости
- Конформное охлаждение (охлаждающие каналы, напечатанные на 3D-принтере) для максимальной производительности
- Тепловое моделирование во время проектирования пресс-формы для выявления горячих точек до резки стали
Давление интенсификации
Давление, прикладываемое во время затвердевания:
- Типичный диапазон: 60-100 МПа для HPDC
- Чем выше, тем лучше для уменьшения усадки, до определенного предела
- Поддерживайте интенсификацию до полного затвердевания детали — падение давления во время затвердевания вызывает усадочную пористость
- Контролируйте с помощью датчика давления в полости пресс-формы (расширенное управление процессом)
Конструкция и расположение литниковых каналов
- Толщина литникового канала достаточная, чтобы оставаться открытым во время затвердевания (обычно 1,0-2,5 мм)
- Расположение распашки что позволяет питать от толстых к тонким участкам
- Множественные литниковые каналы для больших или сложных деталей
- Переливные колодцы в конце пути заполнения для улавливания холодного металла и воздуха
Мониторинг процесса для контроля пористости
Современные установки для литья под давлением включают:
- Мониторинг профиля впрыска — отображение скорости впрыска, положения, давления в реальном времени
- Контроль температуры литьевой формы — термопары в ключевых точках
- Измерение давления в полости — давление внутри полости во время впрыска
- Автоматическая корректировка процесса — замкнутое управление параметрами впрыска
Эти системы обнаруживают отклонения, ведущие к пористости, до производства деталей. Инвестиции окупаются за 6-12 месяцев на линии высокообъемного производства.
Распространенные ошибки в управлении пористостью
Устранение симптомов вместо причины
Добавление сварки или пропитки для “исправления” пористости без устранения источника. Детали по-прежнему выходят из строя в эксплуатации, доработка дорогая, а первопричина остается неизменной.
Чрезмерно строгие пределы пористости
Установка критериев приемки по рентгеновскому контролю настолько жестких, что поставщику приходится списывать 20% продукции. Заказчик платит в любом случае — либо высокой стоимостью деталей, либо постоянными спорами о качестве.
Игнорирование влияния конструкции детали
Поставщик литья под давлением имеет ограниченные возможности для компенсации конструкции детали, которая создает толстые сечения. Обзор конструкции перед изготовлением оснастки — время для решения этой проблемы.
Пропуск исследований возможностей процесса
Не проведение надлежащего исследования Cpk по пористости во время выборки. Результат — деталь, которая проходит выборку T1, но выходит из строя в производстве при изменении условий.
Критерии приемки по пористости: написание спецификаций, которые выдерживают производство
Спецификации по пористости терпят неудачу в двух направлениях. Слишком свободные, детали протекают в эксплуатации, и приходит гарантийный счет. Слишком жесткие — “пористость не видна на рентгене” — спецификация невыполнима, и программа живет в постоянном споре о качестве, где каждая отгрузка — это аргумент. Рабочий компромисс определяет пористость по зонам и по функциям. Критические зоны — уплотнительные поверхности, обработанные поверхности, зоны высоких нагрузок — получают явные пределы: максимальный размер отдельной поры, максимальная плотность пор на квадратный сантиметр и отсутствие взаимосвязанной пористости, подтвержденное испытанием на герметичность, где деталь должна выдерживать давление. Косметические зоны получают только пределы пористости, связанной с поверхностью. Структурный внутренний металл, который не несет нагрузки, может иметь щедрый общий предел, поскольку требование совершенства там только повышает цену.
Прикрепляйте рентгеновский эталонный радиограф к чертежу, когда это возможно. Фотография наихудшего допустимого состояния вызывает больше споров о пористости, чем любой абзац текста.
Наконец, определите стратегию пористости до начала изготовления инструмента, а не после того, как неудача первого теста на утечку. Вакуумная помощь, дизайн подачи и практика усиления — это решения эпохи изготовления инструмента; их модернизация после PPAP обходится в несколько раз дороже. Когда оборудование DZ Machinery проверяет линию на автоматическую отделку, пористость на обработанном крае — одна из первых вещей, которые мы проверяем, потому что пористость на крае превращает стабильную ячейку очистки заусенцев в узкое место для визуального контроля. Правильно указав требования заранее, ячейка отделки остается ячейкой отделки, а не станцией для сортировки дефектов.
Часто задаваемые вопросы о пористости алюминиевого литого под давлением
Какой допустимый уровень пористости для литого алюминиевого изделия?
Это зависит от функции. Для некритических косметических деталей поверхностная пористость недопустима, но внутренняя пористость менее 1 мм, как правило, приемлема. Для деталей, работающих под давлением, недопустима взаимосвязанная пористость. Для деталей, подверженных усталостным нагрузкам, пористость на поверхности или в зонах высоких напряжений должна быть минимальной. Укажите критерии приемки в зависимости от функции.
Устраняет ли литье под давлением в вакууме пористость?
Нет — литье под давлением в вакууме устраняет большую часть газовой пористости, но не влияет на усадочную пористость. Для полного отсутствия пористости требуется другой процесс (например, литье под давлением с отжимом, литье по выплавляемым моделям) или изменения в конструкции.
Сколько стоит литье под давлением в вакууме?
Машина для литья под давлением стоит на 30 000–100 000 рублей дороже стандартной машины. Стоимость одной детали увеличивается на 10–30% из-за более длительного времени цикла и амортизации оборудования. Оправдано для деталей, где стоимость отказа высока (безопасность, гарантия, репутация бренда).
Можно ли устранить пористость?
Сварка (TIG) может заполнить поверхностную пористость. Пропитка (вакуумная герметизация силикатом натрия или смолой) может герметизировать взаимосвязанную пористость. Оба метода являются обходными путями, а не решениями. Цель должна состоять в предотвращении пористости, а не в ее устранении.
Создание процесса без пористости
Процесс литья под давлением, который работает с приемлемой пористостью, требует:
- Конструкция детали, обеспечивающая равномерное охлаждение (Анализ технологичности конструкции)
- Конструкция пресс-формы с надлежащим охлаждением и литниковой системой (термическое моделирование)
- Сплав с контролируемым уровнем водорода (дегазация)
- Параметры процесса, минимизирующие захват воздуха (вакуум или оптимизированный медленный впрыск)
- Мониторинг процесса, обнаруживающий отклонения (профиль впрыска, давление в полости)
- Инспекция, которая обнаруживает любых сбежавших (рентгеновский снимок критических частей)
Это система, а не контрольный список. Каждый элемент усиливает другие.
В DZ Smart Manufacturing наши роботизированные инспекционные ячейки обнаруживают видимую пористость и дефекты поверхности на следующей станции, обеспечивая инспекцию 100%, которой не могут достичь человеческие инспекторы. Если у вас возникают проблемы с пористостью, которая уходит к заказчику, и вы хотите увидеть, как автоматическая инспекция в сочетании с мониторингом процесса может повысить вашу первую проходную урожайность, наша инженерная команда может проанализировать ваши данные процесса и рекомендовать конкретные улучшения.
Посмотрите, как автоматическая инспекция обнаруживает дефекты литейных форм