


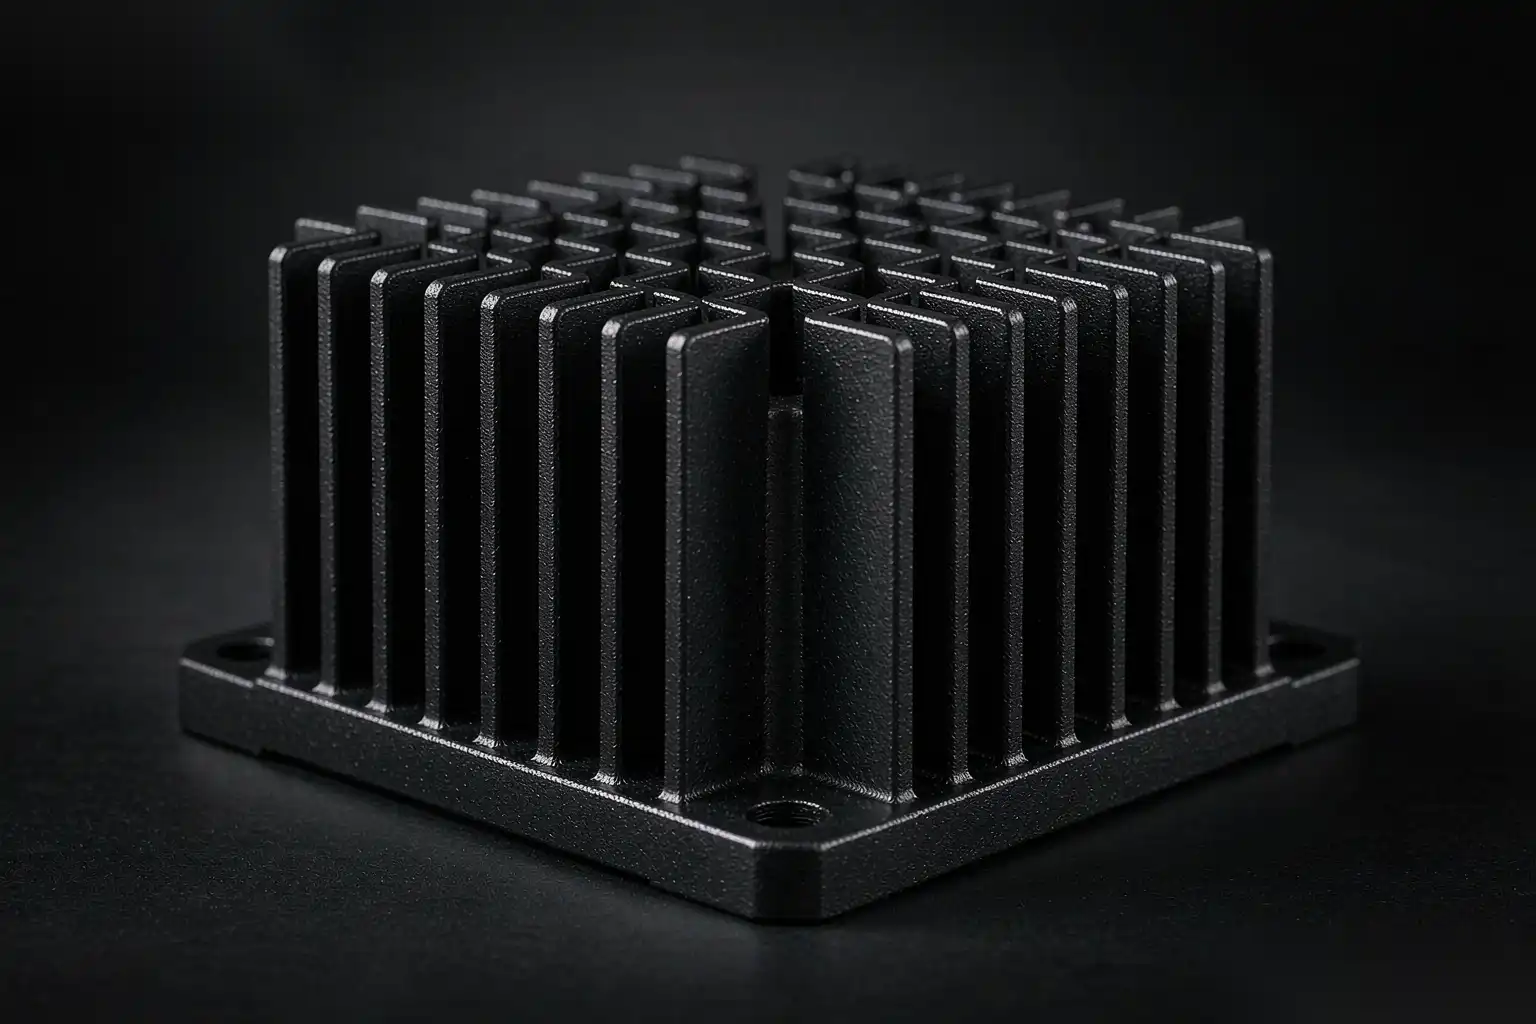
Литой алюминий для светотехнических деталей: радиаторы, корпуса и управление теплом
Почему литье под давлением из алюминия доминирует в производстве осветительного оборудования
Современное освещение — особенно на базе светодиодов — имеет три конструктивных требования, которые почти идеально соответствуют литью под давлением из алюминия:
- Теплоотвод. Светодиоды преобразуют 30-40% потребляемой мощности в свет, а остальное — в тепло. Температура перехода является ограничивающим фактором для срока службы светодиодов: увеличение температуры перехода на 10°C примерно вдвое сокращает срок службы светодиода. Алюминиевые отливки под давлением обеспечивают тепловую массу и площадь поверхности для поддержания температуры перехода в пределах нормы.
- Легкая конструкционная поддержка. Литой под давлением алюминий обеспечивает жесткость стали при одной трети веса, что важно для встроенных светильников, трековых светильников и архитектурных светильников, где потолочная конструкция не может выдерживать большие нагрузки.
- Эстетичная отделка. Литой под давлением алюминий допускает широкий спектр отделок — анодирование, порошковое покрытие, полировка, шлифовка — и воспринимается спецификаторами освещения и конечными пользователями как премиальный материал.
Мировой рынок алюминиевых компонентов для освещения, изготавливаемых методом литья под давлением, составляет примерно 4-5 миллиардов долларов США и растет на 5-7% ежегодно, чему способствует переход на светодиоды в коммерческом, промышленном и архитектурном освещении.
Распространенные осветительные приборы, изготавливаемые методом литья под давлением

Наиболее распространенные осветительные приборы из литого под давлением алюминия:
- Радиаторы светодиодов для встроенных светильников, трековых светильников, уличных фонарей, светильников для высоких помещений
- Корпуса светильников для наружных прожекторов, настенных светильников, навесных светильников
- Корпуса драйверов для внутренних и наружных светильников
- Корпуса отражателей для прожекторов и акцентного освещения (часто с полированной внутренней поверхностью)
- Крепления и шарниры для монтажных скоб для регулируемых приспособлений
- Тепловой радиатор + корпус, интегрированные детали (самый распространённый современный дизайн)
- Крепления для тепловых трубок для промышленных светодиодных светильников высокой мощности
- Ободки и отделочные кольца для архитектурных светильников с направленным светом
Интегрированный дизайн радиатора + корпуса всё чаще доминирует, потому что он исключает использование термического интерфейсного материала (TIM) между светодиодом и радиатором, повышая тепловую эффективность на 15-30%.
Правила проектирования радиаторов из литого алюминия
Производительность радиатора определяется тепловым сопротивлением: чем ниже, тем лучше. Для литого алюминиевого радиатора тепловое сопротивление зависит от:
- Общей площади поверхности (ребра, основание, монтажные поверхности)
- Плотности и геометрии ребер (высота, толщина, шаг)
- Теплопроводности материала
- Конвективной среды (принудительный воздух или естественная конвекция)
- Интерфейса с светодиодом (прямое крепление, термопрокладка, термопаста)
Для литых алюминиевых радиаторов действуют следующие правила проектирования:
- Оптимизируйте высоту ребер по сравнению с их плотностью. При естественной конвекции высокие ребра превосходят многочисленные короткие ребра. Типичное правило: высота ребра в 1,5-2,0 раза больше его толщины. Таким образом, ребра высотой 25 мм должны иметь толщину 1,5-2,0 мм.
- Используйте максимальное расстояние между ребрами, обеспечивающее структурную целостность. Для естественной конвекции типичное расстояние составляет 8-12 мм. При принудительной вентиляции можно использовать расстояние 5-7 мм.
- Избегайте сплошных оснований толщиной более 5-6 мм. Основание должно быть достаточно толстым только для рассеивания тепла от места крепления светодиода к ребрам. Более толстое основание увеличивает стоимость и вес без тепловых преимуществ.
- Используйте сплав A380 или A384. Оба сплава имеют теплопроводность 96-110 Вт/(м·К) в литом состоянии. Сплавы с более высоким содержанием меди (A390) не используются для радиаторов — медь снижает теплопроводность.
- Обработка поверхности влияет на тепловые характеристики. Анодирование создает тонкий керамический слой с более низкой теплопроводностью, чем у алюминия. Черное анодирование является стандартом для радиаторов, поскольку высокая излучательная способность (0,85-0,95) способствует передаче тепла излучением, частично компенсируя потери на проводимость через анодированный слой.
- Углы уклона на кончиках ребер являются обязательными. Без уклона в 1-3° ребра будут цепляться за форму и либо сломаются, либо выйдут деформированными. Деформированное ребро хуже для тепловых характеристик, чем отсутствующее ребро.
Тепловое моделирование — прогнозирование производительности до изготовления оснастки
Перед изготовлением стальной оснастки для формы создайте тепловую модель предлагаемой конструкции радиатора. Стандартный подход:
- Стационарная CFD или аналитическая модель радиатора в наихудшем сценарии эксплуатации (максимальная температура окружающей среды, максимальный ток драйвера светодиода, напряжение прямого смещения светодиода в конце срока службы).
- Рассчитайте температуру перехода используя термическое сопротивление от перехода к корпусу (Rj-c) от производителя светодиодов, сопротивление термоинтерфейсного материала (R-tim), сопротивление теплоотвода к окружающей среде (Rsa).
- Сравнить с максимальной температурой перехода светодиода (обычно 120-150°C в зависимости от корпуса светодиода). Спроектировать с запасом 20°C.
Общее эмпирическое правило для литых под давлением алюминиевых теплоотводов: для светодиодного светильника мощностью 50 Вт при естественной конвекции требуется 600-1000 см² площади поверхности ребер для поддержания температуры перехода ниже 100°C при температуре окружающей среды 35°C. При принудительном воздушном или жидкостном охлаждении требование к площади поверхности резко снижается.
Степень защиты IP и корпуса осветительных приборов, отлитых под давлением
Наружное освещение требует степени защиты от проникновения (IP). Наиболее распространенные:
- IP54: защита от пыли, брызгозащита. Достигается с помощью корпуса, отлитого под давлением, и силиконовой прокладки на стыке крышки.
- IP65: пыленепроницаемость, защита от струй воды. Требует тщательного проектирования прокладки, герметизации кабельного ввода и дренажного пути для любой конденсации.
- IP66: пыленепроницаемость, защита от мощных струй воды. Требует более прочной прокладки и проверенного дренажа.
- IP67: погружение на глубину до 1 м в течение 30 минут. Требует герметичных кабельных вводов и вентиляционного отверстия (обычно мембраны из ePTFE) для управления циклами внутреннего давления.
Литой под давлением алюминий хорошо подходит для рейтингов IP65 и IP66, поскольку поверхность литья под давлением стабильна по размерам и обеспечивает хорошую герметизирующую поверхность. Для IP67 требуются дополнительные испытания и, возможно, вентиляционное отверстие.
Обработка поверхности деталей осветительных приборов, отлитых под давлением
Выбор покрытия влияет как на эстетику, так и на тепловые характеристики:
- Сырой литой (пескоструйная обработка): низкая стоимость, подходит для промышленных светильников, где корпус не виден. Тепловые характеристики наилучшие, так как отсутствует поверхностный слой.
- Черное анодирование (Тип II): стандарт для радиаторов. Добавляет 5-15 мкм оксида алюминия с высокой излучательной способностью. Тепловое сопротивление увеличивается на 5-101ТП3Т, но радиационное охлаждение помогает компенсировать это.
- Порошковое покрытие: стандарт для наружных архитектурных светильников. Обеспечивает выбор цвета, устойчивость к ультрафиолету и защиту от коррозии. Тепловое сопротивление увеличивается на 10-201ТП3Т по сравнению с необработанным материалом, поэтому редко используется на поверхностях радиаторов.
- Полировка + прозрачное покрытие: премиальные внутренние светильники, отражатели. Полировка трудоемка и увеличивает стоимость. Лучше всего выполнять ее на отдельной детали отражателя, которая крепится к радиатору.
- Внешний вид из матового никеля или хрома: достигается порошковым покрытием с металлическими пигментами, а не фактическим гальваническим покрытием. Используется для премиальных внутренних светильников.
Для интегрированной конструкции радиатора и корпуса распространенным решением является оставление наружных ребер радиатора необработанными (пескоструйная обработка) и порошковое покрытие только корпуса и отделки.
Распространенные виды отказов литых под давлением осветительных деталей
По нашему опыту, наиболее частые причины отказов литых под давлением алюминиевых осветительных деталей:
- Недостаточный угол уклона ребер. Уклон 0,5° вместо 1,5°+. Ребра получаются деформированными, что уменьшает площадь поверхности и создает горячие точки.
- Неправильный сплав для тепловых характеристик. Сплавы A390 или другие сплавы с высоким содержанием меди используются для радиаторов из-за предполагаемой “прочности” — на самом деле это снижает теплопроводность.
- Порошковое покрытие поверхностей радиатора. Увеличивает тепловое сопротивление и снижает эффективный отвод тепла. Указывайте необработанные поверхности радиатора.
- Неадекватная конструкция прокладки. Отсутствие упоров сжатия, не учтено смещение прокладки, отсутствует дренажный путь. Попадание воды разрушает светодиоды и драйверы.
- Не указан материал теплового интерфейса. Плохой или отсутствующий TIM может добавить 0,5-1,0°C/Вт к тепловому пути, повышая температуру перехода на 10-20°C.
- Отслаивание поверхностного покрытия. Вызвано недостаточной предварительной обработкой, загрязнением или чрезмерной толщиной покрытия. Компрометирует как внешний вид, так и защиту от коррозии.
Всего этого можно избежать при надлежащем рассмотрении конструкции перед изготовлением оснастки.
Факторы стоимости для литых светильников
Для типичного алюминиевого радиатора или корпуса, структура стоимости составляет:
- Материал (сплав): 25-35% стоимости.
- Литье (машина + труд + накладные расходы): 30-40%.
- Отделка (анодирование, порошковое покрытие, полировка): 20-35% — большая доля, чем у большинства промышленных литых изделий, потому что освещение зависит от отделки.
- Качество + инспекция: 5-10%.
- Упаковка + логистика: 3-5%.
Инструментальные расходы — отдельная предварительная стоимость, амортизируемая за объем производства. Типичная форма с 4 камерами для радиатора стоит от 25 000 до 60 000 юаней у китайского поставщика, от 60 000 до 150 000 юаней у западного поставщика.
Проверка проектирования — что тестировать перед массовым производством
Перед утверждением литого светильника для массового производства выполните следующие проверки:
- Отчет по размерным измерениям CMM на образцах T1, включая критические поверхности монтажа светодиодов и канавки для уплотнителей.
- Тест тепловых характеристик при условиях наихудшей эксплуатации, измерение температуры перехода с помощью калиброванных термопар.
- Тест на IP-рейтинг по IEC 60529, выполняемый аккредитованной лабораторией для уличных светильников.
- Тест на соляной туман по ASTM B117 для уличных светильников, обычно 500-1000 часов воздействия.
- Вибрация и механический удар по применимым стандартам (UL, CE, заказчик-специфичные).
- УФ-облучение для наружных креплений с порошковым покрытием или анодированным покрытием, согласно ASTM G154 или эквиваленту.
- Термическое циклирование (-40°C до +85°C, более 100 циклов) для проверки надежности пайки на плате LED.
Компетентный поставщик выполняет все эти этапы. Слабый поставщик пропускает те, которые могут привести к сбоям.
Практический контрольный список проверки перед выпуском инструмента
Перед выпуском литого светового элемента для инструмента выполните этот короткий список проверки. Он занимает одну встречу и предотвращает четыре наиболее распространенные сбоя в программе освещения. Первое: тепловая модель в условиях наихудшего сценария с запасом 20°C по переходу, а не расчет в типичных условиях. Второе: геометрия ребер проверена на литейность — толщина ребра 1,5–3,0 мм, уклон 1–3° на каждой поверхности ребра, отсутствие зазора между ребрами менее 5 мм без принудительного воздуха. Третье: подтвержден путь герметизации IP, включая дренаж и вентиляцию для выравнивания давления, с возможностью обработки канавки под уплотнитель на отливке. Четвертое: указано планирование отделки — анодирование, порошковое покрытие или покраска — с проверкой соответствия сплава выбранному виду отделки по цвету.
Машины DZ поддерживают производителей освещения именно на этом этапе. Наши роботизированные линии для удаления заусенцев и полировки ежедневно обрабатывают тысячи радиаторов и корпусов из литого алюминия, и лучшие результаты достигают те детали, чьи проектировщики задали эти четыре вопроса в первую очередь. Если вы находитесь за несколько недель до выпуска инструмента, отправьте нам чертеж; мы предоставим вам отчет о возможности отделки с реалистичными сроками цикла и ожиданиями по поверхности.
Часто задаваемые вопросы о алюминиевом литом прессовании для световых элементов
Какой сплав лучше всего подходит для литых радиаторов для светодиодов?
A380 или A384 — стандартный выбор для экономичных радиаторов. Для премиальных применений, где важна максимальная теплопроводность, укажите A384 с низким содержанием железа. Избегайте A390 (с высоким содержанием меди) и A413 (с меньшей прочностью) для радиаторов.
Можно ли использовать литые алюминиевые радиаторы с мощными светодиодами (200 Вт и выше)?
Да, но радиатор должен быть значительно больше, чем для низкоэнергетических светодиодов. Для светильников мощностью 200 Вт и выше часто требуется принудительное воздушное охлаждение или жидкостное охлаждение, и литой радиатор становится скорее холодной пластиной, чем ребристым радиатором.
Какое покрытие поверхности обеспечивает лучшую тепловую эффективность для литого радиатора?
Грубая отливка (обработанная пескоструйной обработкой до однородного матового покрытия) обеспечивает лучшую тепловую эффективность. Черное анодирование — близкий по эффективности вариант и является практическим стандартом, поскольку также обеспечивает защиту от коррозии и однородный внешний вид. Избегайте порошкового покрытия на поверхностях радиатора.
Сколько времени занимает изготовление инструмента для литого алюминиевого светового элемента?
Для типичного радиатора или корпуса планируйте 6-10 недель: 1-2 недели на проектирование и разработку, 4-6 недель на изготовление формы, 1-2 недели на образцы и утверждение T1. Добавьте 2-3 недели, если отделка (анодирование, порошковое покрытие) осуществляется на другом предприятии.
Объединение всех аспектов
Литой алюминий — правильный выбор для большинства световых устройств благодаря своей тепловой эффективности, весу, возможности отделки и стоимости. Но правила проектирования специфичны — уклон ребер, выбор сплава, обработка поверхности и конструкция уплотнителя должны быть правильными.
В DZ Smart Manufacturing наши роботизированные линии для полировки и отделки обрабатывают литые алюминиевые световые детали в больших объемах — пескоструйная обработка, полировка и подготовка поверхности для последующего анодирования или порошкового покрытия. Если вы оцениваете новый литой световой элемент и хотите получить обратную связь по объему отделки, или если у вас возникают проблемы с нестабильностью текущей линии отделки, наша инженерная команда сможет просмотреть ваши чертежи и предложить улучшения процесса.
Смотрите нашу автоматизированную обработку поверхности для световых компонентов



