Уклоны при литье алюминия под давлением: правила, подъемники и поднутрения
Минимальный уклон по текстуре поверхности
Угол уклона — это сужение на стенке формы, которое позволяет отверстию или ядру освободиться без царапин по стали или разрыва детали. В алюминиевом литии минимальный уклон зависит не от одного числа; он зависит от того, как была обработана поверхность стали, поскольку текстура поверхности определяет трение и механическую зацепку при извлечении. Полированное ядро освобождается под гораздо меньшим углом, чем текстурированное или пескоструйное.
Мы используем следующие начальные точки минимального уклона для алюминия (сплавы классов A380, A360, A356):
| Состояние поверхности стали | Минимальный уклон на стенке полости | Минимальный уклон на ядре (внутреннем) | Почему |
|---|---|---|---|
| Полированное, Ra менее 0,2 мкм | 0,5° | 1,0° | Низкое трение, но внутренние стенки требуют большего уклона для безопасного извлечения |
| Обработка по станку, Ra 0,4-0,8 мкм | 1,0° | 1,5° | Следы инструмента увеличивают сцепление |
| Тонкое пескоструйное / каменное покрытие | 1,5° | 2,0° | Текстура зацепляется с сплавом |
| Грубая текстура / матовая EDM | 2,0-3,0° | 2,5-3,0° | Глубокая текстура требует реального уклона |
Это значения для запуска, а не абсолютные величины. Фактический требуемый угол увеличивается с длиной стенки, потому что длинная стенка накапливает больше общего интерференса по мере усадки детали на сердечник. Уклон в 1,0° на сердечнике глубиной 10 мм может освободиться; тот же 1,0° на сердечнике глубиной 60 мм может заклинить, потому что суммарная сила зажима от усадки растет с длиной. Для глубоких сердечников мы добавляем уклон по формуле, где общий интерференс равен скорости усадки, умноженной на глубину и тангенс угла, и мы подбираем угол так, чтобы интерференс оставался ниже того, что сила выталкивателя может преодолеть без оставления следов.
Текстура также взаимодействует с косметическими намерениями. Деталь, которая должна выглядеть текстурированной после литья, требует текстурированной матрицы, что вынуждает использовать больший уклон; если заказчик также хочет четкие детали, мы перемещаем текстуру на грань, не подверженную выталкиванию, или принимаем больший угол в расчете стоимости инструмента. Уклон — это стоимость матрицы и решение по геометрии детали, принимаемые совместно, а не число, заполняемое после фиксации формы.
Как уклон взаимодействует с тонкими стенками и глубокими сердечниками
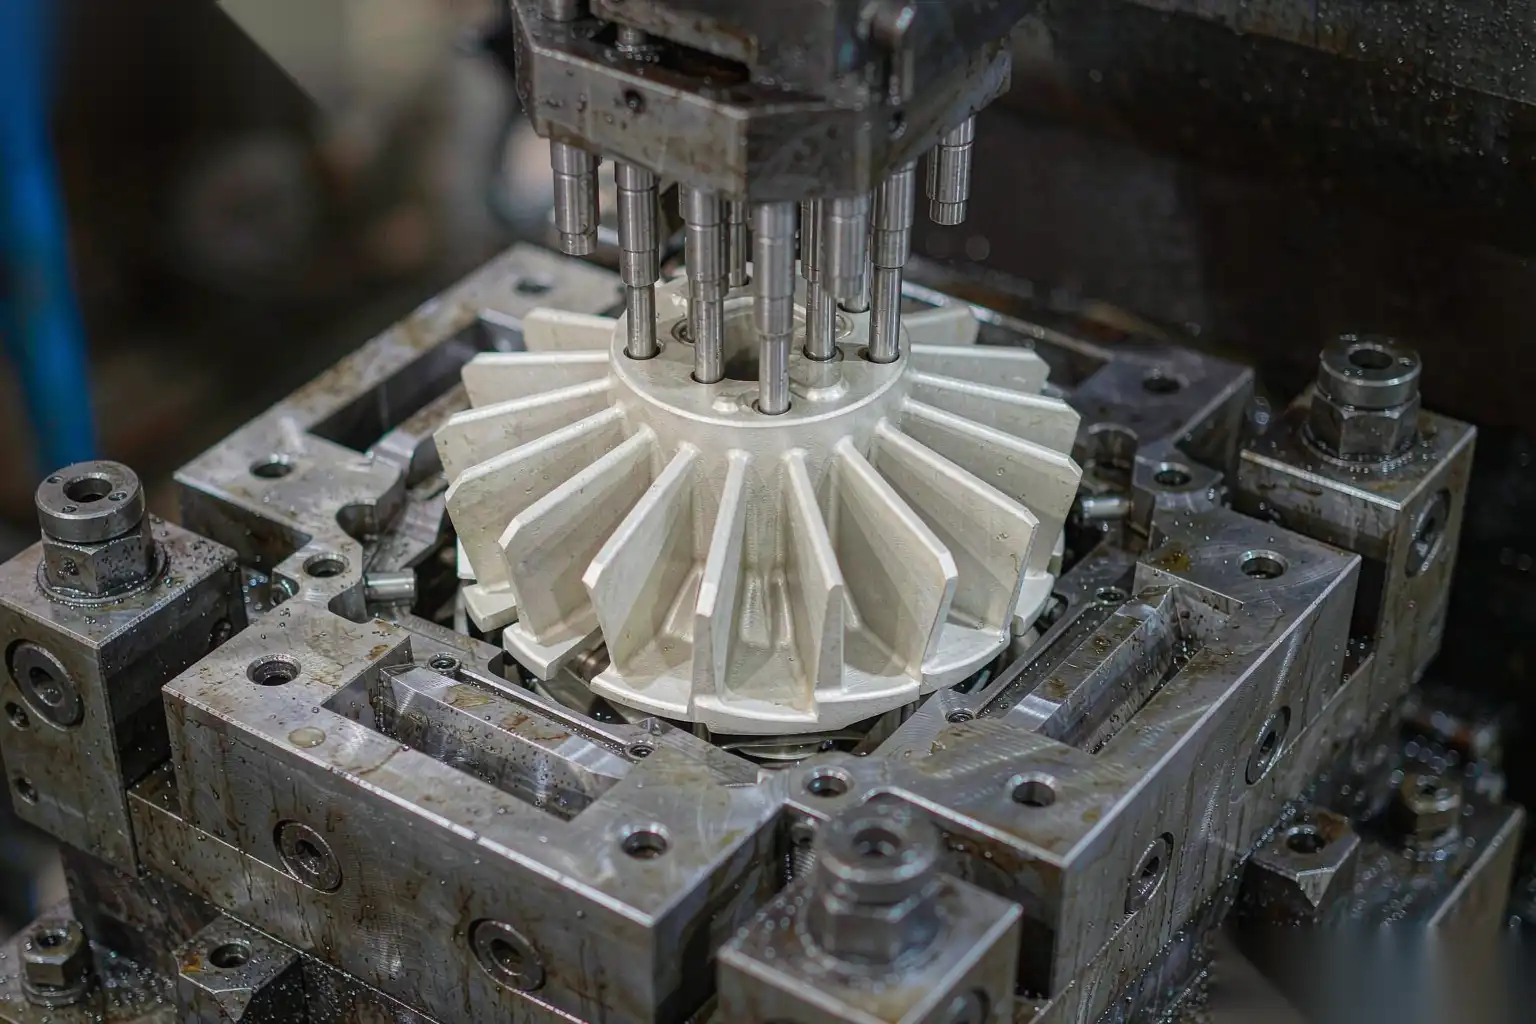
Тонкие стенки — это детали, наиболее чувствительные к уклону, потому что они также являются наиболее вероятными длинными, глубокими или обоими, и у них меньше всего материала для поглощения напряжения при выталкивании. Стенка толщиной 1,2 мм с уклоном 1,0° на сердечнике глубиной 50 мм имеет очень малую секцию для сопротивления изгибу, когда выталкиватель выталкивает ее из сердечника. Если уклон слишком мал, стенка стирается или изгибается вместо скольжения.
Взаимодействие, за которым мы следим:
- Тонкая стенка плюс малый уклон: стенка начинает изгибаться до освобождения, оставляя царапину или остаточную деформацию (деталь выходит слегка изогнутой). Мы увеличиваем уклон или укорачиваем сердечник.
- Тонкая стенка плюс глубокий сердечник: усадка на сердечник велика в абсолютном выражении даже при низкой скорости усадки, поэтому требуемый уклон увеличивается. Минимум 0,8° может стать 1,5° на практике.
- Тонкая стенка плюс длинный путь потока: стенка могла заполниться неравномерно, и тонкая, холодная секция ломается при выталкивании. Уклон не может исправить проблему заполнения; это моделью потока проблема в первую очередь.
Для глубоких сердечников мы также разделяем внутренний уклон (конус сердечника) и внешний уклон (конус стенки полости. Внутренний уклон всегда сложнее освобождать, потому что алюминий усаживается на сердечник, поэтому мы по умолчанию даем внутренним стенкам на 0,5° больше, чем внешним, если только симуляция или испытания не говорят об обратном. Там, где глубокий сердечник не может нести дополнительный конус для функциональности, мы добавляем толкатель или съемник, обсуждаемые ниже, вместо того, чтобы настаивать на малом уклоне и принимать следы от выталкивателя.
Наш дизайн тонкостенных деталей руководство и уклон связаны: тонкостенные детали успешны, когда уклон, толщина стенки и глубина сердечника устанавливаются как единый набор ограничений на этапе чертежа, а не обсуждаются после неудачи первого испытания инструмента.
Когда добавлять толкатели или ползуны вместо принудительного уклона
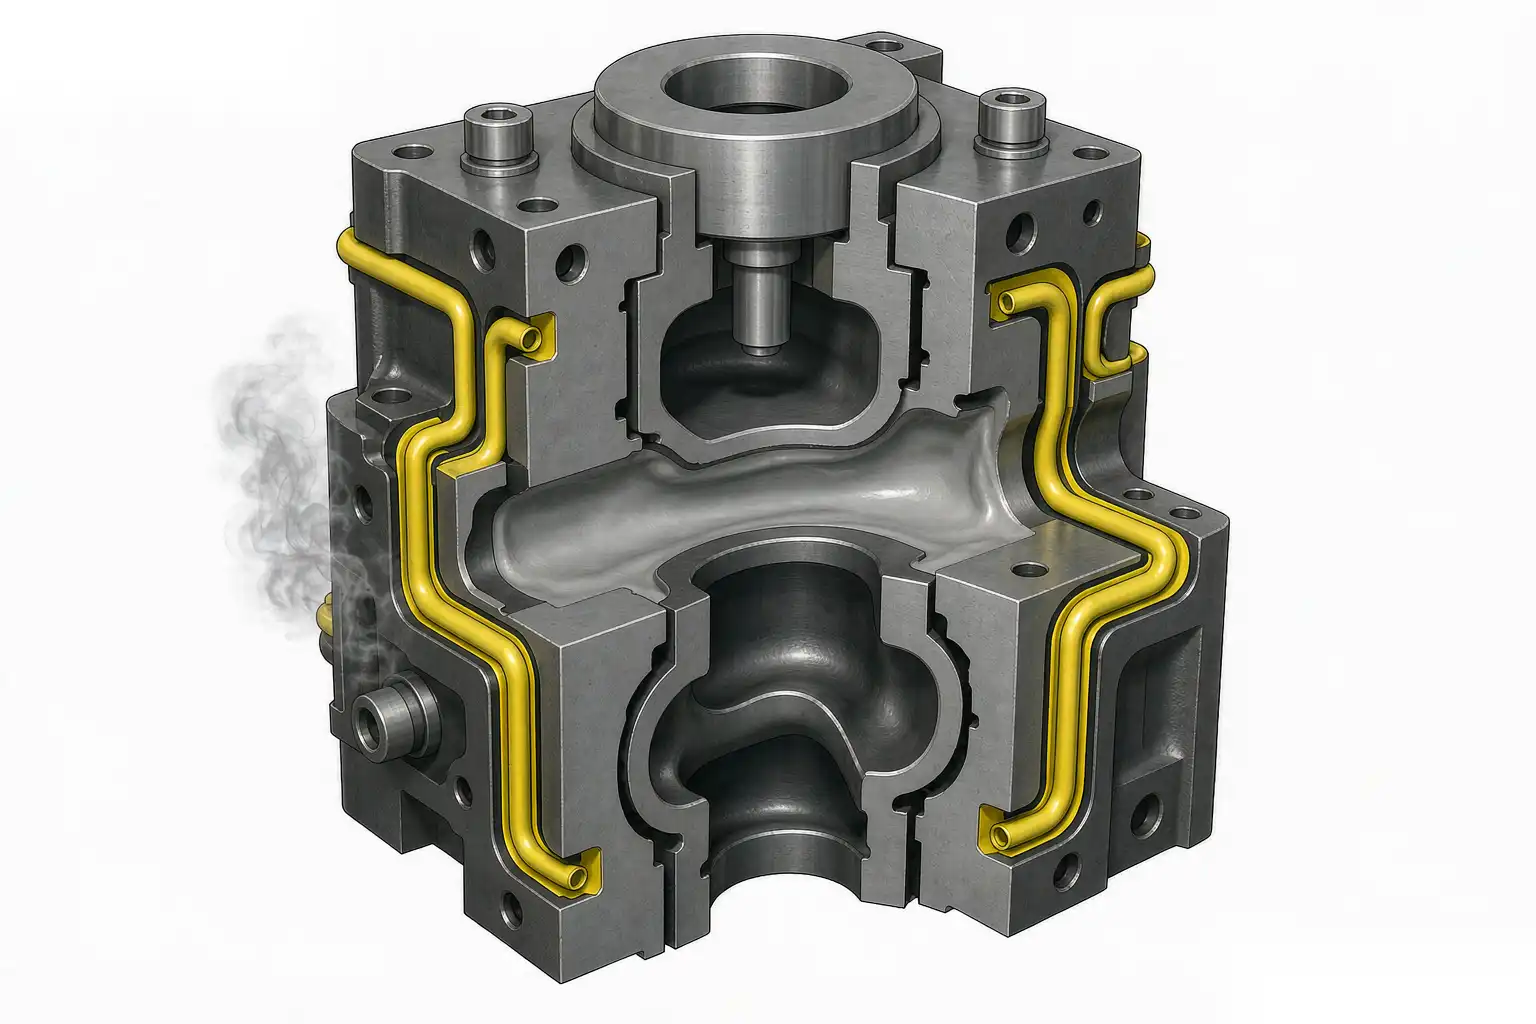
Угол уклона не может исправить истинную поднутрение или стенку с отрицательным конусом. Когда элемент идет противоположно направлению разъема, никакой конус на основной полости не помогает; вам нужен движущийся элемент. Выбор между толкателем (небольшим сердечником, который движется вместе с плитой выталкивателя, обычно под углом) и ползуном (сердечником, который тянется вбок гидравлическим или кулачковым действием машины перед выталкиванием).
Мы решаем по геометрии и частоте:
- Поднутрение на внутренней стенке, небольшое, близко к линии разъема: толкатель. Он движется вместе с выталкиванием, устраняет поднутрение, затем втягивается. Дешево, компактно, но ограничено по размеру и по боковой нагрузке, которую оно выдерживает.
- Поднутрение на внешней грани, большое, вдали от линии разъема: ползун. Ползун тянется до перемещения детали, оставляя чистую стенку с любым выбранным вами уклоном, включая почти нулевой, если этого требует функция.
- Резьбовая втулка или кольцевая деталь: часто вращающийся сердечник или сжимаемый сердечник, так как ползун не может очистить полный круг.
- Глубокий боковой карман: скользящий элемент с блоком на каблуке для зажима, потому что давление инъекции заставляет скользящий элемент открываться, и он должен быть зафиксирован.
Торговля стоимостью реальна. Скользящий элемент добавляет кулачок, каблук, гидравлическую линию или рожок, а также точку обслуживания; подъемник добавляет направленный элемент в пластину выбрасывателя. Оба дешевле, чем списывать детали из-за принудительной низкой формы выброса при отказе, но оба увеличивают стоимость инструмента и цикл производства. Мы указываем движущийся элемент в стоимости инструмента с его ходом, зажатием и интервалом обслуживания, и подтверждаем, что он не столкнется с путём завершения робота (разделительная линия скользящего элемента — это шов вспучивания, который должна обрабатывать ячейка удаления заусенцев).
Распространенная ошибка — проектировать особенность с “0° уклоном, потому что это функционально”, и ожидать, что инструмент выбросит её. Если стена является истинно отрицательной относительно направления вытягивания, необходимо добавить подъемник или скользящий элемент; только уклоном это не освободить. Если стена имеет только низкий уклон (например, 0,3° на отполированном ядре), можно обойтись коротким ядром, но вы делаете ставку на следы выброса против стоимости инструмента, и мы явно документируем эту ставку.
Уклон и соотношение силы выброса
Сила выброса — это то, что снимает деталь с ядра, а уклон — это рычаг, который уменьшает её. Требуемая сила зависит от площади контакта, давления усадки и коэффициента трения, и уменьшается с увеличением уклона, потому что больший угол превращает большую часть усилия выброса в нормальную силу разделения и меньшую — в скользящее трение. Приблизительно, удвоение уклона с 0,5° до 1,0° на отполированном ядре может значительно снизить требуемую силу выброса; увеличение с 1,0° до 2,0° снижает её ещё больше, но с убывающей отдачей и геометрическими потерями.
Мы оцениваем силу выброса на этапе расчета стоимости:
- Рассчитайте усадку: алюминий сжимается примерно на 0,5-0,71ТП3Т на ядре от затвердевания до температуры выброса, поэтому 40 мм ядро примерно на 0,2-0,3 мм за счет зазора по окружности.
- Умножьте на площадь контакта стенки ядра и пластичность сплава при температуре выброса, чтобы получить зажимную нагрузку.
- Разделите на коэффициент трения (ниже для отполированной стали и масляной пленки для штампа, выше для текстурированной стали), чтобы получить силу скольжения.
- Добавьте силу для изгиба или снятия любой тонкой стенки и сравните с количеством и площадью доступных штифтов.
Если сила превышает возможности штифтов без превышения локальной прочности на сжатие детали, мы либо увеличиваем уклон, добавляем штифты, увеличиваем размер штифтов или добавляем подъемник для принятия боковой нагрузки. Ограничение, за которым мы следим, — это напряжение в опоре штифта: 6 мм штифт выброса на A380 при выбросе должен оставаться под примерно 150-200 МПа локального напряжения, чтобы избежать вдавливания штифта в деталь. Слишком мало штифтов при слишком низком уклоне означает, что каждый штифт перенапрягается и оставляет вмятину, что и есть проблема следа выброса, рассмотренная в статье по решению следов штифтов выброса в этой партии. решения по следам штифтов выброса статья в этой серии.
Уклон и сила выброса — это одна и та же задача, рассматриваемая с двух сторон. Больше уклона — меньше силы — меньше или меньшие штифты — меньше следов. Мы рассматриваем уклон как первый контроль за следами выброса, прежде чем менять расположение штифтов.
Следы выброса, уклон и стоимость отделки
Следы выброса — это видимые вмятины, пятна и царапины, оставленные штифтами при снятии детали с ядра. Уклон — это управление на входе: достаточный уклон означает низкую силу выброса, что ведет к слабому контакту штифтов и мелким следам. Когда уклон принудительно снижен для удержания геометрии, сила штифтов возрастает, следы углубляются, и ячейка отделки должна их устранить.
Связь стоимости отделки очевидна:
- Мелкая вмятина (менее 0,05 мм) на некосметической поверхности: роботизированная шлифовальная ячейка обрабатывает её в обычном режиме удаления вспучивания, дополнительных затрат не требуется.
- Пятно или царапина на косметической поверхности: требует отдельного полировального прохода, и если оно ниже запаса полировки, оно становится браком.
- Глубокий вмятин, которую деталь не может оставить в запасе для удаления: дефект косметического класса при финальной проверке.
Мы устанавливаем правила проектирования и фиксации так, чтобы метки оставались внутри запасов для отделки. Для детали, завершенной до Ra 0.8 после удаления 0.10 мм запаса, следы выброса глубиной более 0.10 мм на финальной поверхности считаются дефектами; инструмент должен иметь достаточно уклона и области фиксации, чтобы удерживать метки под этой глубиной. Поэтому мы проектируем уклон с учетом запаса для отделки, а не изолированно.
Наш контроль плоскостности от детали также зависит от равномерного выброса. Если одна сторона имеет низкий уклон и высокое усилие, деталь деформируется при снятии и выходит искривленной; роботическая ячейка затем шлифует неровный запас, и плоскость смещается. Равномерный уклон и равномерное усилие фиксации обеспечивают равномерный отпуск и удержание плоскости, что поддерживает однородность финального прохода.
Практический контрольный список проектирования, который мы используем перед резкой стали:
- Назначьте каждой стенке направление вытяжки и класс уклона (полированный, обработанный, текстурированный).
- Установите внешний уклон минимум 1.0°, внутренний уклон минимум 1.5°, повышенный для текстуры согласно таблице.
- Обозначьте любую стенку с уклоном менее 0.5° как риск; требуйте использование подъемника, слайдера или письменное согласие на следы выброса.
- Подтвердите, что глубокие ядра получают дополнительно 0.5° или используют движущийся элемент.
- Картируйте финальные поверхности и их запас; требуйте, чтобы метки оставались под этим запасом за счет уклона и области фиксации.
- Проведите оценку силы выброса и подтвердите, что напряжение в опоре фиксатора находится в пределах нормы.
Правила уклона для чертежа инструмента и производства
Уклон полезен только если он указан на чертеже, контролируется на стале и проверяется в производстве. Мы включаем уклон в спецификацию инструмента как размер, а не как заметку, потому что заметка игнорируется. Затем измеряют полость и ядро при первом образце, чтобы подтвердить соответствие угла спецификации; ядро, вырезанное на 0.3° ниже спецификации, заедет и оставит следы на деталях, даже если чертеж был правильным.
В производстве эффективность уклона меняется по мере износа штампа и текстуры стали от использования. Полированное ядро, которое снимается при 0.5°, может потребовать 0.8° после 100 000 выстрелов, потому что поверхность стала шероховатой и собрала остатки смазки. Мы отслеживаем силу выброса через данные процесса машины; рост силы при фиксированном поршне и фиксированной раскладке фиксатора сигнализирует о том, что уклон фактически уменьшается, и штамп нуждается в обслуживании или смазка требует регулировки. Модель руководство по проектированию штампа охватывает полную спецификацию полости и ядра, из которых уклон является одним из контролируемых параметров наряду с системой подачи и охлаждением.
Для клиента сообщение простое: уклон — это бесплатная страховка. Добавление 0.5° к стенке редко меняет функцию, но регулярно уменьшает следы выброса, стоимость отделки и деформацию. Когда геометрия действительно не может нести уклон, сообщите нам заранее, чтобы мы могли включить подъемник или слайд в расчет стоимости, а не обнаружить это после первой неудачной пробной отливки и появления следов на деталях.
Инженерная команда DZ Smart Manufacturing разрабатывает уклон, подъемники и роботы для шлифовки и полировки как единую систему, поэтому углы уклона и расположение фиксаторов задаются с учетом запаса для отделки и пути полировки с первого чертежа инструмента. Если у вас есть деталь, которая оставляет следы при выбросе или стоит слишком дорого для отделки, отправьте нам модель, и мы предоставим предложение по уклону и выбросу вместе с оценкой для финальной ячейки.