Дефекты алюминиевых литых отливок: идентификация, коренные причины и решения
Почему дефекты литья под давлением обходятся так дорого
Дефекты литья алюминия под давлением делятся на две категории затрат:
- Видимые дефекты (холодные спаи, линии течения, поверхностные дефекты), которые не проходят косметический контроль. Обычно они выявляются у поставщика и приводят к браку или переделке.
- Скрытые дефекты (внутренняя пористость, микротрещины), которые проходят визуальный контроль, но вызывают отказы в эксплуатации. Они обходятся гораздо дороже — претензии по гарантии, остановки производственных линий у клиентов, расходы на отзыв продукции.
Процесс литья под давлением с выходом годных с первого раза 95% звучит неплохо, но 5%, которые уходят, часто содержат худшие отказы в эксплуатации. Цель — не просто сократить брак, а уменьшить вариативность, которая позволяет пропускать дефектные детали.
12 самых распространенных дефектов литья алюминия под давлением

1. Холодные спаи и холодные наплывы
Внешний вид: неровные, часто линейные поверхностные разрывы, где два потока металла встретились, но не сплавились должным образом. Выглядят как трещины, но мелкие и заполнены оксидами.
Первопричины:
- Слишком низкая температура расплава (ниже 660°C в точке входа в форму)
- Слишком низкая температура формы (ниже 180°C в начале, ниже 150°C в процессе производства)
- Слишком низкая скорость впрыска — металл застывает до заполнения
- Слишком тонкая толщина стенки (ниже 1,0 мм для A380)
- Чрезмерный уклон или плохая конструкция литникового канала
Решения:
- Повысить температуру расплава до 680-700°C
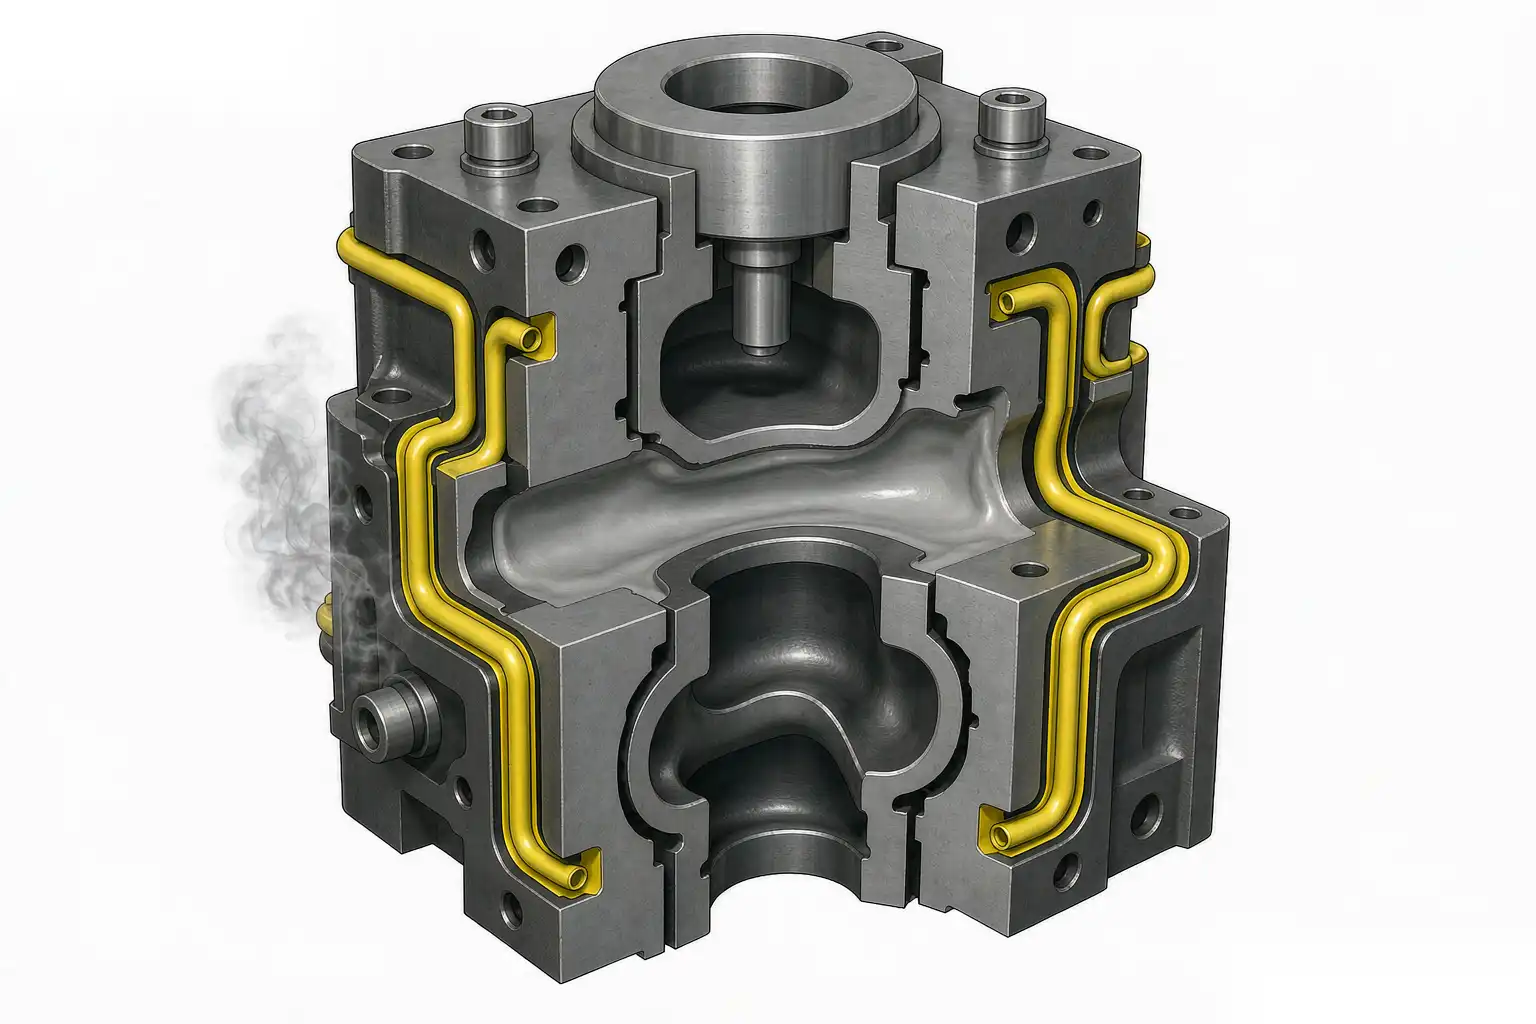
- Увеличьте температуру литьевой формы за счет улучшения конструкции каналов охлаждения и предварительного нагрева
- Увеличьте скорость впрыска при переходе от медленного к быстрому заполнению
- Измените расположение литниковой системы для улучшения картины заполнения
- Добавьте перепускные колодцы в конце пути заполнения
2. Линии потока
Внешний вид: видимые полосы или прожилки на поверхности детали, параллельные направлению течения металла. Отличаются текстурой или цветом от окружающей области.
Первопричины:
- Изменение температуры расплава (холодный металл смешивается с более горячим)
- Низкая скорость впрыска
- Тонкие сечения, вызывающие преждевременное застывание
- Оксидные пленки на поверхности металла
Решения:
- Увеличьте температуру расплава и литьевой формы
- Увеличьте скорость впрыска
- Оптимизируйте конструкцию литниковой системы для заполнения единым фронтом
- Используйте вакуумное литье под давлением для удаления оксидов
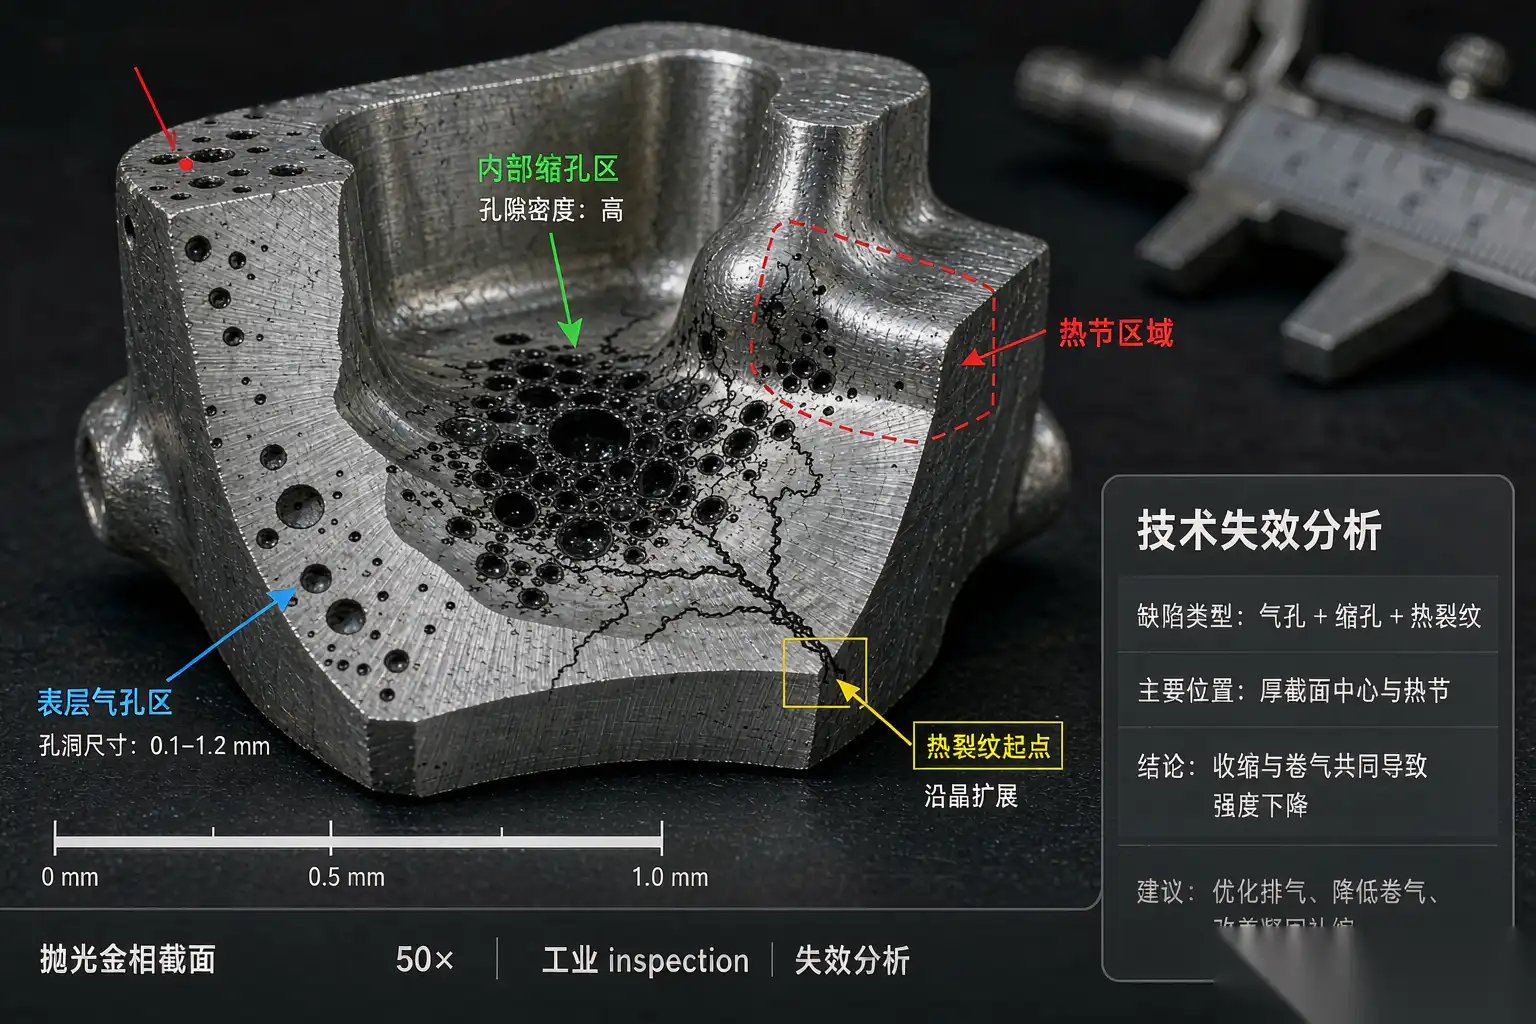
3. Пористость (газовая и усадочная)
Внешний вид: пустоты внутри детали, иногда видимые на поверхности в виде небольших выступов или обнаруживаемые при механической обработке или рентгеновском исследовании.
Первопричины (газовая пористость):
- Захват воздуха в полости формы во время впрыска
- Поглощение водорода из влаги в сплаве
- Чрезмерное нанесение смазки
- Избыточное распыление пресс-формы
- Низкая скорость впрыска на первой фазе (до высокого давления)
Первопричины (усадочная пористость):
- Неравномерная толщина стенки — толстые участки усаживаются последними и вытягивают поры из окружающего материала
- Горячие точки в пресс-форме из-за недостаточного охлаждения
- Недостаточное давление интенсификации
- Высокая температура заливки
Решения:
- Используйте вакуумное литье под давлением для газовой пористости
- Улучшить дегазацию расплава (роторный дегазатор с аргоном или азотом)
- Уменьшить объем распыления пресс-формы и улучшить нанесение
- Перепроектировать деталь для обеспечения равномерной толщины стенки
- Добавить каналы охлаждения в горячих точках
- Увеличить давление интенсификации до 80-120 МПа
4. Облой (Заусенцы)
Внешний вид: тонкий металлический гребень вдоль линии разъема, вокруг ползунов или через отверстия выталкивателей.
Первопричины:
- Недостаточное усилие смыкания
- Изношенные или поврежденные поверхности пресс-формы
- Чрезмерное давление впрыска
- Высокая температура плавления, вызывающая большее тепловое расширение
- Неправильное закрытие или выравнивание штампа
Решения:
- Увеличьте усилие зажима (правило большого пальца: 1 тонна на см² проекционной площади при давлении впрыска 30 МПа)
- Обновите поверхность или замените штамп в местах образования всплесков
- При возможности снизьте давление впрыска
- Улучшите выравнивание штампа
- Поддерживайте качество поверхности штампа
5. Пайка штампа
Внешний вид: локализованное прилипание алюминия к поверхности штампа, вызывающее ямы или шероховатости на детали. Часто повторяется в одном и том же месте.
Первопричины:
- Содержание железа в сплаве слишком низкое (ниже 0,7% в A380)
- Локальные горячие точки на штампе
- Избыточное распыление смазки на одном участке штампа
- Длительный контакт при высокой температуре
Решения:
- Используйте A380 или сплавы с содержанием железа 0,7-1,1%
- Добавьте или улучшите охлаждение в горячей точке
- Более равномерно наносите смазочный агент
- Улучшите поверхность стали штампа (уменьшите шероховатость)
- Нанесите PVD-покрытие на штамп в тяжелых случаях
6. Трещины (горячие трещины)
Внешний вид: Фактические трещины, часто в горячих зонах, на переходах от толстой к тонкой толщине или у ворот. Обычно видны сразу после выброса.
Первопричины:
- Высокое остаточное напряжение из-за неравномерного охлаждения.
- Пины для выталкивания слишком маленькие или расположены неправильно.
- Избыточное содержание низкоплавких элементов в сплаве.
- Проектирование детали с резкими переходами
Решения:
- Добавить охлаждение в горячих точках
- Увеличить площадь и количество выталкивателей
- По возможности уменьшить содержание кремния и меди
- Перепроектировать деталь с более равномерными стенками и галтелями
- Отрегулировать температуру пресс-формы для более равномерного охлаждения
7. Вздутия
Внешний вид: приподнятые выпуклости на поверхности детали, часто видимые после механической обработки или термообработки.
Первопричины:
- Подповерхностная газовая пористость, расширяющаяся при нагреве
- Термообработка A380 (T6 вызывает вздутия — сплав не подвергается термообработке)
Решения:
- Уменьшить газовую пористость у источника
- Не указывать термообработку T6 для A380
- Использовать литье под давлением в вакууме для деталей, требующих термообработки
8. Поверхностные пятна и обесцвечивание
Внешний вид: коричневые, серые или желтые пятна на поверхности детали, часто вблизи литниковых каналов или выталкивателей.
Первопричины:
- Чрезмерное распыление пресс-формы или неправильное разбавление распылителя
- Загрязненный сплав
- Неправильное обращение (голые руки оставляют масла)
- Образование оксидов из-за медленного впрыска
Решения:
- Используйте правильное разбавление и нанесение смазки для пресс-формы
- Проверьте чистоту сплава
- Используйте перчатки для работы
- Улучшите профиль впрыска для уменьшения образования оксидов
9. Отклонение размеров от спецификации
Внешний вид: критические размеры вне допуска чертежа.
Первопричины:
- Изношенная или поврежденная пресс-форма
- Нестабильная температура пресс-формы
- Неправильный припуск на усадку при проектировании пресс-формы
- Конструкция детали с нереалистичными допусками
- Изменение параметров процесса (скорость впрыска, давление, время)
Решения:
- Обслуживайте и ремонтируйте пресс-форму
- Улучшите управление процессом (контроль впрыска с обратной связью)
- Проверяйте допуски размеров при DFM
- Внедрите статистический контроль процессов (SPC) для критических размеров
10. Прилипание в пресс-форме
Внешний вид: детали, которые не выталкиваются чисто, могут рваться или иметь повреждения поверхности из-за принудительного извлечения.
Первопричины:
- Недостаточный угол уклона
- Шероховатость поверхности пресс-формы
- Недостаточное усилие или неправильное расположение толкателя
- Слишком маленькие штифты выброса
Решения:
- Добавить уклон на всех поверхностях вытяжки
- Полировка поверхностей штампа
- Увеличить площадь и количество выталкивателей
- Добавить выталкиватели для деталей с большой площадью поверхности
11. Дефекты сварки/склеивания (в сборках)
Внешний вид: неполная сварка или пористость сварного шва в сварных сборках литья под давлением.
Первопричины:
- Неправильный присадочный сплав
- Загрязненная зона сварки
- Газовая пористость в месте сварки
- Неправильные параметры сварки
Решения:
- Использовать присадочный материал 4043 или 5356 для A380
- Тщательно очистить зону сварки
- Избегать сварки в зонах с высокой пористостью
- Оптимизировать параметры сварки для конструкции соединения
12. Шероховатость поверхности/Апельсиновая корка
Внешний вид: шероховатая, ямочная текстура поверхности, похожая на апельсиновую корку.
Первопричины:
- Чрезмерная скорость впрыска
- Загрязнение сплава
- Высокое содержание железа, вызывающее склонность к прилипанию литейной формы
- Износ поверхности пресс-формы
Решения:
- Снизить скорость впрыска
- Использовать более чистый сплав
- Проверить содержание железа в пределах спецификации
- Полировка или покрытие поверхности пресс-формы
Систематическая диагностика дефектов
При обнаружении нового дефекта следуйте этому дереву решений:
- Дефект виден на поверхности или скрыт?
– Поверхностные дефекты: обычно косметические, связаны с пресс-формой или процессом
– Скрытые дефекты: обычно пористость, для подтверждения требуется рентгеновское или КТ-сканирование
- Дефект находится в постоянном месте или случайный?
– Постоянное место: связано с пресс-формой (износ, повреждение, охлаждение)
– Случайный: связан с процессом (температура, скорость, давление)
- Частота дефектов меняется со временем?
– Увеличение: износ пресс-формы, дрейф процесса
– Стабильная: конструкция детали или систематическая проблема процесса
– Уменьшение: самокоррекция (редко)
- Какова запись сплава и параметров процесса?
– Проверить сертификацию сплава
– Проверить данные мониторинга подачи материала
– Проверить параметры станка (усилие зажима, скорость подачи, давление повышения)
- – Какова стоимость ошибки?
– Для критически важных деталей немедленно эскалируйте проблему
– Для деталей, предназначенных только для косметических целей, допускайте больший процент брака, если доработка нерентабельна
Структурированный подход предотвращает наиболее распространенную ошибку: устранение симптома вместо корневой причины.
Предотвращение дефектов против их обнаружения
Экономика управления дефектами литья под давлением:
- Профилактика (DFM, проектирование оснастки, контроль процесса): 1 рубль инвестиций экономит 10 рублей на обнаружении и доработке
- Обнаружение (инспекция, рентген, КИМ): 1 рубль инвестиций экономит 5 рублей на браке и отказах в эксплуатации
- Отказы в эксплуатации (гарантия, отзыв): 1 рубль предотвращения сэкономил бы 50+ рублей
Большинство предприятий по литью под давлением чрезмерно инвестируют в обнаружение (сложное инспекционное оборудование) и недостаточно инвестируют в предотвращение (DFM, контроль процесса, обучение операторов). Обратное более экономически выгодно.
Создание эффективного процесса рассмотрения дефектов
Большинству заводов по литью под давлением не хватает знаний о дефектах; им не хватает дисциплины в отношении дефектов. Схема сбоев знакома: дефекты обсуждаются, когда поступает жалоба от клиента, назначаются действия, «пожар» потушен, и тот же дефект возвращается через два квартала через другую дверь. Работающий процесс устраняет это без увеличения штата. Еженедельно, тридцать минут: рассмотрите три основных дефекта по стоимости, а не по количеству, подтвердите, что каждое открытое корректирующее действие по-прежнему имеет владельца и дату, и закройте все, что было подтверждено как исправленное с доказательствами. Ежемесячно, один час: отследите диаграмму Парето по сравнению с прошлым месяцем и тем же месяцем прошлого года, и задайте неудобный вопрос — какой дефект мы приняли в этом месяце, который мы не приняли бы в прошлом году?
Вторая дисциплина — фотографирование каждого нового типа дефекта в общую библиотеку с прикрепленными параметрами литья. Через шесть месяцев эта библиотека становится самым ценным учебным активом завода: новый инженер-технолог может сопоставить свежий дефект с задокументированной историей за минуты, а не за дни.
DZ Machinery видит конечный результат этой дисциплины в деталях, которые поступают в наши роботизированные ячейки. Заводы с реальным процессом рассмотрения дефектов поставляют нам стабильные отливки, а стабильные отливки позволяют программе снятия заусенцев сохранять свое время цикла и качество в течение месяцев без перенастройки. Заводы без этого поставляют нам сюрпризы. Те же роботы, те же программы — разница в дисциплине на предыдущих этапах, и она бесплатна.
Часто задаваемые вопросы о дефектах литья алюминия под давлением
Какой самый распространенный дефект литья алюминия под давлением?
Пористость (газовая и усадочная вместе) составляет 40-60% всего брака литья под давлением. Облой и несплавление вместе составляют еще 20-30%. Все остальное встречается реже, но, как правило, более заметно и дороже в устранении.
Можно ли полностью устранить пористость?
Нет. Литье под давлением — это, по сути, процесс, который захватывает некоторое количество воздуха и создает некоторую усадку. Вакуумное литье под давлением снижает газовую пористость на 80-90%, но увеличивает стоимость. Практическая цель — управлять пористостью до приемлемых уровней, а не устранять ее.
Как отличить газовую пористость от усадочной?
Газовая пористость: круглые, гладкостенные пустоты, распределенные по всей детали, часто у поверхности. Вызвана захваченным воздухом или растворенным газом.
Усадочная пористость: неправильные, дендритные пустоты, расположенные в горячих точках или толстых сечениях. Вызвана объемной усадкой при затвердевании.
Рентгенография или металлографическое поперечное сечение — это окончательный тест. КТ-сканирование обеспечивает 3D-визуализацию.
Стоит ли принимать более высокий процент брака или инвестировать в улучшение процесса?
Почти всегда стоит инвестировать в улучшение процесса. Стоимость хорошего инженера-технолога (80 000–120 000 долларов США в год) окупается за счет снижения брака на 1–2% при годовой операции литья под давлением объемом 1 миллион долларов США. Математика проста.
Системный подход окупается
Предприятие по литью под давлением, которое систематически отслеживает дефекты, их первопричины и корректирующие действия, будет иметь выход годных с первого раза на уровне 97–99%. Предприятие по литью под давлением, которое борется с дефектами по одному, будет иметь выход годных с первого раза на уровне 90–95% вечно. Разница в дисциплине процесса, а не в технологии.
В DZ Smart Manufacturing наши роботизированные системы удаления заусенцев и инспекции обнаруживают поверхностные дефекты (облой, холодные швы, линии потока) на следующей станции, прежде чем они достигнут клиента. Если вы сталкиваетесь с высоким уровнем дефектов и хотите узнать, как автоматизированная инспекция после литья может улучшить ваш выход годных с первого раза, наша команда инженеров может проанализировать ваши данные о дефектах и предложить план улучшения процесса.
Узнайте, как автоматизированное удаление заусенцев сокращает дефекты литья при ручной шлифовке