Корпуса из алюминиевого литья для 5G и телекоммуникаций: экранирование и плоскостность
5G-радиоузлы, корпуса для малых ячеек и шкафы базовой станции превратили литой алюминий в стандартный выбор для телекоммуникационного оборудования. Причина заключается не в одном свойстве, а в редком сочетании: корпус должен блокировать утечку радиочастот, оставаться достаточно плоским для герметизации от погодных условий, отводить тепло от активного оборудования и выдерживать десятилетия эксплуатации на улице, часто в прибрежных или экстремальных климатах. Листовая штамповка и экструдирование могут выполнять часть этих задач, но литое производство делает всё это в одном почти готовом изделии с встроенными выступами, ребрами радиатора и каналами для уплотнителей. Инженерная работа заключается в обеспечении непрерывности экранирования, контроле плоскостности, необходимой для уплотнителя, управлении тепловым путем и отделке детали для эксплуатации на улице. В этой статье рассматриваются эти моменты и как мы управляем гибкой производственной линией, которая справляется с высокой вариативностью и малым объемом производства в телекоммуникационных программах.
Почему алюминиевое литое производство для экранирования EMI и RF
Экранирование электромагнитных помех — первая причина, по которой корпуса для телекоммуникационного оборудования отливаются, а не складываются. Защищённый радиоприёмник работает за счёт формирования непрерывной проводящей оболочки, чтобы излучённые и принимаемые сигналы не просачивались через швы.
- Твёрдая алюминиевая стена толщиной 2-3 мм обеспечивает эффективность экранирования в диапазоне от 100 МГц до 6 ГГц и выше, что значительно превышает 30-40 дБ, которые обеспечивает типичный уплотнительный шов.
- Литое производство позволяет отлить весь корпус, крышку и часто внутренний разделитель как единое проводящее семейство, избегая множества соединений сварных швов, где каждое соединение является потенциальной точкой утечки.
- Экранирование является свойством металла, поэтому оно не зависит от покрытия, которое может поцарапаться, или уплотнителя, который со временем стареет. Уплотнитель должен закрывать только запланённое отверстие в крышке.
Шов — это место потери экранирования. В месте соединения крышки две отлитые поверхности должны соприкасаться с непрерывным, проводящим, низкоимпедансным контактом, чтобы уплотнитель или металлический интерфейс создавали мост через зазор. Шаг в 0,2 мм или заусенец в 0,1 мм на фланце нарушают этот контакт по линии, и по этой линии происходит утечка радиосигнала. Поэтому плоскостность и обработка фланца — это вопросы экранирования, а не только эстетики.
Второй пункт экранирования — множество проникновений: разъёмы, кабели, вентиляционные отверстия. Каждое из них — потенциальная точка утечки. Мы проектируем корпус так, чтобы крепления разъёмов были отлитыми выступами с точными, обработанными посадочными местами, а уплотнитель захватывался крышкой, и мы минимизируем количество отдельных литых экранов внутри корпуса, отливая внутренние стенки, разделяющие RF-зоны. Отливка таких стенок дешевле и более герметична, чем установка металлических перегородок после сборки.
Плоскостность и герметизация для корпусов с уплотнителями
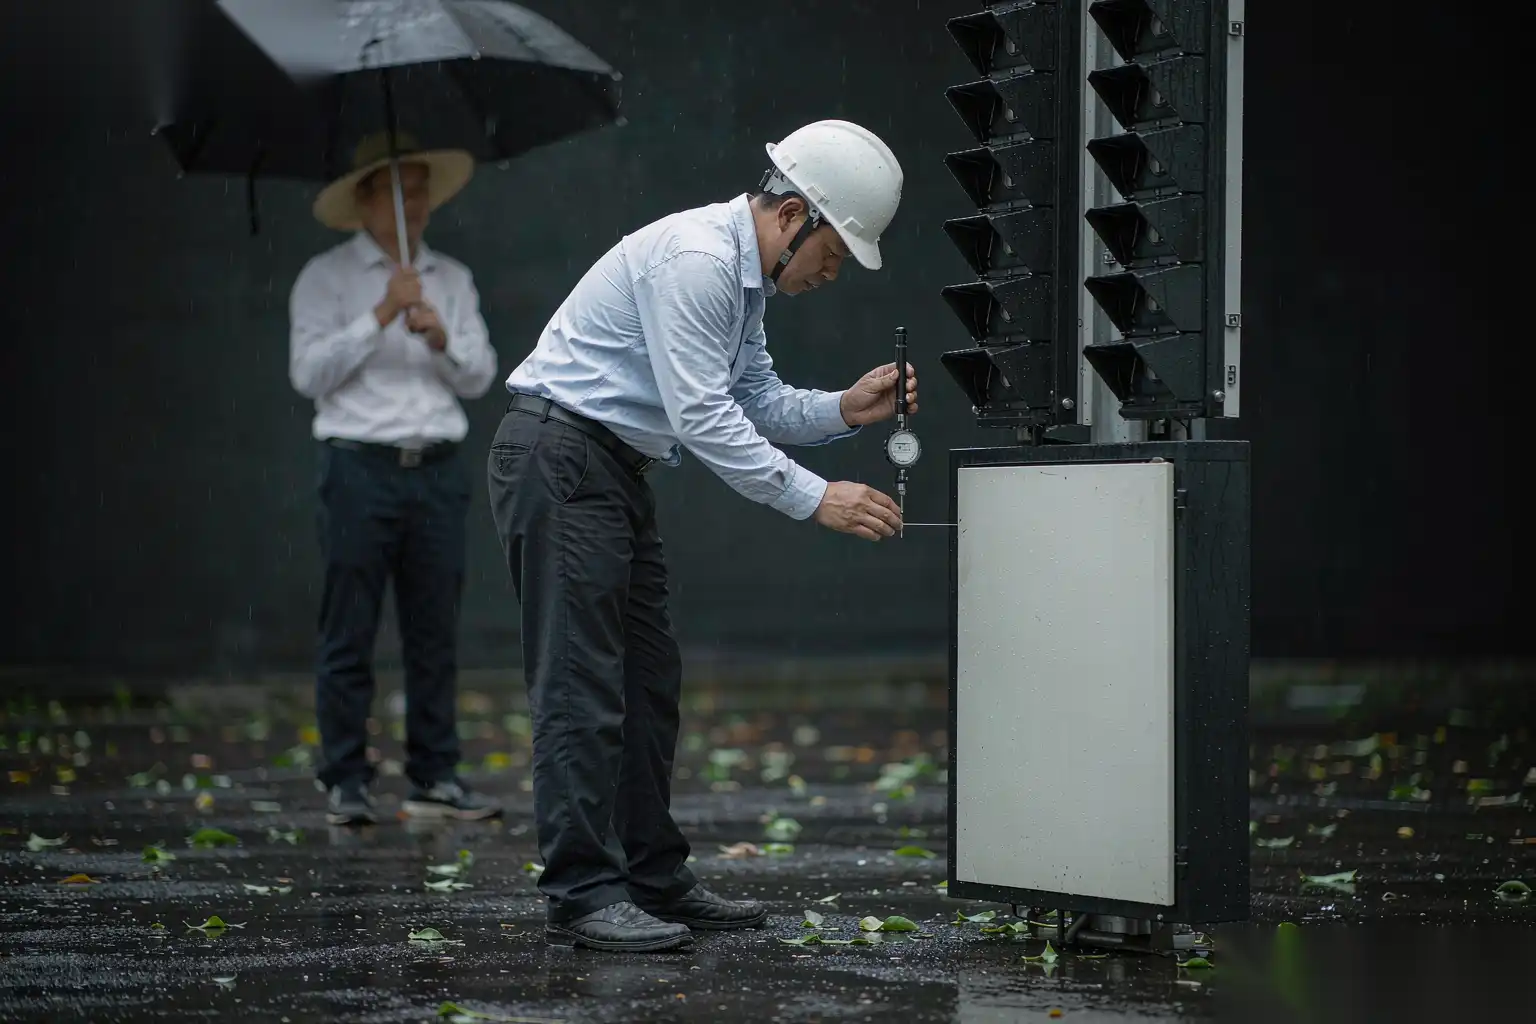
Уличный телекоммуникационный шкаф герметичен против дождя, пыли и перепадов температуры, и герметичность зависит от плоскостности фланца. Уплотнитель эластичен, но у него есть рабочий диапазон сжатия; снаружи он либо образует зазор, либо принимает форму и со временем деформируется.
| Состояние фланца | Поведение уплотнителя | Результат |
|---|---|---|
| Плоскостность в пределах 0,1 мм на длину 200 мм | Равномерное сжатие 20-30 процентов | Герметичность сохраняется, утечек нет |
| Плоскостность 0,1-0,3 мм | Местное недосжатие | Периодические протечки в точке искривления |
| Плоскость более 0,3 мм | Прокладка перекрывает зазор | Водопроницаемость на шве |
| Зазубрина на краю фланца | Резка или смещение прокладки | Линейный путь утечки |
Для типичной крышки корпуса радиостанции 5G мы поддерживаем плоскость с точностью до 0,1 мм по всей длине уплотнительной линии, измеренной по обработанному эталону. Это более строго, чем общие допуски литого под давлением, и требует стабильного литья и контролируемой настройки обработки. Искажение после извлечения — враг, и мы контролируем его в форме с помощью сбалансированного охлаждения и равномерной толщины стенки, а затем подтверждаем его с помощью руководства по контролю искажений и плоскости литых деталей.
Стратегия обработки эталона такая же дисциплина, как и для любого герметичного корпуса: мы обрабатываем посадочное место крышки и фланец корпуса, ориентируясь на одни и те же эталоны, чтобы две половинки совпадали, а не каждую по отдельности, где накопление ошибок увеличивает зазор. Допуск на запас материала на фланце составляет 0,4–0,6 мм с каждой стороны, чтобы резка находилась выше любой пористости поверхности, а плоскость была из настоящего металла, а не просто срезом по пустоте. Шаг снятия заусенцев затем разрушает край фланца на 0,3–0,5 мм, чтобы прокладка не порезалась острым краем при сжатии.
Распространенной полевой неисправностью является крышка, которая была обработана в плоскость, но деформировалась после покрытия, потому что запекание порошковой краской при 180–200 градусах Цельсия расслабляло остаточное напряжение формы. Мы предварительно снимаем напряжение с литого изделия, где важна плоскость, либо с помощью термического цикла при низкой температуре, либо старения, чтобы после покрытия плоскость оставалась в пределах нормы. Пропуск этого шага — обычная причина того, что шкаф, прошедший обработку в плоскость при обработке, не проходит тест на герметичность после окраски.
Тепловое управление активного оборудования
Радиостанция 5G — источник тепла, часто 100–400 Вт в герметичном корпусе без движущегося воздуха внутри, а литой корпус служит радиатором. Литье должно переносить тепло от усилителей мощности к окружающей среде через ребра снаружи.
- Мы отливаем внешние ребра высотой 8–20 мм с шагом 3–6 мм, что обеспечивает баланс между максимальной площадью поверхности и предотвращением застревания формы или блокировки естественной конвекции.
- Внутри мы отливаем плоскую монтажную поверхность для RF-платы с минимальной толщиной стенки в горячей точке, обычно 2,5–3,5 мм, чтобы теплопроводность не замедлялась толстой, медленной секцией.
- Плоскость интерфейса этой монтажной поверхности поддерживается с точностью 0,05–0,1 мм, чтобы термопрокладка или зазорный заполнитель равномерно сжимались; выступающая точка там — это локальная горячая точка, которая сокращает срок службы усилителя.
Тепловой путь — это расчет проектирования, а не догадка. Мы оцениваем сопротивление junction-to-ambient по геометрии литого изделия и ожидаемой окружающей среде, затем проверяем его на первом образце с помощью термопар, размещенных у усилителя и у основания ребра при нагрузочном тесте. Если горячая точка показывает температуру более чем на несколько градусов выше модели, мы расширяем внутреннюю плоскость, добавляем ребро или утолщаем локальную стенку. Литье позволяет легко повторять эти изменения, поскольку ребра и плоскости являются частью инструмента, а не отдельными деталями.
Одна тонкость: анодирование снижает тепловую излучаемость, если это яркое прозрачное покрытие, в то время как матовая или порошковая отделка излучает лучше. Для пассивного охлаждения шкафа мы часто указываем матовое порошковое покрытие на стороне ребра для радиации, принимая во внимание, что оно выглядит более «загруженным» с эстетической точки зрения. Выбор отделки — это тепловое решение так же, как и вопрос коррозии, и мы указываем его на чертеже, а не оставляем на усмотрение окрашивающей компании.
Отделка и покрытие для уличных шкафов
Телекоммуникационные шкафы эксплуатируются на улице от десяти до пятнадцати лет под солнцем, дождем, солью и циклом замораживания и оттаивания, поэтому отделка — это гарантия. Алюминий устойчив к коррозии, но не инертен, и тонкая морская соль внутри сезона вызывает его коррозию, если он не защищен.
| Местоположение | Угроза | Отделка | Поведение |
|---|---|---|---|
| Внутренний, укрытый | УФ, дождь | Запечатанный анодированный | Достаточный, внешний вид 8-12 лет |
| Обочина дороги, зимняя соль | Хлорид | Порошок толщиной 60-80 микрометров, без хроматной основы | Лучший, наибольший срок службы |
| Прибрежный | Область соляного тумана | Порошок плюс контроль кромки, 80 микрометров | Требуется проверка радиуса кромки и толщины |
| Крыша, полное солнце | УФ плюс тепло | УФ-стабильный порошок | Удержание цвета, меньшая склонность к меловидности |
Мы предпочитаем порошковое покрытие для наружных телекоммуникаций, потому что оно покрывает кромки и мелкие дефекты субстрата, которые тонкий анодизм не может, и выдерживает механические нагрузки при установке. Базовый слой без хромата для большинства рынков, с указанной адгезией и пределом ползучести при царапании от нейтрального соляного тумана от 480 до 1000 часов в зависимости от контракта. Радиус кромки удерживается минимум 0,5 мм, чтобы покрытие не истончалось до нуля на выступах и углублениях.
Наш Руководство по проектированию корпуса из литого алюминия охватывает правила стен, выступов и перегородок, которые мы применяем, и то же руководство управляет каналом уплотнения и деталями слива. Слив или капельник в низкой точке шкафа предотвращает застой воды, которая прошла через поврежденное уплотнение, от контакта с тонкой стенкой, что является разницей между косметическим пятном и коррозионной дырой в щели через пять лет.
Цвет и маркировка являются частью спецификации отделки. Шкафы часто имеют определенный цвет по RAL или Pantone, и покрывальщик должен соответствовать эталону; мы проверяем оттенок по партии, потому что дрейф партии является нормой, и несоответствующий блок шкафов на улице заметен. Метки, выгравированные лазером или нанесенные на корпус, служат дольше наклейки, которую солнце удаляет за два сезона.
Обработка с высокой вариативностью, низким объемом с гибкой ячейкой DZ
Телекоммуникационные программы отличаются от автомобильных по объему. Производитель радиостанций выпускает десятки вариантов корпусов, каждый по примерно 2000–30000 штук в год, с частыми изменениями дизайна. Специализированная линия для одного типа деталей будет простаивать. Ячейка должна быть гибкой.
Наша гибкая отделочная ячейка DZ для телекоммуникационных корпусов построена на:
- Быстросменных фиксаторах на общей базе, заменяемых менее чем за 15 минут, включая проверку воздуха и входных/выходных сигналов.
- Запасные программы робота и ЧПУ по номерам деталей, вызываемые по штрих-коду, чтобы автоматически выбирался правильный маршрут снятия заусенцев и нагрузка на резку.
- Один шестиосевой робот для снятия заусенцев с управляемой силой, с плавающим шпинделем, обрабатывающим заусенцы на фланцах, краях и выступах соединителей во всех вариантах.
- Один или два станка для обработки поверхностей уплотнений и монтажных плоскостей с автоматическим определением исходных точек, чтобы устранить разброс при настройке.
- Проверка плоскостности и утечек или давления с помощью отслеживания давления в месте, где важна герметичность, с ведением журнала по каждой детали.
Гибкость заключается в фиксаторе и программе, а не в роботе. Тот же шпиндель, который снимает заусенцы с крышки маленькой ячейки весом 2 кг, обрабатывает корпус базовой станции весом 12 кг, загружая соответствующую программу и фиксацию. Срок службы инструмента учитывается по количеству деталей, а ремни меняются по графику, поэтому даже при низком объеме производства обеспечивается стабильное качество кромки.
Пыль и безопасность встроены в процесс, а не добавлены дополнительно. Обработка алюминия создает мелкую стружку; мы ограждаем робота световыми занавесками и используем вытяжку с нисходящим потоком, рассчитанную на удаление стружки, с блокировкой, которая останавливает шпиндель при открытой двери. Для телекоммуникационных ячеек они часто размещаются в цехах, обслуживающих нескольких OEM, поэтому быстрая смена инструментов — это то, что делает автоматизацию выгодной, а не только цикл обработки.
Мониторинг процесса объединяет все элементы. Мы регистрируем нагрузку шпинделя, силу контакта, результат проверки плоскостности и любые показатели давления с течением времени для каждой детали, отображая их как скользящие средние. При низком объеме программы медленное изменение плоскостности фланца проявляется за несколько дней до выхода детали из строя при тесте герметичности, что является единственным способом обнаружить проблему при производстве пятидесяти штук в день, а не пяти тысяч. Эта регистрация позволяет гибкой ячейке работать без присмотра во вторую смену без неожиданных проблем с качеством в конце недели.
Критерии приемки для телекоммуникационного корпуса
| Проверка | Метод | Частота | Принять |
|---|---|---|---|
| Плоскостность фланца | КММ или гранит с индикатором | Обслуживание по 3 формы, аудит 2 формы за смену | В пределах 0,1 мм по линии уплотнения |
| Обеспечение непрерывности экранирования | Проба утечки RF на шве, квалификация | По изменению конструкции | Нет утечки выше допустимого уровня на диапазоне |
| Толщина покрытия | Измерение плоскости и кромки | 1 на партию из 200 | Порошок 60-80 микрометров |
| Область соляного тумана | Нейтральное время 480-1000 ч, царапина | На каждое изменение покрытия | Ползучесть менее 2 мм |
| Термический | Испытание на нагрузку, термопары | Первый образец, по изменению | Тепловая точка внутри модели плюс несколько градусов |
| Размерный контроль | КММ по эталонам | 3 на обслуживание формы | Особенности с точностью до 0,1 мм |
Экранирование подтверждено, не измеряется по каждой детали, потому что RF-камера на каждую единицу непрактична; мы подтверждаем дизайн и процесс фланца, затем доверяем контролю плоскости и зачистки для удержания шва. Если тенденция плоскости фланца отклоняется, мы рассматриваем это как риск экранирования и останавливаем линию, потому что оба являются одним и тем же физическим фактом.
Общая картина для этих деталей представлена в нашем руководстве по применению алюминиевого литого сплава по отраслям, которая показывает, как одно и то же экранирование, плоскость и тепловая дисциплина служит программам питания, сетей и промышленным корпусам. Для 5G и телекоммуникаций важно, что корпус — это не просто коробка, а часть радио, уплотнения и радиатора одновременно, и литейное производство — это единственный процесс, который создает все три в одной детали.
Корпуса из алюминиевого лития для 5G и телекоммуникаций достигают успеха, когда экранирование, плоскость, теплоотвод и отделка рассматриваются как единый связанный дизайн, а не как отдельные дополнения. Гибкая роботизированная ячейка для зачистки и отделки DZ Machinery, построенная вокруг быстро сменяемых фиксаторов, документированных силовых окон и логирования плоскости и процесса по каждой детали, — это способ поддерживать такую связь в программе с высоким разнообразием телекоммуникационных решений. Если вы заказываете корпус для нового радио или малой ячейки, обратитесь к нашей инженерной команде с вашими чертежами, и мы спланируем этапы экранирования, уплотнения и теплоотвода до того, как вы изготовите штамповку.