Линия гальванизации кранов: как интегрировать с автоматизацией
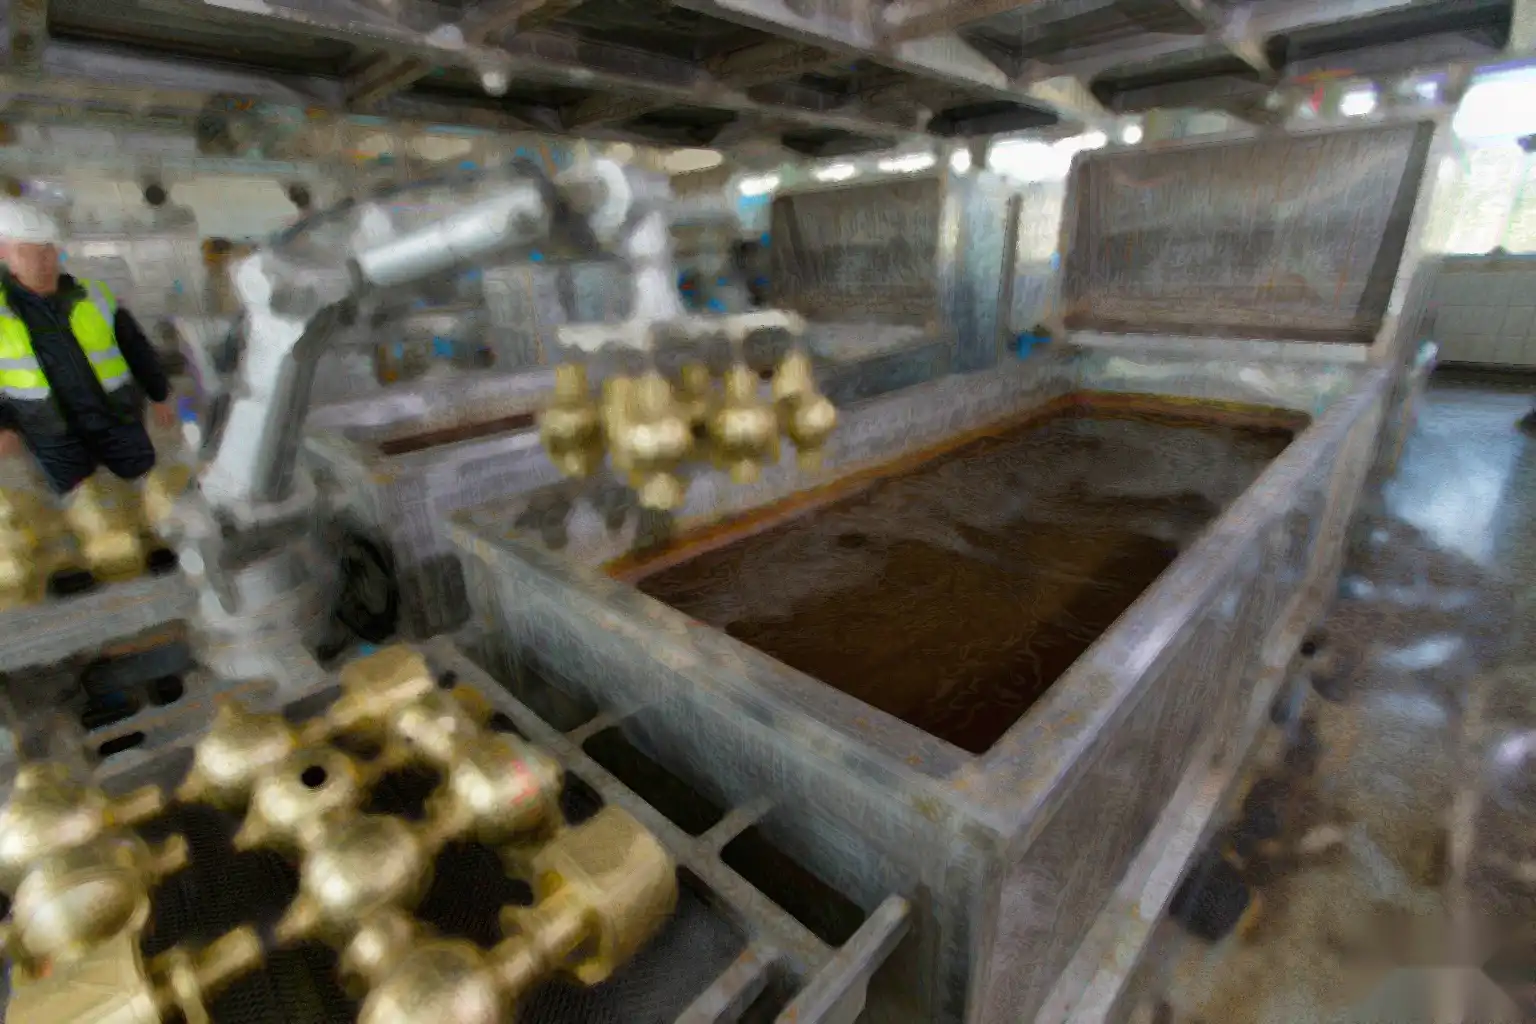
Линия кранового типа может быть полностью автоматизирована до ванны для гальваники, а затем разрушиться. На заводе в России ячейки на входе работали стабильно весь день, но линия гальваники работала партиями — операторы вручную укладывали детали, ванна простаивала между загрузками, а готовые корпуса ожидали на стойке. Автоматизация на входе была реальной; интеграция с гальваникой — нет. Электролитическое покрытие — это химия, которую нельзя роботизировать, но обработка вокруг нее — укладка, перенос, снятие — именно там автоматизация дает наибольшую отдачу.
Это руководство описывает, как подключить линию гальваники к автоматизированной линии кранового типа без создания нового узкого места.
Что на самом деле нужно гальванике от линии
Ванна не заботится о роботах. Ей важна стабильная, правильно подготовленная нагрузка, которая прибывает в нужное время, с правильной скоростью и с правильной поверхностью. Задача автоматизации — всё, что вокруг ванны: доставка чистых, однородных корпусов, укладка их без повреждений, перемещение через последовательность и выгрузка без повреждения свежего покрытия.
Где автоматизация помогает больше всего
Укладка и снятие с стойки
Ручная укладка медленная и оставляет царапины на деталях. Автоматические держатели держат корпус за определенную точку, загружают стойку в режиме линии и снимают без касания обработанной поверхности. Это самое большое улучшение пропускной способности и качества на этапе гальваники.
Время переноса
Ванна работает лучше всего при непрерывной подаче, а не порциями. Автоматические подъемники перемещают стойки по фиксированному циклу, чтобы ванна никогда не простаивала и не переполнялась. ячейки на входе поддерживают подачу вместо сброса партий.
Подготовка поверхности перед покрытием
Гальваника прилипает только к чистой, ровной поверхности. Корпус должен прибывать из последовательной полировки без масел или орбит, иначе покрытие пузырится, и вы выбрасываете его после самой дорогой операции. Интеграция начинается на этапе отделки, а не в ванне.
Что нельзя автоматизировать — и не стоит
Саму химию — состав ванны, плотность тока, температуру — контролируют процессы, а не роботы. Автоматизируйте поток материалов; позвольте гальванисту управлять ванной. Это разные навыки, и их смешивание вызывает больше ошибок, чем решает. Наши факторы проектирования линии поддерживают четкую границу между ними.
Три ошибки покупателей
Автоматизация танка, а не его обработки. Подъемники и стеллажи — это место, где есть выгода. Не трать слишком много на роботизацию танка и не истощай линию у стеллажа.
2. Позволять поверхности приходить грязной. Если полировка вверх по потоку неустойчива, покрытие проявляется в виде пузырей и отслаивания. Исправьте отделку перед обвинением ванны.
3. Игнорировать отметки на стеллаже. Плохая точка контакта стеллажа оставляет голое место, которое не выдерживает соляной туман. Сделайте контакт стеллажа частью дизайна, а не случайностью.
Часто задаваемые вопросы
Может ли электролитическое покрытие полностью автоматизироваться?
Обработка материалов — стеллажи, перенос, снятие с стеллажа и подача линии — может и должна быть автоматизирована. Химия ванны остается под контролем процесса. Автоматизация потока вокруг танка — это то, что устраняет узкое место; роботизация химии не является целью.
Почему мои краны пузырятся после гальваники?
Практически всегда проблема поверхности вверх по потоку — масла, орбиты или нестабильная полировка, к которой покрытие не может прилипнуть. Исправьте отделку перед танком и спроектируйте точку контакта стеллажа так, чтобы не оставлять голых участков.
Должна ли гальваника быть последней автоматизированной станцией?
Обычно она находится ближе к концу, за ней идут сборка и тестирование. Автоматизируйте ее подачу и стеллажи, чтобы она работала на скорости линии; держите ванну под контролем гальваника. Линия должна подавать покрытие непрерывно, а не партиями.
Данное руководство подготовлено командой инженерии приложений компании Xiamen Dingzhu Intelligent Equipment Co., Ltd. (DZ Machinery), которая проектирует и вводит в эксплуатацию линии для удаления заусенцев, шлифовки, полировки и литья под давлением для производителей более чем из дюжины стран. Заметки по интеграции отражают типичную практику гальваники для кранов; подтвердите точный процесс в соответствии с вашей спецификацией отделки, сплавом и поставщиком перед покупкой.
Теги: краны, производство смесителей, Линия по производству кранов, автоматизация, выбор машины