


Этапы процесса алюминиевого литейного литья под давлением: от слитка до готовой отливки
Цикл литья под давлением выглядит как одно движение и на самом деле состоит примерно из дюжины управляемых событий, каждое из которых требует защиты своего окна. Когда деталь выходит из строя, причина почти всегда связана с параметром, который находился на грани своего окна в течение нескольких тысяч циклов, прежде чем кто-то заметил. Именно этот последовательность мы проходим с клиентами при подборе оборудования после станка, потому что состояние, в котором оставляет литейная форма отливку, определяет, с чем приходится иметь дело пилам, ЧПУ-станкам, шлифовальным и полировальным машинам.
Шаг 1: Плавка и обработка расплава
Цикл условно начинается с плавильной печи, и здесь решаются многие последующие проблемы.
- Подготовка заряда. Типичные производственные заряды — это смесь первичных слитков и возвращенного внутреннего лома: канавки, бисквиты, переливы и бракованные отливки. Распространенное соотношение — 60-70% слитков и 30-40% возвратов, хотя некоторые заводы используют больше возвратов. Возвраты должны быть отсортированы по сплаву и свободны от масла, воды и стружки.
- Плавильная печь. Газовая или электрическая тигельная/ревербераторная печь, плавка при 700-750 °C. Повышение температуры выше примерно 760 °C ускоряет поглощение водорода и растворение железа из тигля и инструмента.
- Держательная печь. Металл переносится в держательную печь при температуре 640-680 °C и оттуда дозируется. Держание выше примерно 720 °C в течение длительного времени способствует пористости и слипанию формы.
- Дегазация. Ротационная дегазация с азотом или аргоном, 10-20 минут на обработку, скорость ротора 300-500 об/мин. Цель — снизить растворенный водород до примерно 0,15 мл/100 г, что проверяется методом снижения давления с целевым индексом плотности ≤ 31, или ≤ 21 для деталей, критичных к утечкам.
- Флюсование и удаление шлака. Шлак снимается каждые 2-4 часа и перед любой сменой сплава. Остаточный флюс и включения шлака становятся путями утечки и дефектами обработки, а также начальной точкой коррозии, если достигают поверхности.
- Потеря расплава. Ожидается потеря 2-5% от заряда в виде шлака и окисления. Внезапное изменение этого числа обычно означает, что контроль температуры или качество заряда ухудшилось.
Шаг 2: Дозировка и перенос
Автоматический ковш или дозировочная печь перекачивают измеренный вес порции в холодную камеру. Вес порции включает отливку, канавки и затворы, переливы и бисквит; выход по полезной отливке обычно составляет 50-75% от общего веса порции, остальное перерабатывается заново.
Важные моменты здесь:
- Повторяемость. Вариация веса выстрела более примерно ±1.5% изменяет толщину печенья, что влияет на передачу давления во время усиления.
- Потеря температуры при переносе. Металл теряет 20-40 °C между печью удержания и рукавом для выстрела в зависимости от конструкции ковша и времени переноса. Контролируйте время, а не только заданную температуру печи.
- Коэффициент заполнения рукава. Рукав для выстрела должен быть заполнен примерно на 40-60% от объема в начале инжекции. Переполните его, и вы не сможете правильно выполнить медленную волну выстрела; заполните его слишком мало — и захватите воздух.
Шаг 3: Кривая инжекции
Это сердце процесса. Поршень движется через три четко определенные фазы, каждая из которых имеет свой диапазон параметров.
| Фаза | Цель | Типичное окно | Что идет не так за его пределами |
|---|---|---|---|
| Медленный выстрел | Толкайте металл вперед в виде стабильной волны, вытесняя воздух рукава через вентиляцию | Скорость поршня 0.15-0.60 м/с; управление ускорением | Слишком быстро: волна разрывается, захватывается воздух, газовая пористость. Слишком медленно: раннее затвердевание, холодные швы, отметки заполнения |
| Быстрый выстрел / переключение | Заполните полость до того, как металл затвердеет | Переключение на 60-85% хода; скорость затвора 30-60 м/с, до 80-100 м/с на тонких стенках; время заполнения 20-80 мс, 10-40 мс для тонких стенок | Позднее переключение: неправильное заполнение и холодные швы. Чрезмерная скорость: эрозия штампа, образовние наплывов, захват воздуха в последней точке заполнения |
| Усиление | Компенсировать усадку во время застывания расплава в затворе | Давление 60-100 МПа (600-1000 бар); задержка 20-50 мс; время подъема менее 30 мс | Низкое давление или длительная задержка: пористость усадки в тяжелых секциях. Слишком высокое: образование всплесков и отклонение формы |
| Задержка / удержание | Держать давление до застывания затвора | 1-8 с в зависимости от толщины секции | Слишком короткая: обратная подача усадки. Слишком длинная: без пользы, замедляет цикл |
| Закрытие формы / затвердевание | Отвод тепла с контролируемой скоростью | Поверхность формы 180-250 °C; цикл 30-120 с | Холодная форма: холодные швы, следы заполнения. Теплая форма: пайка, более длинный цикл, пузыри |
Два параметра требуют особого внимания, так как именно они чаще всего ошибаются в рабочем процессе.
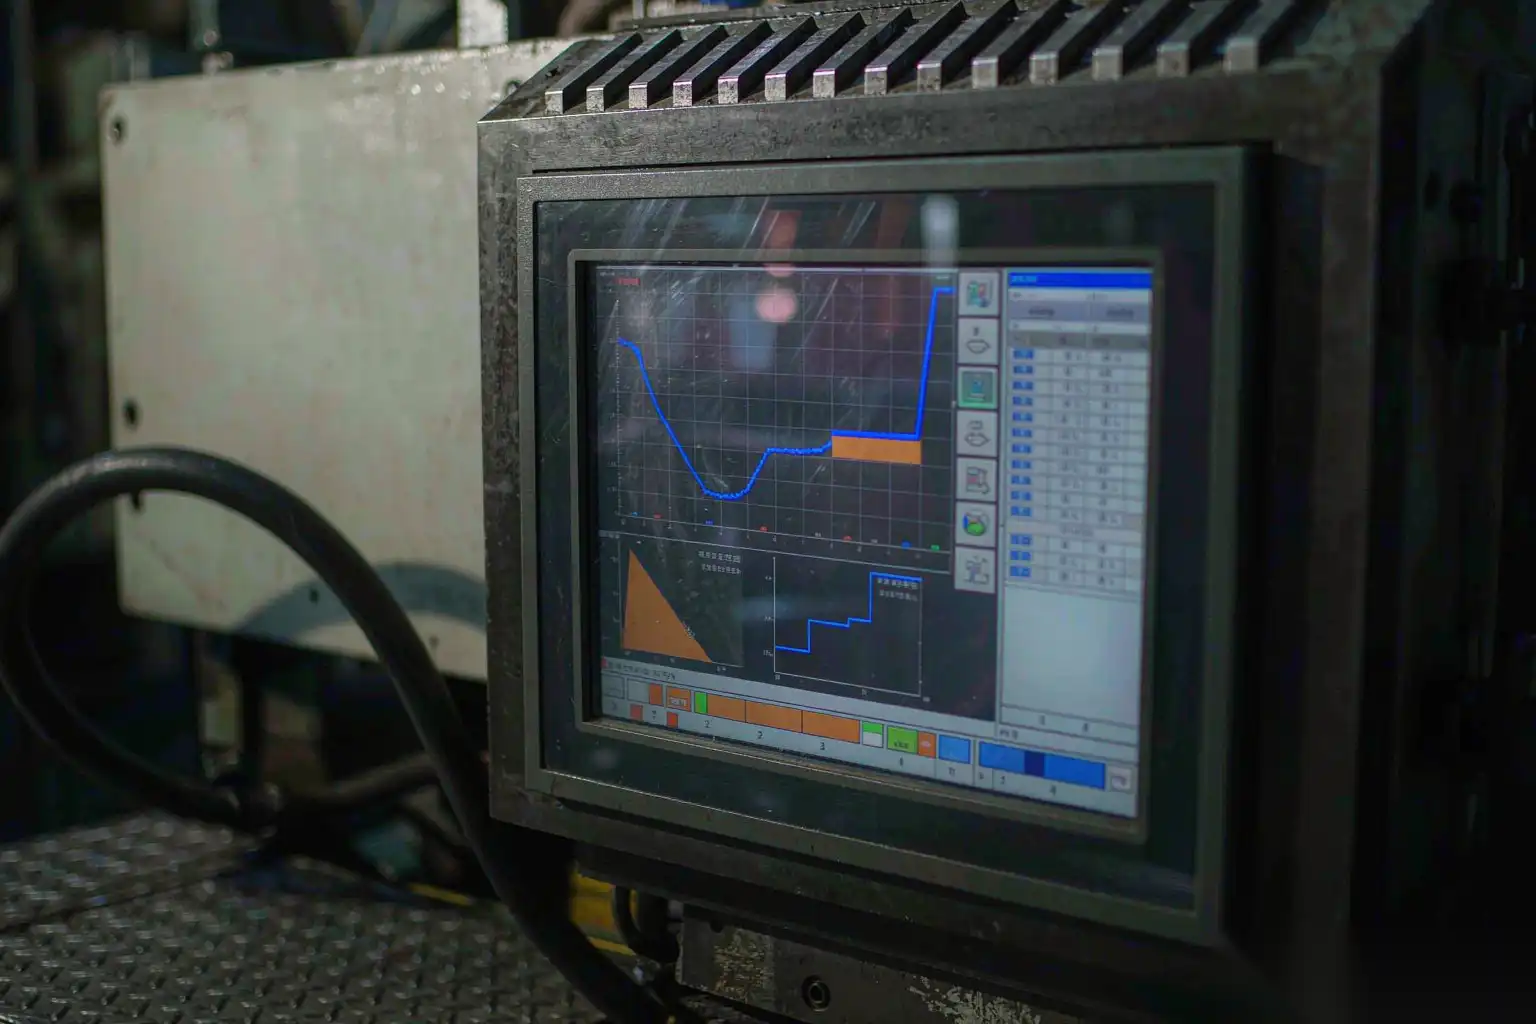
Положение переключения. Точка, в которой машина переходит с медленного на быстрое впрыскивание, устанавливается в процентах от хода или в абсолютной позиции поршня. Если оно запаздывает, быстрое впрыскивание начинается с частично заполненной полости и уже сломанной волной; возникают холодные швы и рассеянная газовая пористость. Если рано, металл впрыскивается в полость и захватывает воздух. На стабильной программе это значение следует записывать и контролировать по каждому циклу.
Задержка усиления. Время между завершением заполнения и полным давлением. Затвор должен оставаться открытым. Задержка более примерно 50 мс на тонкостенной детали означает, что вы усиливаете в застывшем затворе, и тяжелая секция получает только усадку.
Также стоит регистрировать по каждому циклу: фактический профиль скорости медленного впрыска, скорость быстрого впрыска у затвора, пиковое давление металла и время цикла. Машины предоставляют эти данные; большинство предприятий не отслеживают их тенденцию. Отслеживание — это самая дешевая предиктивная профилактика, доступная в производственной ячейке.
Шаг 4: Смазка формы и тепловой баланс
Перед каждым циклом поверхности формы покрываются водорастворимым агентом для облегчения извлечения, наносимым reciprocating-распылителем или фиксированными коллекторами.
- Разбавление. Типично 1:50 до 1:200 концентрат к воде, регулируется сложностью детали и температурой формы. Перенасыщенное смазочное агентство накапливается в вентиляционных отверстиях и на сердечниках, а остатки способствуют окрашиванию поверхности и проблемам с предварительной обработкой, если деталь покрывается позже.
- Время распыления. 0,5-3 секунды, плюс продувка. Длительное распыление локально охлаждает форму и вызывает холодные зазоры; короткое оставляет форму горячей и способствует припаиванию.
- Контроль температуры формы. Внутренние охлаждающие каналы, а также точечное охлаждение тяжелых сердечников. Целевая температура поверхности 180-250 °C, измеряется в начале смены и после любого остановки.
- Разогрев. Для достижения теплового равновесия форме требуется 20-60 циклов, в зависимости от массы. Детали, изготовленные до достижения равновесия, считаются бракованными, а первый образец, взятый после третьего выстрела, не считается первым образцом.
Шаг 5: Затвердевание, открытие и извлечение
После выдержки машина открывается, и извлекательные механизмы выталкивают отливку из неподвижной или движущейся половины формы.
- Баланс извлечения. Штифты извлекателя расположены так, чтобы выталкивать отливку строго по центру. Неравномерное извлечение гнет тонкие стенки и трескает опоры; классический симптом — деталь, которая соответствует допускам горячей, но выходит из допусков после охлаждения.
- Ход и тайминг извлекателя. Детали обычно извлекаются при температуре 300-450 °C, достаточно горячие, чтобы быть пластичными, и достаточно холодные, чтобы сохранять форму.
- Выемка. Ручная или роботизированная выемка в охлаждающую ванну, на конвейер или прямо в формовочный штамп. Выемка роботом обеспечивает постоянную задержку охлаждения, что важно при контроле механических свойств или деформаций.
- Контроль бисквита и выстрела. Бисквит должен быть 10-20 мм. Уменьшение бисквита — признак того, что вес выстрела или наполнение втулки отклоняются.
Шаг 6: Обрезка, удаление каналов и охлаждение
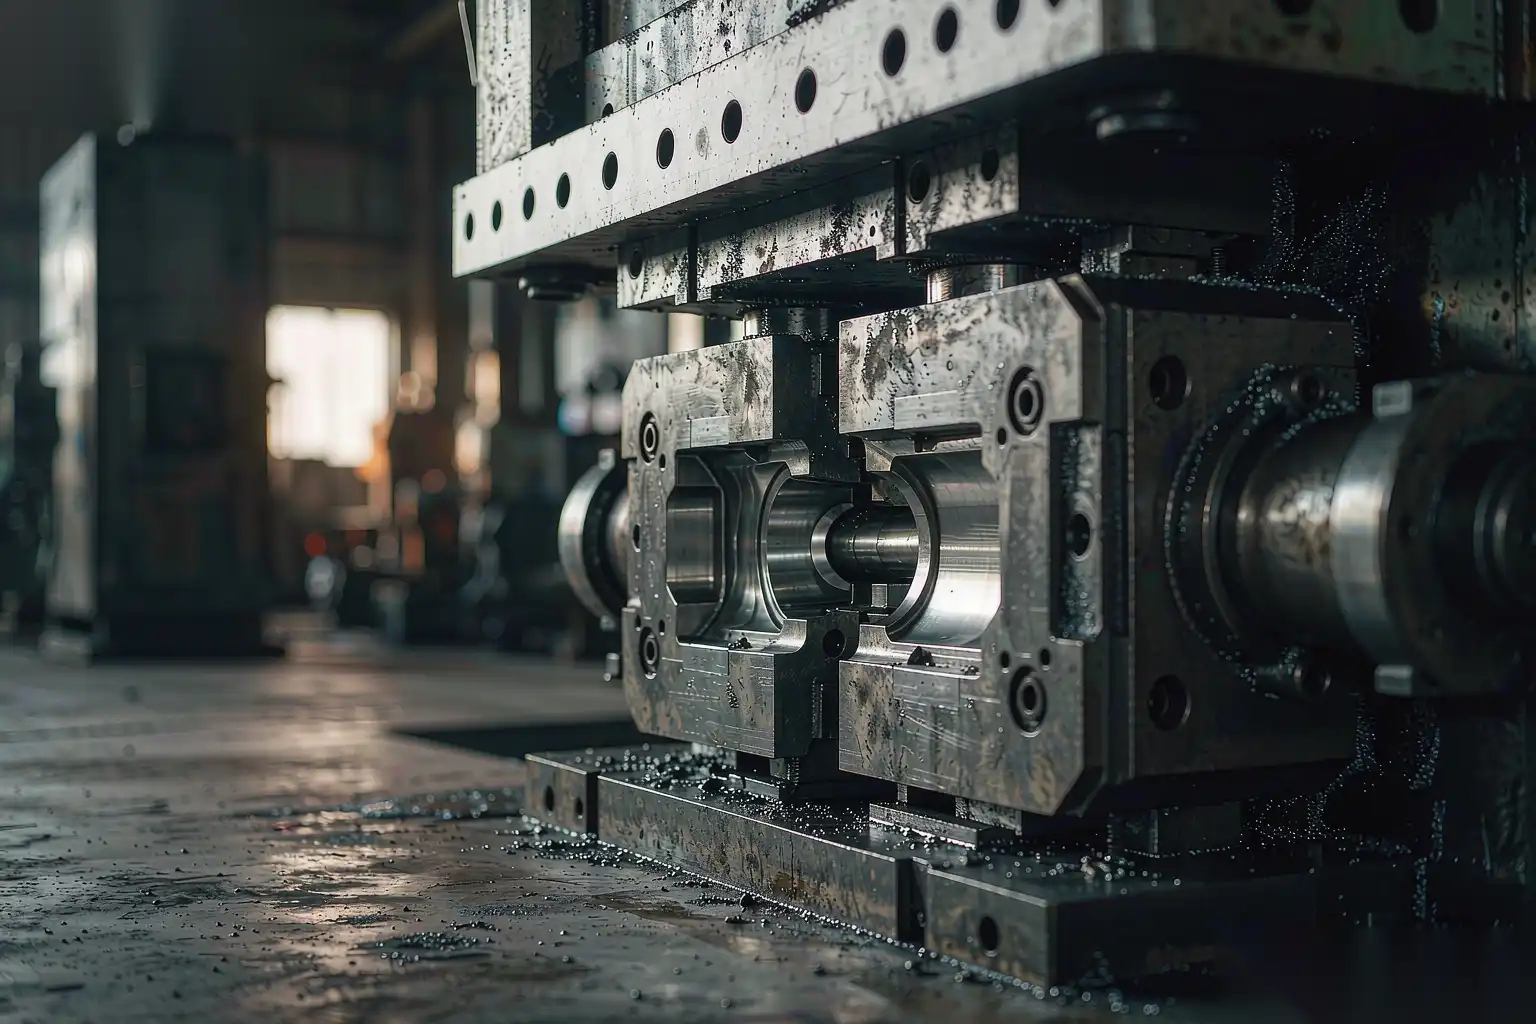
Кластер после резки направляется в обжимной штамп на гидравлическом прессе, обычно мощностью 20-100 тонн в зависимости от предполагаемой площади обрезки.
- Обжимной штамп. Отрезает рукав, ворота и переливы за один ход. Зазор обжимных штампов обычно составляет 0,05-0,15 мм с каждой стороны по режущему краю; тупые или неправильно настроенные обжимные штампы оставляют поднятый заусенец, который нужно удалять позже и который является распространённым источником дополнительной работы на следующем этапе.
- Остатки ворот. Правильно спроектированный литник оставляет 0,2-1,0 мм остатка на большинстве деталей. Если литник толстый или износ штампа для обрезки, получается 2-4 мм, и этап шлифовки увеличивается соответственно.
- Отжиг. Вода или воздух, обычно до температуры ниже 100 °C в течение 30-120 секунд. Водяное охлаждение фиксирует структуру после отливки и используется, когда деталь идет на механическую обработку или планируется последующая термическая обработка. Воздушное охлаждение более мягкое и вызывает меньше искажения.
- Выдержка. Отливки продолжают изменяться примерно в течение 7-30 дней после литья по мере протекания осаждения. Если размер критичен и обрабатывается механически, либо допускайте естественный период выдержки, либо укажите стабилизационную обработку.
Шаг 7: Вторичные операции
Для большинства коммерческих деталей именно здесь кроется основная прибыль. Операция литья может составлять 40-60% стоимости поставки на косметической детали, а вторичные операции — это место сосредоточения труда.
| Операция | Типичные параметры | Примечания к технологическому плану |
|---|---|---|
| Пильная резка ленточной пилой | Карборундовая или биметаллическая пила, 25-60 м/мин | Используется для крупных каналов и штифтов, а также для деталей с низким давлением и гравитационного литья с тяжелыми питателями |
| Обработка на ЧПУ | 3-5 осей, 6000-18000 об/мин | Фаски, отверстия, резьбы. Запас материала на поверхности после литья обычно 0,5-1,5 мм |
| Обработка заусенцев | Лента шлифовальная 80-180 зернистости или шпиндель с карбидным бором | Удаляет следы разделительного шва и заусенцы после обрезки. Запас обычно 0,1-0,5 мм |
| Шлифовка | Круг шлифовальный или ленточный 60-120 зернистости | Выравнивание остатка литника и сглаживание. Удаление 0,3-2,0 мм |
| Полировка | Ремень 180-600, затем сизаль и ткань с соединением | Косметические поверхности, корпуса кранов, ручки, пластины запирания. Многостанционный, соединительный подачей |
| Пескоструйная обработка | Стальной дробь 0.2-0.6 мм или стеклянные шарики | Однородная матовая поверхность, удаляет следы разделительной линии перед покрытием |
| Испытание на утечку | Дегазация давления, 0.5-6 бар | 100% на детали с герметичной границей давления |
| Насаждение | Вакуум/давление смолы, отверждение при 85-95 °C | Ремонтный маршрут для микропористости; должен быть запасным, а не этапом процесса |
| Покрытие | Порошковое, электропокрытие, анодирование или преобразование | Требуется контролируемая последовательность предварительной обработки; см. наш вариантов отделки алюминиевых литых деталей обзор |
Последовательность важна. Обрабатывайте заусенцы перед шлифовкой, шлифуйте перед полировкой, полируйте после любой обработки, которая повреждает поверхность, и всегда проверяйте на утечку после обработки, а не до, потому что операция обработки может открыть пору, которая была запечатана исходной кожей отливки.
Подробности вариантов маршрутов удаления заусенцев и полировки, а также их стоимость по времени цикла, изложены в как автоматизировать удаление заусенцев с алюминиевых литых деталей.
Шаг 8: Проверка и упаковка
- Макет первой детали на каждой установке, полный контроль координатным измерительным прибором хотя бы на одной детали из каждой формы.
- В процессе SPC по ключевым характеристикам, обычно 5 штук каждые 1-2 часа на полость, с Cpk ≥ 1.33 для размеров, критичных для обработки и сборки.
- Отбор образцов пористости с помощью рентгеновских лучей по эталону, с зональной приемкой по функции и AQL 0.65-1.0 в критических зонах.
- Испытание на герметичность по заданному пределу убывания, на 100% деталей давления корпуса.
- Косметическая инспекция по подписанным образцам лимита при определенном освещении, 800-1000 люкс на заявленном расстоянии просмотра.
- Упаковка в согласованной конфигурации, с маркировкой прослеживаемости полости и партии.
Наш руководстве по допускам на алюминиевое литое под давлением определяет, что ожидать после отливки до добавления обработки для удержания размера, что должно стать драйвером для вышеуказанного списка инспекций.
Где автоматизация меняет экономику
Шаги 1-5 управляются машиной и достаточно повторяемы. Шаги 6-8 — это этапы ручной работы, где возникает вариация, которую план контроля не может поглотить. Три паттерна отказа повторяются:
- Высота заусенца зависит от оператора, а не от детали. Ручной шлифовальный станок удаляет то, что оператор считает достаточным. Два оператора создают два разных состояния кромки, и уровень косметического брака зависит от смены.
- Полировка — узкое место. Корпус крана или запорная пластина могут требовать от четырех до семи станций полировки с использованием шлифовальных лент, сизаля и ткани. Ручная полировка — самая сложная станция для обслуживания и та, где зарегистрировано наибольшее число травм и пылевых воздействий.
- Вариации остатков от формовки ворот пропагируются. Если разрешить износ формовочной матрицы, шлифовальный станок должен удалить 2 мм там, где изначально предполагалось удалять 0,5 мм, и время цикла увеличивается в три раза.
Оборудование для этих этапов производит компания DZ Machinery. Наши роботизированные ячейки для удаления заусенцев и шлифовки с 6-осевыми роботами используют силоуправляемые плавающие шпиндели, поэтому сила контакта является заданным параметром, а не человеческим суждением, с пневматическими или compliant ременными головками, автоматической сменой инструмента и многопостовым вращающимся столом для загрузки во время цикла. Наши ячейки для полировки работают с лентами, сизалем и тканью в последовательности с автоматической подачей абразива, что делает возможным достижение повторяемого косметического финиша на корпусах кранов, цинковых и алюминиевых ручках, а также запорных пластинах. Мы также интегрируем всю линию вокруг них: литье в форму, литье под низким давлением или гравитационное литье, ленточная распиловка канала, ЧПУ, роботизированная шлифовка, автоматическая полировка и инспекция, с фиксаторами, системами удаления пыли и защитой, разработанными специально.
Практический следующий шаг — это исследование времени цикла. Отправьте нам модель детали, материал, спецификацию заусенцев после литья или образец детали, а также вашу целевую производительность. Мы предоставим вам количество станций, время цикла на станцию, оценку расходных материалов для абразивов и требования к системе удаления пыли, а также честно скажем, где ручная станция всё ещё является правильным решением.



