


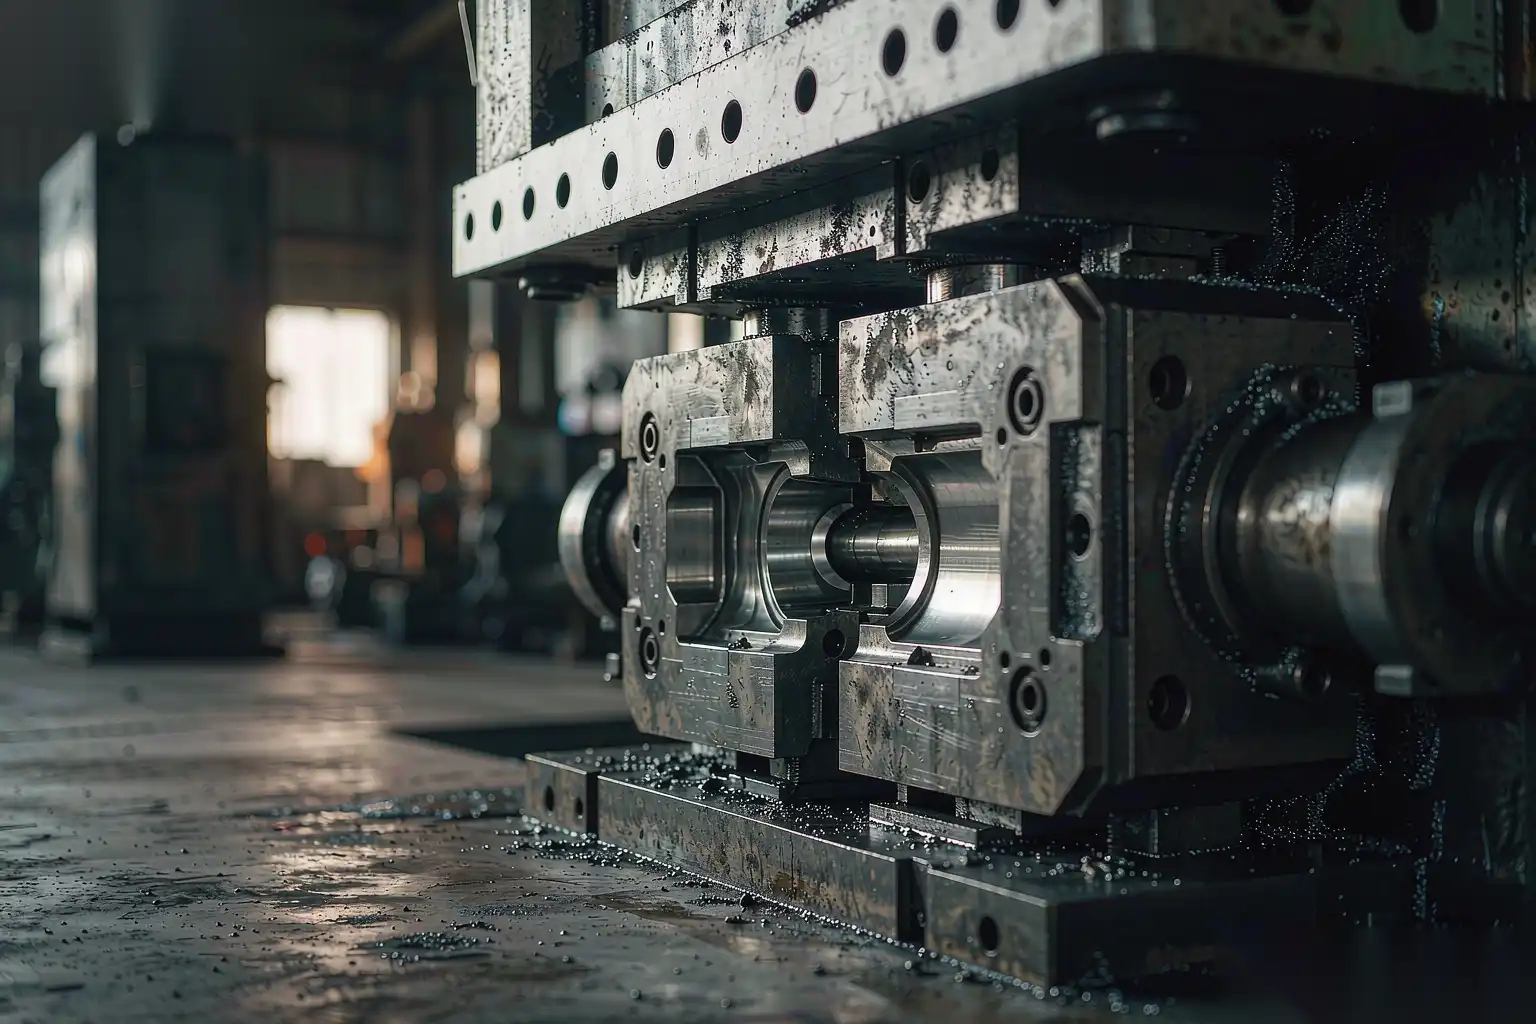
Pasos del proceso de fundición a presión de aluminio: Desde la barra hasta la fundición terminada
Un ciclo de fundición a presión parece un solo movimiento y en realidad consta de aproximadamente una docena de eventos controlados, cada uno con una ventana que debe ser defendida. Cuando una pieza falla, la causa casi siempre es un parámetro que estuvo al borde de su ventana durante unas pocas miles de disparos antes de que alguien lo notara. Esta es la secuencia que recorremos con los clientes cuando dimensionamos el equipo aguas abajo de la máquina, porque el estado en que la fundición deja el molde determina con qué tienen que lidiar los sierras, las células CNC, los rectificadores y los pulidores.
Paso 1: Fusión y tratamiento de la fusión
El ciclo comienza nominalmente en el horno de fundición, y aquí se deciden muchos problemas aguas abajo.
- Preparación de la carga. Las cargas de producción típicas son una mezcla de lingote primario y chatarra interna recuperada: conductos, galletas, desbordes y fundiciones rechazadas. Una proporción común es 60-70% de lingote y 30-40% de retornos, aunque algunas plantas manejan mayores retornos. Los retornos deben estar segregados por aleación y libres de aceite, agua y virutas de mecanizado.
- Horno de fundición. Horno de crisol o reverberatorio de gas o eléctrico, fundiendo a 700-750 °C. Superar aproximadamente los 760 °C acelera la absorción de hidrógeno y la disolución de hierro del crisol y las herramientas.
- Horno de mantenimiento. El metal se transfiere a un horno de mantenimiento a 640-680 °C y se dosifica desde allí. Mantener por encima de unos 720 °C durante períodos prolongados es donde se adquiere porosidad y soldadura del molde.
- Desgasificación. Desgasificación rotatoria con nitrógeno o argón, 10-20 minutos por tratamiento, velocidad del rotor de 300-500 rpm. El objetivo es reducir el hidrógeno disuelto por debajo de aproximadamente 0,15 ml/100 g, verificado mediante una prueba de presión reducida con un índice de densidad objetivo de ≤ 3%, o ≤ 2% para piezas críticas por fugas.
- Flux y eliminación de escoria. La escoria se elimina cada 2-4 horas y antes de cualquier cambio de aleación. Los residuos de flux y las inclusiones de escoria se convierten en caminos de fuga y defectos de mecanizado, y son un sitio de inicio de corrosión si alcanzan la superficie.
- Pérdida de fusión. Se espera una pérdida del 2-5% del peso cargado en forma de escoria y oxidación. Un cambio repentino en ese número generalmente indica que el control de temperatura o la calidad de la carga han variado.
Paso 2: Dosificación y transferencia
Una cuchara automática o un horno de dosificación transfiere un peso medido de disparo a la cámara fría. El peso del disparo incluye la fundición, los conductos y las compuertas, los desbordes y la galleta; el rendimiento del proceso en la fundición útil suele ser del 50-75% del disparo total, siendo el resto reciclado.
Puntos que importan aquí:
- Repetibilidad. Variación en el peso del disparo de más de aproximadamente ±1.5% cambia el grosor de la galleta, lo que modifica la transmisión de presión durante la intensificación.
- Pérdida de temperatura de transferencia. El metal pierde entre 20-40 °C entre el horno de retención y la camisa de disparo, dependiendo del diseño de la cuchara y el tiempo de transferencia. Controla el tiempo, no solo el punto de consigna del horno.
- Índice de llenado de la camisa. La camisa de disparo debe llenarse aproximadamente al 40-60% de su capacidad en el inicio de la inyección. Llenarla demasiado y no podrás realizar una onda de disparo lenta adecuada; llenarla muy poco y atraparás aire.
Paso 3: La curva de inyección
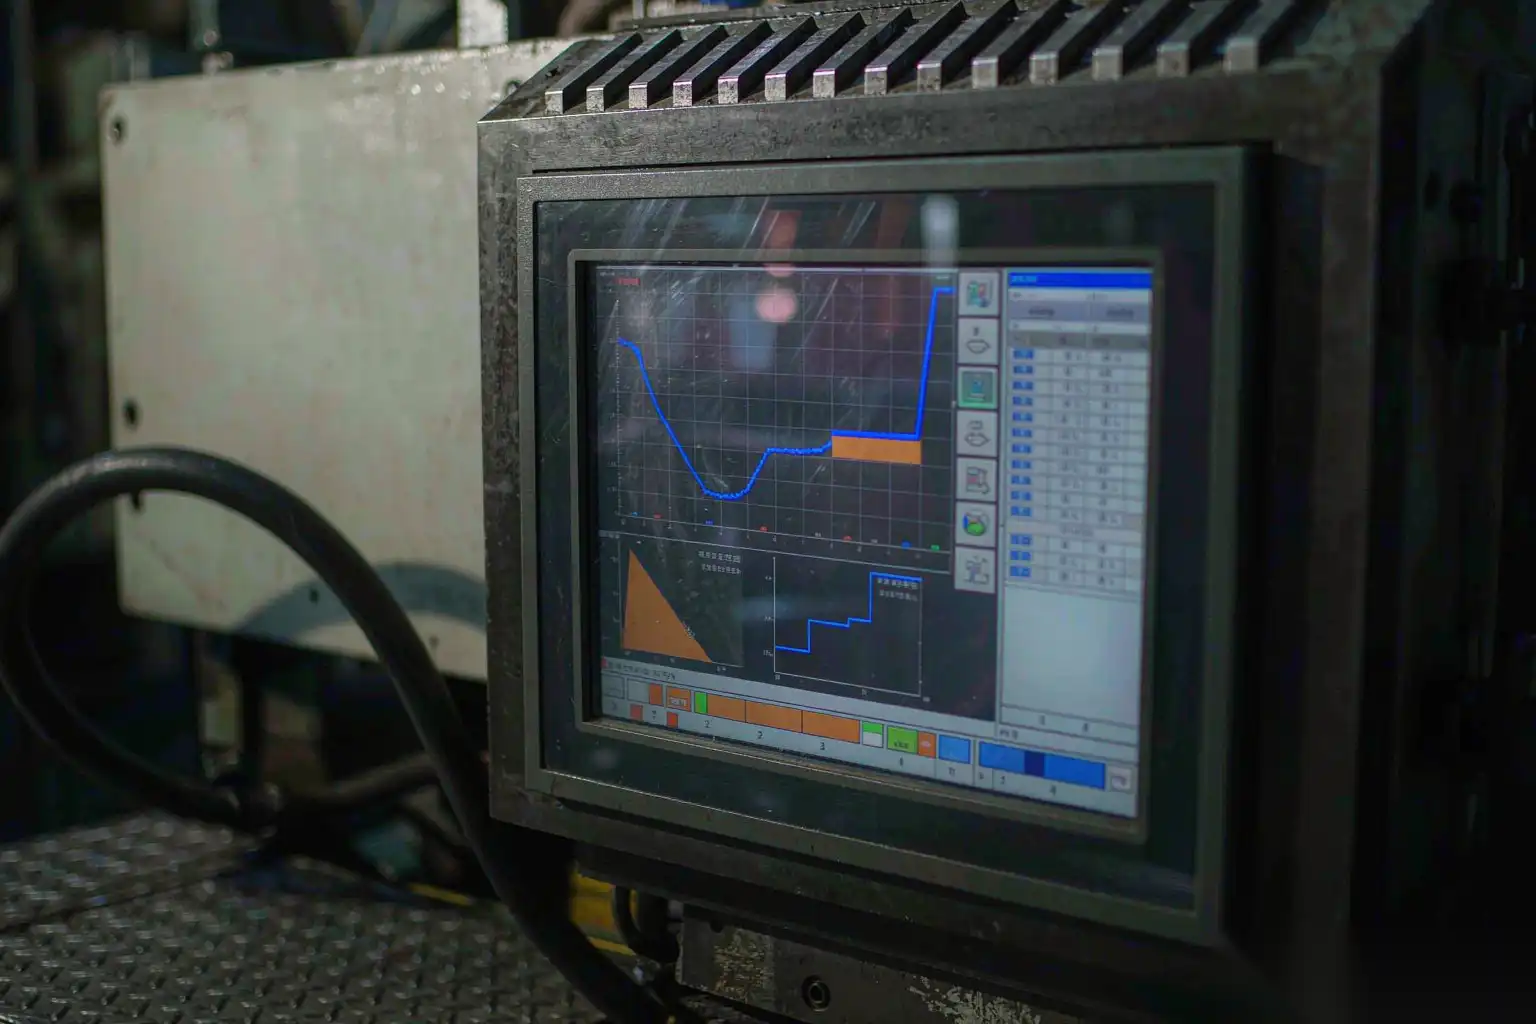
Este es el corazón del proceso. El émbolo se mueve a través de tres fases distintas, y cada una tiene su propia ventana de parámetros.
| Fase | Propósito | Ventana típica | Lo que sale mal fuera de ella |
|---|---|---|---|
| Disparo lento | Empuja el metal hacia adelante como una onda estable, expulsa el aire de la camisa a través de la ventilación | Velocidad del émbolo 0.15-0.60 m/s; aceleración controlada | Demasiado rápido: la onda se rompe, se entrama aire, porosidad por gas. Demasiado lento: solidificación temprana, cerraduras frías, marcas de llenado |
| Disparo rápido / cambio de modo | Llena la cavidad antes de que el metal se solidifique | Cambio de modo a los 60-85% del recorrido; velocidad de la compuerta 30-60 m/s, hasta 80-100 m/s en paredes delgadas; tiempo de llenado 20-80 ms, 10-40 ms para paredes delgadas | Cambio de modo tardío: errores de llenado y cerraduras frías. Velocidad excesiva: erosión del molde, rebabas, atrapamiento de aire en el último punto de llenado |
| Intensificación | Compensar la contracción mientras la puerta se congela | Presión 60-100 MPa (600-1000 bar); retardo 20-50 ms; tiempo de subida bajo 30 ms | Baja presión o retardo largo: porosidad por contracción en secciones pesadas. Demasiado alta: rebabas y desviación del molde |
| Mantener / retener | Mantener la presión hasta que la puerta esté congelada | 1-8 s dependiendo del grosor de la sección | Muy corto: retroalimentación de contracción. Muy largo: sin beneficio, ciclo más lento |
| Molde cerrado / solidificación | Extraer calor a una tasa controlada | Superficie del molde 180-250 °C; ciclo 30-120 s | Molde frío: juntas frías, marcas de llenado. Molde caliente: soldaduras, ciclo más largo, ampollas |
Dos parámetros merecen atención especial porque son los que más a menudo están mal en un proceso en marcha.
Posición de cambio. El punto en el que la máquina pasa de inyección lenta a rápida se establece como un porcentaje del recorrido o una posición absoluta del émbolo. Si se retrasa, el disparo rápido comienza con la cavidad parcialmente llena y la onda ya rota; se obtienen juntas frías y porosidad de gas dispersa. Si se adelanta, el metal entra en la cavidad y arrastra aire. En un programa estable, este valor debe registrarse y alarmarse disparo por disparo.
Retardo de intensificación. El tiempo entre el final del llenado y la presión total. La puerta todavía debe estar abierta. Un retardo de más de aproximadamente 50 ms en una pieza de paredes delgadas significa que se está intensificando en una puerta congelada y la sección pesada no recibe más que contracción.
También vale la pena registrar por disparo: el perfil de velocidad real del disparo lento, la velocidad del disparo rápido en la puerta, la presión máxima del metal y el tiempo del ciclo. Las máquinas proporcionan estos datos; la mayoría de las plantas no los analizan. Analizarlos es el mantenimiento predictivo más barato disponible en la célula.
Paso 4: Lubricación del molde y equilibrio térmico
Antes de cada disparo, las caras del molde reciben un agente desmoldeante a base de agua, aplicado mediante una cabeza rociadora reciprocante o mediante colectores fijos.
- Dilución. Típico 1:50 a 1:200 de concentrado a agua, ajustado según la complejidad de la pieza y la temperatura del dado. El agente desmoldeante sobreconcentrado se acumula en las ventilaciones y en los núcleos, y el residuo contribuye a manchas en la superficie y a problemas de pretratamiento si la pieza se recubre posteriormente.
- Duración del rociado. De 0,5 a 3 segundos, más el soplado. Los tiempos largos de rociado enfrían localmente el dado y causan cierres fríos; los cortos dejan el dado caliente e invitan a soldaduras.
- Control de temperatura del dado. Líneas de enfriamiento internas, además de enfriamiento puntual en núcleos pesados. Objetivo de temperatura superficial de 180-250 °C, medido al inicio del turno y después de cualquier parada.
- Calentamiento. El dado necesita de 20 a 60 ciclos para alcanzar un estado térmico estable, dependiendo de la masa. Las piezas fabricadas antes de alcanzar el estado estable son desechables, y un primer artículo tomado de la tercera inyección no es un primer artículo.
Paso 5: Solidificación, apertura y expulsión
Después del tiempo de permanencia, la máquina abre y los expulsores empujan la pieza fundida fuera de la mitad fija o móvil.
- Balance de expulsión. Los pasadores de expulsión están colocados para empujar la pieza de forma cuadrada. Una expulsión desigual doblega paredes delgadas y agrieta los soportes; el síntoma clásico es una pieza que está dentro de tolerancia en caliente y fuera de tolerancia al enfriarse.
- Recorrido y temporización del expulsor. Las piezas suelen expulsarse a 300-450 °C, lo suficientemente caliente para ser dúctiles y lo bastante frías para mantener la forma.
- Extracción. Extracción manual o con robot hacia un tanque de enfriamiento, una cinta transportadora o directamente al troquel de recorte. La extracción con robot proporciona un retraso de enfriamiento constante, lo cual es importante si se controlan propiedades mecánicas o distorsión.
- Monitoreo de galleta y disparo. La galleta debe medir entre 10 y 20 mm. Una galleta delgada es señal de que el peso del disparo o el llenado de la camisa están variando.
Paso 6: Recorte, eliminación del canal y enfriamiento
El grupo de disparo va a un troquel de recorte en una prensa hidráulica, típicamente de 20 a 100 toneladas dependiendo del área proyectada del recorte.
- Troquel de recorte. Corta el pasador, las compuertas y los sobrantes en un solo golpe. La holgura del troquel de recorte suele ser de 0,05 a 0,15 mm por lado en el filo de corte; los troqueles de recorte desafilados o mal ajustados dejan un rebaba elevada que debe ser eliminada posteriormente y es una fuente común de trabajo adicional en etapas posteriores.
- Restos de compuerta. Una puerta diseñada correctamente deja entre 0,2 y 1,0 mm de residuo en la mayoría de las piezas. Si la puerta es gruesa o el troquel de recorte está desgastado, se obtienen de 2 a 4 mm y la etapa de rectificado crece en consecuencia.
- Templado. Agua o aire, generalmente a menos de 100 °C en 30-120 segundos. El enfriamiento en agua congela la estructura de fundición y se usa cuando la pieza pasa a mecanizado o cuando se planea un tratamiento térmico posterior. El enfriamiento con aire es más suave y produce menos distorsión.
- Edad. Las piezas fundidas continúan cambiando aproximadamente durante 7-30 días después de la fundición a medida que avanza la precipitación. Si una dimensión es crítica y se mecaniza, se debe permitir la ventana de envejecimiento natural o especificar un tratamiento de estabilización.
Paso 7: Operaciones secundarias
Para la mayoría de las piezas comerciales, aquí es donde está el dinero. La operación de fundición puede representar entre el 40 y el 60% del coste entregado en una pieza cosmética, y las operaciones secundarias son donde se concentra la mano de obra.
| Operación | Parámetros típicos | Notas para el plan de proceso |
|---|---|---|
| Sierras de banda | Lámina de carburo o bi-metal, 25-60 m/min | Se usa para grandes conductos y canales, y para piezas fundidas a baja presión y por gravedad con alimentadores pesados |
| Mecanizado CNC | 3-5 ejes, 6.000-18.000 rpm | Caras, agujeros, roscas. Margen de material en superficies de fundición generalmente de 0,5 a 1,5 mm |
| Desbarbado | Correa de lija de 80-180 granos, o husillo con fresa de carburo | Elimina la línea de separación y el reborde de recorte. Margen típico de 0,1 a 0,5 mm |
| Rectificado | Rueda de láminas o banda de 60-120 granos | Nivelación y difuminado del residuo de la puerta. Eliminación de 0,3 a 2,0 mm |
| Pulido | Cinturón 180-600, luego sisal y tela con compuesto | Superficies cosméticas, cuerpos de grifos, manijas, placas de cerradura. Multiestación, alimentación compuesta |
| Chorreado | Proyectil de acero 0.2-0.6 mm, o perla de vidrio | Superficie mate uniforme, elimina marcas de línea de separación antes del recubrimiento |
| Prueba de fuga | Decaimiento de presión, 0.5-6 bar | 100% en piezas de frontera de presión |
| Impregnación | Resina en vacío/presión, curado a 85-95 °C | Ruta de recuperación para microporosidad; debe ser una opción de respaldo, no un paso del proceso |
| Recubrimiento | Polvo, recubrimiento electrostático, anodizado o conversión | Necesita una secuencia de pretratamiento controlada; consulte nuestro de acabado de fundición de aluminio resumen |
El orden importa. Desbarbar antes de lijar, lijar antes de pulir, pulir después de cualquier mecanizado que rompa la superficie, y siempre realizar prueba de fuga después del mecanizado en lugar de antes, porque una operación de mecanizado puede abrir un poro que estaba sellado por la piel de fundición.
Detalles de las opciones de ruta de desbarbado y pulido, y lo que cada una cuesta en tiempo de ciclo, se cubren en cómo desbarbar fundiciones de aluminio con automatización.
Paso 8: Inspección y embalaje
- Distribución de la primera pieza en cada configuración, CMM completo en al menos una pieza por cavidad.
- SPC en proceso sobre características clave, típicamente 5 piezas cada 1-2 horas por cavidad, con Cpk ≥ 1.33 en dimensiones críticas para mecanizado y ensamblaje.
- Muestreo de porosidad por rayos X contra un estándar de referencia, con zonas de aceptación según la función, y AQL 0.65-1.0 en zonas críticas.
- Pruebas de fuga según el límite de decaimiento especificado, en 100% de piezas de la frontera de presión.
- Inspección cosmética contra muestras de límite firmadas bajo iluminación definida, 800-1000 lux a una distancia de visión establecida.
- Empaquetar según la configuración acordada, con trazabilidad de cavidad y lote marcada.
La guía de tolerancias para fundiciones de aluminio define qué esperar en estado de fundición antes de añadir mecanizado para mantener una dimensión, que es el número que debe impulsar la lista de inspección anterior.
Donde la automatización cambia la economía
Los pasos 1 a 5 son controlados por máquina y razonablemente repetibles. Los pasos 6 a 8 son donde entra el trabajo manual, y donde se crea la variación que un plan de control no puede absorber. Tres patrones de fallo aparecen repetidamente:
- La altura de rebaba sigue al operador, no la pieza. Un amoladora manual elimina lo que el operador piensa que es suficiente. Dos operadores producen dos condiciones de borde diferentes, y la tasa de rechazo cosmético sigue la lista de turnos.
- El pulido es el cuello de botella. El cuerpo de un grifo o una placa de cierre pueden necesitar de cuatro a siete estaciones de pulido con banda, sisal y tela. El pulido manual también es la estación más difícil de dotar de personal y la que reporta mayor lesión y exposición al polvo.
- La variación del remanente de la compuerta se propaga. Si el dado de recorte se desgasta, la amoladora tiene que eliminar 2 mm donde estaba diseñado para eliminar 0.5 mm, y el tiempo de ciclo se triplica.
DZ Machinery construye el equipo para estas etapas. Nuestras células robotizadas de desbarbado y pulido de 6 ejes utilizan husillos flotantes controlados por fuerza, por lo que la fuerza de contacto es un parámetro establecido en lugar de un juicio humano, con cabezales de banda neumáticos o conformes, cambio automático de herramientas y mesas rotativas multiestación para carga durante el ciclo. Nuestras células de pulido ejecutan estaciones de banda, sisal y tela en secuencia con alimentación automática de compuesto, lo que hace posible un acabado cosmético repetible en cuerpos de grifos, manijas de zinc y aluminio, y placas de cierre. También integramos toda la línea alrededor de ellas: moldeo por núcleo, fundición a baja presión o por gravedad, sierra de banda del canal, CNC, pulido robotizado, inspección automática, con los accesorios, extracción de polvo y protección diseñados en.
El siguiente paso práctico es un estudio del tiempo de ciclo. Envíenos el modelo de la pieza, el material, la especificación de rebaba en estado crudo o una muestra de la pieza, y su objetivo de producción. Le devolveremos un conteo de estaciones, un tiempo de ciclo por estación, la estimación del consumible abrasivo y el requisito de extracción de polvo, y le diremos honestamente dónde una estación manual sigue siendo la mejor opción.



