Обработка поверхности литого алюминия под давлением: варианты, процесс и руководство по выбору
Почему важно окончательное обработка поверхности при литье под давлением
Деталь из алюминиевого сплава, отлитая под давлением, выходит из формы с характерной поверхностью — немного шероховатой, с видимыми линиями течения, следами разделительной линии и отметинами от вытяжных штифтов. В некоторых случаях такая поверхность приемлема. В большинстве — нет.
Окончательная обработка поверхности выполняет четыре задачи:
- Внешний вид — цвет, блеск, текстура и однородность для видимой части
- Защита от коррозии — обработка поверхности замедляет или предотвращает деградацию окружающей среды
- Износостойкость — анодирование с твердым покрытием и гальваника обеспечивают функциональные износостойкие поверхности
- Функциональная поверхность — электропроводность, тепловое излучение, адгезия краски, безопасность при контакте с пищевыми продуктами
Правильная отделка определяется функцией детали, а не тем, что проще для поставщика. Неправильный выбор обходится дорого — либо через отказ в эксплуатации, либо через повторную обработку поверхности.
8 наиболее распространенных видов отделки поверхности для литых алюминиевых деталей
1. Как-есть (сырьевая)
Описание: деталь выходит из формы, получает легкую обработку излишков, и отправляется на склад. Дополнительная обработка не требуется.
Поверхность: характерная текстура литого изделия, видимые линии течения, следы разделительной линии, возможно, отметины от вытяжных штифтов.
Стоимость: минимальная. Не добавляет этапов обработки, кроме обрезки и базового осмотра.
Применение: внутренние компоненты, скрытые конструктивные элементы, промышленное оборудование, где внешний вид не имеет значения.
Ограничения: низкая коррозионная стойкость, неприемлемо для видимых потребительских деталей, отсутствие однородности поверхности.
2. Дробеструйная / Пескоструйная обработка
Описание: деталь подвергается воздействию высокоскоростной струи мелких металлических или керамических шариков (обычно стеклянных шариков, оксида алюминия или стальной дроби) для создания однородной матовой текстуры поверхности.
Поверхность: однородная матовая поверхность, легкая шероховатость (Ra 1,5-3,0 мкм), удаляет мелкие дефекты поверхности и линии потока.
Стоимость: низкая. $0,05-0,30 за деталь в зависимости от размера.
Применение: промышленное оборудование, светильники, наружные поверхности радиаторов, предварительная обработка перед покраской.
Ограничения: не заполняет пористость или крупные дефекты поверхности. Может быть недостаточной для применений с высокими требованиями к внешнему виду.
3. Гальваническая / Вибрационная обработка
Описание: детали помещаются в гальванический барабан или вибрационную чашу с абразивным материалом. Движение создает однородную отделку поверхности и удаляет облой и острые края.
Поверхность: гладкая, слегка матовая, более однородная, чем литая. Могут оставаться следы разъема формы.
Стоимость: низкая. $0,10-0,50 за деталь.
Применение: мелкие и средние детали, скрытые или полускрытые компоненты, предварительная обработка перед гальваническим покрытием или покраской.
Ограничения: может повредить тонкие элементы или острые углы. Не подходит для деталей с хрупкими вставками.
4. Полировка и шлифовка
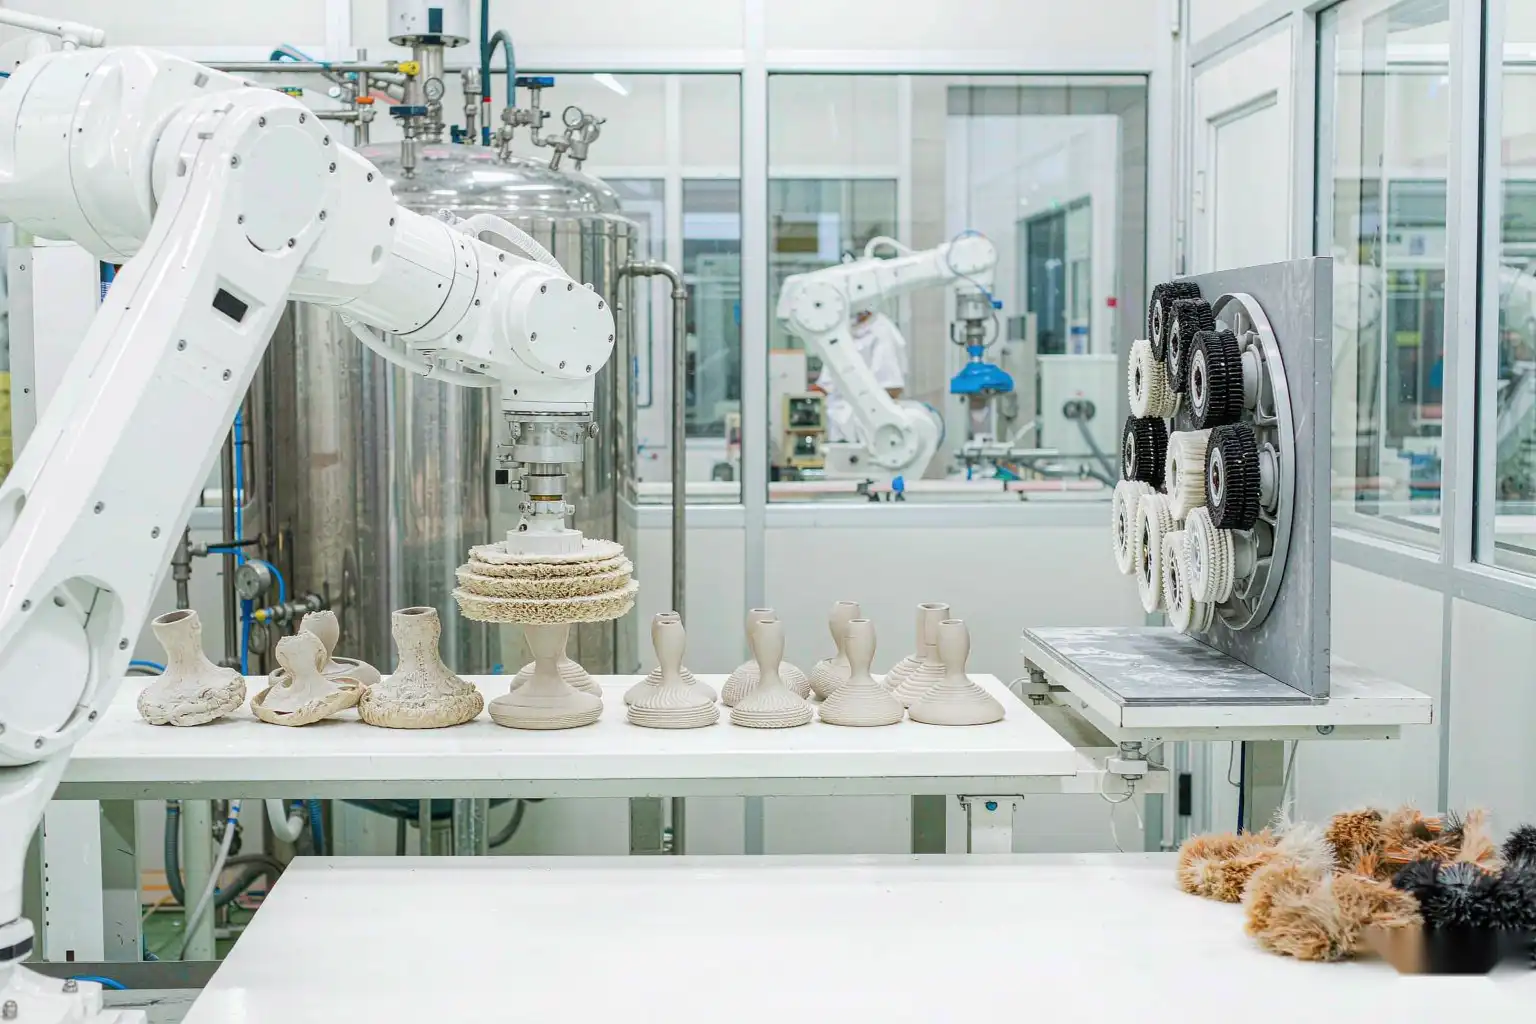
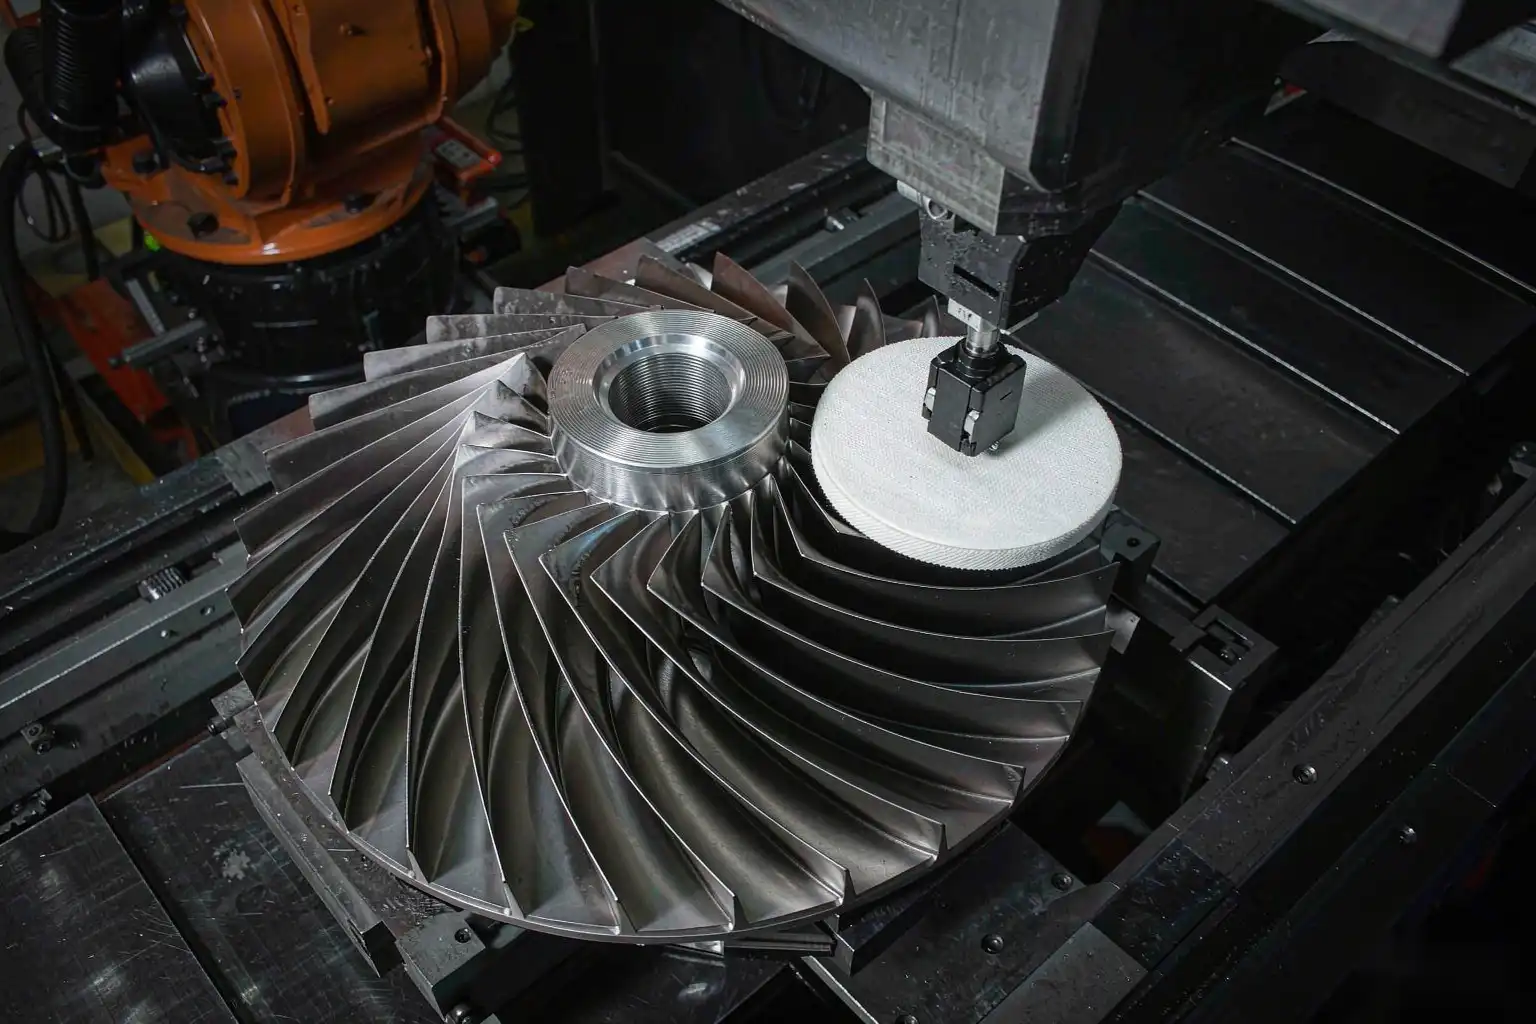
Описание: многоступенчатый процесс с использованием все более мелких абразивов для получения гладкой, отражающей поверхности. Часто выполняется роботом для больших объемов или вручную для малых объемов.
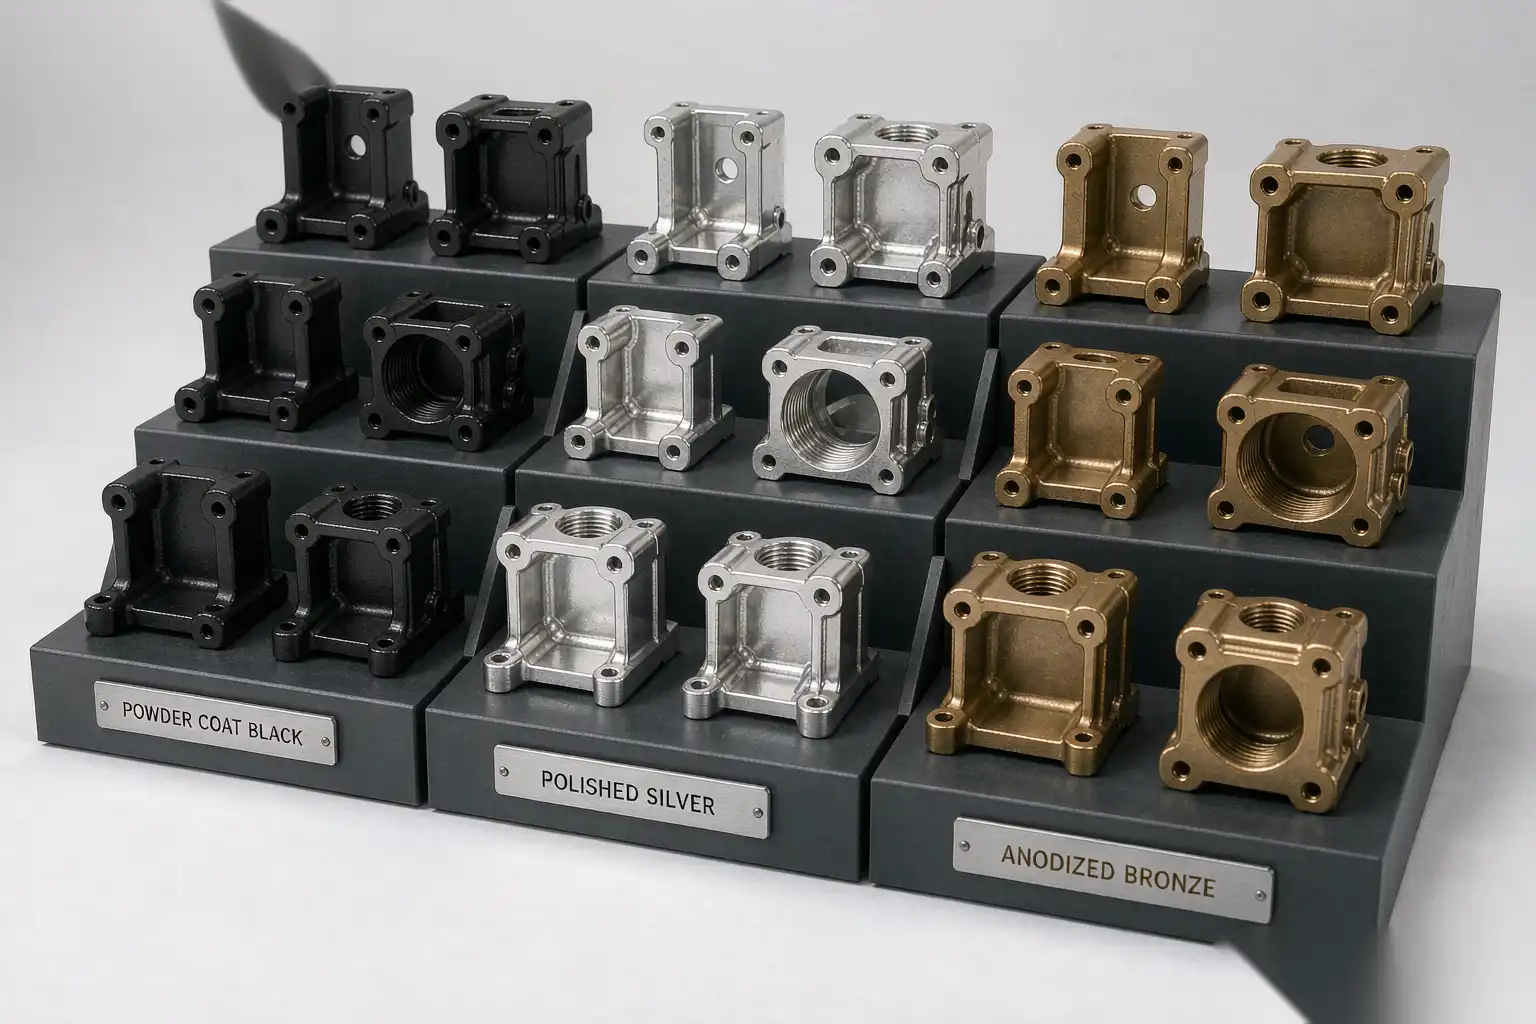
Поверхность: очень гладкий, от сатина (Ra 0,4-0,8 мкм) до зеркальной поверхности (Ra < 0,1 мкм).
Стоимость: средняя или высокая. $1-5 за деталь в зависимости от размера и качества отделки.
Применение: декоративные потребительские детали, отражатели, сантехнические изделия (перед гальваническим покрытием), автомобильные элементы отделки с высокой видимостью.
Ограничения: не скрывает дефекты поверхности. Может потребоваться предварительная полировка для удаления следов разъема. Трудоемко при ручном выполнении.
5. Анодирование (Тип II – Декоративное)
Описание: электрохимический процесс, который преобразует поверхностный алюминий в оксид алюминия. Оксидный слой твердый, коррозионностойкий и может быть окрашен в различные цвета.
Поверхность: металлический вид с цветом (прозрачный, черный, бронзовый, синий, красный, на заказ). Немного грубее, чем полированный. Толщина покрытия 5-25 мкм.
Стоимость: средняя. $0,30-1,50 за деталь в зависимости от размера и цвета.
Применение: потребительская электроника, архитектурная фурнитура, премиальные осветительные приборы, таблички с названиями.
Ограничения: требует низкомедных сплавов (A384, A413) для лучшей цветовой консистенции. A380 дает анодированную поверхность с серым оттенком из-за содержания меди. Не заполняет пористость.
6. Твердое анодирование (Тип III)
Описание: более толстый, более твердый анодированный слой (25-150 мкм) для функциональной износостойкости и коррозионной стойкости.
Поверхность: темно-серый до черного (цвет зависит от сплава и процесса). Очень твердый (эквивалент 60-70 HRC).
Стоимость: средняя. $0,50-3,00 за деталь.
Применение: износостойкие поверхности, гидравлические компоненты, огнестрельное оружие, военная техника, оборудование для пищевой промышленности.
Ограничения: изменение размеров (покрытие растет наружу и внутрь), может повлиять на посадку. Требует строгого контроля процесса. Может быть не декоративным.
7. Порошковая покраска
Описание: сухой порошок (обычно полиэстер, эпоксидная смола или полиуретан) электростатически наносится на деталь, затем отверждается в печи, образуя сплошное покрытие.
Поверхность: однородный цвет и блеск (матовый, сатиновый, глянцевый или текстурированный), толщиной 50-100 мкм. Широкий цветовой диапазон, доступны индивидуальные цвета.
Стоимость: средняя. $0,50-3,00 за деталь.
Применение: наружное освещение, архитектурная фурнитура, автомобильные экстерьеры, бытовая техника.
Ограничения: требует химической предварительной обработки для адгезии. Скрывает дефекты поверхности, но не пористость (которая может выделять газы через покрытие). Может скалываться при ударе.
8. Жидкая краска / Распыление
Описание: жидкая краска, нанесенная распылением, кистью или окунанием, затем высушенная на воздухе или отвержденная в печи.
Поверхность: широкий диапазон цветов, уровней блеска и текстур. Типичная толщина 20-50 мкм.
Стоимость: средняя. $1-5 за деталь в зависимости от сложности и цвета.
Применение: автомобильные экстерьеры, потребительские товары, где порошковое покрытие не может обеспечить нужный цвет или эффект, индивидуальные малосерийные детали.
Ограничения: менее долговечное, чем порошковое покрытие. Выбросы ЛОС. Требует квалифицированных операторов для подбора цвета.
9. Гальваническое покрытие (хром, никель, медь)
Описание: электрохимическое осаждение металлического слоя на деталь. Чаще всего на цинковых отливках (для сантехники, фурнитуры), реже на алюминии (плохая адгезия).
Поверхность: блестящий металлический (хром), сатиновый (никель) или цветной (латунь, бронза через тонированный никель). Толщина покрытия 5-30 мкм.
Стоимость: высокая. $2-10 за деталь.
Применение: сантехника, дверная фурнитура, автомобильная отделка (исторически), премиальные потребительские товары.
Ограничения: алюминий трудно покрывать напрямую — требуется предварительная обработка цинкатом. Качество сильно зависит от предварительной обработки. Экологические проблемы с шестивалентным хромом.
Выбор покрытия по применению
| Применение | Рекомендуемое покрытие | Причина |
|---|---|---|
| Внутренний автомобильный кронштейн | Отливка или дробеструйная обработка | Дешевый, скрытый |
| Класс охлаждения светодиодов | Черное анодирование | Высокий коэффициент излучения, коррозионная стойкость |
| Уличное архитектурное освещение | Порошковое покрытие поверх химической обработки | УФ-стойкость, цветовая гибкость |
| Корпус смесителя для ванной | Полировка + хромирование | Требуемая эстетика, долговечность |
| Корпус потребительской электроники | Анодирование (Тип II) | Премиальный внешний вид, устойчивость к царапинам |
| Корпус гидравлического клапана | Твердый анодинг (Тип III) | Износостойкость, герметичность под давлением |
| Оборудование для пищевой промышленности | Твердый анодинг или специальные покрытия | Соответствие требованиям FDA, чистота поверхности |
| Радиатор (сырой материал) | Пескоструйная обработка | Лучшие тепловые характеристики |
| Премиальная потребительская деталь | Полировка + прозрачное анодирование | Эстетика + защита |
Последовательность процесса отделки
Типичный процесс отделки литой алюминиевой детали:
- Обрезка и удаление облоя — удаление облоя по линии разъема и остатков литника
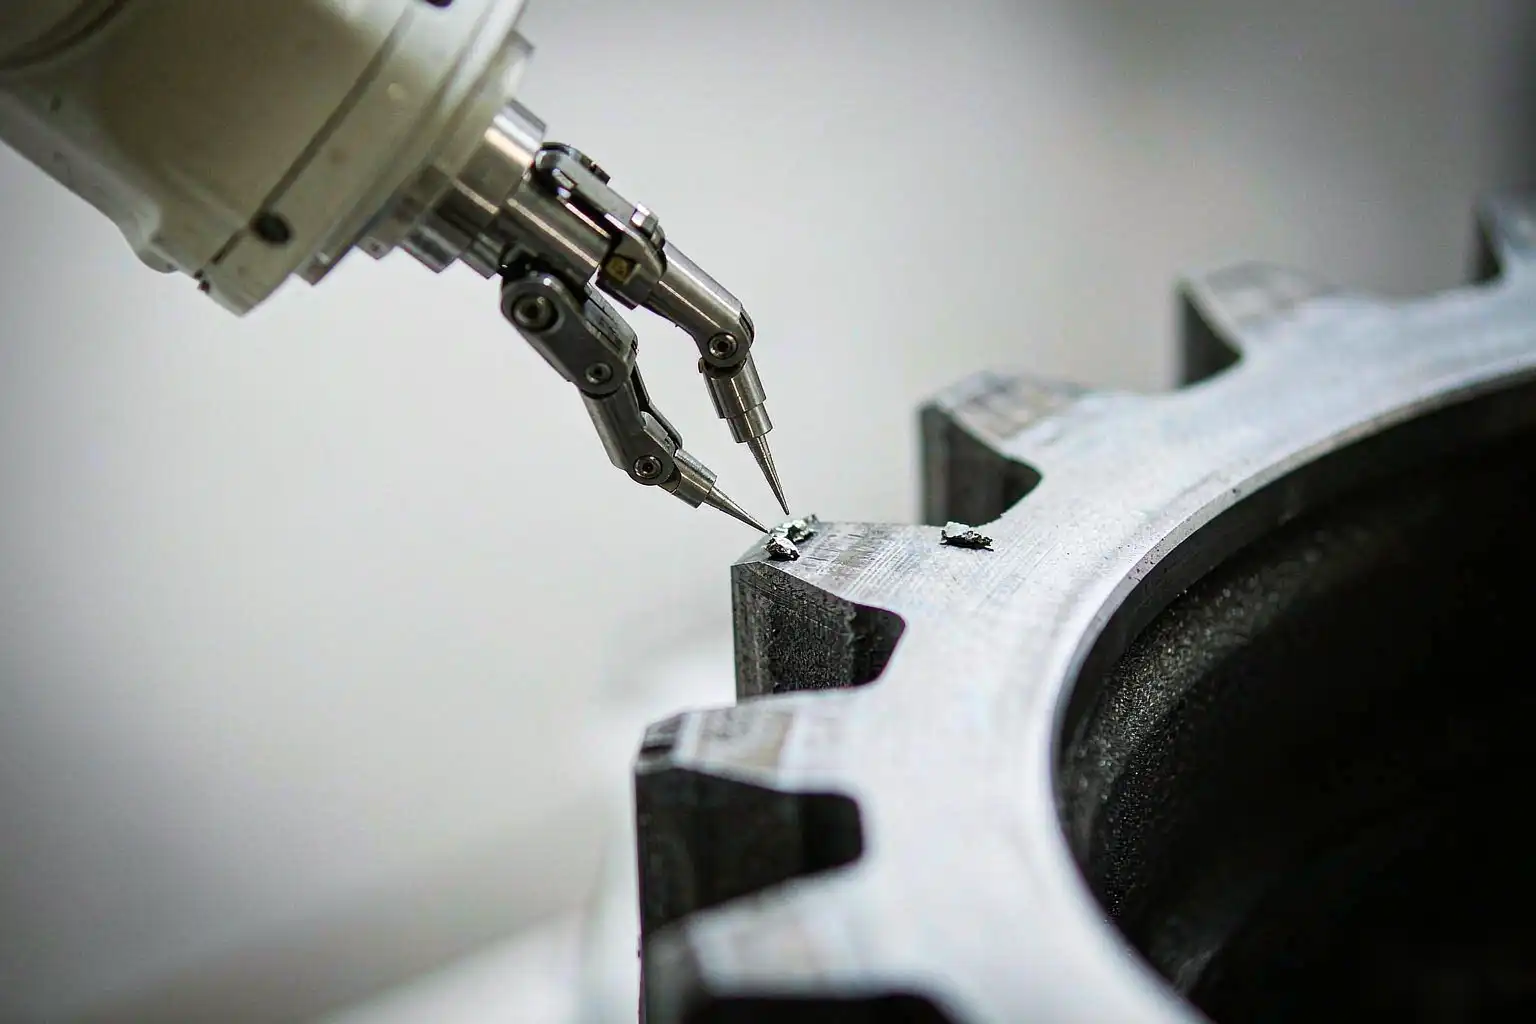
- Обработка заусенцев — удаление острых кромок и заусенцев после механической обработки
- Предварительное шлифование — сглаживание крупных дефектов поверхности
- Галтовка или дробеструйная обработка — равномерная подготовка поверхности
- Предварительная обработка — химическая очистка и конверсионное покрытие
- Основное нанесение покрытия — анодирование, порошковое покрытие, покраска, гальваническое покрытие
- Отверждение или сушка — для краски/порошка
- Осмотр — визуальный контроль, контроль толщины, адгезии, испытание на солевой туман
- Маскирование и финишная обработка — для многоцветной или выборочной отделки
- Финальная инспекция и упаковка
Каждый этап добавляет стоимость и время. Консолидируйте, где это возможно, но не пропускайте предварительную обработку.
Факторы стоимости при финишной обработке
Для типичного проекта литья алюминия под давлением стоимость финишной обработки составляет 20-35% от общей стоимости детали. Основные факторы:
- Количество технологических этапов — каждый этап добавляет трудозатраты, время работы оборудования и обработку
- Размер и геометрия детали — более крупные детали требуют больше материала и времени
- Косметические требования — стандарты косметической отделки класса А требуют ручных операций
- Объем — большой объем оправдывает автоматизацию; малый объем требует ручной работы
- Требования к инспекции — более строгая инспекция увеличивает стоимость
- Экологический контроль — очистка сточных вод, контроль ЛОС, сбор пыли
Автоматизация финишной обработки — тенденция
Ручная финишная обработка (ручное удаление заусенцев, ручная полировка, ручная покраска) становится все труднее укомплектовать персоналом и контролировать качество. Тенденция в отрасли такова:
- Роботизированная зачистка заусенцев для удаления облоя и снятия фасок
- Роботизированная полировка для косметической подготовки поверхности
- Автоматизированные линии порошковой окраски с конвейером и печью для отверждения
- Автоматизированный рентгеновский контроль на пористость
- Визуальный контроль поверхности на косметические дефекты
Современная автоматизированная финишная ячейка может заменить 5-10 операторов и значительно повысить стабильность. Капитальные затраты окупаются за 2-3 года при большинстве объемов производства.
Комбинации финишной обработки, снижающие затраты без потери качества
Самый надежный способ сократить расходы на финишную обработку — это не выбирать более дешевую отделку, а выбирать более разумную комбинацию отделок для детали. Три схемы повторяются в успешных программах. Во-первых, зонируйте отделку: укажите косметическую поверхность, а скрытые поверхности оставьте как литые или с легкой дробеструйной обработкой. Потребительский корпус с одной поверхностью класса А не нуждается в экономике класса А на нижней стороне. Во-вторых, позвольте литью нести текстуру: штамп с текстурой электроэрозионной обработки может обеспечить однородный матовый вид как литой, полностью исключая операции полировки на деталях, где матовость является дизайнерским намерением. В-третьих, комбинируйте операции: полировка непосредственно перед анодированием на том же приспособлении для фиксации избегает повторной фиксации, а порошковое покрытие поверх дробеструйной обработки на скрытых конструктивных деталях пропускает химическую предварительную обработку на видимых поверхностях.
Расчет должен вестись по стоимости принятой детали, а не по стоимости операции. Немного более дорогая отделка, обеспечивающая 99% выхода с первого раза, обычно превосходит более дешевую отделку с 92% и затратами на доработку.
DZ Machinery работает с клиентами именно на этом этапе принятия решений. Поскольку мы выполняем этапы удаления заусенцев, шлифовки и полировки, которые предшествуют любой последующей финишной обработке, мы можем рассчитать фактическую стоимость подготовки каждой финишной обработки — по времени цикла и количеству операторов, а не по ценам из каталога. Предоставьте нам косметическую карту и целевую цену; мы скажем вам, какая комбинация соответствует ей, и где дизайн может быть изменен, чтобы сделать более дешевую отделку жизнеспособной без видимой разницы на продукте.
Часто задаваемые вопросы о финишной обработке поверхности алюминиевого литья под давлением
Какая отделка лучше всего подходит для наружных алюминиевых отливок под давлением?
Порошковое покрытие поверх химического конверсионного покрытия (без хрома) является стандартным. Для премиальных применений — анодирование (тип II) поверх полированной поверхности. Избегайте влажной краски для наружного применения — долговечность и устойчивость к УФ-излучению обычно недостаточны.
Можно ли хромировать алюминиевые отливки под давлением?
Да, но с трудом. Алюминий не принимает гальваническое покрытие напрямую. Стандартный процесс: цинкатное предварительное обработка, затем медное покрытие, затем никелирование, затем хромирование. Процесс чувствителен к качеству предварительной обработки, а покрытие менее долговечно, чем на цинковых литых сплавах или латуни. Для большинства декоративных применений предпочтительнее анодирование или порошковое покрытие по сравнению с хромированием на алюминии.
Как добиться зеркальной поверхности на литом алюминиевом изделии?
Многоступенчатая полировка: зернистость 80-120 для удаления дефектов поверхности, 220-320 для уточнения, 400-600 для сглаживания, затем полировка с использованием пасты для достижения финального блеска. Выполняется вручную при небольших объемах, роботизированным способом при больших объемах. Ожидайте 30-60 минут на квадратный метр поверхности при ручной работе.
Какое покрытие обеспечивает лучшую коррозионную стойкость?
Анодирование твердым покрытием (Тип III) обеспечивает лучшую коррозионную стойкость. Правильно запечатанное анодирование Типа II также отлично подходит. Порошковое покрытие поверх химической предварительной обработки подходит для большинства применений. Отливка в состоянии как есть имеет низкую коррозионную стойкость, особенно в соленых средах.
Создавайте покрытие, которое прослужит долго
Деталь из алюминиевого литого сплава с правильным покрытием прослужит дольше сравнимой стальной или пластиковой детали. Главное — подобрать покрытие в соответствии с функцией и условиями эксплуатации, а также указать четкие критерии приемки (толщина покрытия, адгезия, часы соляного тумана, совпадение цвета).
В DZ Smart Manufacturing наши роботизированные ячейки для полировки и отделки обрабатывают этапы подготовки поверхности (снятие заусенцев, шлифовка, полировка, предварительная обработка) для деталей из алюминиевого литого сплава в сферах потребительского, промышленного и автомобильного производства. Если вы разрабатываете новую деталь из алюминиевого литого сплава и хотите получить обратную связь по объему и стоимости отделки, наша инженерная команда сможет просмотреть ваши чертежи и предложить последовательность отделки с реалистичной стоимостью и временем цикла.
Смотрите нашу автоматизированную обработку поверхности для алюминиевых литых отливок