


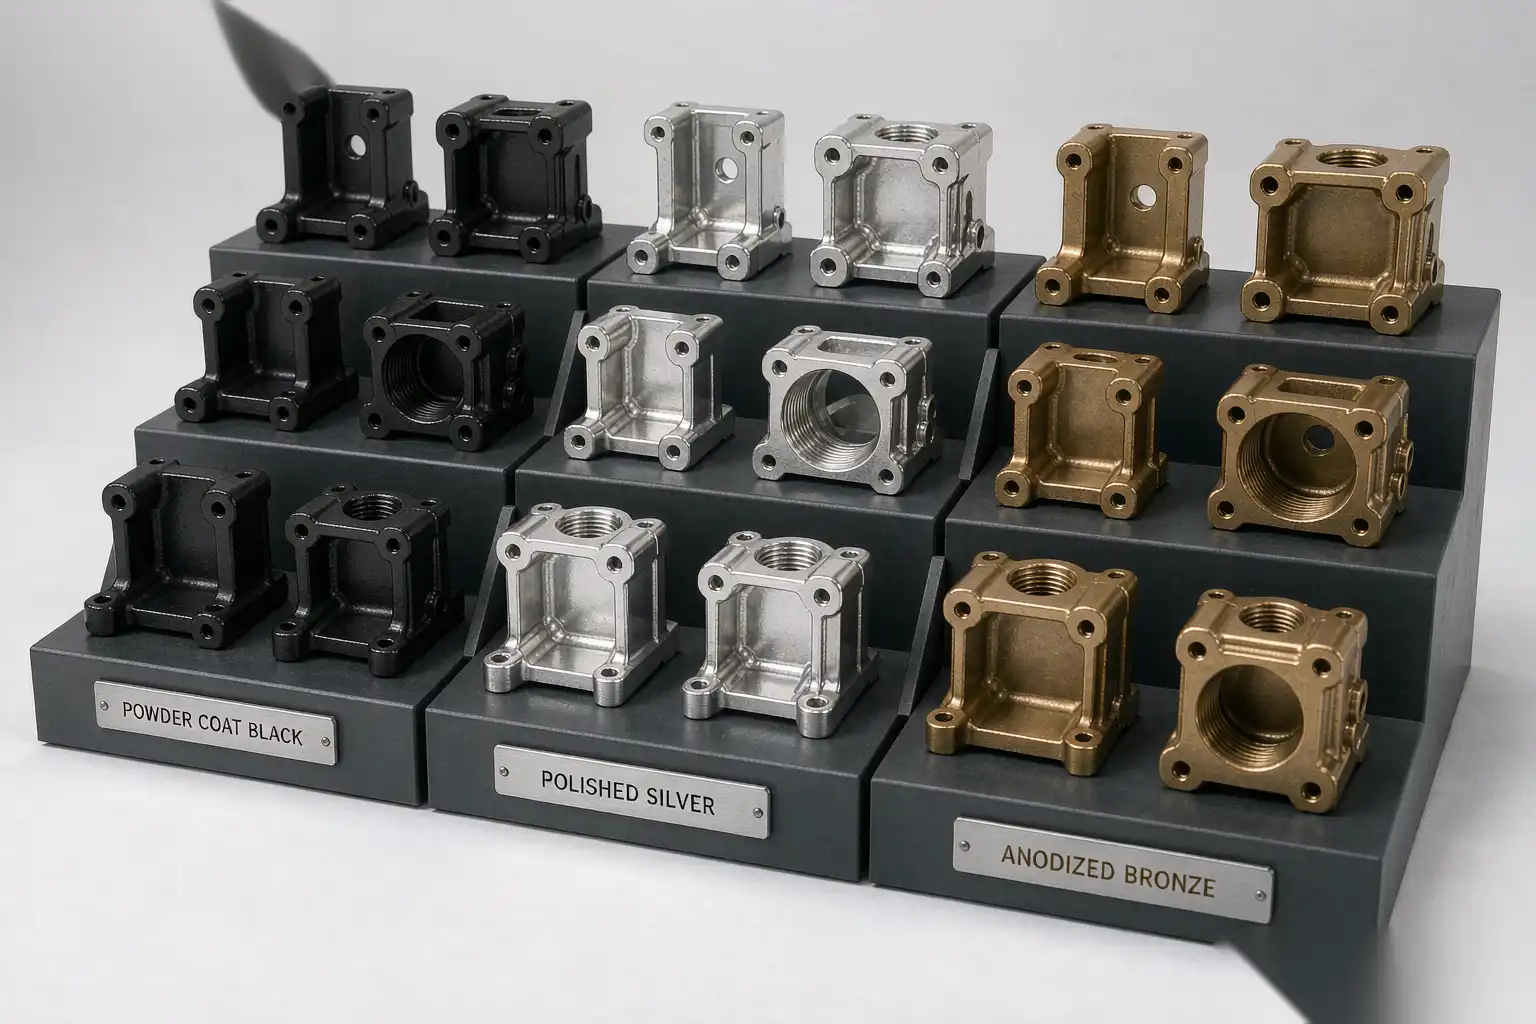
Acabado de Superficie de Fundición de Aluminio: Opciones, Proceso y Guía de Selección
Por qué el acabado superficial es importante en la fundición a presión
Una pieza de aluminio fundido a presión sale del molde con una superficie característica: ligeramente rugosa, con líneas de flujo visibles, marcas de la línea de partición y marcas de los expulsores. En algunas aplicaciones, esta superficie tal como sale del molde es aceptable. En la mayoría, no lo es.
El acabado superficial logra cuatro cosas:
- Apariencia — color, brillo, textura y uniformidad para la pieza visible
- Protección contra la corrosión — el tratamiento superficial ralentiza o previene la degradación ambiental
- Resistencia al desgaste — el anodizado duro y el recubrimiento proporcionan superficies funcionales de desgaste
- Superficie funcional — conductividad eléctrica, emisividad térmica, adherencia de la pintura, seguridad para contacto con alimentos
El acabado correcto está determinado por la función de la pieza, no por lo que es más fácil para el proveedor. Elegir mal es costoso, ya sea por fallos en el campo o por tener que rehacer el acabado.
Los 8 acabados superficiales más comunes para aluminio fundido a presión
1. Tal como sale del molde (en bruto)
Descripción: la pieza sale del molde, se le recorta un ligero reborde y se envía. Sin acabado adicional.
Superficie: textura característica de fundición a presión, líneas de flujo visibles, marcas de la línea de partición, posiblemente algunas marcas de expulsores.
Costo: el más bajo. No añade pasos de proceso más allá del recorte y la inspección básica.
Aplicaciones: componentes internos, piezas estructurales ocultas, equipos industriales donde la apariencia no importa.
Limitaciones: mala resistencia a la corrosión, no aceptable para piezas visibles de consumo, sin uniformidad superficial.
2. Granallado / Microesferado
Descripción: la pieza se expone a un chorro de alta velocidad de pequeñas esferas metálicas o cerámicas (típicamente microesferas de vidrio, óxido de aluminio o perdigones de acero) para crear una textura superficial mate uniforme.
Superficie: acabado mate uniforme, ligera rugosidad (Ra 1.5-3.0 µm), elimina pequeñas imperfecciones superficiales y líneas de flujo.
Costo: bajo. $0.05-0.30 por pieza dependiendo del tamaño.
Aplicaciones: equipos industriales, luminarias, superficies exteriores de disipadores de calor, pretratamiento para pintura.
Limitaciones: no rellena porosidad ni defectos superficiales importantes. Puede no ser suficiente para aplicaciones de alta cosmética.
3. Tamboreado / Acabado Vibratorio
Descripción: las piezas se colocan en un tambor o cuba vibratoria con medios abrasivos. El movimiento crea un acabado superficial uniforme y elimina rebabas y bordes afilados.
Superficie: suave, ligeramente mate, más uniforme que en bruto de fundición. Pueden quedar algunas marcas de la línea de partición.
Costo: bajo. $0.10-0.50 por pieza.
Aplicaciones: piezas pequeñas y medianas, componentes ocultos o semi-ocultos, pretratamiento para galvanizado o pintura.
Limitaciones: puede dañar características finas o esquinas afiladas. No apto para piezas con insertos frágiles.
4. Pulido y Abrillantado
Descripción: proceso de varios pasos que utiliza abrasivos progresivamente más finos para producir una superficie lisa y reflectante. A menudo se realiza con robot para alto volumen o a mano para bajo volumen.
Superficie: muy suave, desde satinado (Ra 0.4-0.8 µm) hasta acabado espejo (Ra < 0.1 µm).
Costo: medio a alto. $1-5 por pieza dependiendo del tamaño y la calidad del acabado.
Aplicaciones: piezas decorativas de consumo, reflectores, accesorios de plomería (antes del plating), molduras automotrices de alta visibilidad.
Limitaciones: no oculta defectos superficiales. Puede requerir prepolish para eliminar testigos de línea de separación. Laborioso si se realiza a mano.
5. Anodizado (Tipo II – Decorativo)
Descripción: proceso electroquímico que convierte la superficie de aluminio en óxido de aluminio. La capa de óxido es dura, resistente a la corrosión y puede ser teñida en varios colores.
Superficie: apariencia metálica con color (transparente, negro, bronce, azul, rojo, personalizado). Ligeramente más áspero que el pulido. Espesor del recubrimiento 5-25 µm.
Costo: medio. $0.30-1.50 por pieza dependiendo del tamaño y color.
Aplicaciones: electrónica de consumo, herrajes arquitectónicos, luminarias de alta gama, placas de identificación.
Limitaciones: requiere aleación con bajo contenido de cobre (A384, A413) para la mejor consistencia de color. A380 produce una superficie anodizada con tono gris debido al contenido de cobre. No llena porosidad.
6. Anodizado duro (Tipo III)
Descripción: capa de anodizado más gruesa y dura (25-150 µm) para resistencia funcional al desgaste y a la corrosión.
Superficie: gris oscuro a negro (el color depende de la aleación y el proceso). Muy duro (equivalente a 60-70 HRC).
Costo: medio. $0.50-3.00 por pieza.
Aplicaciones: superficies de desgaste, componentes hidráulicos, armas de fuego, hardware militar, equipos de procesamiento de alimentos.
Limitaciones: cambio dimensional (el recubrimiento crece hacia afuera y hacia adentro), puede afectar el ajuste. Requiere control estricto del proceso. Puede no ser decorativo.
7. Recubrimiento en polvo
Descripción: el polvo seco (generalmente poliéster, epoxi o poliuretano) se aplica electrostáticamente a la pieza, luego se cura en un horno para formar un recubrimiento continuo.
Superficie: color y brillo uniformes (mate, satinado, brillante o texturizado), de 50-100 µm de espesor. Amplia gama de colores, colores personalizados disponibles.
Costo: medio. $0.50-3.00 por pieza.
Aplicaciones: iluminación exterior, herrajes arquitectónicos, exterior de automóviles, electrodomésticos.
Limitaciones: requiere pretratamiento químico para la adhesión. Oculta imperfecciones superficiales pero no la porosidad (que puede desgasificarse a través del recubrimiento). Puede astillarse si se golpea.
8. Pintura húmeda / Pintura en spray
Descripción: pintura líquida aplicada por pulverización, brocha o inmersión, luego secada al aire o curada en horno.
Superficie: amplia gama de colores, niveles de brillo y texturas. 20-50 µm de espesor típico.
Costo: medio. $1-5 por pieza dependiendo de la complejidad y el color.
Aplicaciones: exterior de automóviles, productos de consumo donde el recubrimiento en polvo no puede lograr el color o efecto, piezas personalizadas de bajo volumen.
Limitaciones: menos duradero que el recubrimiento en polvo. Emisiones de VOC. Requiere operadores cualificados para la igualación de color.
9. Cromado (Cromo, Níquel, Cobre)
Descripción: deposición electroquímica de una capa de metal sobre la pieza. Más común en fundiciones a presión de zinc (para accesorios de baño, herrajes), menos común en aluminio (mala adhesión).
Superficie: metálico brillante (cromo), satinado (níquel) o de color (latón, bronce mediante níquel teñido). Espesor del recubrimiento 5-30 µm.
Costo: alto. $2-10 por pieza.
Aplicaciones: accesorios de baño, herrajes de puertas, molduras de automóviles (histórico), productos de consumo premium.
Limitaciones: el aluminio es difícil de cromar directamente — requiere un pretratamiento de zincado. La calidad depende en gran medida del pretratamiento. Preocupaciones ambientales con el cromo hexavalente.
Selección de Acabado por Aplicación
| Aplicación | Acabado Recomendado | Razón |
|---|---|---|
| Soporte interno de automóvil | En bruto o granallado | económico y oculto |
| Disipador de calor para LED | anodizado negro | alta emisividad, resistencia a la corrosión |
| luminaria arquitectónica para exteriores | Recubrimiento en polvo sobre pretratamiento químico | Resistencia a los UV, flexibilidad de color |
| Cuerpo de grifo de baño | Pulido + cromado | Estética requerida, durabilidad |
| Carcasa de electrónica de consumo | Anodizado (Tipo II) | Aspecto premium, resistencia a los arañazos |
| Cuerpo de válvula hidráulica | Anodizado duro (Tipo III) | Resistencia al desgaste, estanqueidad a la presión |
| Equipamiento para procesamiento de alimentos | Anodizado duro o recubrimientos especiales | Cumplimiento de la FDA, facilidad de limpieza |
| Disipador de calor (sin tratar) | Lijado con chorro de arena | Mejor rendimiento térmico |
| Componente de consumo premium | Pulido + anodizado transparente | Estética + protección |
Secuencia del proceso de acabado
Un flujo de acabado típico para una pieza de aluminio fundido a presión:
- Acabado y desbaste — eliminar rebabas de la línea de partición y restos del bebedero
- Desbarbado — eliminar bordes afilados y rebabas del mecanizado
- Pre-lijado — alisar defectos importantes de la superficie
- Tumbado o granallado — preparación uniforme de la superficie
- Pre-tratamiento — limpieza química y recubrimiento de conversión
- Aplicación del acabado principal — anodizado, recubrimiento en polvo, pintura, galvanizado
- Curado o secado — para pintura/polvo
- Inspección — pruebas visuales, de espesor, de adherencia, de niebla salina
- Enmascarado y re-acabado — para acabados multicolores o selectivos
- Inspección final y embalaje
Cada paso añade coste y tiempo. Consolidar siempre que sea posible, pero no omitir el pre-tratamiento.
Factores de coste en el acabado
Para un proyecto típico de fundición a presión de aluminio, el costo de acabado representa entre el 20 y el 35% del costo total de la pieza. Factores principales:
- Número de pasos del proceso — cada paso añade mano de obra, tiempo de equipo y manejo
- Tamaño y geometría de la pieza — piezas más grandes requieren más material y tiempo
- Requisitos cosméticos — Los estándares cosméticos de Clase A impulsan operaciones manuales
- Volumen — un volumen alto justifica la automatización; un volumen bajo impulsa lo manual
- Requisitos de inspección — inspecciones más estrictas aumentan el costo
- Controles ambientales — tratamiento de aguas residuales, control de COV, recolección de polvo
Automatización del acabado — La tendencia
El acabado manual (desbarbado manual, pulido manual, pintura manual) es cada vez más difícil de gestionar y mantener con calidad. La tendencia en la industria es:
- Desbarbado robótico para eliminación de rebabas y rotura de aristas
- Pulido robótico para preparación de superficies cosméticas
- Líneas automatizadas de recubrimiento en polvo con cinta transportadora y horno de curado
- Inspección automatizada por rayos X para porosidad
- Inspección de superficies basada en visión para defectos cosméticos
Una celda de acabado automatizada moderna puede reemplazar a 5-10 operarios manuales y mejorar drásticamente la consistencia. El costo de capital se amortiza en 2-3 años en la mayoría de los volúmenes de producción.
Combinaciones de acabados que reducen costos sin sacrificar calidad
La forma más fiable de reducir el costo de acabado no es elegir un acabado más barato, sino elegir una combinación más inteligente de acabados en la pieza. Tres patrones se repiten en los programas exitosos. Primero, zonificar el acabado: especificar la superficie cosmética y dejar que las superficies ocultas queden como fundidas o con un ligero chorreado de perlas. Una carcasa de consumidor con una cara Clase A no necesita la economía de Clase A en su parte inferior. Segundo, dejar que la fundición soporte la textura: un troquel texturizado por electroerosión puede ofrecer una apariencia mate uniforme como fundido, eliminando por completo las operaciones de pulido en piezas donde el mate es la intención del diseño. Tercero, combinar operaciones: pulir directamente antes de anodizar en el mismo útil de sujeción evita el re-utillaje, y la pintura en polvo sobre chorreado en piezas estructurales ocultas omite el pretratamiento químico en caras que nadie ve.
El cálculo a realizar es el costo por pieza aceptada, no el costo por operación. Un acabado ligeramente más caro que produce un 99 por ciento de rendimiento a la primera suele superar a un acabado más barato con un 92 por ciento y mano de obra de retrabajo incluida.
DZ Machinery trabaja con los clientes exactamente en este punto de decisión. Dado que operamos los pasos de desbarbado, rectificado y pulido que alimentan todos los acabados posteriores, podemos cotizar cuánto cuesta realmente preparar cada acabado, en tiempo de ciclo y número de operarios, no en precios de catálogo. Tráiganos el mapa cosmético y el precio objetivo; le diremos qué combinación lo alcanza y dónde el diseño podría modificarse para hacer viable un acabado más barato sin una diferencia visible en el producto.
Preguntas frecuentes sobre el acabado de superficies de fundición a presión de aluminio
¿Cuál es el mejor acabado para piezas de fundición a presión de aluminio para exteriores?
Recubrimiento en polvo sobre un recubrimiento de conversión química (sin cromo) es el estándar. Para aplicaciones premium, anodizado (Tipo II) sobre superficie pulida. Evite la pintura húmeda para exteriores: la durabilidad y la resistencia a los rayos UV suelen ser inadecuadas.
¿Se pueden cromar las piezas de fundición a presión de aluminio?
Sí, pero con dificultad. El aluminio no acepta el plateado directamente. El proceso estándar: pretratamiento con zincato, luego baño de cobre, luego níquel, luego cromo. El proceso es sensible a la calidad del pretratamiento, y el plateado es menos duradero que en piezas de fundición a presión de zinc o latón. Para la mayoría de las aplicaciones decorativas, se prefiere el anodizado o el recubrimiento en polvo sobre el cromado en aluminio.
¿Cómo consigo un acabado espejo en una pieza de aluminio fundido a presión?
Pulido en varios pasos: grano 80-120 para eliminar defectos superficiales, grano 220-320 para refinar, grano 400-600 para alisar, luego pulido con compuesto de rouge para el brillo final. Hecho a mano para bajo volumen, por robot para alto volumen. Espere de 30 a 60 minutos por metro cuadrado de superficie para trabajo manual.
¿Qué acabado ofrece la mejor resistencia a la corrosión?
El anodizado duro (Tipo III) proporciona la mejor resistencia a la corrosión. El anodizado Tipo II debidamente sellado también es excelente. El recubrimiento en polvo sobre pretratamiento químico es bueno para la mayoría de las aplicaciones. El acabado como fundido tiene una pobre resistencia a la corrosión, especialmente en ambientes salinos.
Creando un acabado duradero
Una pieza de aluminio fundido a presión con el acabado adecuado durará más que una pieza comparable de acero o plástico. La clave es adaptar el acabado a la función y al entorno, y especificar el acabado con criterios de aceptación claros (espesor del recubrimiento, adherencia, horas de niebla salina, coincidencia de color).
En DZ Smart Manufacturing, nuestras celdas robóticas de pulido y acabado se encargan de las etapas de preparación de la superficie (desbarbado, desbaste, pulido y pretratamiento) para piezas de aluminio fundido a presión en aplicaciones de consumo, industriales y automotrices. Si está diseñando una nueva pieza de aluminio fundido a presión y quiere comentarios sobre el alcance y el costo del acabado, nuestro equipo de ingeniería puede revisar sus dibujos y sugerir una secuencia de acabado con costos y tiempos de ciclo realistas.
Vea nuestro acabado superficial automatizado para fundiciones a presión de aluminio



