Cómo redactar una solicitud de presupuesto (RFQ) para fundición a presión de aluminio que devuelva una cotización precisa
La mayoría de las cotizaciones malas de fundición a presión no son culpa del proveedor. Son el resultado de una solicitud de cotización que deja al estimador sin opción más que adivinar, y un estimador que adivina siempre adivinará por encima. Añade la prima de riesgo por una clase cosmética que nunca fue definida, una tolerancia que nunca se asignó a un esquema de referencia, y un volumen que se indicó como “aproximadamente 50.000 por año”, y una pieza que debería costar 4,10 USD termina en 6,80 USD. O sucede lo contrario: la cotización regresa en 3,60 USD de un proveedor que interpretó el dibujo de manera diferente a la tuya, y pasas los siguientes nueve meses discutiendo sobre rebabas, porosidad y planitud.
Construimos células robotizadas de desbarbado, rectificado y pulido para plantas de fundición a presión y grifería, por lo que estamos en la etapa posterior a la decisión de cotización casi cada semana. Vemos las RFQ, vemos los dibujos, y vemos qué sucede en la inspección del primer artículo cuando la RFQ fue escasa. Este artículo es el paquete de información que desearíamos que cada comprador enviara, la forma en que los proveedores realmente descomponen un precio, y el método para comparar tres cotizaciones que no son comparables entre sí.
Por qué las RFQ escasas producen números caros e inexactos
Un estimador tiene dos trabajos: predecir el costo de fabricar la pieza y valorar el riesgo de estar equivocado. Cuando falta información, el segundo trabajo domina. Cada desconocido se convierte en una línea de contingencia, y las contingencias no se eliminan más tarde solo porque respondiste a la pregunta en la segunda ronda de correos electrónicos. Una vez que un número está en papel, tiende a mantenerse.
Tres desconocidos específicos mueven más el precio:
- Definición cosmética. “Buena apariencia” no es una especificación. Si las caras visibles no están clasificadas y ubicadas en el dibujo, el estimador debe suponer que toda la pieza es cosmética, lo que puede añadir del 40 al 90 por ciento al costo de acabado.
- Porosidad y requisitos de presión. Sin un método declarado de prueba de fugas y tasa de aceptación, el estimador cotiza para el caso más estricto posible: prueba de presión al 100 por ciento y una tolerancia de desecho del 5 al 8 por ciento en una pieza que solo puede necesitar un 1 por ciento.
- Honestidad en el volumen. “50.000 por año” cotizado como un solo lote, un pedido global y un programa de llamada son tres problemas de fabricación diferentes. La cantidad de cavidades en el molde, el nivel de automatización y la inversión en embalaje dependen de cuál de estos realmente quieres decir.
La imagen opuesta a este problema es el dibujo ambiguo que se cotiza a bajo costo. Una cotización basada en una suposición incorrecta no es un ahorro, es un costo diferido, y generalmente aparece en el PPAP o en la primera producción cuando el proveedor solicita una revisión de precio.
El paquete de información de RFQ
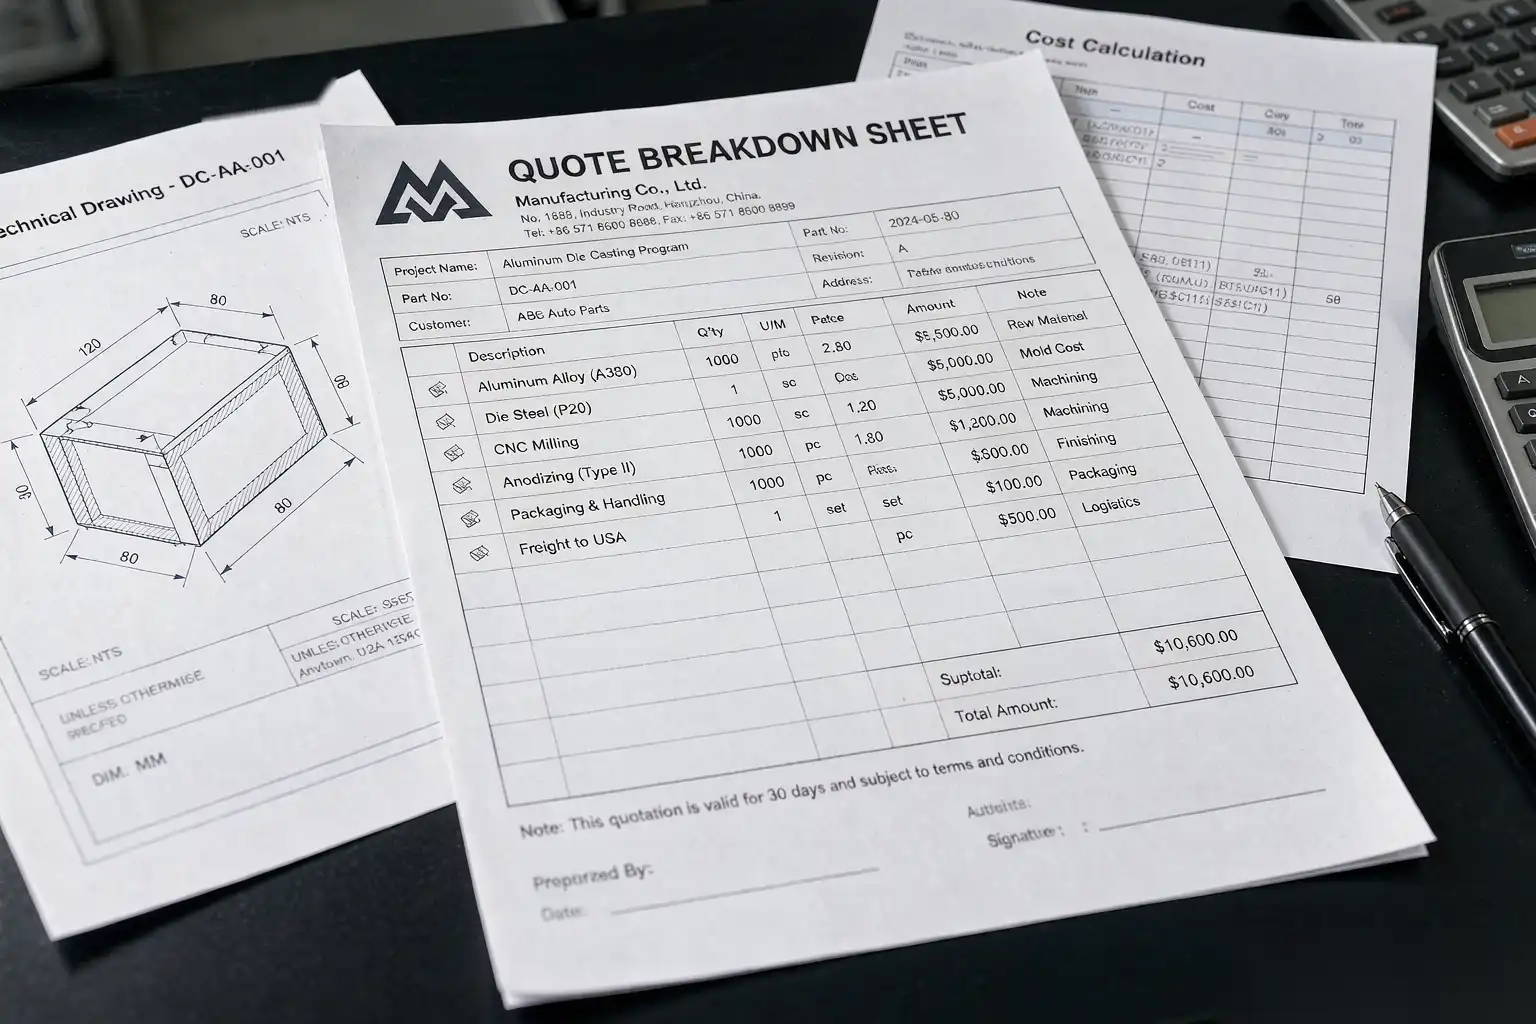
Envía un paquete, en un solo correo electrónico, con archivos nombrados. A continuación, se indica qué debe contener cada elemento y qué hace el proveedor con él.
Modelo 3D
- Formato nativo o neutral: preferiblemente STEP AP242 o Parasolid; solo IGES si no existe otra opción, y espera pagar por la reparación.
- Modela la pieza como fundida, no como mecanizado. Si envía un sólido mecanizado, indique explícitamente la tolerancia de mecanizado (0,5 mm en caras de sellado, 1,0 mm en caras de saliente es lo típico) o envíe dos modelos: en bruto y mecanizado.
- Incluya el desmoldeo. Una pared vertical con 0 grados de desmoldeo será señalada inmediatamente; 1,0 a 1,5 grados por lado en paredes exteriores y 2 grados en paredes interiores es lo normal para el aluminio.
- Incluya el bebedero, el rebosadero y la ubicación de la compuerta si tiene una opinión. Si no la tiene, indíquelo; de lo contrario, el diseño de la herramienta del proveedor se convierte en una suposición fija en la cotización.
Dibujo 2D con GD y T
El dibujo 2D es donde se gana o se pierde dinero. Debe contener:
- Designación y temple de la aleación (por ejemplo, ADC12 / A383, o AlSi9Cu3(Fe)), no solo “aluminio”.”
- Estructura de datum que coincida con la forma en que se localiza la pieza en la máquina, el utillaje y la celda de acabado. Un esquema de datum dibujado alrededor de una característica funcional que no se puede sujetar le costará en diseño de utillaje y en desperdicio.
- Tolerancias geométricas solo donde importan. Planitud de 0,15 mm en una cara de junta de 180 mm es un requisito real; planitud de 0,05 mm en una cara de cubierta no sellante es una operación de rectificado y enderezado para la que nadie ha presupuestado.
- Indicaciones de características críticas para la calidad (CTQ) con el método de inspección: CMM, calibre funcional o visual contra una muestra límite.
- Tolerancia de mecanizado e indicaciones de superficies mecanizadas, además de cualquier superficie que deba dejarse en bruto.
- Indicaciones de espesor de pared en la sección más delgada. Si su nominal es de 2,5 mm y el modelo tiene una nervadura de 1,1 mm, indíquelo; las secciones delgadas afectan al vacío, la temperatura del molde y el tiempo de ciclo, todo lo cual está en el precio de la pieza.
Volumen Anual y Tamaño del Lote
Indique los tres números, no solo el primero:
- Volumen anual (unidades por año) y el horizonte del contrato (1 año, 3 años, vida útil del programa).
- Patrón de llamada: por ejemplo, 4.000 por mes en lotes de 1.000, con una ventana de previsión firme de 90 días y de 180 días.
- Cambios de ingeniería esperados. Si la pieza se encuentra en el primer año de un programa, indíquelo, ya que esto cambia cuánto está dispuesto a invertir el proveedor en automatización y en una herramienta de múltiples cavidades.
Especificación de la Aleación
Nombre la aleación por norma y número, y añada la propiedad que le importa: resistencia a la tracción, alargamiento, conductividad térmica o respuesta al anodizado. Si se requiere rendimiento frente a la corrosión o al spray de sal, especifique la prueba y las horas. Si la pieza se va a platear, indíquelo; el aluminio de grado para plateado es una disciplina de fusión diferente y una preparación de superficie diferente a la de una pieza pintada. La elección de la aleación también influye en las de acabado de fundición de aluminio opciones disponibles para usted más adelante, y algunas de esas opciones son más baratas que la aleación premium que estaba a punto de especificar.
Clase de Acabado y Cosmética
Este es el ítem con menos especificaciones en las solicitudes de cotización de fundición a presión. Proporcione:
- Zonas definidas de clase A, B y C marcadas en el dibujo o en una vista 3D sombreada.
- Una muestra límite o, como mínimo, una regla de aceptación escrita: “líneas de flujo no mayores a 8 mm en la cara A,” “sin línea de separación visible después del pulido en la cara A,” “marcas de flujo en frío de hasta 0.3 mm de profundidad aceptables en la cara B.”
- La ruta de acabado que espera: como fundido, vibratorio, chorro de granalla, rectificado robótico, pulido con rueda de lino, recubrimiento en polvo o plating de cromo.
- Objetivo de rugosidad en Ra o Rz con la dirección de medición, y una nota sobre si es un valor máximo o promedio sobre una longitud definida.
Pruebas y Certificación
- Prueba de fuga o presión: método (decaimiento de aire, inmersión en agua, helio), presión en bar o kPa, decaimiento permitido durante el tiempo de prueba, y tasa de muestreo.
- Nivel de aceptación de rayos X o CT, si lo hay, con referencia a una norma (ASTM E505 o equivalente interno).
- Pruebas mecánicas: frecuencia y ubicación de las muestras.
- Certificación del material: EN 10204 3.1 o equivalente, entrada en IMDS, declaraciones RoHS y REACH, minerales en conflicto si es necesario.
- Nivel PPAP o ISIR y si necesita un informe dimensional completo en cada cavidad.
Embalaje
El embalaje representa del 2 al 6 por ciento del coste landed y cerca del 100 por ciento de sus reclamaciones por daños en entrada. Especifique si es retornable o desechable, piezas por bandeja, material entre capas, altura máxima de apilamiento, tipo de palé, y si las piezas deben encajar o no deben tocarse. Para cuerpos de grifo pulidos, rutinariamente vemos que la especificación de embalaje deshace el trabajo de toda la línea de acabado; un espacio de 0.4 mm en la bandeja en una pieza pulida genera arañazos.
Cómo la Información Faltante Inflama la Cotización
La tabla a continuación es una ilustración trabajada de una pieza. Es una carcasa ADC12 de 480 g, 60,000 al año, cuatro caras mecanizadas, cosmética en una cara. Los números son rangos realistas, no ofertas.
| Ítem faltante | Suposición predeterminada del estimador | Efecto en el precio de la pieza cotizada | Efecto en la herramienta |
|---|---|---|---|
| Sin clase cosmética | Toda la pieza tratada como clase A | Costo de acabado +18 a +32% | Estaciones de pulido añadidas a la celda |
| No hay GD y T en la cara de la junta | Planitud asumida de 0.05 mm | +6 a +11% | Dispositivo de enderezado añadido |
| Sin especificación de porosidad o fuga | Prueba de presión 100%, margen de descarte 6% | +4 a +9% | Dispositivo de prueba y conjunto de sellado |
| Sin tamaño de lote | Se asume un lote grande único, bajo coste de cambio | -3 a -5% (demasiado bajo de manera poco realista) | Automatización de tamaño insuficiente |
| Sin especificación de aleación | Aleación premium con mejor fluidez a precio | +2 a +4% | Ninguno |
| Sin especificación de embalaje | Se asume caja de exportación estándar | +1 a +3% o daño en entrada | Ninguno |
| No hay modelo 3D, solo 2D | Reconstrucción 3D manual | +1 a +3% NRE, +2 semanas | Ninguno |
Lo que importa más que cualquier línea individual es la acumulación. Una cotización construida con cuatro alternativas conservadoras es fácilmente un 40 por ciento superior a una cotización hecha desde un paquete completo, y el segundo proveedor no es más inteligente — simplemente no estaban adivinando.
Cómo un proveedor construye el precio
Comprender la descomposición te permite negociar la línea correcta en lugar de exigir un descuento general. Un precio de fundición a presión tiene cuatro bloques.
Herramientas (NRE). Diseño de troqueles, acero, cavidades, slides, núcleos, bloque de vacío, pruebas de ensayo y primer artículo. El costo de las herramientas se escala con el número de cavidades, área proyectada de la pieza, número de slides y grado de acero. Un troquel de una cavidad para una carcasa de 300 mm y un troquel de cuatro cavidades para un soporte de 90 mm pueden costar cantidades similares, pero se amortizan de manera completamente diferente.
Precio por pieza. Costo del metal (peso del disparo incluyendo canal y biscuit, multiplicado por el precio de la barra de aleación, menos el crédito por canal recuperado), costo de la máquina (tarifa horaria de la máquina dividida por la producción horaria), mano de obra directa (operador y asistentes por máquina), y gastos generales. La tarifa horaria de la máquina es donde aparecen la tonelaje de la máquina y el tiempo de ciclo: una celda de 1250 t a 62 USD por hora que produce 42 disparos por hora cuesta 1.48 USD por disparo solo en tiempo de máquina.
Acabados y operaciones secundarias. Recorte, chorro de arena, lijado, pulido, mecanizado, impregnación, galvanizado, recubrimiento. Este bloque es cada vez más grande que el bloque de fundición para piezas cosméticas, y es el bloque más sensible a la calidad de cómo redactaste la sección cosmética.
Embalaje, logística y calidad. Bandejas, cajas, palets, mano de obra de inspección, accesorios de prueba, margen de chatarra y reserva de garantía.
| Bloque de costos | 60,000/año, 1 cavidad | 60,000/año, 2 cavidades | 300,000/año, 4 cavidades |
|---|---|---|---|
| Herramientas (USD) | 48,000 | 72,000 | 128,000 |
| Amortización de herramientas por pieza | 0.80 | 1.20 | 0.43 |
| Metal (USD/pieza) | 2.05 | 2.05 | 2.05 |
| Maquinaria y mano de obra (USD/pieza) | 1.72 | 0.98 | 0.61 |
| Recorte y blast (USD/pieza) | 0.34 | 0.34 | 0.26 |
| Rectificado robótico (USD/pieza) | 1.10 | 1.10 | 0.72 |
| Mecanizado (USD/pieza) | 1.45 | 1.45 | 1.38 |
| Prueba de fugas (USD/pieza) | 0.22 | 0.22 | 0.11 |
| Embalaje (USD/pieza) | 0.31 | 0.31 | 0.24 |
| Chatarra y garantía (USD/pieza) | 0.42 | 0.42 | 0.30 |
| Precio total por pieza (USD) | 8.41 | 8.07 | 6.10 |
| Recuperación de la inversión en herramientas a volumen | 11 meses | 21 meses | 6 meses |
Lea esa tabla cuidadosamente antes de solicitar una herramienta más barata. La opción de doble cavidad tiene el precio por pieza más alto de las tres, con 60.000 por año, porque la penalización por amortización supera el beneficio del ciclo a ese volumen, pero se vuelve la opción correcta aproximadamente a 150.000 por año. La cantidad de cavidades es una decisión de volumen, no un ahorro de costos.
Comparando Cotizaciones que No Son Como Para Como
Recibirá tres cotizaciones con tres alcances diferentes. Normalice antes de comparar.
- Método de amortización. Pregunte si la herramienta se amortiza en el precio por pieza o se factura por separado, luego vuelva a presentar todas las cotizaciones como (precio por pieza + amortización de la herramienta / volumen anual).
- Cantidad de cavidades y tiempo de ciclo. Solicitar tiros por hora y cavidades. Un proveedor que cotiza 4 cavidades a 38 tiros por hora y otro que cotiza 1 cavidad a 55 tiros por hora ofrecen diferentes capacidades, diferentes flexibilidad y diferentes riesgos.
- Alcance del acabado. Confirmar si el rectificado a Ra 0.8 y un pulido cosmético están incluidos o excluidos. Obtener los estándares de acabado superficial del fundido de aluminio correctos en la solicitud de cotización elimina la mayor parte de esta ambigüedad.
- Permiso de chatarra. Preguntar qué porcentaje de chatarra está incorporado. Una cotización con un 2 por ciento de chatarra incluido frente a una con un 8 por ciento representa una diferencia de 0.3 a 0.5 USD en una pieza de 8 USD que no tiene que ver con la habilidad de fabricación.
- Pago y términos de entrega. EXW, FOB y DDP no son números comparables. Repetir todo en un solo término de entrega y una referencia de precio de aleación — y preguntar sobre qué precio de lingote se basó la cotización, porque un movimiento de 0.30 USD/kg en aluminio es dinero real en un tiro de 480 g.
- Propiedad de la herramienta. Confirmar por escrito que el troquel es suyo, que no será utilizado para otros clientes y cuáles son los arreglos de almacenamiento y mantenimiento después de que finalice el programa.
Normalizar en una sola tabla con una fila por proveedor y una columna por bloque de costos, y la comparación generalmente se vuelve obvia en diez minutos.
Preguntas para enviar antes de otorgar el contrato
- ¿Qué superficies piensan acerar y dónde caerán los pasadores de eyección?
- ¿Cuál es el nivel proyectado de porosidad en las caras CTQ, y cuál es su plan de impregnación?
- ¿Qué capacidad dimensional espera en cada CTQ, expresada como Cpk en lugar de “podemos mantenerlo”?
- ¿Cuántas cavidades, y cuál es la vida útil esperada del tiro antes del mantenimiento mayor del troquel?
- ¿Quién es propietario del diseño del dispositivo de acabado y recorte, y está incluido en el precio de la herramienta?
- ¿Cuál es su política de revisiones si cambio el grosor de una pared en el mes cuatro?
Esa tercera pregunta es la que separa a un proveedor capaz de uno optimista. Un proveedor que responde con un número y un plan de medición le está diciendo que ha medido esa característica antes.
La Trampa de la Cotización Más Barata
El modo de fallo es consistente. Un comprador adjudica por precio a un proveedor que cotizó una tolerancia que no puede mantener. La producción comienza y ocurre una de tres cosas:
- Clasificación. El proveedor inspecciona al 100 por ciento y desecha el 9 por ciento, luego solicita un aumento de precio en el tercer mes. Su pieza de 6,10 USD ahora cuesta 7,20 USD más gastos de envío.
- Deriva silenciosa. El proveedor mantiene la tolerancia en las piezas que mide y no en las piezas que envía. El fallo se manifiesta en su línea de montaje, en su cliente o después del plateado.
- Sustitución de proceso. El proveedor añade un paso de retrabajo manual — lijado a mano, enderezado, pulido puntual — para salvar la brecha. La calidad se vuelve dependiente del operador y su consistencia cosmética desaparece exactamente cuando aumenta su volumen.
La contramedida es exigir evidencia de capacidad en las características CTQ como condición de adjudicación, no después de la adjudicación. Solicite un estudio de capacidad de 32 o 50 piezas de una pieza similar, o base la aceptación del primer artículo en un Cpk mínimo de 1,33 en dimensiones CTQ con un método de medición definido. La especificación de tolerancia y la capacidad son el mismo tema; si no ha escrito los guía de tolerancias para fundiciones de aluminio números en su dibujo, no tiene base para discutir después.
Hay una segunda versión, más silenciosa, de la misma trampa. La cotización de fundición es barata y el costo de acabado es enorme porque la pieza se diseñó sin pensar en cómo un robot o una rueda de pulido llegarán a ella. Los rebajes profundos con un radio de esquina de 3 mm, la marca de la línea de partición en la cara de clase A y el vestigio de compuerta en una ubicación que requiere tres pasadas adicionales convierten una operación de lijado de 1,10 USD en una de 3,00 USD. Ese no es un problema de fundición ni un problema de acabado; es un problema de RFQ, porque nunca se preguntó al respecto.
Criterios de Aceptación: Escríbalos Antes de Cotizar
Cierre el ciclo haciendo de la aceptación del primer artículo un paso documentado con un plazo y una consecuencia.
- Dimensional: informe CMM completo de tres piezas por cavidad, características CTQ reportadas con Cpk.
- Cosmético: tres piezas por cavidad firmadas contra la muestra límite por ambas partes, bajo la iluminación y distancia que usted especificó.
- Funcional: datos de prueba de fugas en 32 piezas, más una sección destructiva en dos piezas si la porosidad es una CTQ.
- Proceso: la hoja de parámetros aprobada (temperatura del molde, velocidad de inyección lenta, presión de intensificación, nivel de vacío) se convierte en parte del paquete aprobado y no puede cambiarse sin notificación.
- Acabado: mapa de rugosidad superficial en las caras de clase A y una secuencia de abrasivos definida, para que el resultado cosmético sea reproducible en lugar de una solución única.
Si un proveedor no se compromete con criterios de aceptación medibles, considere eso como la respuesta.
Qué significa esto para su línea de acabado
El acabado es la parte de la cadena de valor que más a menudo se deja fuera de la solicitud de presupuesto (RFQ) y que con mayor frecuencia es responsable del sobrecoste. Antes de enviar la próxima RFQ, decida qué caras son cosméticas, cuál es el tamaño de defecto aceptable en cada una y cómo se sujetará la pieza durante el rectificado y pulido. Esas tres decisiones determinan si el paso de acabado cuesta automáticamente 1,10 USD o 3,00 USD a mano, y son mucho más fáciles de tomar en un dibujo que en una planta de producción.
DZ Machinery construye células robóticas de desbarbado, rectificado y pulido para fundición a presión y herrajes de grifería, y revisamos regularmente los dibujos de los clientes y los paquetes RFQ antes de cortar las matrices. Si desea una segunda opinión sobre la clase cosmética, la ruta de acabado o el esquema de datum en su próxima RFQ de fundición de aluminio, envíenos los dibujos de la pieza y nuestro equipo de ingeniería le dirá qué cambiaríamos antes de que lo cotice.