


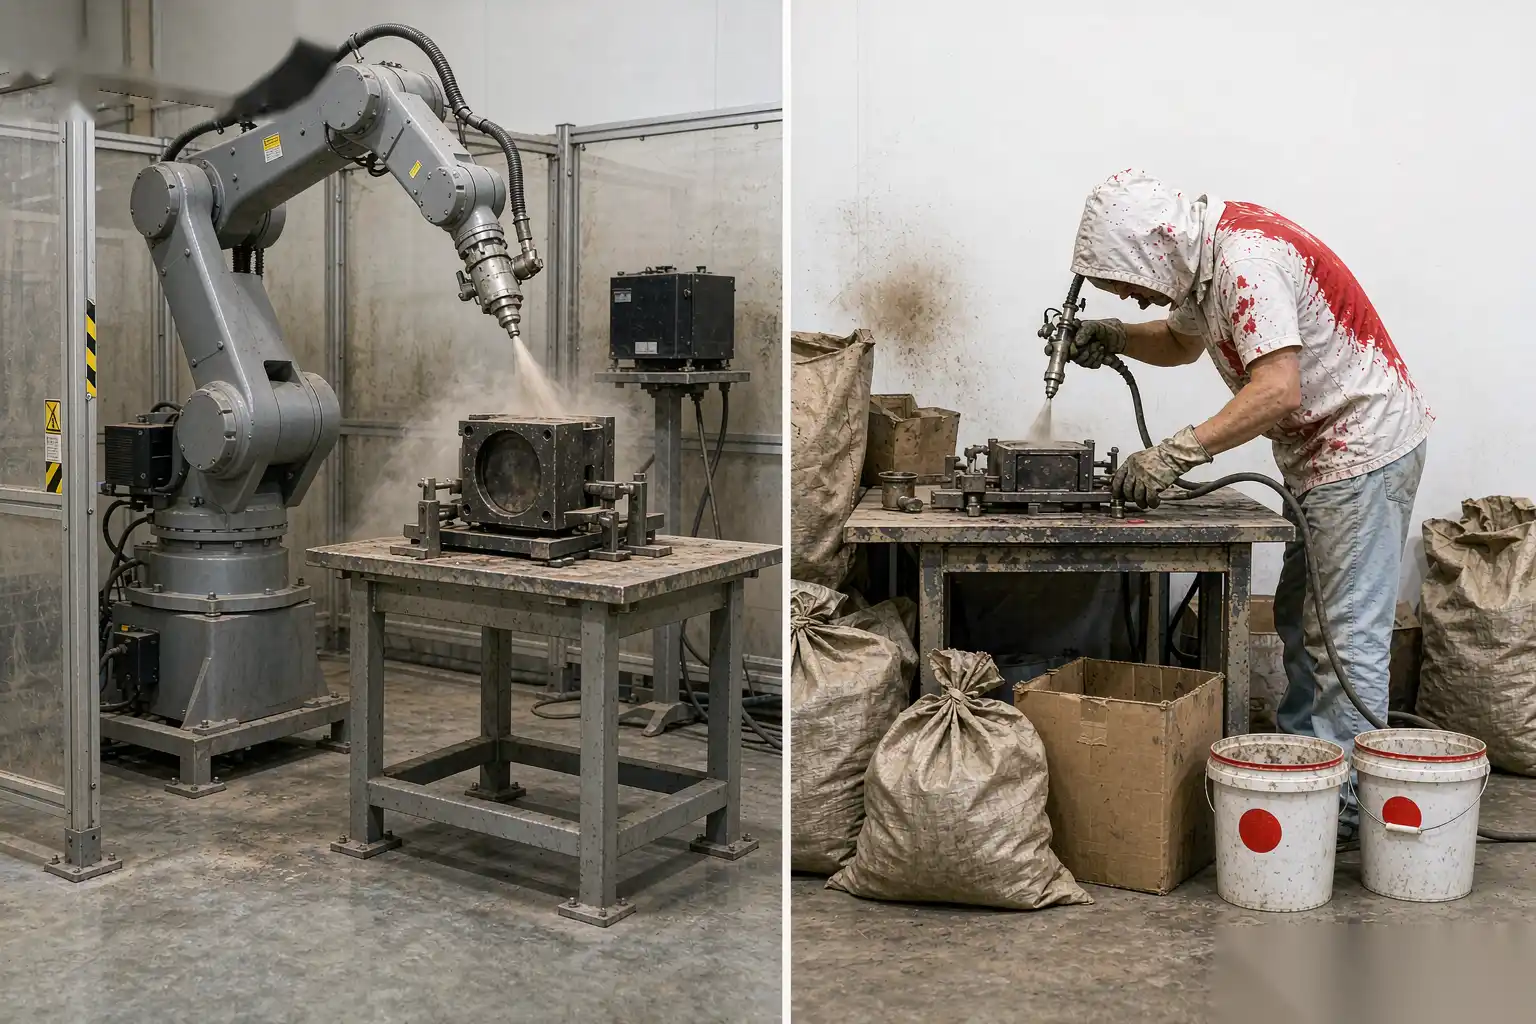
Automatización de acabado interno frente a externalización: un modelo de costes
La mayoría de los fundidores de matrices enfrentan la cuestión de construir versus comprar de la misma manera: un finalizador cita un aumento del 6 al 9 por ciento en desbarbado y pulido, el tiempo de entrega se extiende de cinco días a tres semanas, y un envío regresa con un 4 por ciento de rechazos porque el subcontratista cambió un abrasivo sin informar a nadie. En ese momento, el gerente de planta pregunta si es más barato realizar el acabado internamente con una celda robótica. La respuesta rara vez es un simple sí o no. Es una función del volumen anual, la mezcla de piezas, la propiedad intelectual y cuánto riesgo de calidad puedes tolerar en la puerta del cliente.
Este artículo construye un modelo de costos en el que puedes introducir tus propios números. Separaremos el costo visible de externalización del costo oculto, asignaremos una cifra realista de capital y operación a una celda de acabado robótico DZ Machinery, y mostraremos una tabla de recuperación de inversión trabajada para un soporte que funciona con 180,000 piezas al año. También estableceremos los casos en los que enviar las piezas fuera sigue siendo la opción racional.
La decisión de construir versus comprar en el acabado de fundición a presión
Antes de que se escriba cualquier número, cuatro desencadenantes deciden si la pregunta vale la pena modelar. Si tu operación cumple con dos o más de estos, la automatización interna merece un estudio de ingeniería serio en lugar de una comparación de cotizaciones reflexiva.
- Volumen anual de acabado superior a aproximadamente 120,000 piezas de una sola familia, donde el costo de manejo y transporte por pieza se mantiene constante mientras tu volumen aumenta.
- Una mezcla de piezas que cambia lentamente, por lo que un dispositivo dedicado y una trayectoria de herramientas se amortizan en años en lugar de meses.
- Geometría propietaria o especificación de superficie que no deseas enviar como archivo CAD y una muestra a un taller externo.
- Expectativas de tiempo de entrega del cliente inferiores a dos semanas que un acabado externo no puede cumplir de manera confiable porque agrupan tus piezas detrás de tres cuentas mayores.
Los desencadenantes inversos te empujan hacia la externalización. Si gestionas 30 números de pieza diferentes a 2,000 piezas cada uno, una sola celda robótica dedicará más tiempo en cambios que en corte. Si la especificación de acabado es de grado A cosmético en una cara de consumo donde se acepta un rechazo visual del 1 por ciento, un taller manual externo con mano de obra calificada puede superar a un robot en costo inicial. Si tu demanda fluctúa 3 veces estacionalmente, la capacidad propia permanece inactiva durante meses y consume la recuperación de inversión.
Una primera pantalla útil es la exposición laboral. El artículo sobre automatización de escasez de mano de obra en pulido explica por qué la mano de obra para acabado manual es difícil de contratar y retener en la mayoría de los mercados que atendemos. Cuando un acabado cotiza un precio que solo funciona porque pagan salarios bajos, ese precio es inestable. Tu modelo de costos debe tratar el precio unitario externalizado como un objetivo móvil con escalada anual, no como una entrada fija.
Lo que realmente cuesta externalizar más allá del precio unitario
El precio cotizado por pieza es el número más pequeño y menos informativo en la decisión. Un fundidor comparando un acabado externalizado de 0,85 USD con uno interno con carga completa de 0,62 USD a menudo está comparando cosas incorrectas. Construye el costo total de propiedad externalizado línea por línea.
- Precio de acabado por unidad, cotizado a un volumen anual específico y una revisión de pieza específica. Recotiza cada 12 meses; asume una escalada anual del 4 al 8 por ciento en regiones con mano de obra intensiva.
- Transporte en ambos sentidos. Las fundiciones son densas. A 2,4 kg por pieza y 180,000 piezas al año, mueves 432 toneladas de material a través de la puerta dos veces. A un costo combinado de 0,06 USD por kg en destino, eso equivale a aproximadamente 52,000 USD al año antes de cualquier embalaje.
- Cantidad mínima de pedido y tamaño de lote. Los talleres externos agrupan para llenar una línea. Si tu cliente solicita 5,000 piezas a la semana pero el acabado externo produce 20,000 a la vez, llevas 15,000 piezas de inventario de productos terminados con quizás 0,40 USD por pieza en costos inmovilizados y espacio en almacén.
- Riesgo de calidad y retrabajo. La rechazo en campo por parte del cliente es la modalidad de fallo más costosa. Un ciclo de devolución y retrabajo del 2, con transporte, clasificación y chatarra al 30 por ciento de la pieza, puede añadir entre 0,05 y 0,12 USD por pieza en costo real incluso cuando el acabadoista.
- Comunicación y sobrecarga de ingeniería. Cada cambio en el dibujo, cada queja, cada aprobación de primer artículo cuesta tiempo a tu personal de calidad y compras. Presupuesta de 4 a 8 horas por mes a tarifas de ingeniería con carga completa; en términos absolutos, pequeño pero real.
- Riesgo de tiempo de entrega. Un cuello de botella externo que se desliza en tus compromisos de entrega te obliga a usar transporte premium hasta el cliente final. Modela al menos un evento de deslizamiento por año con una penalización realista.
El punto no es que la subcontratación sea mala. Es que la cotización de 0,85 USD está más cerca de un costo real de 1,10 a 1,35 USD una vez que se cargan el flete, inventario y riesgo. Esa es la cifra que tu célula interna debe superar.
El costo de capital y operación de una célula de acabado robótica DZ
Una célula de desbarbado y pulido robótica de maquinaria DZ para fundiciones de aluminio está construida alrededor de un robot de 6 ejes con husillos flotantes controlados por fuerza, una mesa rotatoria multiestación, estaciones automatizadas de bandas abrasivas y un recinto de extracción de polvo integrado. Para una familia de soportes de tamaño mediano, la configuración típica es la siguiente.
- Un robot de 6 ejes, repetibilidad de 0,05 mm, carga útil dimensionada para el fijador y la herramienta, no para la pieza.
- Dos o tres estaciones de procesamiento: una estación de rectificado con banda para eliminar la puerta y la línea de separación, una estación de rueda de aleta o no tejida para el radio de borde, y una estación de pulido o abrillantado donde lo exija la especificación.
- Una mesa rotatoria de 2 o 4 posiciones para que el ciclo de carga y descarga se superpongan en el tiempo.
- Control de retroalimentación de fuerza en los husillos para que la herramienta siga las variaciones de la fundición en lugar de grabar una trayectoria fija en el desperdicio.
- Recinto, extracción de polvo clasificada para finos de aluminio y protección con cortina de luz.
- Fijación diseñada por familia de piezas, con localizadores de cambio rápido para cambios de revisión.
El rango de capital para esta clase de célula, instalada y puesta en marcha, ronda los 180,000 a 320,000 USD dependiendo del número de estaciones, la carga útil del robot y si se requiere pulido de grado cosmético espejo. Una célula de desbarbado más eliminación ligera de aristas se sitúa en el extremo inferior; una célula completa de desbarbado y pulido con alimentación automática de cera y múltiples ruedas en el extremo superior.
Costo operativo por año:
- Un operador por célula a nivel de supervisión (la célula se carga y descarga automáticamente en la mayoría de los diseños), aproximadamente 0,5 a 1,0 ETP dependiendo del manejo de piezas.
- Consumibles abrasivos: desgaste de bandas y ruedas. Para un soporte de 180,000 piezas al año, el costo de consumibles se sitúa cerca de 0,04 a 0,07 USD por pieza.
- Electricidad: el robot, los husillos y la extracción consumen entre 8 y 14 kW en pico, aproximadamente 0,02 a 0,03 USD por pieza a tarifas industriales.
- Mantenimiento y herramientas de repuesto: presupuestar entre 8,000 y 14,000 USD al año para bandas, rodamientos de husillos y servicios preventivos.
- Espacio en planta: una célula completa ocupa aproximadamente entre 18 y 28 metros cuadrados, incluyendo el buffer de carga y la extracción.
El detalle que sorprende a los compradores primerizos es cuánto del costo está en el fijado y el desarrollo del proceso, no en el robot. Gastamos más horas de ingeniería afinando el perfil de fuerza y la secuencia de bandas que en montar el brazo. Ese costo de desarrollo es un gasto único, típicamente entre 15,000 y 30,000 USD, y es lo que hace que la célula mantenga la tolerancia en una fundición real con variaciones reales.
La matemática del costo por pieza para una célula DZ depende completamente del volumen, porque la recuperación de capital es fija. Con 180,000 piezas al año y una recuperación en línea recta de 4 años de 250,000 USD de capital más 30,000 USD de desarrollo, la carga fija es de aproximadamente 0,39 USD por pieza antes de mano de obra y consumibles. Añade mano de obra en aproximadamente 0,10 USD por pieza, consumibles en 0,05 USD y energía más mantenimiento en 0,05 USD, y el costo total interno se sitúa cerca de 0,59 USD por pieza. Frente al costo real de subcontratación de 1,10 a 1,35 USD, la célula gana por un amplio margen a este volumen.
Un modelo de recuperación de inversión trabajado
La tabla a continuación modela un soporte de aluminio representativo, 2.4 kg, desbarbado más rotura de borde más pulido ligero, a 180.000 piezas por año. Las cifras son costos anuales totales en USD. Reemplace las entradas con las suyas; la estructura se mantiene.
| Elemento de coste | Subcontratado (costo real) | Célula DZ interna | Nota |
|---|---|---|---|
| Precio de acabado por unidad | 0.85 x 180,000 = 153,000 | 0 | La interna no tiene precio unitario |
| Flete en ambos sentidos | 52,000 | 0 | Solo transferencia interna |
| Costo de inventario de productos terminados | 36,000 | 12,000 | Lotes más pequeños en interno |
| Retrabajo de calidad y devoluciones | 18,000 | 4,000 | Control de proceso más estricto |
| Recuperación de capital (4 años) | 0 | 62,500 | 250,000 células + 30,000 desarrollo |
| Mano de obra | 0 | 18,000 | Supervisión de 0.5 ETP |
| Consumibles | 0 | 9,000 | Cintas y ruedas |
| Energía y mantenimiento | 0 | 9,000 | Extracción, repuestos |
| Total anual | 259,000 | 114,500 | |
| Costo por pieza | 1.44 | 0.64 |
Bajo estas suposiciones, la celda interna ahorra aproximadamente 144.500 USD al año frente al costo real de externalización. Contra los 280.000 USD de capital instalado y desarrollo, el retorno simple es de menos de 2 años. Incluso si descuentas los ahorros asumiendo que la cotización externalizada se mantiene constante (lo cual no será), el retorno sigue siendo de menos de 3 años.
La sensibilidad importa más que la estimación puntual. Reduce el volumen a 90.000 piezas por año y la carga fija por pieza se duplica aproximadamente a unos 0,78 USD, llevando el costo interno a cerca de 1,03 USD por pieza. La celda aún supera el costo externalizado real de 1,44 USD, pero el margen se estrecha y el retorno se extiende más allá de 3 años. Por debajo de aproximadamente 60.000 piezas por año de una familia estable, el modelo generalmente cambia a favor de la externalización a menos que las restricciones de propiedad intelectual o de tiempo de entrega dominen.
Espacio en planta, mano de obra y compensaciones de rendimiento
Una celda robótica no está exenta de restricciones, y el modelo de costos anterior oculta algunos verdaderos compromisos que deberías planear antes de comprometer capital.
- Límite de rendimiento. Una sola celda con una mesa de 2 posiciones típicamente soporta de 400 a 900 piezas por hora dependiendo del tiempo de ciclo y las estaciones. Si tu línea de fundición produce 1.200 piezas por hora, una celda no puede mantenerse al día y debes hacer buffer o usar dos celdas. El número de capital se escala con esa decisión.
- La mano de obra pasa de hacer a supervisar. No eliminas al operador; reduces una línea de acabado de 4 a 6 personas a aproximadamente medio equivalente a tiempo completo por celda que carga, monitorea, cambia abrasivos y maneja excepciones. El ahorro es real, pero es una reducción, no una eliminación.
- El espacio en planta es costo de oportunidad. Veinticinco metros cuadrados ocupados por una celda son veinticinco metros cuadrados no disponibles para otro uso. En plantas del sur global o en Alemania, donde el alquiler de espacio es real, cárgalo. A 120 USD por metro cuadrado al año, 25 metros cuadrados son 3.000 USD anuales, pequeños pero parte de la carga.
- Tiempo de cambio. Los cambios de fijación entre familias de piezas toman de 20 a 60 minutos incluyendo reenseñanza y revisión de primer artículo. Una planta de volumen bajo y mezclado vive en cambios; una planta de una sola familia y alto volumen apenas los experimenta. Esta es la razón principal por la que la misma celda es económica para un taller y no para otro.
Estas compensaciones son la razón por la que recomendamos modelar con la distribución real de familias de piezas, no con una sola pieza estrella. La mejora en OEE y tiempo de actividad de la celda robótica la discusión explica cómo la disponibilidad y las pérdidas por cambio se reflejan en el costo efectivo por pieza, y vale la pena leerla antes de finalizar la fila de rendimiento en tu modelo.
Cuando la externalización aún resulta conveniente
El modelo anterior está diseñado para ser honesto sobre dónde pierde. Existen casos claros en los que enviar el acabado a externalizar es la mejor decisión técnica y financiera.
- Volumen bajo y irregular. Por debajo de aproximadamente 60.000 piezas por año de una familia estable, la recuperación del capital fijo domina y el costo interno por pieza supera el costo real externalizado.
- Amplia variedad de piezas con revisiones frecuentes. Si gestionas docenas de números de pieza que cambian cada trimestre, el costo de desarrollo de fijaciones y rutas supera los ahorros. Un taller externo absorbe esa variedad entre muchos clientes.
- El acabado cosmético de grado A que requiere mano experta produce un aspecto que una ruta robotizada aún no puede igualar en costo inicial. Para muchas caras de grifos y herrajes esto sigue siendo cierto, por eso DZ también construye líneas de pulido para exactamente ese segmento, pero para un soporte rara vez es la restricción.
- Capacidad de puente durante picos de demanda. Poseer para picos significa pagar por máquinas inactivas en los valles. Un híbrido sensato mantiene una carga base interna y transfiere el volumen de aumento a un acabado externo.
- Falta de capacidad de mantenimiento interno. Una celda robótica necesita alguien que pueda diagnosticar una falla en el husillo y recalibrar un perfil de fuerza. Si tu planta no tiene habilidades de mantenimiento de automatización, el tiempo de inactividad de la celda borrará los ahorros. Desarrolla esa capacidad o presupuestar un contrato de servicio antes de comprar.
Una estructura pragmática en la que muchos de nuestros clientes se apoyan es un híbrido de base interna y externalización de picos: poseer una célula del tamaño del 70 por ciento de la demanda media y contratar el pico superior del 30 por ciento a un finalizador. Esto limita el capital mientras mantiene el tiempo de entrega y el control de la propiedad intelectual sobre el volumen constante.
Integrar la célula con su línea de fundición
El modelo de coste asume que la célula funciona a su rendimiento nominal, lo cual solo sucede si está integrada con la operación de fundición y recorte en lugar de tratarse como una isla independiente.
- Posicione la célula junto a la prensa de recorte para que las fundiciones se muevan en dispositivos de manejo aún calientes, reduciendo la mano de obra de carga y descarga y el riesgo de piezas mal orientadas.
- Alimenta la celda desde una cinta transportadora o un búfer de palets diseñado para cubrir un ciclo de la máquina de fundición más el ciclo del robot, para que una breve parada en la prensa de recorte no detenga el robot.
- Comparte datos de calidad. La celda debe reportar por pieza el ciclo, el tiempo de funcionamiento del abrasivo y las desviaciones de fuerza en el mismo panel de control que la máquina de fundición, porque una deriva en el perfil del disparo se manifiesta primero como un cambio en la fuerza de desbarbado. La factores de coste en fundición de aluminio la guía detalla cómo las pérdidas por chatarra y ciclo en la parte superior fluyen directamente hacia el costo de acabado en la parte inferior.
- Planifica la fijación como parte de la herramienta, no como una idea secundaria. Diseñamos las superficies de localización a partir del datum de la matriz de recorte para que la pieza se mantenga de manera consistente desde el recorte hasta el acabado, lo que permite que el husillo controlado por fuerza mantenga la ruptura del borde dentro de 0.2 mm.
Cuando la celda está integrada de esta manera, el rendimiento efectivo aumenta y la carga laboral disminuye, lo que mejora el retorno de inversión más allá de los números independientes en la tabla. También significa que el ciclo de calidad se cierra: un defecto de fundición se detecta en acabado en lugar de en el cliente.
Construyendo el caso con tus propios números
El modelo aquí es un marco de referencia, no una cotización. Toma los últimos 12 meses de gasto en acabado subcontratado, añade el flete y el inventario que probablemente no estás rastreando, y compáralo con un costo de celda instalada que podemos estimar a partir de los planos de tus piezas. La decisión casi nunca se trata del robot. Se trata de la estabilidad del volumen, la concentración en la familia de piezas y si puedes personal y mantener la automatización. Si aciertas en esas tres cosas, las matemáticas del retorno de inversión generalmente se resuelven por sí solas.
DZ Machinery construye celdas de desbarbado, rectificado y pulido controladas por fuerza para fundiciones de aluminio y zinc, y estimamos el capital, el rendimiento y el retorno contigo a partir de los planos de tus piezas y volúmenes anuales antes de ordenar cualquier equipo. Habla con nuestro equipo de ingeniería sobre tu volumen de acabado y modelaremos la celda en función de tu costo externalizado actual.



