


Tolerancias en fundición a presión de aluminio: qué es alcanzable, qué no y cómo especificarlo
Por qué la especificación de tolerancias importa más de lo que piensas
Las tolerancias que colocas en un dibujo influyen en el coste y la capacidad de la pieza más que casi cualquier otra especificación. Tolerancias estrictas:
- Requieren un control de proceso más riguroso (más inspecciones, más ajustes)
- Aumentan la tasa de desecho cuando las piezas quedan fuera de especificación
- Incrementan el tiempo de ciclo por pieza
- Pueden requerir operaciones adicionales (maquinado, rectificado, clasificación)
Tolerancias laxas:
- Dificultan el ensamblaje y ajuste
- Pueden afectar la función de la pieza
- Pueden crear problemas en el ensamblaje aguas abajo
- Dificultan la alineación estética
El objetivo es especificar la tolerancia más laxa que aún cumpla con la función — el principio de “tolerancia tan ajustada como sea necesario, tan suelta como sea posible”. Este artículo cubre lo que es alcanzable y cómo pensarlo.
Tolerancias alcanzables en fundición a presión de aluminio (Práctica estándar)
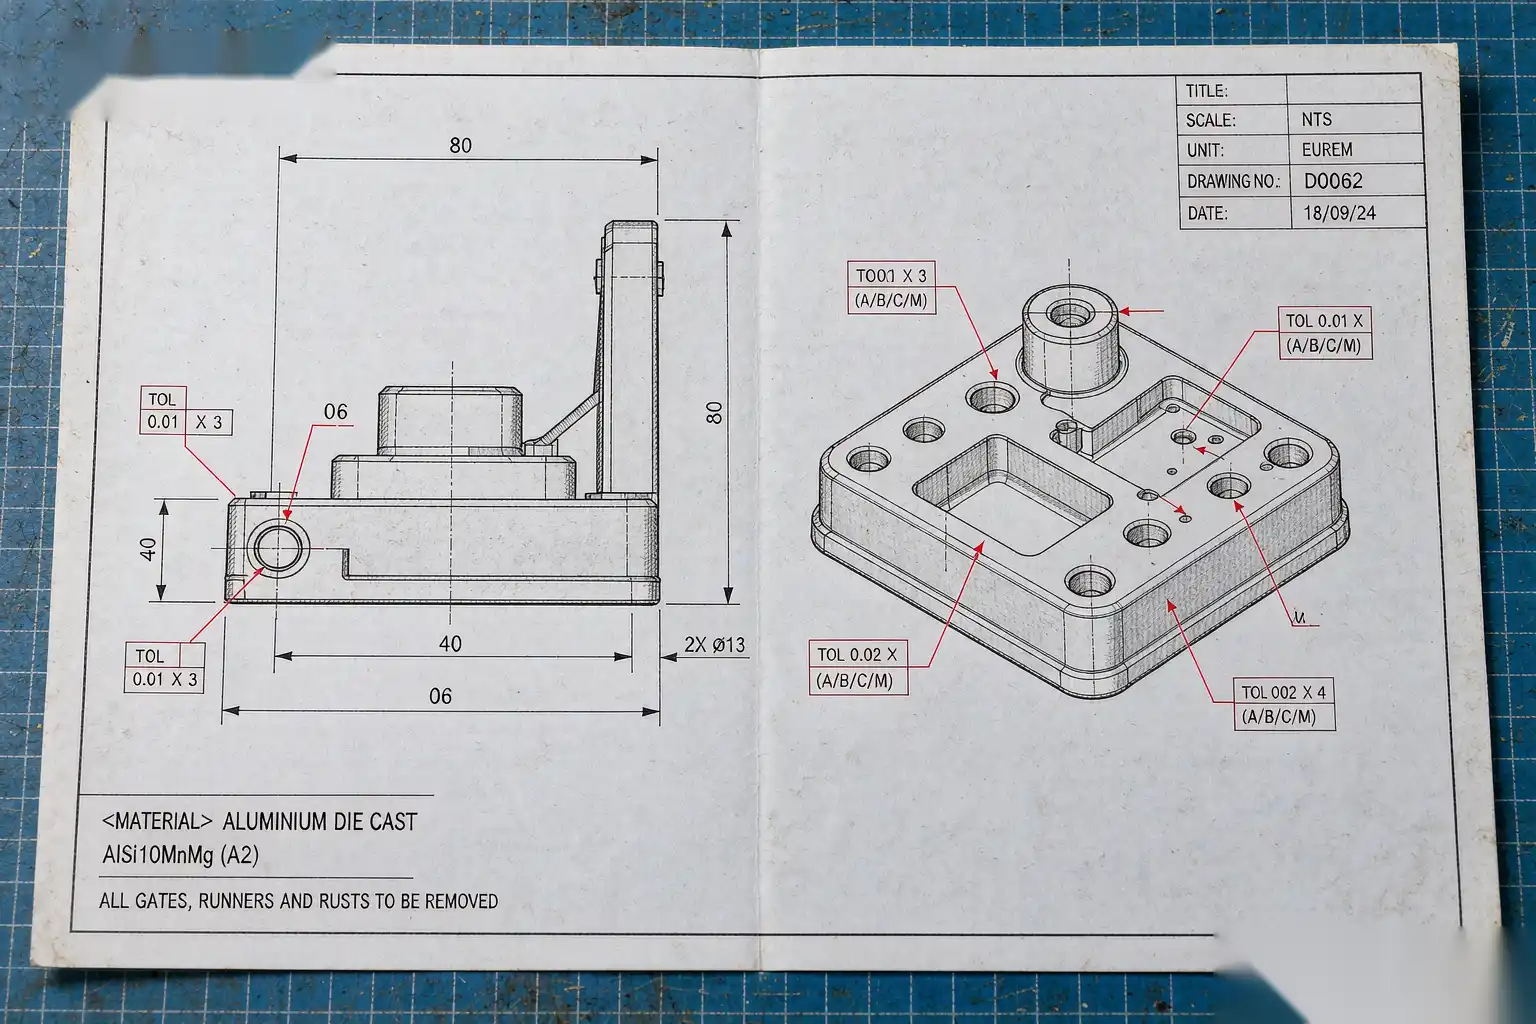
Las siguientes tolerancias son alcanzables en producción con un proceso de fundición a presión bien controlado utilizando aleaciones A380 o similares:
| Tipo de característica | Tolerancia estándar | Tolerancia lineal (por mm) |
|---|---|---|
| Dimensión lineal (primeros 25 mm) | ±0.10 mm | — |
| Dimensión lineal (25-100 mm) | — | ±0.015 mm por mm |
| Dimensión lineal (100-500 mm) | — | ±0.010 mm por mm |
| Dimensión lineal (más de 500 mm) | — | ±0.005 mm por mm |
| Planitud | 0.10-0.30 mm por cada 100 mm | — |
| Redondez | 0.05-0.15 mm | — |
| Concentricidad | 0.10-0.20 mm | — |
| Paralelismo | 0.10-0.30 mm por cada 100 mm | — |
| Perpendicularidad | 0.10-0.30 mm por cada 100 mm | — |
| Posición | ±0.10 mm típico | — |
| Rugosidad superficial (como fundido) | Ra 3.2-6.3 µm | — |
| Rugosidad superficial (maquinado) | Ra 0.8-1.6 µm | — |
| Ángulo de inclinación | ±0.5° | — |
| Grosor de pared | ±0.15-0.30 mm (menos de 3 mm), ±10% (más de 3 mm) | — |
Estos son alcanzable en producción con Cpk > 1.33 para un proceso bien controlado. El rendimiento en la primera pasada en estas tolerancias es típicamente del 95-99%.
Qué es “Estrecho” para la fundición de aluminio
Las tolerancias más estrictas requieren control de proceso especial o operaciones secundarias:
- ±0.05 mm lineal: alcanzable con detección en molde, control de proceso en ciclo cerrado y monitoreo estadístico. Añade 10-30% al costo por pieza.
- ±0.025 mm lineal: no alcanzable en fundición sin mecanizado secundario. Si lo necesita, el proveedor mecanizará las características críticas después de la fundición.
- ±0.10 mm en el primer artículo, ±0.05 mm después del mecanizado: patrón típico para piezas con características tanto fundidas como mecanizadas.
Qué no es alcanzable
Las siguientes tolerancias son no alcanzables en fundición a presión estándar:
- Tolerancias sub-micrométricas: el proceso de fundición a presión no puede mantener esto. Utilice mecanizado o rectificado.
- Acabado superficial por debajo de Ra 0,4 µm: la superficie como fundida es demasiado áspera. Requiere mecanizado, pulido o rectificado.
- Planitud de calidad óptica: no alcanzable. Requiere mecanizado y bruñido.
- Características sub-milimétricas en características altas: la relación de aspecto de características altas y delgadas está limitada por el llenado del molde.
De dónde provienen las tolerancias
La tolerancia alcanzable en una dimensión de fundición a presión depende de:
- Tamaño dimensional — dimensiones mayores tienen una tolerancia absoluta mayor pero una tolerancia relativa menor
- Control del proceso — control de proceso en circuito cerrado, monitoreo SPC, ajuste automático
- Condición del molde — un molde nuevo mantiene una mayor precisión que un molde desgastado
- Aleación y temperatura — diferentes aleaciones tienen diferentes tasas de contracción
- Ubicación de la característica — las características cercanas a la puerta suelen ser más ajustadas que las características alejadas de la puerta
- Número de cavidades — los troqueles de múltiples cavidades tienen más variación que los de una sola cavidad
- Equipo de inspección — la medición debe ser más precisa que la tolerancia que se mide
La el factor más importante suele ser el control del proceso. Un proveedor con un buen SPC mantendrá tolerancias más estrictas que un proveedor con el mismo troquel pero sin monitoreo.
Cómo especificar tolerancias en un dibujo
Mejores prácticas:
- Utilice la tolerancia más laxa que aún cumpla con la función. Por defecto, ±0,10 mm o ±0,005 mm por mm para dimensiones lineales no críticas. Añada “REF” o ninguna tolerancia a las características que no la necesiten.
- Utilice GD&T correctamente. Las tolerancias geométricas (planitud, redondez, perpendicularidad) comunican mejor la intención funcional que las tolerancias lineales apiladas. Aplique GD&T a las características que encajan con otras piezas.
- Identifique explícitamente las dimensiones críticas. Etiquete las dimensiones críticas para la función con una nota como “DIMENSIÓN CRÍTICA – INSPECCIÓN 100%” o “CTQ” (crítico para la calidad). Esto indica al proveedor qué características necesitan un control de proceso más estricto.
- Permita la estructura de datum para la inspección. El proveedor necesita una referencia repetible para medir las características críticas. Especifique los datums y utilice símbolos de características de datum.
- Indique el método de inspección. CMM, comparador óptico, calibrador go/no-go o visual. Los diferentes métodos tienen diferentes precisiones.
- Permita variaciones en el proceso. La ventana de tolerancia es el rango completo. Si el nominal es 50,00 mm y la tolerancia es ±0,10 mm, el proveedor debe mantener entre 49,90 y 50,10. El objetivo de Cpk debe ser > 1,33, lo que significa capacidad de 4 sigma.
Errores comunes de tolerancia en dibujos de fundición a presión
En nuestra experiencia, los errores más comunes:
- Tolerancias heredadas de un dibujo de una pieza mecanizada. Una pieza mecanizada puede necesitar ±0,025 mm, pero la misma dimensión en una pieza de fundición a presión es mucho más costosa con esa tolerancia. Revisar y relajar donde sea posible.
- Tolerancias estrictas en características cosméticas no funcionales. Una tolerancia de ±0,05 mm en una superficie cosmética oculta dentro del ensamblaje añade costo sin beneficio.
- Planitud poco realista en superficies grandes. Una superficie plana de 200 mm con una planitud de 0,05 mm es muy difícil en fundición a presión. La flexión del molde, el enfriamiento desigual de la pieza, el encogimiento diferente de la aleación — todo trabaja en contra de esto.
- No se especifica ángulo de cajeado. El ángulo de cajeado es fundamental para el desmoldeo y la calidad de la superficie. Siempre especifique un ángulo de cajeado de 1-3° en todas las superficies de dibujo.
- Unidades métricas e imperiales mezcladas. Incluso con dimensiones duales, los proveedores a menudo redondean en su unidad preferida, causando errores acumulativos. Elija una y úsela de manera consistente.
Estudios de Capacidad del Proceso (Cpk)
Un estudio de capacidad adecuado:
- Recopilar más de 30 mediciones consecutivas sobre la dimensión crítica de una producción controlada
- Calcular la media y la desviación estándar
- Calcular Cpk = min(USL – media, media – LSL) / (3 * sigma)
- Interpretar:
– Cpk > 1.67: excelente, margen cómodo
– Cpk 1.33-1.67: aceptable, producción normal
– Cpk 1.00-1.33: marginal, producirá defectos
– Cpk < 1.00: no capaz, fallará en la inspección rutinariamente
Un proceso de fundición a presión capaz funciona con un Cpk > 1.33 en dimensiones críticas. Un proceso de fundición a presión “capaz” en papel no tiene sentido sin un estudio de capacidad real.
Análisis de acumulación de tolerancias
Para ensamblajes, importa la tolerancia acumulada de las características apiladas. Un ejemplo simple:
- La pieza A tiene una ubicación de orificio de 50,00 ± 0,10 mm
- La pieza B tiene una longitud de pasador de 50,00 ± 0,10 mm
- La acumulación es de 100,00 ± 0,20 mm
Si el ensamblaje requiere que el pasador en el orificio tenga una holgura de 0,50 mm, la acumulación está bien. Si el ensamblaje requiere una holgura de 0,10 mm, las piezas interferirán el 25% del tiempo.
Para ensamblajes críticos, realiza un análisis de acumulación de tolerancias antes de finalizar las tolerancias individuales. Esto puede mostrar que puedes aflojar las tolerancias individuales y aún cumplir con el requisito del ensamblaje.
Compensación entre costo y tolerancia
Una regla general: ajustar la tolerancia lineal media en un 50% (por ejemplo, de ±0,10 mm a ±0,05 mm) aumenta el costo por pieza en un 15-30% debido a:
- Inspección más frecuente
- Tasa de desecho más alta
- Tiempo de ciclo más lento (si el control del proceso está en el molde)
- Equipo adicional (CMM, comparador óptico)
- Se requiere mayor habilidad del operador
Aflojar la tolerancia lineal media en 50% (por ejemplo, ±0.10 mm a ±0.15 mm) reduce el costo por pieza en un 5-15% pero puede requerir cambios en el diseño para acomodar el ajuste más suelto.
Consejos para comunicar tolerancias a su proveedor
- Envíe el dibujo con una nota de especificación de tolerancia. Una sola nota que diga “Tolerancia estándar de fundición a presión según ISO 8062 CT6” o similar, proporciona al proveedor una referencia para tolerancias generales.
- Indique las características críticas por separado. No esconda las tolerancias críticas en letra pequeña. Use una bandera, llamada o una tabla separada de “Dimensiones críticas”.
- Proporcione los requisitos de inspección. “Inspección 100% de la dimensión X” o “Cpk > 1.33 requerido en dimensiones X, Y, Z”.
- Discuta la función. “Esta dimensión controla el juego para el ensamblaje” proporciona al proveedor la información que necesita para tomar una decisión sensata si la tolerancia está en el límite.
- Esté presente en la muestra T1. Los primeros artículos son cuando se discute la tolerancia frente a la capacidad. Si no está allí, el proveedor asumirá que la tolerancia es crítica y puede rechazar las piezas.
Qué solicitar en un estudio de capacidad del proveedor
Una tolerancia es una promesa; un estudio de capacidad es la evidencia que la respalda. Antes de fijar tolerancias en un dibujo de producción, pida al fundidor prospecto datos de capacidad — no en su pieza, que aún no existe, sino en una pieza similar que actualmente produce: aleación similar, tamaño similar, sección de pared similar. Solicite el Cpk en tres o cuatro características que se asemejen a sus dimensiones críticas, el método de medición utilizado y el tamaño de muestra detrás del número. Un Cpk citado de diez piezas es un rumor; un Cpk de cien piezas en varias series de producción es una promesa que puede incluir en un dibujo.
Luego realice la comprobación inversa. Para cada tolerancia ajustada en su dibujo, pregunte qué función protege y qué se rompe si pasa a la siguiente banda de tolerancia más laxa. Según nuestra experiencia revisando dibujos de clientes, aproximadamente un tercio de las llamadas a ±0.05 mm protegen nada en particular — sobreviven en los dibujos porque alguien las copió del componente anterior.
DZ Machinery se encuentra en la etapa final de toda esta cadena de decisiones. Nuestras células robóticas de rectificado y pulido mantienen sus propias tolerancias en la remoción de material, pero heredan cada tolerancia que la fundición les proporciona: una pieza que llega con dimensiones consistentes y termina de manera uniforme, y una fundición con dimensiones variables obliga a volver a realizar ajustes manuales en el proceso. Cuando los clientes comparten estudios de capacidad con nosotros durante el diseño, generalmente podemos mostrarles dos o tres indicaciones cuya relajación ahorra costos de acabado sin impacto funcional alguno — dinero que va directamente a la línea de fondo durante toda la vida del programa.
Preguntas frecuentes sobre tolerancias en fundición de aluminio
¿Cuál es la categoría de tolerancia estándar en fundición a presión?
Las normas de referencia más comunes son ISO 8062 (internacional) y DIN 1688 (Alemán). Para fundición a presión de aluminio, CT5-CT7 es el rango típico de capacidad. CT6 es el más utilizado para ingeniería general.
¿Pueden las fundiciones a presión de aluminio mantener las mismas tolerancias que las piezas mecanizadas?
No. La fundición a presión es fundamentalmente un proceso con más variación que el mecanizado. La tolerancia alcanzable suele ser de 3 a 5 veces mayor que en el mecanizado. Si el diseño de la pieza requiere tolerancias mecanizadas, planifique características mecanizadas en dimensiones críticas.
¿Cómo cambian las tolerancias con el tamaño de la pieza?
Las piezas más grandes tienen tolerancias absolutas mayores pero tolerancias relativas más pequeñas. Una característica de 10 mm podría mantener ±0,10 mm (1% del nominal), mientras que una de 100 mm mantiene ±0,15 mm (0,15% del nominal) y una de 500 mm mantiene ±0,50 mm (0,10% del nominal).
¿Debo especificar tolerancias en superficies cosméticas?
Generalmente no, a menos que la superficie cosmética encaje con otra pieza. Para superficies de apariencia pura, una nota como “Clase A cosmética según estándar del proveedor” o similar es más apropiada que una tolerancia numérica.
Una especificación de tolerancia realista
Para una pieza típica de fundición a presión de aluminio, una especificación de tolerancia razonable es:
- Dimensiones lineales < 100 mm: ±0.10 mm
- Dimensiones lineales 100-300 mm: ±0,20 mm
- Dimensiones lineales > 300 mm: ±0,30 mm
- Características críticas (CTQ): especificado explícitamente, típicamente ±0,05 mm con inspección 100%
- Ángulo de escuadra: 1,5° (rango 1-2°)
- Planitud en superficies mecanizadas: 0,10 mm por 100 mm
- Rugosidad superficial en superficies cosméticas: Ra 1,6 µm (o según especificación)
- Referencia estándar: ISO 8062 CT6 a menos que se especifique lo contrario
Solo se deben añadir tolerancias más estrictas donde la función lo requiera. Se deben considerar tolerancias más laxas siempre que sea posible para reducir costos y desperdicio.
En DZ Smart Manufacturing, nuestras células de acabado robótico pueden mantener tolerancias más estrictas en la superficie terminada que el acabado manual, especialmente para características cosméticas y de acoplamiento. Si está especificando tolerancias para una pieza de aluminio fundido a presión y desea retroalimentación sobre lo que es alcanzable en su entorno de producción, nuestro equipo de ingeniería puede revisar sus dibujos y sugerir especificaciones de tolerancia que equilibren función y costo.
Vea cómo el desbarbado automatizado de bordes mejora la calidad de producción



