


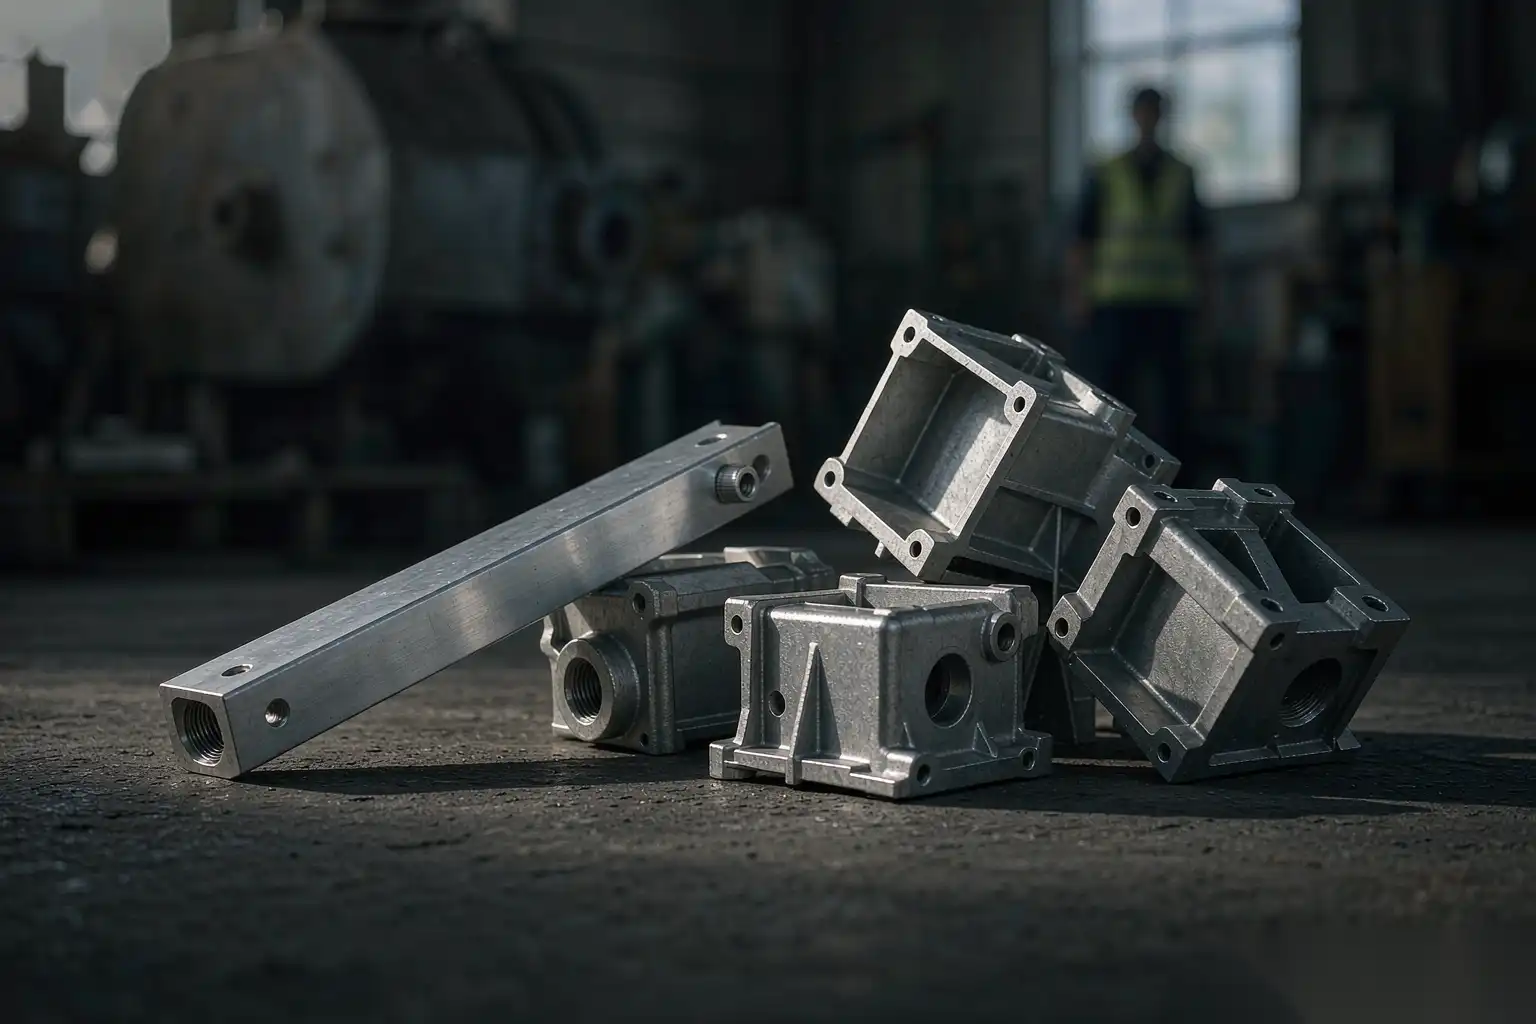
Fundición a presión de aluminio para componentes solares: soportes, carcasas y corrosión
El hardware solar permanece en el exterior durante veinticinco años. Los soportes de montaje, las juntas de los seguidores y las carcasas de los inversores soportan la salinidad costera, los rayos UV del desierto y los ciclos de congelación-descongelación, y el propietario espera que mantengan el par y la integridad del sellado durante todo ese tiempo. La fundición a presión de aluminio es una opción sólida para muchas de estas piezas porque proporciona un componente rígido y de forma neta a un costo unitario que sobrevive al volumen y a la presión de precios del mercado solar. Este artículo cubre qué piezas solares se adaptan a la fundición a presión, cómo la exposición a la corrosión impulsa la elección de aleaciones y recubrimientos, la economía de volumen y la repetibilidad que hacen que el proceso sea exitoso, el acabado necesario para una larga vida útil en exteriores y cómo el desbarbado robótico maneja las familias de soportes de alto volumen.
Qué piezas solares se adaptan a la fundición a presión
No todos los componentes solares deben ser fundidos. La fundición a presión gana donde la pieza es una forma estructural o protectora rígida producida en alto volumen, y pierde donde es un camino conductor delgado o un elemento óptico de precisión. Las piezas que encajan:
- Soportes de montaje y abrazaderas de riel. Estos soportan cargas estáticas y de viento, necesitan una geometría consistente en millones de unidades y toleran la banda dimensional que ofrece la fundición a presión. Un soporte fundido a presión reemplaza un ensamblaje soldado o estampado con una sola pieza de forma neta y menos sujetadores.
- Juntas y pivotes de seguidores. Los seguidores de un solo eje necesitan una junta giratoria que mantenga la posición bajo carga durante décadas. Las carcasas y horquillas fundidas a presión proporcionan la rigidez y el asiento del rodamiento en una sola pieza.
- Carcasas de inversores y optimizadores. La carcasa debe proteger, montar y resguardar la electrónica. La fundición a presión proporciona la rigidez de la pared, los bosses de montaje y el asiento de la junta, y puede integrar aletas disipadoras de calor en la misma colada.
- Cajas de conexiones y envolventes combinadoras. Los cuerpos a prueba de intemperie con insertos roscados y entradas de cable son piezas naturales para fundición a presión, especialmente donde el volumen justifica la herramienta.
- Herrajes para postes y cimentaciones. Las placas de anclaje, los collares adaptadores y las placas de interfaz se benefician de la isotropía y la rigidez de una pieza de aluminio fundido sobre una fabricada.
Piezas que no encajan tan bien: cosas que requieren sellado hermético a nivel de micrones sin junta, barras colectoras delgadas y caminos conductores, y cualquier cosa cuyo volumen anual sea demasiado bajo para amortizar las herramientas. Para esas, la extrusión, el estampado o el mecanizado CNC a partir de chapa a menudo resulta más económico. La aplicaciones de fundición a presión de aluminio por industria lista de referencia indica dónde encaja el proceso en diversos sectores, y la solar se sitúa firmemente en el grupo de estructuras y envolventes.
La exposición a la corrosión impulsa la elección de aleaciones y recubrimientos

Un soporte solar en un desierto se enfrenta a una amenaza diferente a uno en un tejado costero, y la decisión de aleación y acabado debe comenzar por la clase de exposición, no por un material predeterminado.
- Sitios interiores, de baja contaminación. Humedad y UV moderados. Una aleación de fundición estándar con un recubrimiento de conversión libre de cromatos y una capa superior en polvo proporciona décadas de vida útil. El recubrimiento es el que proporciona la protección; la elección de la aleación se basa en la facilidad de fundición y la resistencia.
- Sitios costeros y marinos. El aire cargado de sal provoca picaduras y corrosión galvánica, especialmente donde el aluminio se encuentra con herrajes de acero inoxidable. Aquí el diseño debe evitar grietas que atrapen la sal, el sistema de recubrimiento debe ser más grueso y libre de defectos, y la selección de la aleación sopesa la resistencia a la corrosión junto con la resistencia.
- Sitios industriales y agrícolas. Los contaminantes y fertilizantes aceleran la corrosión a través de una química diferente, y el recubrimiento debe resistir el ataque químico además de la sal.
- Sitios desérticos con alta radiación UV. La radiación UV por sí sola es menos corrosiva para el aluminio que la sal, pero destruye los recubrimientos orgánicos, por lo que la capa superior debe ser estable a los rayos UV o el sustrato se picará donde el recubrimiento se agriete.
La elección de la aleación es un compromiso entre la facilidad de fundición, la resistencia y el comportamiento ante la corrosión. Las aleaciones de fundición comunes y de gran uso ofrecen buena fluidez y estanqueidad a la presión; las variantes con un control de química más estricto mejoran la resistencia a la corrosión y la tenacidad para soportes estructurales. La elección se hace por pieza: una cubierta decorativa no sometida a carga puede usar la aleación de mayor fluidez, mientras que una horquilla de seguidor sometida a carga cíclica utiliza el grado que mantiene sus propiedades después de décadas de ciclos térmicos. La factores de coste en fundición de aluminio guía muestra cómo la prima de aleación y el sistema de recubrimiento influyen en el costo unitario, y por qué la aleación más barata rara vez es la pieza más barata durante una vida útil de 25 años.
El cuidado galvánico es importante. La combinación de aluminio fundido con herrajes de acero inoxidable o cobre en un sitio costero invita a la corrosión galvánica del aluminio. Los remedios de diseño incluyen arandelas aislantes, continuidad controlada del recubrimiento en la junta y mantener la ruta noble del aluminio protegida por el recubrimiento en lugar de depender del metal en sí.
Economía de volumen y repetibilidad
La energía solar es un juego de volumen con una presión brutal sobre el costo unitario. La fundición a presión se gana su lugar en dos ejes: costo por pieza a escala y repetibilidad en millones de unidades idénticas.
La economía se desglosa de la siguiente manera:
- Herramientas amortizadas sobre el volumen. Un troquel para una familia de soportes cuesta una suma fija independientemente de si se fabrican 50.000 o 5.000.000. A 2.000.000 de piezas, el costo de la herramienta por pieza es de unos pocos centavos; a 20.000 son dólares. Los volúmenes solares suelen justificar la herramienta muchas veces.
- Tiempo de ciclo por pieza. Un disparo de soporte se ejecuta en 30 a 90 segundos dependiendo del tamaño, y un troquel de múltiples cavidades duplica o triplica la producción por ciclo. El costo marginal del metal más el minuto de máquina es bajo, que es lo que recompensa el mercado solar.
- Desperdicio y rendimiento. El rendimiento de la fundición a presión en un soporte bien ejecutado es alto porque el proceso está casi en forma neta; el costo de mecanizar el exceso es pequeño. Un programa disciplinado de rendimiento y reducción de desperdicios es lo que mantiene el costo unitario donde la oferta lo asumió, porque el desperdicio es el asesino silencioso del presupuesto en piezas solares de margen delgado.
- Repetibilidad. Cada disparo tiene la misma geometría dentro de la banda de desgaste del troquel, por lo que una junta de seguidor que encaja en la pieza uno encaja en la pieza dos millones. Esta repetibilidad es lo que permite al instalador usar la misma especificación de torque en todo un campo sin clasificar las piezas.
La tabla a continuación compara un soporte fundido a presión con un equivalente fabricado estampado y soldado a un volumen solar representativo, para mostrar dónde se sitúa la economía.
| Factor | Soporte fundido a presión | Soporte fabricado | Efecto |
|---|---|---|---|
| Costo de herramientas | 18.000 a 40.000 USD | 3.000 a 8.000 USD (herramientas más accesorios) | La fundición pre-carga el costo |
| Costo por pieza a 1.000.000/año | 0,55 a 0,95 USD | 1,10 a 1,80 USD | La fundición gana en volumen |
| Sujetadores y soldaduras | 1 a 2 | 4 a 8 | Menos puntos de fallo |
| Repetibilidad dimensional | Alto, controlado por troquel | Variable, dependiente de la soldadura | Fundir más consistente |
| Operaciones secundarias | Desbarbar, recubrir | Desbarbar, soldar, recubrir, enderezar | Fundir menos pasos |
| Volumen de punto de equilibrio | 80.000 a 150.000/año | por debajo de eso, piezas fabricadas | El volumen es el factor decisivo |
El punto de equilibrio es el número a tener en cuenta. Por debajo de aproximadamente 100.000 piezas al año, una pieza fabricada o extruida suele ser más barata porque evita la amortización de herramientas; por encima, la fundición a presión toma ventaja y la diferencia aumenta con el volumen. Los programas de seguidores y soportes solares superan rutinariamente esa barrera, por lo que los soportes fundidos dominan los grandes campos.
Acabado para larga vida exterior
La pieza fundida es tan duradera como su acabado, y el sistema de acabado para energía solar es una pila, no un recubrimiento único. Lo especificamos desde el sustrato hacia afuera.
- Preparación de la superficie. La pieza fundida se desbarba y se limpia para eliminar rebabas, tocones de bebedero y residuos de lubricante del troquel, porque cada contaminante se convierte en un defecto de recubrimiento que se convierte en un sitio de corrosión. El desbarbado robótico proporciona la ventaja consistente que el acabado manual no puede mantener en un millón de piezas.
- Recubrimiento de conversión. Una capa libre de cromo (comúnmente un sistema de circonio o trivalente) proporciona la base de adhesión y una primera barrera contra la corrosión. La capa debe ser continua; un salto en un borde afilado es el primer lugar donde la sal encuentra el aluminio.
- Recubrimiento superior. El recubrimiento en polvo es el predeterminado para energía solar porque proporciona una película gruesa, estable a los rayos UV y tolerante a defectos. El espesor de la película se controla dentro de una banda, típicamente de 60 a 120 micras dependiendo de la clase de exposición, con sitios costeros en el extremo superior.
- Bordes e hilos críticos. Los bordes y los insertos roscados son los puntos débiles. Diseñamos el proceso de recubrimiento para acumular película en los bordes y enmascarar las roscas para que el recubrimiento no las llene, porque una rosca recubierta que no acepta un perno es un fallo de campo.
- Verificación. El mapeo del espesor del recubrimiento, el corte transversal de adherencia y las pruebas de niebla salina hasta una clasificación de horas definida validan el sistema antes de la producción. El objetivo de horas de niebla salina se establece a partir de la clase de exposición, no de un estándar genérico.
El acabado es donde se ganan o se pierden los 25 años de vida. Una fundición perfecta bajo un recubrimiento poroso se corroe; una fundición modesta bajo un recubrimiento continuo, grueso y bien adherido sobrevive. El esfuerzo de ingeniería pertenece a la pila de recubrimiento y su verificación, no solo a la fundición.
Desbarbado robótico para soportes de alto volumen
A volúmenes solares, el acabado del soporte es un problema de rendimiento. El desbarbado manual de un millón de soportes al año es un problema de mano de obra y consistencia: una persona no puede mantener la rotura de bordes a 0,2 mm en esa cantidad, y el costo de mano de obra en la mayoría de los mercados erosiona la ventaja de costo de la fundición. El desbarbado robótico es cómo la pieza fundida mantiene su ventaja de costo a escala.
Una celda de desbarbado robótico de maquinaria DZ para soportes solares utiliza husillos flotantes controlados por fuerza para que la herramienta siga la variación de la fundición en lugar de rectificar una trayectoria fija que omite las rebabas o corta la pieza. Los puntos de ingeniería relevantes:
- Consistencia de la rotura de bordes. La retroalimentación de fuerza mantiene la presión de contacto para que cada soporte salga con el mismo radio de borde, lo que es importante porque un borde afilado corta el recubrimiento y un borde pesado desperdicia material. Mantenemos la rotura de bordes dentro de una banda estrecha de pieza a pieza.
- Eliminación de bebederos y líneas de partición. El muñón del bebedero y la rebaba de la línea de partición son las dos características que deben desaparecer para que el recubrimiento se adhiera y la pieza se asiente. La celda elimina ambas sin abrir el pozo del sustrato que luego se corroería.
- Rendimiento igualado a la línea de fundición. Una celda de soporte tiene un tamaño tal que su producción horaria cumple o supera la producción del troquel, evitando un cuello de botella de acabado que obliga a tener inventario. Las mesas giratorias multietapa permiten que la carga y descarga se superpongan al ciclo de rectificado.
- Control de consumibles. Las cintas y las ruedas se consumen de forma predecible a volumen; la celda rastrea el tiempo de funcionamiento del abrasivo y señala el cambio antes de que la calidad se desvíe, que es lo que mantiene el millonésimo soporte idéntico al primero.
- Integración con el recubrimiento. La pieza desbarbada alimenta la línea de recubrimiento de conversión y en polvo limpia y consistente, de modo que el paso de recubrimiento no lucha contra las rebabas residuales. El cómo desbarbar fundiciones de aluminio con automatización guía detalla la configuración de la celda y la sintonización del control de fuerza que utilizamos.
La razón por la que esto es importante específicamente para la energía solar es el volumen y la exposición. Un soporte con un punto de rebaba omitido se ve bien en el envío y se corroe al tercer año en un tejado donde el reemplazo cuesta más que la pieza. El desbarbado robótico elimina la variación humana que causa esas omisiones, por lo que lo tratamos como parte de la estrategia de corrosión, no solo como un paso de costo.
Reglas de diseño que hacen que las fundiciones solares tengan éxito
Algunos hábitos de diseño separan una fundición solar que funciona limpiamente durante décadas de una que lucha contra el proceso. Recomendamos estos a los clientes en la etapa de cotización, porque cambiarlos después de la herramienta es costoso.
- Ángulos de desmoldeo y radios generosos. El ángulo de desmoldeo permite que la pieza se expulse sin pegarse; los radios en los soportes y las orejetas evitan grietas por tensión y puntos delgados en el recubrimiento. El costo de un radio ligeramente mayor es nulo; el costo de una grieta por corrosión es todo el campo.
- Evite las grietas que atrapan sal. Los diseños costeros deben drenar el agua y no formar bolsas donde la salmuera se asiente contra el aluminio desnudo. Esta es una decisión de geometría tomada antes de cortar el troquel.
- Integre características, no las añada. Las orejetas de montaje, las abrazaderas de cable y las aletas de refrigeración pertenecen a la inyección en lugar de soldarse después, porque cada soldadura es una discontinuidad del recubrimiento y un inicio de corrosión.
- Grosor de pared dimensionado para relleno y rigidez a la vez. Los soportes solares necesitan rigidez local en el asiento del perno y ligereza en otras partes; una pared uniforme es más pesada y difícil de rellenar que una seccionada, y una disciplina de diseño de pared delgada cubre hasta qué punto se puede adelgazar manteniendo el sonido del disparo.
- Planifique la cota de recubrimiento. Diseñe superficies de localización que sobrevivan al desbarbado y al recubrimiento para que la pieza terminada se asiente de forma predecible, en lugar de depender de una cara que el recubrimiento cambie.
Estas reglas no son exóticas; son la disciplina que convierte una pieza moldeable en una pieza de 25 años. La mayoría de los fallos en campos solares que se nos pide diagnosticar se remontan a que una de ellas se omitió por un pequeño ahorro inicial.
Construcción de la pieza con DZ
Los componentes solares recompensan el proceso que es barato en volumen, repetible en millones y duradero durante décadas, y la fundición a presión de aluminio cumple con los tres cuando la aleación, el acabado y el desbarbado se diseñan como un sistema único. La decisión de fundir debe tomarse en función de la clase de exposición y el volumen anual, no de un valor predeterminado, y la celda de acabado debe dimensionarse para la línea de fundición para que el soporte fluya de la matriz al recubrimiento sin un cuello de botella.
DZ Machinery construye las celdas robotizadas de desbarbado, lijado y pulido que terminan los soportes y carcasas solares de aluminio de alto volumen con un borde y superficie consistentes, e integramos la celda con la línea de fundición y recubrimiento para que la pieza esté limpia y sea repetible antes de ser protegida. Hable con nuestro equipo de ingeniería sobre sus dibujos de soporte o carcasa solar y evaluaremos la secuencia de fundición a acabado y la economía de volumen para su programa.



