


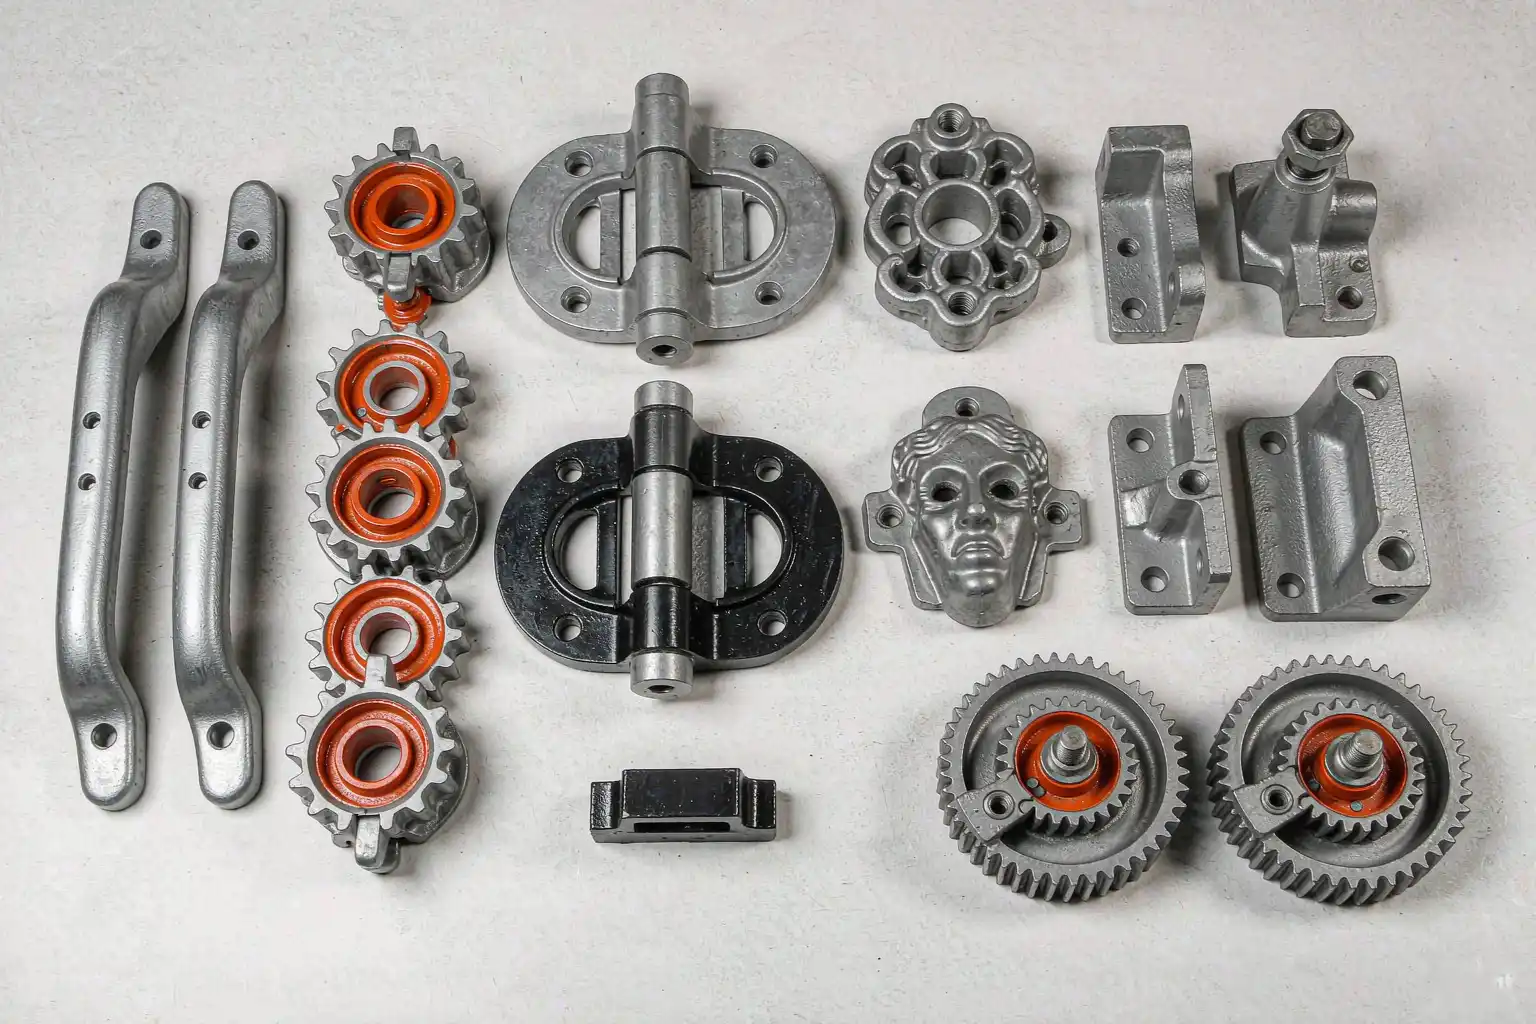
Литые цинковые детали занимают свое место там, где часть должна ощущаться как металл, при стоимости, близкой к пластмассе. Комбинация прочности, точности размеров и поверхности, пригодной для гальваники, которую предлагает Zamak, редка. Пластмассовые детали ощущаются дешево и никогда не получают хорошего покрытия. Алюминиевые отливки легче и прочнее, но их стоимость при литье выше, они сложнее обрабатываются на станках и требуют другого слоя покрытия. Стальные штампы дешевы при большом объеме, но ограничены простыми геометриями.
Для деталей, которым нужен металлический тактильный эффект, точные допуски, декоративное покрытие и сложная форма в одном изделии, литой цинк является стандартом. Применения, которые наиболее ценят металлическое ощущение, обычно сосредоточены в пяти областях: аппаратное обеспечение и архитектура, интерьер автомобилей, потребительская электроника, сантехника и декоративные детали. Каждая область имеет свои правила проектирования.
Аппаратное обеспечение и архитектура
Дверное оборудование — самое крупное применение литых цинковых деталей по объему. Ручки, кнопки, накладки, петли, лицевые части замков и декоративные пластины — все это относится к этой категории. Причины таковы:
- Металлическое ощущение соответствует ценовому сегменту дверных комплектов среднего и высокого класса.
- Покрытие может имитировать латунь, хром, сатиновый никель, бронзу с масляной патиной и матовый черный цвет.
- Точность размеров позволяет одной отливке подходить для нескольких типов замков с минимальной механической обработкой.
- Срок службы формы позволяет эксплуатировать оборудование для производства в течение десятилетий на одном и том же инструменте.
Типичный комплект дверной ручки использует ручку и розетку из Zamak 5, в паре с стальным каркасом и защелкой. Отливка покрыта ярким хромом, поставляется в торговую сеть, и конкурирует с кованой латунью примерно по половине розничной цены. Задача гальваника — скрыть линию раздела и литниковый канал на невидимых поверхностях.
Архитектурные применения включают оконные ручки, ручки для шкафов и мебельные фурнитуры. Правила те же — деталь должна ощущаться массивной в руке и выдерживать покрытие. Для внешних элементов покрытия используют сатиновый никель и более толстый слой хрома, чтобы выдержать погодные условия.
Автомобильная интерьерная и электрическая сферы
Автомобильная промышленность использует литые цинковые детали для дверных ручек, ремней безопасности, аппаратных элементов, креплений зеркал, декоративных отделок и растущего списка внутренних деталей. Причины схожи с дверным оборудованием, но с более строгими требованиями:
- Устойчивость к вибрациям. Zamak лучше справляется с постоянными вибрациями внутри автомобиля, чем пластик.
- Совместимость с покрытием. Хромированные отделки вокруг окон и на решетках почти всегда выполнены из Zamak.
- Техническая стабильность. Детали, которые должны точно подходить к узким зазорам на сборочной линии, требуют точности отливки, которую обеспечивает Zamak.
Электрические применения — это область роста. Корпуса батарей электромобилей, крышки зарядных портов и высокотоковые разъемы используют литые цинковые детали, потому что сплав экранирует EMI и рассекает тепло. Типичный разъем для зарядки электромобиля использует корпус из Zamak 3 с медно-никелево-хромовым покрытием. Отливка должна пройти тест на тепловой удар при температуре от -40 °C до +85 °C без трещин и деформаций.
Поставщик автозапчастей, использующий литые цинковые детали, должен соответствовать стандарту IATF 16949, что выше общего промышленного уровня. Обычно форма принадлежит поставщику уровня Tier 1, а детали поставляются прямо на сборочный завод. Для предприятия, рассматривающего использование цинка в автомобильной промышленности, стоимость аудита реальна, но объем — долгосрочный.
Потребительская электроника и бытовая техника
Потребительская электроника использует литые цинковые детали для элементов, которые должны ощущаться премиально: шарниры для ноутбуков, корпуса камер, премиальные корпуса динамиков и рамки на дорогих телефонах. Причины:
- Металлическое ощущение на детали, к которой клиент прикасается каждый день.
- Точные допуски для движущихся сборок.
- Отделка поверхности, которая хорошо принимает гальванизацию или краску.
Премиционный шарнир ноутбука обычно использует литой сплав Zamak 3 с тонким хромированным покрытием поверх сатинированного никеля. Литье должно быть плоским с точностью до 0,05 мм, чтобы обеспечить плавное движение шарнира. Литой шарнир, который плоский с точностью до 0,05 мм, является прецизионным инструментом.
Применение в бытовой технике включает ручки и рукоятки на премиальных духовках, рамы на элитных кофемашинах и рамки на профессиональном аудиооборудовании. Объем производства на одну деталь ниже, чем в автомобильной промышленности, но маржа выше, а покрытие гальваникой должно соответствовать остальной части прибора.
Сантехника и Ванная комната
Сантехника является крупнейшим декоративным применением литых из цинка деталей после фурнитуры. Ручки для кранов, декоративные накладки на излив, душевые головки, ручки клапанов и декоративные фланцы — все используют Zamak. Причины:
- Отделка гальваникой, которая соответствует остальной части ванной комнаты.
- Точность размеров, соответствующая стандартам картриджей и клапанов.
- Стоимость ниже кованой латуни и нержавеющей стали.
Типичная ручка для ванной крана использует литой Zamak 5 с хромированным или матовым никелевым покрытием. Литье должно подходить под стандартный картридж (обычно с шлицем 28, 32 или 35 мм) и выдерживать тесты на 500 000 циклов без трещин. Ручка из Zamak 5 является стандартным выбором, потому что сплав обладает удлинением, необходимым для прохождения цикла без трещин на шлице.
Для сантехники важна нормативная среда. Детали, контактирующие с питьевой водой, должны соответствовать стандартам NSF 61 или аналогичным местным стандартам. Гальванист, который работает по NSF 61, должен тщательно контролировать химию гальваники, а детали требуют другой последовательности подготовки поверхности, чтобы избежать выщелачивания.
Игрушки и Декоративные изделия
Игрушки и декоративные детали — это самое маленькое применение, но самое снисходительное. Классический пример — литые модельные автомобили, которые используют Zamak с 1950-х годов. Причины:
- Стоимость одной детали достаточно низкая для рынка игрушек.
- Гальваника и краска хорошо ложатся.
- Точность размеров позволяет деталям легко соединяться по принципу защелкивания.
Литая игрушечная машина использует Zamak 3 или Zamak 5 для корпуса, шасси и колес. Детали окрашены (не гальванированы, потому что краска дешевле), собираются вручную или с помощью простой автоматизации и продаются по цене, которая покрывает стоимость литья. Объем высокий, маржа тонкая, а качество литья — это разница между премиальной игрушкой и простым товаром на полке.
Декоративные применения включают рамки для фотографий, подсвечники, пряжки для ремней и сувенирные изделия. Те же правила: низкая стоимость, хорошая гальваника и достаточно хорошая отделка для розничной полки.
Правила выбора
Цинковые литые изделия выигрывают там, где:
- Деталь должна ощущаться как металл по цене, близкой к пластмассе.
- Важна отделка покрытия — хром, сатиновый никель, латунь, бронза или краска.
- Геометрия сложная с внутренними особенностями, ребрами и выступами.
- Объем большой — обычно более 50 000 деталей в год, когда затраты на оснастку амортизируются.
- Вес допустим — цинкамас плотнее алюминия, поэтому детали, чувствительные к весу, обычно делают из другого материала.
Цинк уступает пластмассе для деталей, которые:
- Должны быть очень легкими (менее 50 г для небольшой детали).
- Не требуют металлического ощущения.
- Требуют электрической изоляции, превышающей возможности цинкамаса.
- Работают при экстремальных температурах (выше 120 °C непрерывно, при которых цинкамас размягчается).
Цинк уступает алюминию для деталей, которые:
- Требуют более высокого соотношения прочности к весу.
- Работают при более высоких температурах.
- Нужна лучшая коррозионная стойкость без гальваники.
- Иметь более толстые стенки там, где низкая прочность цинка мешает.
Решение редко является чистым дизайнерским выбором. Большинство деталей начинаются как пластик, затем переходят на цинк, когда клиент жалуется на ощущение, и остаются как цинк до тех пор, пока обзор веса или стоимости не подтолкнет их обратно. Хороший инженер проводит анализ стоимости за деталь на каждом этапе, включая стоимость гальваники, и выбирает сплав, который достигает цели.
Принятие решения
Литьё цинком под давлением — правильный ответ для узкого, но ценного диапазона деталей. Применения, за которые платят за ощущение металла и финиш гальваники, — это аппаратное обеспечение, интерьер автомобилей, потребительская электроника, сантехника и декоративные изделия. Применения, за которые это не оправдано, остаются с пластиком или переходят на алюминий.
Первый шаг такой же, как и при любом выборе материала: взять чертёж детали, определить обязательные требования (ощущение металла, финиш гальваники, точность размеров, весовой бюджет) и выбрать сплав, который удовлетворяет им при минимальной общей стоимости. 30-минутный обзор на этом этапе экономит год отказов от гальваники позже.
Для предприятий, рассматривающих цинк впервые, пилотный проект — правильный путь. Выберите одну деталь, пройдите весь рабочий процесс (проектирование инструмента, литьё, удаление заусенцев, гальваника) и сравните общие затраты с альтернативой. Один пилотный проект отвечает на больше вопросов, чем неделя встреч с поставщиками.
Переход на цинк для премиум-бренда акустики
Производитель премиального аудиооборудования в регионе Шэньчжэнь раньше делал рамки динамиков из обработанного алюминия. Рамка была декоративным кольцом, расположенным перед динамиком, и ощущение металла было главным преимуществом линии. Стоимость алюминиевой версии составляла примерно $4.20 за рамку при 200 000 деталей в год, из которых $2.80 — стоимость обработки (долгий цикл, множественные настройки, высокий процент брака на косметической поверхности).
Производитель перешёл на штамповку цинкового 5-го сплава с сатинированным никелевым покрытием. Стоимость штамповки составляла примерно $1.10 за деталь, включая гальваническую обработку. Косметическое покрытие было равно или лучше обработанного алюминия, точность размеров стала более строгой, а цикл обработки на одну деталь сократился с 4 минут (обработка) до 22 секунд (литьё и гальваника). Общая экономия составила примерно $6200 000 рублей в год на этой одной детали.
Но в этом и заключалась сложность — первоначальные затраты на оснастку составляли $45 000 рублей, а срок изготовления инструмента — шесть месяцев. Производитель взял на себя эти расходы, потому что объем был зафиксирован. Для детали с неопределённым объемом переход на штамповку цинком сложнее оправдать, поскольку амортизация инструмента происходит на меньшем количестве деталей.
Урок в том, что штамповка цинком вознаграждает зафиксированный объем. Деталь, которая выпускается 50 000 или менее штук в год, обычно остаётся из обработанного алюминия или пластика. Деталь с объемом более 100 000 штук в год и требованием к ощущению металла — это золотая середина для цинка.
Та же логика применима к косметическому покрытию. Спецификация сатин или матовая значительно проще автоматизировать, чем яркий хром. Гальваник с ярким хромом на сложной детали должен предусматривать гибридную линию с ручными станциями окраски. Гальваник с сатиновым или матовым покрытием может автоматизировать больше процессов и быстрее окупить инвестиции.



