Обработка удаления заусенцев при производстве инструментов на деталях, которые сопротивляются: закаленная сталь с HRC 62 и карбид, который затупляется при контакте с любым абразивом, неосторожным обращением. Заусенцы, оставшиеся после шлифовки и фрезерования, находятся прямо на режущем крае, где неправильный проход удаления изменяет срок службы инструмента на сорок процентов. Поэтому удаление заусенцев при производстве инструментов больше заимствует из физики прецизионной шлифовки, чем из общего металлообработки.
Что делает закаленные инструменты особенной проблемой
Мягкие детали прощают. Заусенец на цинковом ручке исчезает за один проход шлифовальной машины, и никто не измеряет микрогеометрию. Закаленные инструменты ничего не прощают.
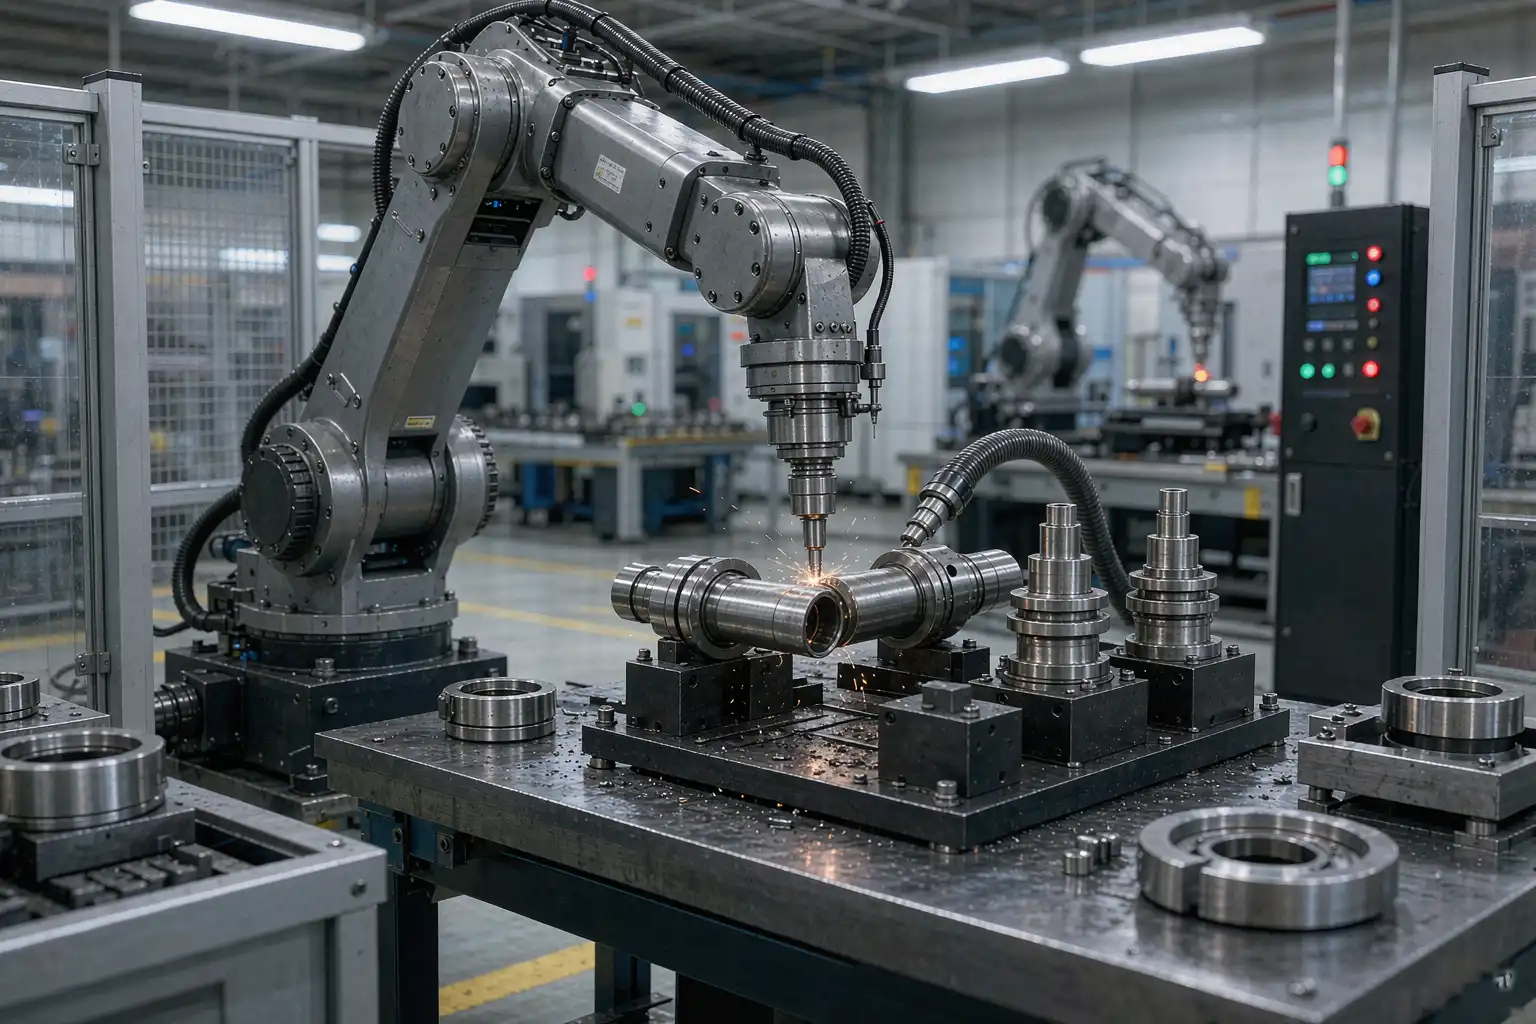
Во-первых, твердость меняет соотношение с абразивом. При HRC 60 и выше, деталь изнашивает колесо быстрее, чем колесо изнашивает деталь. Каждый выбор параметров должен учитывать это инвертирование, иначе срок службы ремня сократится.
Во-вторых, заусенцы на инструментах часто являются несущей геометрией. Сам край — это продукт, поэтому удаление заусенца может означать потерю производительности, если процесс не может отличить заусенец от края.
В-третьих, тепловое повреждение непрощаемо. Обжиг при шлифовке закаленного режущего края создает ослабленный слой, который выходит из строя в эксплуатации, и отказ происходит у клиента, а не на вашем стенде контроля.
Таксономия заусенцев для режущих инструментов
Не все заусенцы на инструментах одинаковы. Классификация по механизму образования напрямую указывает на правильный метод удаления.
| Тип заусенца | Где он образуется | Почему это важно |
|---|---|---|
| Заусенец по Пуассону | Кромки флейты после шлифовки | Боковое сжатие материала, отрывается при резании |
| Заусенец-скат | Выходная поверхность сверла, торцы канавок | Осколки и царапины на заготовке |
| Заусенец-разрыв | Плоские поверхности шейки после фрезеровки | Грубый край вызывает трение в держателе инструмента |
| Обрубочный заусенец | Область разделения стержня | Оставленный пилением, мешает базовой точке шлифовки |
| Термический повторный отлив | Карманные отверстия EDM | Хрупкий слой, отколы в эксплуатации |
Зацепы и разрывы заусенцев реагируют на механическую очистку щеткой. Заусенцы по Пуассону часто требуют микрошлифовки, потому что сжатый материал лежит вровень с плоскостью края. Термический повторный отлив требует абразивного удаления самого слоя, а не только бугорка.
Метод первый: роботизированная шлифовка ремнем и колесом
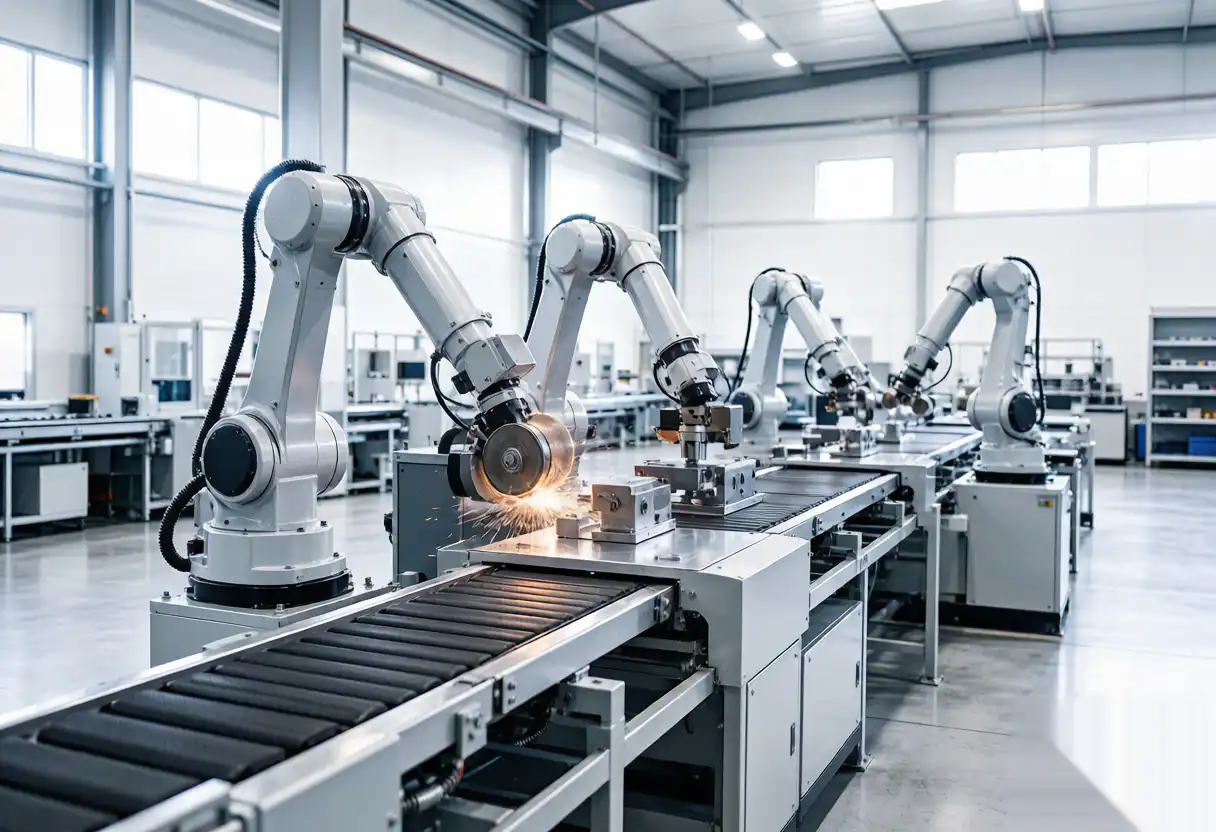
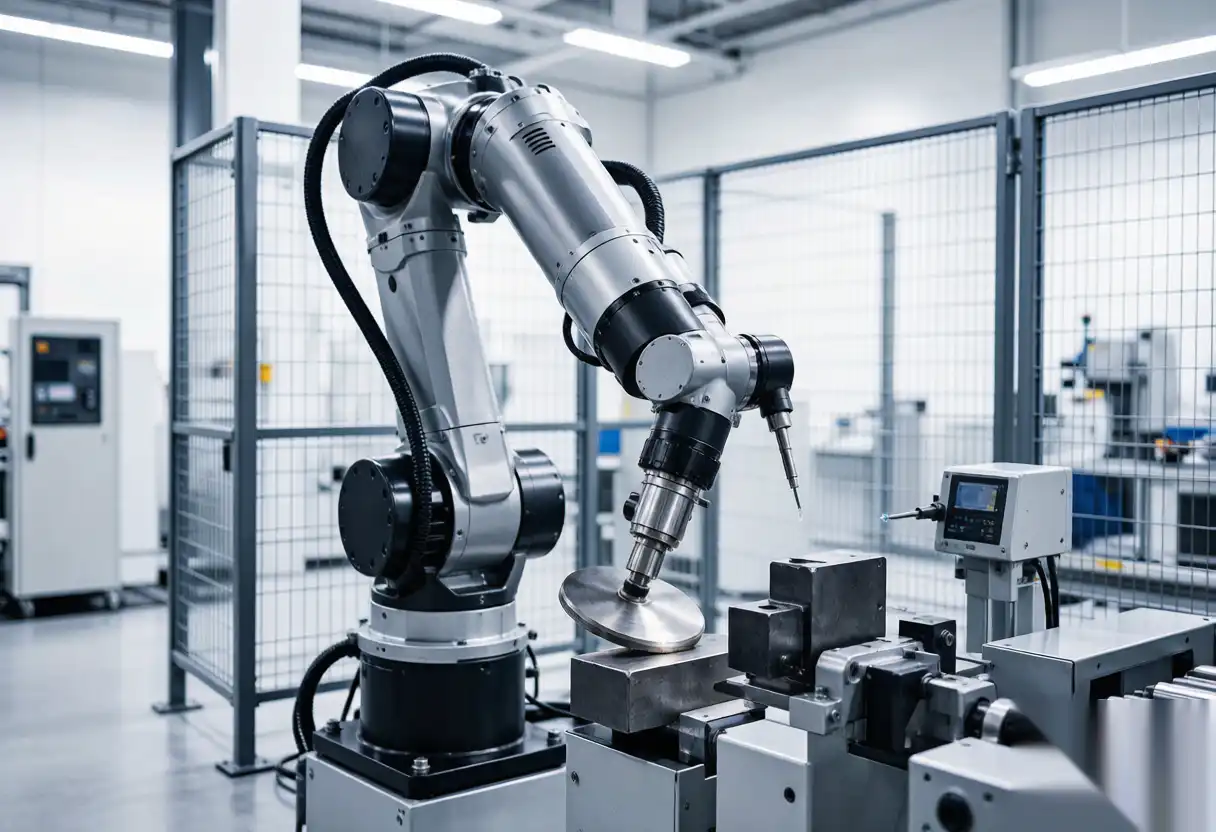
Роботизированные ячейки с станциями ремня и колеса образуют основу автоматической обработки инструментов. Робот подает инструмент к абразиву под запрограммированными углами, силой и временем контакта.
Шлифовка ремнем подходит для поверхностей хвостовика, сглаживания канавок и очистки области разделения. Шлифовка колесом достигает гнезд и за плечами, куда ремни не могут добраться.
Техническое ядро — контроль силы, настроенный для твердых материалов. Силы контакта ниже, чем при литье — от пяти до пятнадцати ньютонов — потому что удаление материала за проход должно быть очень маленьким, чтобы защитить край и абразив.
Следовательно, структура цикла компенсируется количеством проходов и точностью: шесть легких проходов превосходят два тяжелых как по качеству края, так и по экономике ремня.
Второй метод: щеточная очистка от заусенцев
Щетки — абразивные нейлоновые, металлические или композитные — подстраиваются под геометрию и удаляют заусенцы, практически не затрагивая радиус края. Для обработки инструментов они отлично подходят для краев канавок и поперечных отверстий.
Щеточная обработка уважает край, потому что давление щетины распределяется по контактной площади, а не сосредоточено на линии. Недостаток — время цикла: щеточная обработка идет медленнее, чем проходы ремнем.
Нейлоновые щетки с алмазным напылением обеспечивают необходимую твердость для карбида. Стандартные щетки из алюминиевой оксида подходят для закаленной стали, но неэффективны против карбида.
Третий метод: абразивная обработка потоком и термические методы
Обработка потоком абразива проталкивает нагруженную среду через ограниченные проходы. На инструментах она удаляет заусенцы внутри отверстий для охлаждения, которые невозможно достичь внешним инструментом, и при этом обеспечивает контроль радиуса края, который щеткой невозможно достичь внутри отверстий.
Термическая дебуринг-обработка удаляет заусенцы в камере сгорания. Она достигает каждого края одновременно, что подходит для высокообъемных мелких инструментов, но оставляет поверхность, смежную с переплавкой, которую некоторые спецификации требуют повторной обработки.
Оба метода группируют детали, поэтому они лучше всего размещаются за роботизированной шлифовальной ячейкой, которая сначала обрабатывает внешнюю геометрию. Последовательность — шлифовка, щеткование, затем групповая обработка внутренних частей — повторяется на хорошо налаженных заводах по производству инструментов.
Сравнение методов
Выбор по признакам лучше, чем выбор одного метода для всего инструмента. Таблица ниже сопоставляет методы с признаками, в которых они технически превосходят, а не только экономически.
| Метод | Безопасность кромки | Достижение геометрии | Подходящесть для карбида | Лучшее соответствие признакам |
|---|---|---|---|---|
| Роботизированная шлифовка ленточным шлифовальным станком | Средний | Только внешняя обработка | Умеренно | Цанги, канавки, торцы |
| Роботизированная шлифовка колесом | Средне-высокий уровень | Внешняя часть, желоба | Умеренно | Сложная внешняя форма |
| Алмазная щетка | Высокий | Кромки, поперечные отверстия | Высокий | Кромки канавок, перфорации |
| Абрезивный поток | Высокий | Только внутренний | Высокий | Отверстия для охлаждающей жидкости, сверла |
| Термический | Средний | Универсальные кромки | Умеренно | Высокотоннажные мелкие инструменты |
Механика контроля силы на твердых деталях
Контроль силы на закаленных инструментах работает в более узком диапазоне, чем при общем финишном обработке. Слишком сильное давление приводит к трем сбоям одновременно: сколам кромки, термическому повреждению и ускоренному износу шлифовального круга.
Само окно смещается в зависимости от состояния абразива. Свежий ремень при восьми ньютонах снимает материал по-разному, чем тот же ремень после обработки двухсот деталей. Замкнутое управление силой с компенсацией износа поддерживает стабильную скорость снятия материала вместо тихого снижения.
Время контакта заменяет давление как основной рычаг удаления материала. Программирование шести коротких проходов с инспекцией между ними или двух длинных проходов с доверием — на твердых деталях, каждый раз.
Возможности робота шлифовки с ЧПУ в этом контексте означает именно это: замкнутое управление силой, компенсация износа и измерение в процессе, которые вместе обеспечивают повторяемость в микронных пределах.
Подготовка кромки как задача финишной обработки
Современная геометрия инструмента рассматривает радиус кромки как спецификацию, а не побочный эффект. Шлифовка — преднамеренное округление режущей кромки на десять — тридцать микрон — часто удваивает срок службы инструмента при прерывистых резах.
Следовательно, ячейка финишной обработки иногда должна добавлять контролируемый радиус, а не просто удалять заусенцы. Щеточная шлифовка с алмазными средствами достигает типичного диапазона десяти — двадцати микрон с высокой повторяемостью.
Спецификация важна, потому что пере-шлифованный край плохо режет, а недошлифованный крошится. Измерение радиуса — с помощью стилуса или визуально — должно выполняться в ячейке, а не в лабораторной очереди на выходе.
Заводы, которые рассматривают шлифовку как второстепенную задачу, совмещают оба режима отказа по всему партии. Заводы, контролирующие этот процесс, поставляют инструменты, срок службы которых сильно сгруппирован по числам.
Экономика износа инструмента на твердых деталях
Экономика абразива на закаленных инструментах следует жесткой арифметике. Таблица показывает структуру затрат, которую должна управлять ячейка, используя типичные показатели среднего объема.
| Элемент затрат | Водитель | Рычаг управления |
|---|---|---|
| Бриллиантовые ремни/колеса | Доля карбида в смеси | Подсчет пропусков, принудительное окно |
| Обработка медиаконтента | Минуты цикла | Маршрутизация на основе функций |
| Лом от кромочных чипов | Принудительный переброс | Замкнутое управление силой |
| Переделка из-за выгорания | Время контакта | Многопроходное программирование |
Обратите внимание, что доминирует: брак и переделка, а не расходные материалы. Ячейка, которая экономит ремни за счет агрессивных проходов, возвращает эти сбережения за счет стоимости брака. Экономика поощряет аккуратность.
Цепочка допусков и измерение
Обработка инструмента на финальной стадии находится поздно в цепочке допусков, после того как термообработка уже изменила размеры. Ячейка финальной обработки наследует это искажение и не должна добавлять свое собственное.
Стратегия базовых точек определяет успех. Шлифуйте по тем же базовым точкам, которые использовал отдел шлифовки инструмента, или финальный проход украдет концентричность, которую тщательно создал шлифовальный станок.
Измерение в процессе закрывает цикл. Проверьте диаметр хвостовика и глубину канавки перед контактом с абразивом, позвольте программе компенсировать, и разброс партии сам по себе сузится.
Проверки CMM на основе образцов все еще принадлежат к следующему этапу, но как проверка, а не контроль. Когда ячейка самокорректируется, лаборатория обнаруживает меньше сюрпризов и быстрее выпускает партии.
Интеграция с линией шлифовки инструмента
Удаление заусенцев и финальная обработка лучше всего интегрируются при планировании с отделом шлифовки, а не после него. Общие базовые точки, общий нумерационный программный номер и общие носители деталей исключают целый класс ошибок при обработке.
Макет ячейки следует за потоком инструмента: шлифовка, мойка, удаление заусенцев и шлифовка, финальная мойка, измерение, покрытие. Буферы между шлифовкой и удалением заусенцев поглощают несоответствия циклов без накопления запасов оператором.
Роботизированная шлифовка с высоким разнообразием и низким объемом напрямую решает задачу пакетирования, а каталоги инструментов — это определение высокого разнообразия: сотни диаметров, длин и количества флейт в одной ячейке.
Заимствование из смежных отраслей
Производители инструментов могут сократить кривую обучения, заимствуя проверенные практики из соседних отраслей. Решения для снятия заусенцев в автомобильной промышленности демонстрируют дисциплину маршрутизации семей деталей, которой должны соответствовать каталоги инструментов.
Логика семей передается точно: группировать инструменты по классу геометрии, выделять фиксаторы и программы для каждого класса, планировать по блокам семей вместо разбросанных смен друг за другом в течение дня.
Общие режимы отказа и их признаки
Обработка твердых материалов дает сбои по узнаваемым шаблонам. Зазубрины на кромках собираются при переходах между программами, указывая на силовые шаги, а не на равномерные нарастания.
Обжигающие следы связаны с неправильным временем контакта — обычно однопроходная программа, унаследованная от эпохи мягких деталей. Волноподобные штанги указывают на несоответствие подачи и вращения на станке для вращения.
Нестабильный срок службы инструмента у клиента, без обнаружимых дефектов при проверке, обычно связан с непроверенными вариациями радиуса кромки. Ячейка была последовательной; спецификация просто отсутствовала.
Где дисциплина окупается
Обработка снятия заусенцев при производстве инструментов вознаграждает физически обоснованный дизайн процесса. Классифицировать заусенцы, подбирать методы по признакам, выполнять легкое многопроходное управление силой и измерять кромку как размер.
Заводы, принявшие дисциплину, показывают уровень брака ниже одного процента на закаленных линиях и жалобы клиентов на срок службы инструмента, превращающиеся в отзывы о долговечности инструмента.
Шаблон повторяется по размерам: дисциплина масштабируется от микро-сверл диаметром три миллиметра до заготовок ленточной пилы без изменения своих принципов, только фиксаторов.
Начинайте преобразование с семей инструментов с наибольшим уровнем брака. Сначала подтвердите окно силы и цикл измерения там. Затем расширяйте те же программы и дисциплину по всему каталогу семей за семей, и точность тихо накапливается по всей линии.
Режущая кромка — это продукт. Обработайте ее как продукт, и каждый последующий участник — покрывальщик, дистрибьютор, конечный пользователь — унаследует точность.
Проконсультируйтесь с командой по качеству перед изменением утвержденного процесса.