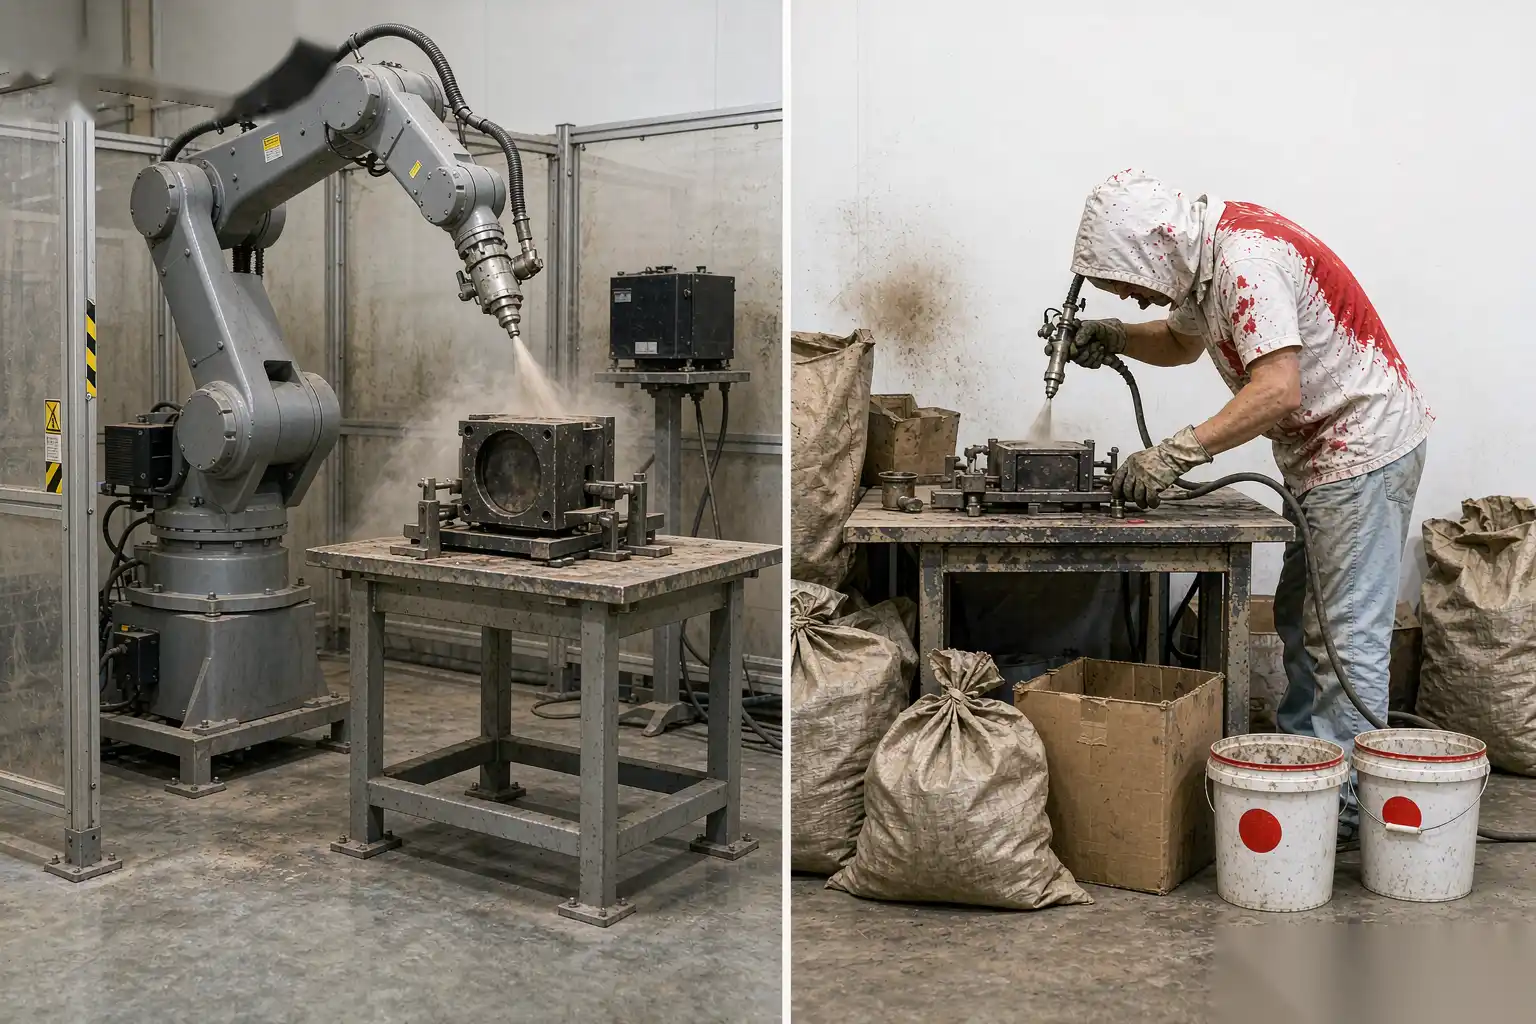
НА ВЗГЛЯД · Полировка санитарной керамики требует тройственного решения: модернизировать ручную линию, добавить полуавтоматизацию или полностью перейти на роботизированные ячейки — и неправильный выбор обойдется дорого как в одном, так и в другом направлении. Завод, который чрезмерно инвестирует, замораживает капитал на объемах, которых он никогда не достигает. Завод, который недоинвестирует, продолжает терять квалифицированных работников, которых он не может заменить. Честное сравнение трех маршрутов, по измерениям, — единственный способ сделать правильный выбор.
Маршрут первый: Модернизированная ручная линия
Ручной маршрут не стоит на месте. Современные рабочие места обеспечивают лучшее извлечение, эргономичное расположение и переменную скорость шпинделей, что снижает усталость и уменьшает отходы.
Преимущества реальны: максимальная гибкость, минимальное обучение для новых артикулов и низкие капитальные затраты. Ручная линия способна принять срочный заказ на сто специальных кранов без изменения программы.
Недостатки также очевидны. Производительность зависит только от количества работников, стабильность колеблется в каждой смене, а рабочая сила ежегодно сокращается. Каждое исследование труда в санитарной керамике показывает одну и ту же картину: опытные работники уходят на пенсию быстрее, чем появляются новые кадры.
Следовательно, ручной маршрут подходит для заводов с низкими объемами, большим разнообразием артикулов и доступной рабочей силой. Такие условия с каждым годом встречаются все реже.
Маршрут второй: Полуавтоматизация
Полуавтоматизация оставляет людей на критических этапах качества и механизирует повторяющиеся. Типичные схемы сочетают карусель шлифовальных станций с ручной загрузкой или робота, выполняющего только грубую обработку, в то время как полировщики завершают работу.
Этот маршрут сначала сокращает самую тяжелую работу. Робот выполняет тяжелый проход, который утомляет плечи работников, а люди занимаются цветовым проходом, где важна оценка.
Однако полуавтоматизация наследует ограничение по стабильности ручного труда. Пока финальный проход выполняют человеческие руки, поверхность варьируется в зависимости от индивидуальных особенностей и времени суток.
Полуавтоматизация подходит для заводов, которые постепенно переходят на новые технологии, или для тех, у которых есть геометрически сложные детали, сопротивляющиеся фиксации сегодня, но возможные для обработки в будущем.
Маршрут третий: Полностью роботизированные ячейки
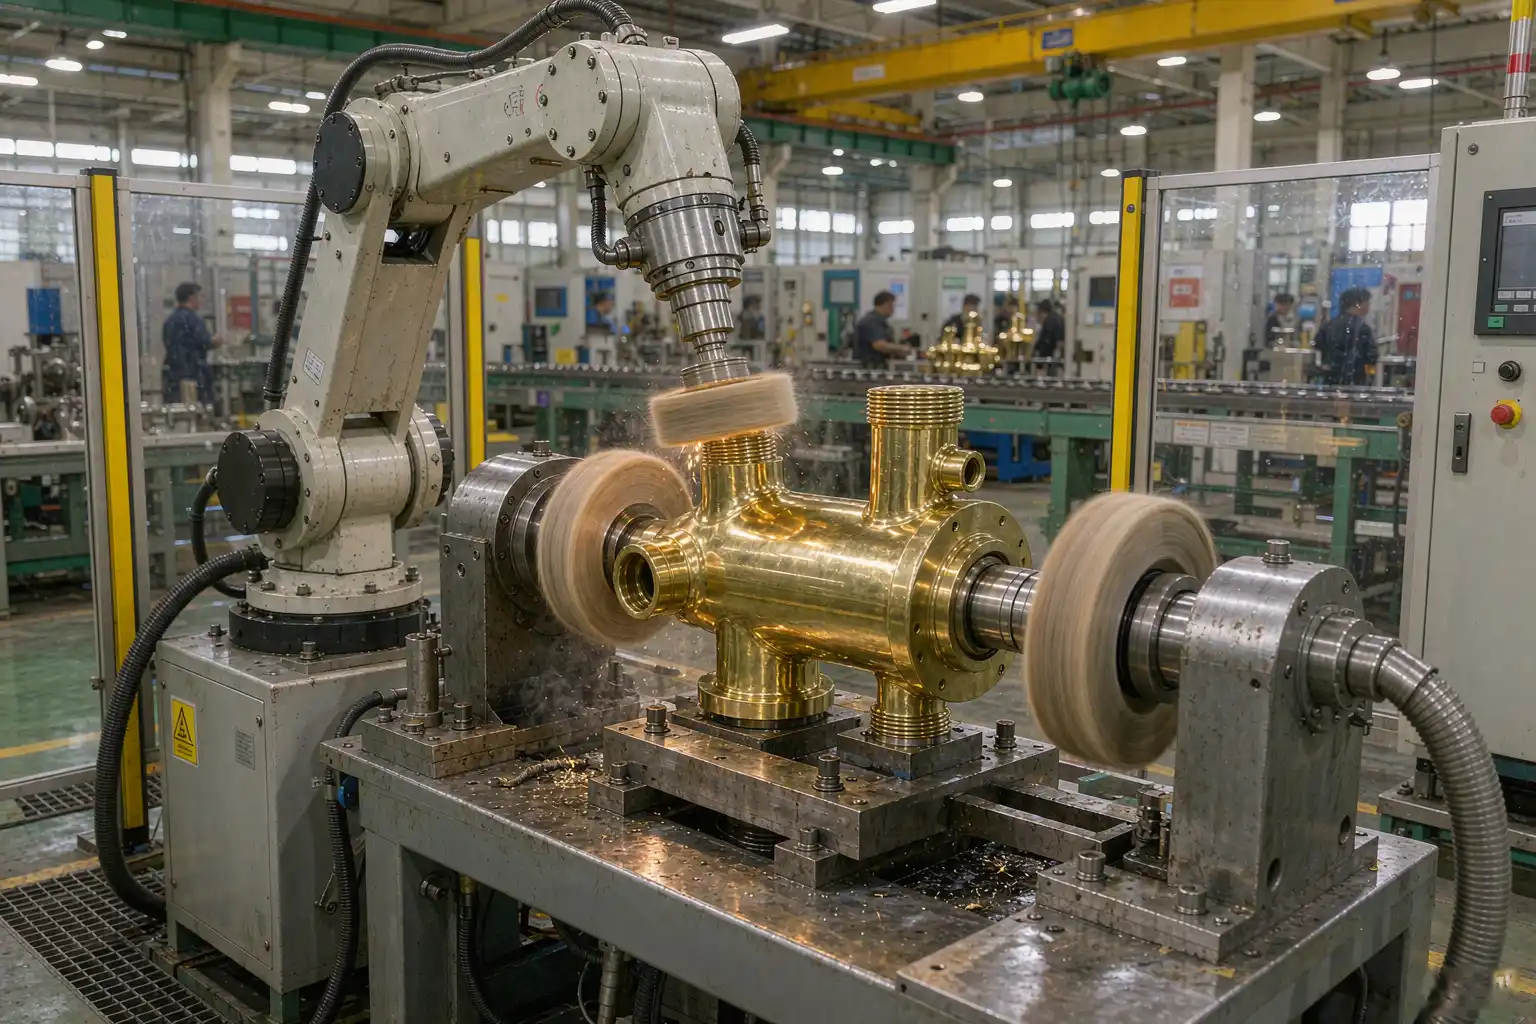
Полная автоматизация передает всю последовательность — резку, окраску, очистку остатков и часто инспекцию — запрограммированным ячейкам. Операторы загружают, контролируют и проводят аудит, а не шлифуют.
Преимущество — однородность при большом объеме. Ячейка производит одинаковое зеркало на первой и тысячной кране, при цикловом времени, которое ни одна рука не сможет выдержать восемь часов подряд.
Стоимость — это обязательство: фиксаторы на артикул, программы на геометрию и капитальные вложения. Например, завод, выпускающий шестьдесят стабильных артикулов и работающий в две смены, идеально подходит под этот профиль. Завод с тремястами переменными артикулов требует тщательной стратегии фиксации перед принятием решения.
Роботизированная полировка кранов стала проверенным решением, которое значительно снижает воспринимаемый риск по сравнению с пятью годами назад.
Сравнение «Лицом к лицу»
Ниже в таблице сравниваются маршруты по параметрам, которые определяют реальные проекты. Числа — типичные показатели для средних предприятий по производству санитарной керамики, а не лабораторные идеалы.
| Размер | Ручная линия | Полуавтоматическая | Роботизированные ячейки |
|---|---|---|---|
| Ежедневный выпуск (на линию) | 600–900 деталей | 1 000–1 400 деталей | 1 500–2 200 деталей |
| Однородность поверхности (распределение Ra) | Полоса 0,12–0,15 мкм | Полоса 0,08–0,10 мкм | Полоса 0,03–0,05 мкм |
| Прямой труд за смену | 8–12 квалифицированных | 4–6 квалифицированных | 1–2 оператора |
| Внедрение нового SKU | Часы | Дни | Дни или недели |
| Уровень переработки (типичный) | 3–6 1ТП3Т | 2–4 1ТП3Т | Менее 1 1ТП3Т |
| Капитальные затраты на линию | Низкая | Средний | Высокий |
| Масштабируемость | Только численность персонала | Ограниченный | Добавить ячейки |
Правила принятия решений по профилю завода
Объемы решают в первую очередь. Ниже примерно тысячи деталей в день на линию, ручные и полуавтоматические маршруты остаются оправданными. Выше этого, роботизированные ячейки превосходят по экономической эффективности.
Стабильность ассортимента решает второе. Стабильные семейства с длительными производственными циклами быстро амортизируют оснастку и программы. Волатильные каталоги требуют либо стандартизированных платформ деталей, либо общей гибкой ячейки.
Реальность труда решает третье. Там, где квалифицированных работников просто невозможно нанять, ручной маршрут не является вариантом независимо от таблиц.
| Профиль завода | Рекомендуемый маршрут |
|---|---|
| Менее 800 деталей в день, более 300 позиций | Усовершенствованный ручной режим с эргономичными рабочими местами |
| 800–1500 деталей в день, смешанный ассортимент | Полуавтоматизация на этапе резки, ручная окраска |
| Более 1500 деталей в день, стабильные семейства | Полностью роботизированные ячейки |
| Каталог с высоким объемом, но волатильностью | Роботизированная ячейка с стратегией фиксации нулевой точки |
| Рабочая сила недоступна по любой цене | Роботизированные ячейки, поэтапно семейство |
Контроль качества Chrome-Mirror
Какой бы маршрут ни выбирал клиент, он использует один контроль: хромовое зеркало. Покрытие усиливает каждую дефектность подложки, поэтому полировка должна достигнуть равномерности, готовой к хромированию, прежде чем хром раскроет все недостатки.
Ручные линии борются с этим контролем мастерством и инспекционной работой. Полуавтоматические линии борются с ним с переменным успехом, поскольку финальный проход человека вновь вводит вариации.
Роботизированные ячейки проходят контроль благодаря физике. Запрограммированные окна силы и геометрия колес повторяются одинаково, поэтому Ra-диапазон сужается до предпочтительного для гальваников диапазона.
Именно поэтому сравнение выше измеряет разброс Ra, а не среднюю шероховатость. Качество гальваники отслеживает разброс, и именно в этом месте доминирует автоматизация.
Что дает настоящая миграция
Один средний производитель сантехнических изделий среднего класса перешел с двенадцати ручных станций на две роботизированные ячейки и одну совместную гибкую ячейку. Цифры после шести месяцев стабильного производства рассказывают историю.
| Метрика | До (ручной режим) | После (Ячеек) |
|---|---|---|
| Ежедневный полированный выпуск | ~850 сборок | ~1 300 сборок |
| Количество работников на полировке | 12 на две смены | 3 на две смены |
| Процент брака при гальванике | 4.2 % | 0.8 % |
| Расход на комплект на 1000 деталей | Базовая линия 100 % | 74 % |
| Время цикла переделки | 2–3 дня | В тот же день |
Снижение количества отказов покрытия скрывало ценность: покрасочная мастерская повысила приоритет пропускной способности для завода, потому что партии поступали чище и более однородные.
Путь поэтапной миграции
Большинство заводов не должны переходить от ручного управления к полной автоматизации за один раз. Ниже представлен поэтапный путь, который позволяет получить большую часть выгоды на каждом этапе, ограничивая риски.
- Этап 1: роботизированный проход резки рядом с ручной окраской — проверка программ и приспособлений на живом производстве
- Этап 2: добавление роботизированных цветных ячеек для трех основных семейств SKU — обеспечивает стабильность объема
- Этап 3: гибкая совместная ячейка для длинного хвоста SKU — устраняет зависимость от ручного труда
- Этап 4: встроенный контроль качества с использованием системы визуального контроля — закрывает цикл качества
Каждый этап окупается сам по себе до начала следующего, и на протяжении всего перехода завод сохраняет ручной резервный режим.
Выбор оборудования в рамках маршрута
Выбор маршрута стратегичен; выбор машин тактичен, но не менее важен. Геометрия санитарной продукции требует машин, разработанных с учетом изогнутых ярких элементов.
Выбор полировальной машины для санитарной продукции требует отдельного изучения, поскольку мощность шпинделя, доступ к шлифовальному кругу и контроль силы существенно различаются у разных поставщиков.
Производительность шлифовки важна для начального этапа. Шлифовка санитарных фитингов удаляет заусенцы от литников и сглаживает следы обработки перед началом полировки, а недостаточная мощность шлифовки создает узкое место во всей линии.
Ошибки, убивающие бизнес-обоснование
Три ошибки постоянно наносят ущерб этим проектам. Первая — сравнение маршрутов только по капитальным затратам, игнорируя траекторию затрат на рабочую силу — самая дешевая линия сегодня редко оказывается самой выгодной за пять лет.
Вторая — автоматизация нестабильного продукта. Если отливки поступают с блуждающими заусенцами, ячейка унаследует хаос. Сначала исправьте качество на входе.
Третья — пропуск обучения операторов. Ячейки без обученных операторов работают на уровне около шестидесяти процентов от своей номинальной мощности, тихо разрушая предполагаемую окупаемость.
Расчет показателей для вашего завода
Моделируйте решение на пять лет. Включайте рост затрат на рабочую силу, сложность найма как риск-премию, стоимость переделок и брак plating — не только прямую оплату труда.
Большинство моделей показывают, что точка пересечения, когда выигрывают роботизированные ячейки, происходит между восемнадцатью и тридцатью месяцами для заводов, превышающих порог объема. Ниже этого уровня, полуавтоматизация часто занимает наиболее выгодную с учетом риска позицию.
Проведите чувствительный тест модели по количеству SKU. Если стоимость фиксации превысит пятнадцать процентов от капитальных затрат проекта, пересмотрите стандартизацию семейства деталей перед подписанием любых договоров.
Обслуживание и расходные материалы по маршрутам
Различия в эксплуатационных расходах скрыты в графиках обслуживания и скоростях расхода расходных материалов. Ручные линии используют колеса и состав с зависимостью от навыков оператора; ячейки используют их по программным зависимостям.
Вручные стойки используют в среднем восемь-десять два грамма состава на сто деталей, при этом между операторами наблюдается значительная вариация. Роботизированные ячейки используют шесть-восемь граммов, потому что давление нанесения остается постоянным, а излишки протираются, а не выбрасываются.
Срок службы колес следует той же модели. В ручной станции ватный моп требует обслуживания каждые несколько часов на ощупь; ячейка регистрирует часы работы шпинделя и планирует обслуживание до того, как появится отклонение в качестве, а не после.
Обслуживание механиков отличается по характеру. Ручные линии требуют механического обслуживания шпинделей и систем вытяжки; ячейки добавляют резервное копирование программ, проверку фиксаторов и калибровку силовых датчиков. Обе требуют затрат, но обслуживание ячеек планируемое, а ремонт ручных линий — реактивный.
Бюджет, следовательно, сравнивает общие расходы на расходные материалы и простои, а не отдельные статьи расходов. На этой основе автоматизированные маршруты ежегодно увеличивают свое преимущество по мере роста тарифов на труд.
Принятие решения
Полировка санитарной керамики выигрывает, когда завод подбирает маршрут, соответствующий его реальному профилю, а не амбициям. Объем, стабильность SKU и доступность рабочей силы — в этом порядке — определяют победителя.
Раннее вовлечение plating-завода в процесс принятия решения. Плательщики видят последствия каждого маршрута ежедневно, а их статистика брака содержит больше правды, чем любой брошюра поставщика.
Посетите референсные заводы, использующие ваш кандидатский маршрут с аналогичной шириной ассортимента. Спрашивайте о втором году, а не о неделе запуска, потому что долгосрочная работоспособность и отклонения расходных материалов рассказывают настоящую историю.
Проведите честное сравнение, пройдите по этапам, если объем оправдывает это, и измеряйте разброс Ra как судью. Заводы, выбравшие этот путь, перестают гадать и начинают накапливать качество из года в год.
Практический первый шаг ничего не стоит: выберите одну быстрооборачивающуюся модельную семью, соберите двенадцатимесячные записи дефектов и переделок для нее и попросите ваш plating-завод определить причины брака. Эта одна таблица обычно показывает, вызывает ли полировка несогласованность или настоящие дефекты отливки. Если лидирует вариация отделки, у вас есть бизнес-кейс для роботизированного маршрута еще до подписания сметы. Если лидирует качество отливки, сначала исправьте upstream-процесс, а ячейку полировки оставьте на очередь.
Это образовательный контент, а не спецификация или коммерческое предложение.