НА ВЗГЛЯД · Настройка роботизированной ячейки шлифовки — это больше, чем просто прикрепить робота к скамье. Это система, которая объединяет робота, шпиндель, приспособление, систему контроля пыли и программное обеспечение в один повторяемый процесс. Поэтому необходимо спланировать всю линию перед покупкой оборудования. Во-первых, составьте карту деталей, которые вы будете шлифовать. Во-вторых, определите качество отделки, которое необходимо поддерживать. Эта статья описывает двенадцать практических шагов, которые проведут вас от пустого цеха до работающей ячейки.
Шаг 1: Определите ассортимент деталей и производственные цели
Начните с перечисления всех деталей, которые должна обрабатывать ячейка, включая материал, размер и годовой объем. Например, завод по производству смесителей может обрабатывать латунные корпуса вместе с нержавеющими крепежами. Поэтому следует оценить худшее время цикла и целевую шероховатость поверхности. Запишите эти показатели, поскольку они определяют все последующие решения. Четкая производственная цель также помогает обосновать инвестиции перед руководством. Ознакомьтесь с нашим руководством по настройке ячейки роботизированной полировки когда ваш ассортимент включает литые компоненты, требующие как шлифовки, так и полировки.
Шаг 2: Выберите подходящую грузоподъемность и охват робота
Грузоподъемность — самая распространенная ошибка при настройке роботизированной ячейки шлифовки. Робот должен поднимать шпиндель, инструмент и реактивные силы от шлифовки, а не только вес детали. Поэтому добавьте запас безопасности как минимум на тридцать процентов к рассчитанной нагрузке. Важен также охват, потому что робот должен покрывать всю деталь без неудобных углов запястья. Однако более крупный робот стоит дороже и движется медленнее. Выбирайте самую маленькую модель, которая соответствует вашим требованиям по охвату и жесткости.
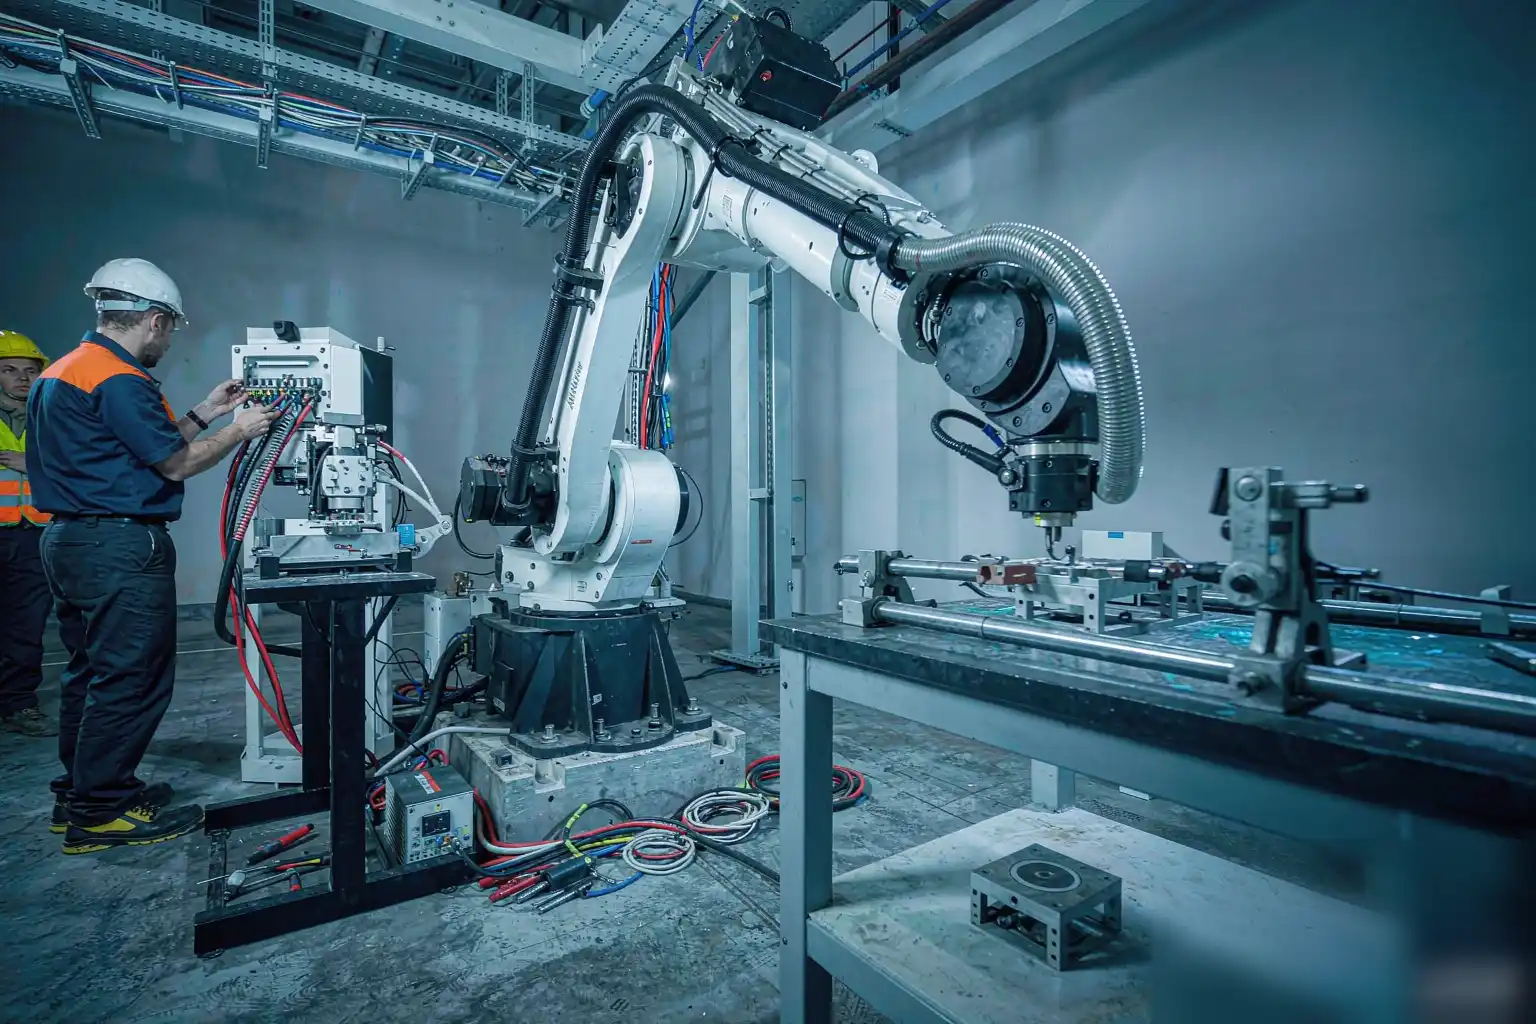
Решите между промышленной шестисторонней рукой и коллаборативным роботом, основываясь на силе и пространстве, а не на моде. Промышленные руки обеспечивают скорость и жесткость для тяжелых литых деталей и длительных смен. Коллаборативные роботы подходят для малых объемов, когда люди работают на площадке и часто меняют детали. Поэтому подбирайте класс робота в соответствии с пропускной способностью и планом безопасности. Также заложите в бюджет контроллер, кабели и пульт обучения, который сможет использовать ваша команда.
Шаг 3: Выберите шлифовальный шпиндель и инструментальную оснастку
Шпиндель преобразует движение робота в удаление материала, поэтому его мощность и скорость определяют рабочее окно процесса. Ленточные головки подходят для плоских литых поверхностей, а лепестковые шлифовальные круги — для контуров и краев. Например, электроспиндель мощностью 4 кВт справляется с большинством задач по удалению заусенцев на смесителях, но твердая сталь может потребовать большей мощности. Поэтому подбирайте инструмент в соответствии с объемом удаления материала и требованиями к отделке. Учтите также ваш интеграцию робота для обработки поверхности на ранних этапах, поскольку сменные инструменты и устройства для соблюдения соответствия должны подходить выбранному шпинделю.
Шаг 4: Разработайте приспособление и способ подачи деталей
Надежное приспособление — это то, что делает настройку роботизированной ячейки шлифовки повторяемой, а не случайной. Деталь должна находиться в одном и том же положении с точностью до долей миллиметра в каждом цикле. Поэтому используйте направляющие штифты, зажимы или быстроразъемное гнездо, соответствующее вашим допускам. Во-вторых, определите, как детали поступают: вращающийся стол, конвейер или ручная загрузка. Пневматические зажимы ускоряют смену деталей, но требуют обслуживания. Держите приспособление простым, потому что сложность увеличивает время простоя в будущем.
Планируйте смену приспособлений с самого начала, поскольку большинство ячеек обрабатывают более одного номера деталей. Модульное гнездо позволяет менять семейства деталей за несколько минут вместо нескольких часов. Поэтому стандартизируйте исходные точки, чтобы один смещение программы обслуживало всю семью. Храните приспособления на стеллаже в пределах досягаемости загрузчика, чтобы сократить время простоя. Хороший дизайн приспособления — это самая дешевая страховка от дрейфа, которую вы когда-либо приобретете.
Шаг 5: Интегрируйте систему сбора пыли и защитные ограждения
Шлифовка металла вызывает искры, абразивную пыль и шум, которые опасны для людей и оборудования. Поэтому оградите ячейку и подключите сертифицированный сборщик пыли, рассчитанный на ваш поток воздуха. Используйте искроустойчивые воздуховоды и проверьте местные правила фильтрации перед заказом. Однако ограждение должно оставаться доступным для загрузки и визуального контроля. Заблокируйте двери так, чтобы робот останавливался при входе. Чистая ячейка также защищает подшипники шпинделя, что увеличивает срок службы инструмента и сокращает внеплановые остановки.
Шаг 6: Добавьте управление силой и соблюдение соответствия
Литые детали варьируются, поэтому жесткий путь робота либо пропустит высокие участки, либо будет врезаться в низкие. Контроль силы позволяет инструменту следовать за поверхностью, нажимая с заданной силой контакта. Поэтому добавьте устройство с соблюдением соответствия или активный датчик силы для поглощения вариаций. Например, пневматическая плавающая головка поддерживает постоянное давление на изогнутых корпусах смесителей. Однако слишком высокая гибкость снижает четкость кромки. Настройте коэффициент усиления так, чтобы инструмент отслеживал деталь, сохраняя при этом геометрию, требуемую вашей командой контроля качества.
Шаг 7: Программируйте путь шлифовки
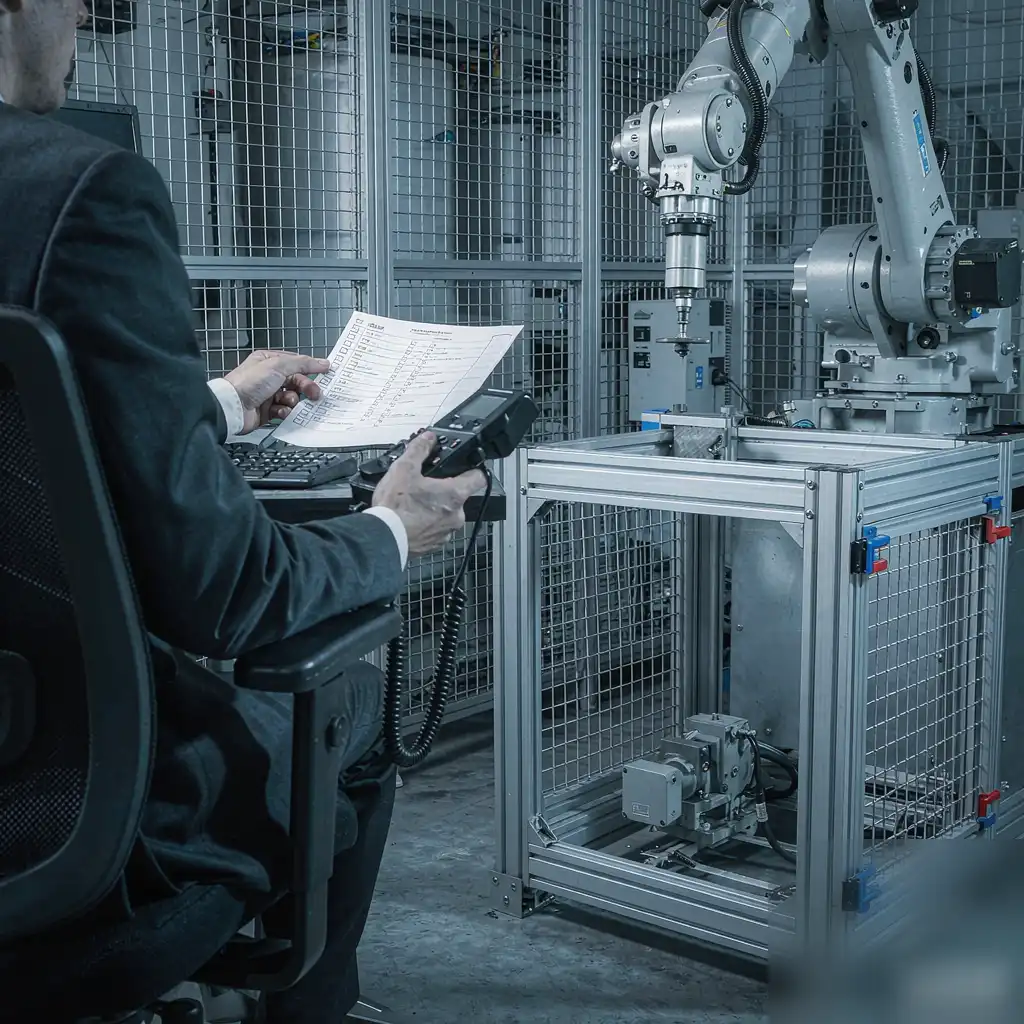
Программирование превращает ваше оборудование в процесс, и оно начинается с чистого пути, а не с хитрого кода. Обучите или импортируйте контур детали, затем задайте скорости, перекрытия и проходы по регионам. Сначала грубо удалите крупные заусенцы с помощью грубой шлифовальной ленты при высокой подаче. Затем завершите работу более тонким колесом при меньшем давлении. Поэтому создавайте программу слоями, чтобы можно было настроить каждую зону отдельно. Держите путевые точки плавными, потому что рывки в движении оставляют царапины, которые отвергают инспекторы.
Используйте офлайн-программирование или симуляционную песочницу для снижения риска запуска. Вы можете проверить досягаемость и столкновения до того, как робот коснется металла. Поэтому экспортируйте проверенный путь в контроллер и уточняйте его в реальном времени с низким усилием. Этот шаг экономит дни испытаний на производственной площадке и защищает как инструменты, так и детали. Зафиксируйте окончательную версию программы, чтобы повторное обучение никогда не начиналось с нуля.
Шаг 8: Настройка системы видения и определения положения детали
Даже хорошие фиксаторы со временем смещаются, поэтому система видения закрывает цикл определения точного положения детали. 2D или 3D камера обнаруживает деталь и корректирует программу для соответствия. Поэтому установите камеру так, чтобы она видела опорные признаки без искр в поле зрения. Например, фиксированная верхняя камера подходит для плоских отливок, а головка, установленная на роботе, подходит для сложного оборудования. Однако система видения увеличивает затраты на вычисления и освещение. Используйте её там, где вариации существенны, и пропускайте там, где фиксация уже надежна.
Шаг 9: Настройка параметров процесса для обеспечения стабильности
Параметры определяют, сохраняет ли ваша ячейка заданные характеристики на протяжении всей смены. Ниже приведена таблица с основными рычагами, которые вы будете регулировать при запуске. Поэтому изменяйте одну переменную за раз и записывайте результат. Небольшое увеличение силы удаляет больше материала, но повышает тепло и износ. Грит шлифовальной ленты определяет окончательную отделку, а скорость подачи — баланс между временем цикла и качеством. Зафиксируйте оптимальный набор параметров в программе после прохождения деталей инспекции.
| Параметр | Эффект при низком уровне настройки | Эффект при высоком уровне настройки | Типичный диапазон |
|---|---|---|---|
| Сила контакта | Пропускает высокие участки | Более быстрое резание, больше тепла | 20–120 Н |
| Скорость шпинделя | Нагружает ленту | Более тонкая отделка, износ | 1500–6000 об/мин |
| Скорость подачи | Длинное время цикла | Трещины, риск обгорания | 50–400 мм/с |
| Зернистость ремня | Грубая поверхность | Медленное удаление | P36–P320 |
ПРИМЕЧАНИЕ — Всегда регистрируйте изменения параметров с серийным номером детали и оператором. Эта запись позволяет вам повторить хороший результат после замены ремня или смены оператора.
Шаг 10: Проверка качества и времени цикла
Проверка подтверждает, что ячейка соответствует спецификации, указанной в Шаге 1, а не только что она движется. Проведите не менее тридцати деталей и измерьте шероховатость, сколы на краях и удаление заусенцев на каждой. Поэтому сравните результат с допустимым пределом и заявленным временем цикла. Если качество соответствует требованиям, а время — нет, увеличьте подачу или добавьте вторую станцию. Однако никогда не жертвуйте качеством отделки ради скорости на критической для клиента поверхности. Зафиксируйте подтвержденное окно перед запуском ячейки.
Добавьте простую статистическую проверку, чтобы отклонения проявлялись рано, а не после жалобы. Постройте график шероховатости поверхности по партии и следите за разбросом, а не только за средним значением. Поэтому установите контрольные пределы и предупредите линию, когда точка выходит за границы. Эта привычка превращает проверку в ежедневную защиту, а не однократный этап. Также она дает закупкам точные данные при обосновании следующей ячейки или второго шпинделя.
Шаг 11: Обучение операторов и планирование обслуживания
Настройка роботизированной ячейки шлифовки зависит от квалификации персонала. Обучите операторов загрузке деталей, замене ремней и чтению кодов ошибок без обращения к инженерам. Поэтому составьте короткий ежедневный чек-лист по проверке воздуха, пыли и зажима. Во-вторых, планируйте обслуживание шпинделя и подшипников по часам, а не по отказам. Например, заменяйте ремни при определенном количестве деталей, чтобы обеспечить стабильность отделки. Хорошая подготовка превращает хрупкую демонстрацию в надежный производственный актив.
Шаг 12: Подключите ячейку к вашей MES
Подключение ячейки замыкает цикл между цехом и системой планирования. Передавайте данные о циклах, ошибках и общем коэффициенте эффективности (OEE) в MES, чтобы менеджеры видели реальный результат. Поэтому используйте открытый протокол контроллера робота или небольшой шлюзовой ПК. Когда данные поступают, вы можете обнаружить отклонения до того, как они станут браком. Многие предприятия используют этот шаг для полной автоматизации вашего цеха по обработке поверхности, объединяя шлифовку, полировку и инспекцию в одну линию.
Распространенные ошибки при настройке роботизированной ячейки шлифовки
Большинство неудачных ячеек повторяют одни и те же избегаемые ошибки, поэтому учитесь на них, прежде чем тратить деньги. Ниже приведен список наиболее часто встречающихся проблем на практике.
- Недооценка грузоподъемности робота и обнаружение вибраций под нагрузкой.
- Пропуск системы сбора пыли, что приводит к разрушению подшипников в течение нескольких месяцев.
- Настройка всей траектории сразу, а не по зонам.
- Игнорирование повторяемости фиксации и обвинение робота в дрейфе.
- Забывание обучения оператора, из-за чего замена ремня останавливает производство.
СИГНАЛ ROI — Заводы, которые используют структурированную настройку роботизированной шлифовальной ячейки, обычно сокращают трудозатраты на шлифовку на шестьдесят процентов и повышают первичный выход продукции выше девяноста пяти процентов в первый квартал.
Финальный контрольный список перед запуском производства
Перед утверждением пройдите по ячейке еще раз, сравнивая с целями из Шага 1. Подтвердите работу межблокировок безопасности, поток пыли и фиксацию, чтобы всё выдержало полноценную смену. Поэтому повторно запустите проверочную партию и убедитесь, что показатели всё ещё соответствуют требованиям. Во-вторых, убедитесь, что план обслуживания и запасные ремни на месте. Если все пункты зеленые, ваша настройка роботизированной шлифовальной ячейки готова к работе с реальными деталями и сможет оправдать затраты.
Описанные подходы — это отправные точки; инженер по применению должен настроить их под вашу линию.