Литьё под высоким давлением против постоянной формы: как выбрать
Почему важен выбор между HPDC и постоянной формовкой
Гидравлическое литейное производство под высоким давлением (HPDC) и постоянное формование по форме — оба широко используются для изготовления алюминиевых деталей, но они создают детали с разными характеристиками, затратами и диапазонами применения. Неправильный выбор означает либо переплату за возможности, которые не нужны, либо недоиспользование и получение деталей, которые выйдут из строя в эксплуатации.
Правильный выбор зависит от:
- Размер и вес детали
- Объем производства
- Требуемые механические свойства
- Требования к допускам и качеству поверхности
- Требования к сплаву и термической обработке
- Требования к герметичности
- Целевая стоимость
Эта статья описывает структуру принятия решений и компромиссы на каждом этапе.
Обзор процесса
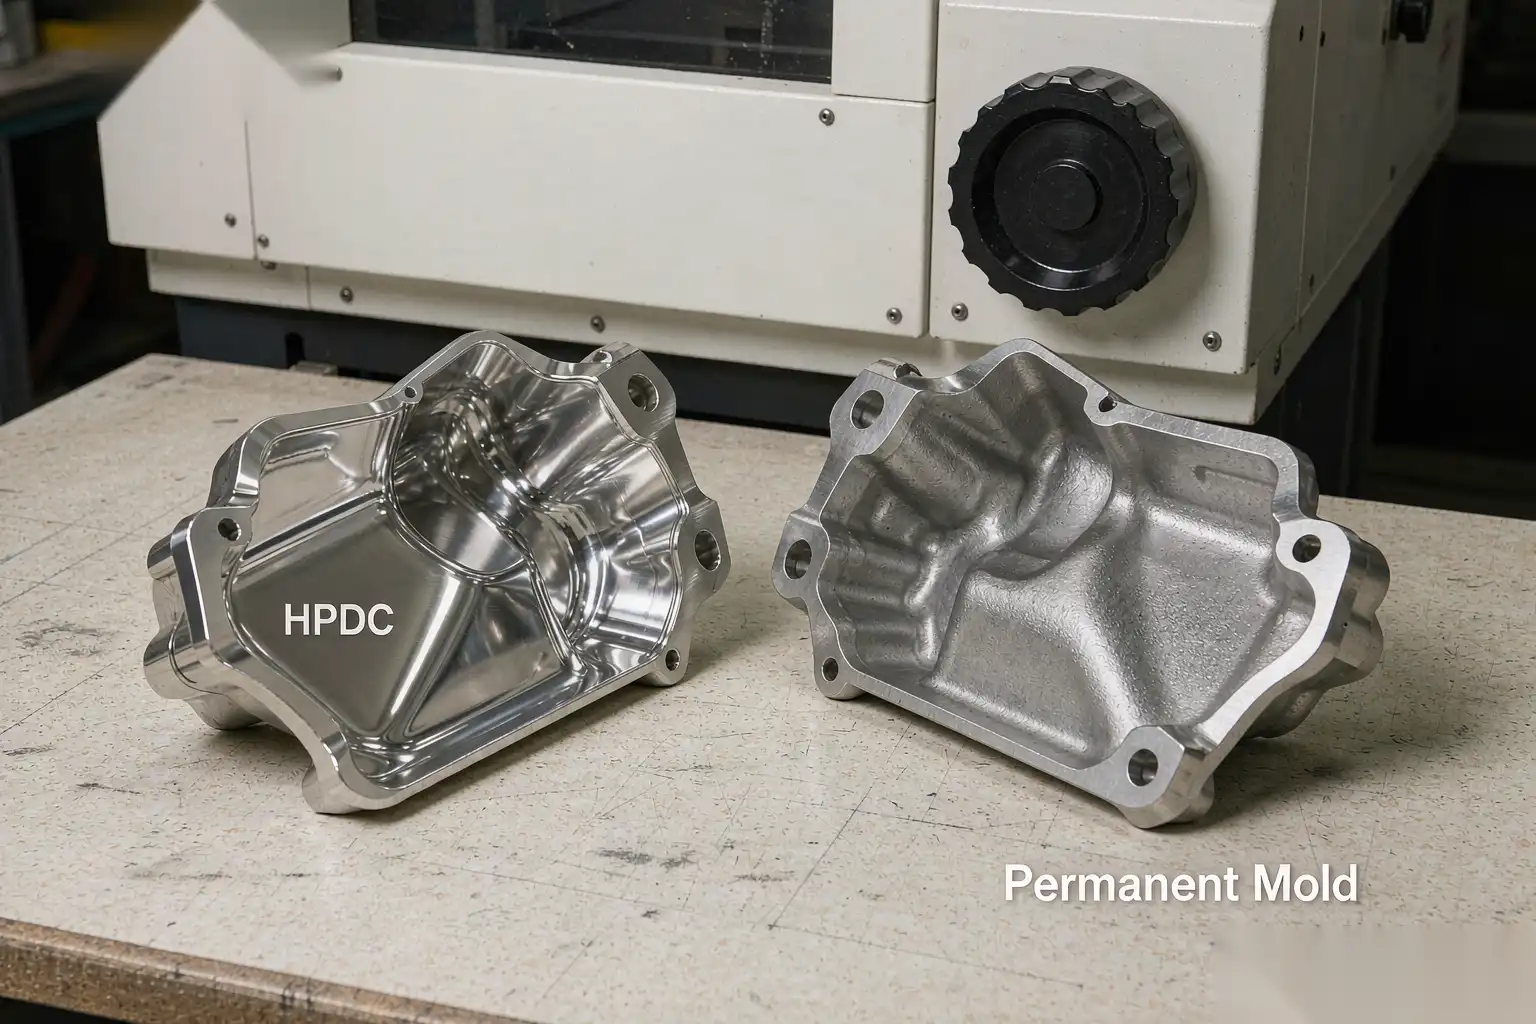
Гидравлическое литейное производство под высоким давлением (HPDC)
Расплавленный алюминий впрыскивается в стальной пресс-форму на высокой скорости (1-10 м/с) и при высоком давлении (30-100 МПа). Время цикла составляет от 30 секунд до 5 минут. Формовка охлаждается водой внутри формы.
Ключевые характеристики:
- Быстрое время цикла (высокий производственный темп)
- Возможность изготовления тонких стенок (до 1,0 мм)
- Сложная геометрия с внутренними особенностями
- Отличная поверхность (Ra 3,2-6,3 мкм в состоянии отливки)
- Высокая стоимость оснастки (от 10 000 до более 100 000 рублей)
- Ограничение по неотверждаемым сплавам (в стандартном HPDC)
- Внутренняя пористость из-за захваченного воздуха
Постоянное формование по форме (также называется гравитационное или охлаждающее формование)
Расплавленный алюминий заливается в многоразовую металлическую форму (обычно чугун или сталь) под действием гравитационного давления (без инжекции). Время цикла составляет от 5 до 30 минут. Форму можно наклонять или вращать для облегчения заполнения.
Ключевые характеристики:
- Медленное время цикла (низкая производительность по сравнению с HPDC)
- Толщина стенки 3-6 мм минимум (тонкие стенки сложны в производстве)
- Более простая геометрия, чем у HPDC
- Лучшие механические свойства (медленное охлаждение = более плотная структура)
- Меньшая пористость (заполнение гравитацией, меньше захвата воздуха)
- Можно подвергать термической обработке (T6, T5) для повышения прочности
- Низкая стоимость оснастки по сравнению с HPDC (обычно на 30-50% меньше)
- Подходит для среднего объема производства (500-50 000 деталей в год)
Таблица сравнения
| Фактор | HPDC | Постоянная форма |
|---|---|---|
| Время цикла | 30 секунд - 5 минут | 5-30 мин |
| Минимальная толщина стенки | 1.0-1.5 мм | 3-4 мм |
| Максимальный вес детали | typically <10 kg | typically <50 kg |
| Допуск (линейный) | ±0,10-0,15 мм | ±0,20-0,40 мм |
| Поверхностная отделка (в состоянии отливки) | Ra 3.2-6.3 мкм | Ra 3,2-12,5 мкм |
| Внутреннее пористость | более высокая (газовая) | меньше |
| Механическая прочность (после отлива) | умеренная | хорошо |
| Поддаётся термообработке | нет (пузырьки A380) | да (T5, T6) |
| Стоимость инструмента | 1ТП4Т10К-1ТП4Т100К+ | 1ТП4Т5К-1ТП4Т50К |
| Объем производства | высокий (1 000-1М+/год) | средний (500-50К/год) |
| Стоимость изменения настройки | низкий (автоматизированный) | высокий (ручная операция) |
| Подходящие сплавы | A380, A383, A384, A390, A413 | A356, A357, A206, A201, индивидуальный |
| Герметичность под давлением | удовлетворительный (лимиты газовой пористости) | хороший (низкая пористость) |
| Типичные области применения | потребительская электроника, автомобильные кронштейны, освещение | структурные автомобильные, мотоциклетные, аэрокосмические, насосные корпуса |
Когда выбирать HPDC
Выбирайте HPDC, когда:
- Объем производства высок (более 5000 деталей в год, точка безубыточности обычно при 1000-3000 деталях в год)
- Деталь сложная с внутренними особенностями, тонкими стенками или сложной геометрией
- Требуются точные допуски необходимы на отливках
- Требуется эстетическая поверхность для внешнего вида
- Время цикла имеет значение (экономика массового производства)
- Термическая обработка НЕ требуется для этого применения
ЛПГД доминирует в производстве потребительской электроники, освещения, автомобильных кронштейнов и крышек, а также в большинстве крупносерийных промышленных отливок.
Когда выбирать постоянную форму
Выбирайте постоянную форму, когда:
- Объем производства средний (500-50 000 деталей/год)
- Деталь является конструкционной и требует лучших механических свойств, чем обеспечивает ЛПГД
- Требуется термическая обработка (T6 для более высокой прочности, T5 для снятия напряжений)
- Герметичность под давлением требуется (гидравлические, пневматические, корпуса насосов)
- Меньшая пористость требуется, чем может обеспечить ЛПГД
- Более крупные детали которые машины ЛПГД не могут обрабатывать экономически
- Варианты сплавов помимо стандартных сплавов для литья под давлением (A356, A357, A206)
Постоянная форма часто используется для рам мотоциклов, компонентов автомобильной подвески, конструкционных деталей аэрокосмической отрасли, а также корпусов насосов/клапанов.
Сравнение стоимости
Для гипотетической детали весом 2 кг и объемом производства 10 000 деталей в год:
Оценка стоимости ЛПГД
- Оснастка: 25 000 рублей (одногнездовая, простая форма)
- Стоимость за часть: $4-8 (материал + литьё + отделка + простая доводка)
- Амортизация инструмента (за 1 год): $2.50/часть
- Общая стоимость за часть: $6.50-10.50
Оценка стоимости постоянной формы
- Инструментальное оснащение: $15 000 (упрощенная форма)
- Стоимость за деталь: $6-12 (материал + литье + обработка + термообработка)
- Амортизация инструмента (за 1 год): $1,50/деталь
- Общая стоимость за деталь: $7,50-13,50
Пересечение затрат сильно зависит от объема и сложности. Для очень больших объемов (более 100 000 деталей в год) выигрывает гиперпрессование по экономии цикла. Для меньших объемов или больших деталей, постоянная форма конкурирует или дешевле.
Сравнение механических свойств
Для детали весом 2 кг из A356/A380:
| Свойство | Гиперпрессование (A380 как-есть) | Постоянная форма (A356-T6) |
|---|---|---|
| Прочность на растяжение | 320-360 МПа | 260-310 МПа |
| Предел текучести | 160-180 МПа | 180-240 МПа |
| Удлинение | 3-3.5% | 6-10% |
| Твердость | 75-85 HB | 80-95 HB |
| Предел усталости | 130-150 МПа | 90-110 МПа |
| Ударная вязкость | умеренная | высокая |
Постоянная форма с термообработкой T6 обеспечивает значительно лучшее удлинение и ударную вязкость, чем HPDC. Для конструкционных или критичных к безопасности деталей, где важна пластичность, предпочтительнее постоянная форма.
Особые варианты, которые стоит знать
Постоянная форма с низким давлением (LPPM)
Вариант постоянной формы, при котором расплавленный металл закачивается в форму под низким давлением (0,5-1,5 бар), а не гравитацией. Обеспечивает лучшее заполнение, меньше пористости и возможность литья более тонких стенок (минимум 2-3 мм). Используется для автомобильных колес и конструкционных деталей.
Прессовое литье
Гибридный процесс: расплавленный металл заливается в предварительно нагретую форму, затем во время затвердевания применяется высокое давление (50-150 МПа). В результате получается практически без пористости и детали, поддающиеся термообработке. Используется для критичных к безопасности компонентов. Стоимость выше, чем у HPDC или постоянной формы.
Вакуумное литейное формование (вариант HPDC)
Модифицированный процесс HPDC, при котором полость формы вакуумируется перед впрыском. Уменьшает газовую пористость на 80-90%. Используется для деталей, требующих термообработки или герметичности под давлением, но с циклом, сопоставимым с HPDC.
Полу-твердое литье (Thixomolding, Rheocasting)
Сплав вводится в полу-твердом состоянии (между температурами ликвидуса и солидуса). Уменьшает пористость и позволяет проводить термообработку. Новая технология, еще не доминирующая.
Рамочная структура принятия решений
Используйте эту блок-схему для выбора:
- Объем производства превышает 50 000 деталей в год?
– Да → HPDC (вероятно)
– Нет → продолжайте
- Требуется ли термообработка для применения?
– Да → постоянная форма или вакуумное HPDC
– Нет → продолжайте
- Толщина стенки ниже 2 мм?
– Да → HPDC
– Нет → продолжайте
- Требуется ли герметичность?
– Да → постоянная форма или вакуумное HPDC
– Нет → продолжайте
- Является ли деталь в первую очередь конструктивной с высокой пластичностью?
– Да → постоянная форма с T6
– Нет → HPDC (вероятно, по экономическим причинам)
Эта структура является отправной точкой. Окончательное решение должно включать обзор DFM с поставщиками HPDC и постоянных форм, каждый из которых предоставит свою цену и данные о возможностях процесса.
Различия в инструментах и сроках изготовления
Помимо характеристик детали, два процесса отличаются тем, как создаются инструменты и как быстро достигается первый образец.
Инструменты для HPDC это штамповка из закаленной инструментальной стали (обычно H13 с 48-52 HRC), обработанная с точными допусками, с внутренними каналами охлаждения, выбивными пальцами и часто сдвижными и подъемными элементами. Производство штампа для типичной детали занимает 4-6 недель после обзора DFM, и ожидаемый срок службы штампа составляет 100 000-500 000 отливов до необходимости капитального ремонта. Поскольку штамп подвергается термическому циклу и высоким инжекционным давлениям, требуется профилактическое обслуживание: проверка поверхности полости, замена выбивных пальцев и проверка каналов охлаждения каждые 50 000-100 000 отливов.
Инструменты для постоянной формы это литая форма из чугуна или стали с системой каналов, подъемниками и часто песчаными сердечниками для внутренних элементов. Производство формы обычно быстрее и дешевле (на 30-50% меньше, чем аналогичный штамп HPDC), поскольку форма работает при меньшем давлении и не требует такой же точности. Срок службы формы обычно составляет 50 000-150 000 отливов, что короче срока службы штампа HPDC из-за термической усталости от повторных циклов нагрева. Обслуживание включает покрытие поверхности формы между отливами и периодическую реставрацию полости.
Для планирования проекта оба процесса следуют похожей последовательности выборки: T0 (первый отлив или первый залив), T1 (одобрение по размерам) и T2 (валидация процесса). Основное отличие в том, что HPDC достигает T1 быстрее после завершения инструмента, поскольку циклы короче и за час можно произвести больше деталей для исследования возможностей. Это важный практический аспект при сжатых сроках проекта.
Два примера выбора в реальных условиях
Обобщенные сравнения ни к чему не приводят, поэтому вот как выбор реализовался на двух типичных программах. Первый: крышка конца мотора, 1,8 кг, 320 см² предполагаемой площади, 240 000 штук в год, без термической обработки, косметическая отделка на одной стороне. Все критерии указывали на HPDC, и так и было — штамп с одной полостью на 500-тонной машине, цикл менее 60 секунд, а отделочные работы выполнялись роботизированной линией шлифовки и полировки. Решающими факторами были объем и время цикла; постоянная форма при таком объеме потребовала бы литейный цех в четыре раза больше для такого же выпуска.
Второй: шарнир подвески, 4,2 кг, 55 000 штук в год, требуется термическая обработка T6, нагружен на усталость. HPDC был предложен первым, потому что объем казался привлекательным, но требование к термической обработке исключило стандартный HPDC — пузырьки A380 — и вакуумное оборудование для HPDC и квалификация процесса не окупились бы при 55 000 штук в год. Постоянная форма из A356-T6 выиграла по функциональности, и программа больше не возвращалась к этому вопросу.
Обратите внимание, что оба решения зависели не от того, какой процесс лучше в целом, а от ограничений — объема, термической обработки, сплава, косметической отделки — ограничивающих конкретную деталь. Это и есть вся суть. Запишите свои четыре ограничивающих условия перед разговором с поставщиками, и выбор процесса обычно станет очевиден. Когда ограничения конфликтуют — например, умеренный объем, термическая обработка и косметическая отделка, — именно в этот момент стоит привлечь как литейщика, так и партнера по отделке, например DZ Machinery, чтобы понять, какая технология обойдется дешевле на уровне готовой детали.
Часто задаваемые вопросы о HPDC и постоянных формах
Можно ли делать отливки из постоянной формы так же тонко, как HPDC?
Нет. Минимальная толщина стенки постоянной формы обычно составляет 3-4 мм (гравитационное литье) или 2-3 мм (низкое давление). HPDC может отливать со стенками толщиной до 1,0 мм. Если дизайн предполагает тонкие стенки, HPDC — единственный практичный вариант.
Является ли постоянная форма более дорогой, чем HPDC, при низком объеме производства?
При очень низком объеме (менее 500 деталей в год) постоянная форма может быть дороже, потому что цикл занимает больше времени, а стоимость за одну деталь выше. Точка безубыточности варьируется в зависимости от детали, но обычно составляет 1000-3000 деталей в год.
Можно ли использовать сплав A380 для постоянной формы?
Технически да, но A380 редко используют в постоянных формах, потому что более высокое содержание меди не требуется для более медленного процесса. Стандартные сплавы для постоянных форм — A356 и A357, которые подвергаются термической обработке и обладают лучшими механическими свойствами.
Какой процесс лучше для косметических деталей?
HPDC обычно обеспечивает лучшее качество поверхности после отливки, чем постоянная форма. Для видимых потребительских деталей стандартным подходом является HPDC с последующей полировкой.
Практическая рекомендация
Для новой детали рекомендуется проконсультироваться как минимум с одним поставщиком HPDC и одним поставщиком постоянных форм на этапе проектирования. Каждый из них даст разные рекомендации по дизайну и оценкам стоимости. Правильный выбор часто становится очевидным после этих разговоров.
В компании DZ Smart Manufacturing наши роботизированные ячейки для отделки работают как с деталями из HPDC, так и из постоянных форм. Процесс отделки похож, но выбор абразивных материалов и параметры цикла отличаются. Если вы выбираете между HPDC и постоянной формой и хотите получить второе мнение о том, какой процесс лучше подходит для вашей детали, наша инженерная команда сможет просмотреть ваши чертежи и предоставить сравнительный анализ процесса с оценками стоимости.
Посмотрите, как автоматизированная отделка работает как с деталями из HPDC, так и из постоянных форм