Безопасность алюминиевой пыли при литье, шлифовке и полировке
Каждая мастерская, которая шлифует или полирует алюминий, генерирует пыль. Почти в каждой мастерской недооценивают, что эта пыль может сделать. Тонкая алюминиевая пыль воспламеняема, и в правильной концентрации взвешенная в воздухе она взрывоопасна. Это не регулятивная абстракция — это механизм, лежащий в основе долгой, хорошо задокументированной истории инцидентов на предприятиях по обработке металлов. Это руководство охватывает физику, инженерные меры контроля, которые действительно работают, и операционную дисциплину, которая поддерживает работу этих мер.
Почему алюминиевая пыль ведет себя по-другому
Опасности металлической пыли значительно варьируются в зависимости от материала. Алюминий занимает более опасную позицию по трем причинам:
- Высокое соотношение площади поверхности к объему. Шлифовка производит частицы в респирабельных и грубых диапазонах. Алюминиевая частица размером 20 мкм имеет значительно больше открытой поверхности на килограмм, чем целый блок, поэтому окисление происходит гораздо быстрее после начала воспламенения.
- Сильно экзотермическое окисление. Реакция алюминия с оксидом алюминия высвобождает значительную энергию, которая поддерживает распространение пламени через пылевое облако.
- Низкая минимальная энергия воспламенения. Облака тонкой алюминиевой пыли могут быть воспламенены статическим разрядом, горячим подшипником или искрой от инструмента — энергии, измеряемой в миллиджоулях.
Параметры, которые характеризуют это, знакомы каждому, кто проводил оценку воспламеняемой пыли:
| Параметр | Типичный диапазон для тонкой алюминиевой пыли | Что он говорит вам |
|---|---|---|
| Kст (индекс тяжести взрыва) | 150 до 350 бар·м/с | Насколько сильно возрастает давление; выше 200 — класс высокой тяжести |
| Pмакс (максимальное давление взрыва) | 8 до 12 бар | Максимальное давление, которое может испытать сосуд или помещение |
| Минимальная энергия воспламенения | 10 до 100 мДж | Насколько мало энергии требуется для срабатывания |
| Минимальная взрывоопасная концентрация | 30 до 80 г/м³ | Сколько пыли в воздухе перед тем, как облако сможет распространить пламя |
| Минимальная температура воспламенения (облако) | 550 до 650 °C | Пороговая температура поверхности для воспламенения |
| Температура воспламенения слоя | 300 до 450 °C | Ниже, потому что накопленные слои самозащищаются и тлеют |
Обратите внимание на различие между воспламенением облака и воспламенением слоя. Слой воспламеняется при гораздо более низкой температуре, потому что он неподвижен, сохраняет тепло и тлеет. Поэтому уборка — это действительно мера контроля, а не косметическая процедура: осевшая пыль на горячем корпусе двигателя может воспламениться без наличия облака.
Откуда появляется пылевое облако

Понимание точек возникновения помогает определить, где разместить меры контроля.
- Ручная шлифовка вручную. Наихудший сценарий. Оператор держит деталь у вращающегося ремня или шкива, пылеобразное облако образуется на открытом воздухе и напрямую попадает в дыхательную зону оператора и в воздух помещения.
- Ручная полировка и шлифовка. Аналогичная геометрия, плюс частицы полировальной пасты и ворс хлопчатобумажного круга, которые добавляют свою горючую нагрузку.
- Полуавтоматические машины с недостаточной защитой. Лучше, но часто только частично закрыты с низкими скоростями захвата у отверстий.
- Закрытые роботизированные ячейки. Лучший случай. Процесс происходит внутри корпуса, поддерживаемого под отрицательным давлением, а вытяжка удаляет частицы у источника.
Ключевая переменная — захватывается ли пыль до попадания в воздух помещения. Как только она становится воздушной в общем рабочем пространстве, все последующие меры контроля становятся дороже и менее эффективными.
Проектирование захвата: важные показатели
Местная вытяжная вентиляция — инженерный контроль, выполняющий основную работу. Соответствующие показатели:
- Скорость захвата в точке возникновения. Для шлифовальных операций проектируйте примерно 2,0 до 2,5 м/с скорости у лица устья вытяжки. Более низкие скорости позволяют мелким частицам ускользнуть в воздух помещения.
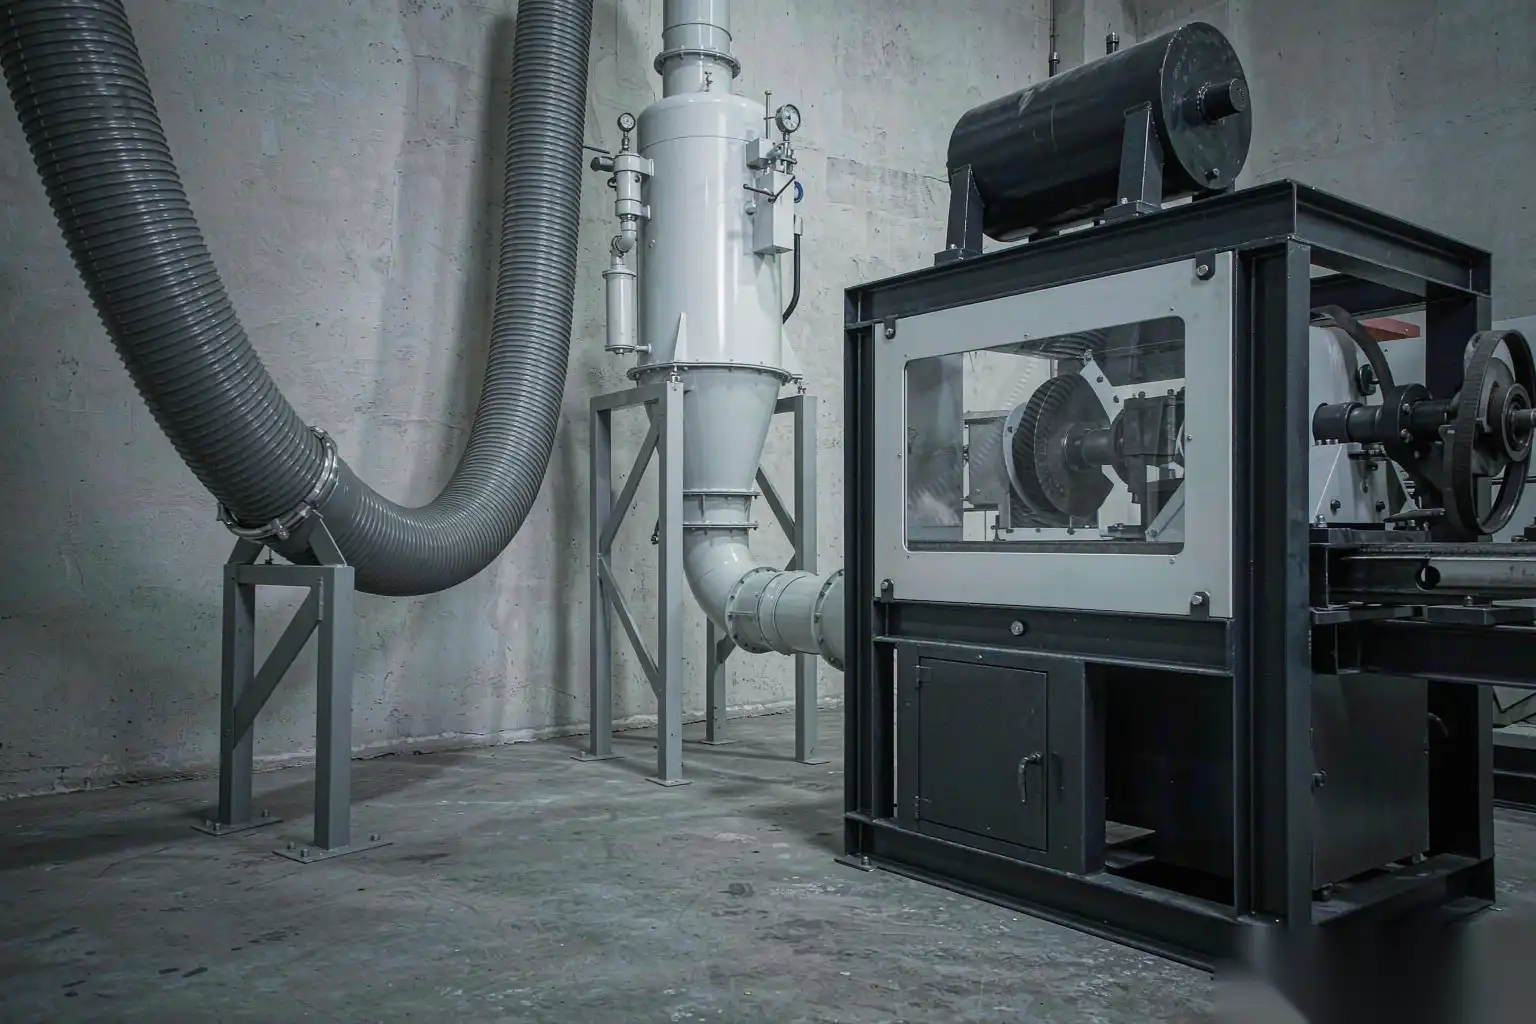
- Скорость в воздуховоде. Поддерживайте транспортную скорость в диапазоне 20–25 м/с для алюминиевой пыли, чтобы предотвратить оседание внутри воздуховода. Горизонтальные участки и колена — места начала накопления.
- Геометрия вытяжки. Размещайте вытяжку как можно ближе к точке контакта шлифовального круга. Скорость захвата примерно убывает с квадратом расстояния от лица вытяжки, поэтому удвоение расстояния уменьшает захват в четыре раза.
- Восстановительный воздух. Система, выкачивающая тысячи кубометров в час, нуждается в восстановительном воздухе, иначе она будет тянуть против себя и терять эффективность. Недостаточный по объему восстановительный воздух — распространенная и незаметная причина отказа системы.
Для приблизительной ориентации, средняя шлифовальная станция обычно нуждается в 2000–4000 м³/ч вытяжки в зависимости от конструкции вытяжки и размера круга.
Мокрый и сухой сбор.
Оба подхода оправданы. Выбор зависит от вашего процесса и терпимости к обслуживанию.
Мокрый сбор (водяная завеса или мокрый скруббер).
- Преимущества: захватывает воспламеняемую пыль в негорючей среде, эффективно устраняя взрывоопасность внутри сборщика; отлично подходит для высоких объемов мелкой пыли.
- Недостатки: образует осадок гидроксида алюминия, требующий обработки и утилизации; риск замерзания в холодных климатах; более высокое энергопотребление; в некоторых юрисдикциях влажный шлам всё ещё требует контролируемой обработки.
Существует критическое предупреждение о совместимости: алюминиевые мелкие частицы и некоторые металлические пыли при увлажнении выделяют водород, особенно если вода щелочная, а шлам оставляется в теплом состоянии в закрытом контейнере. Влажные системы требуют управления водородом — вентиляционные резервуары, отсутствие длительного герметичного хранения шлама и никогда не смешивать несовместимые металлические мелкие частицы в одном влажном сборнике.
Сухой сбор (картридж или мешковый фильтр).
- Преимущества: отсутствие жидкого отхода, восстановленный материал сухой, более простые процедуры обслуживания.
- Недостатки: сам сборник становится наиболее рискованным местом на предприятии. Требуется взрывное вентиляция или подавление, изоляция между сборником и процессом, а также строгая дисциплина очистки.
Если вы используете сухой сбор, эти особенности являются стандартной практикой:
- Взрывное вентиляция размерена по объему сборника и значению Kst, вентиляция осуществляется на безопасную открытую площадку через канал или внутренний вентиль без пламени, соответствующий требованиям.
- Изоляция взрыва между сборником и оборудованием процесса — механический роторный клапан, химический барьер изоляции или быстрое запорное устройство — чтобы дефлаграция в сборнике не могла распространиться обратно по системе.
- Антистатические или проводящие фильтрующие материалы с правильным заземлением и заделкой. Статический разряд внутри сухого сборника является задокументированным источником воспламенения.
- Мониторинг дифференциального давления для обнаружения загрузки фильтра или его отказа до того, как поток воздуха снизится ниже проектного уровня.
Материалы фильтров и дисциплина очистки
Выбор фильтра определяется размером частиц и характеристиками пыли.
- Стандартные целлюлозные или полиэстеровые материалы подходят для обработки грубых частиц шлифовки.
- Мембранные материалы из нанонитей или ePTFE показывают лучшие результаты при тонкой полировке пыли и поддерживают низкое падение давления, что сохраняет скорость захвата.
- Никогда не очищайте загруженные фильтры сжатым воздухом внутри цеха. Сжатый воздух повторно аэрозолизует осевшие мелкие частицы и может создать именно тот облако, которого вы пытаетесь избежать. Также это может повредить материалы и уничтожить антистатические свойства.
Очистка импульсным двигателем должна быть автоматической по таймеру или по заданной разности давления. Ручная очистка коллекторов зависит от того, кто-то вспомнит, и обычно приводит к засоренному фильтру и снижению воздушного потока на недели.
Уборка и толщина слоя
Осевшая пыль — это топливо, ожидающее источника зажигания. Практические правила уборки:
- Чистить с определенной частотой, исходя из скорости образования, а не по внешнему виду. В загруженной мастерской ручной шлифовки это может быть после каждой смены для поверхностей в пределах трех метров от станций.
- Используйте одобренные пылесосы, рассчитанные на combustible metal dust, с правильным заземлением. Никогда не используйте обычный промышленный пылесос.
- Никогда не используйте сжатый воздух для очистки — это самое распространенное и опасное нарушение в мастерских по металлообработке.
- Держите толщину накопленного слоя ниже примерно 1 мм на поверхностях в зоне. Тонкие пленки могут казаться безвредными, но на сотни квадратных метров запас топлива становится значительным.
- Обратите внимание на скрытые поверхности накопления: верх кабельных лотков, светильники, внешние части воздуховодов, балки кровли и внутри электрических шкафов, не предназначенных для пыли.
- Проверьте зону над подвесными потолками. Там пыль скапливается без вмешательства в течение лет.
Закрытые роботизированные ячейки как инженерный контроль
Это стоит ясно заявить, потому что это меняет экономику автоматизации: закрытие процесса — самый эффективный способ контроля пыли, и он сочетается с инвестициями в производительность.
Правильно спроектированная закрытая ячейка оборудования DZ включает:
- Полностью закрытый корпус с запирающимися дверями и поддержанием отрицательного внутреннего давления за счет постоянной вытяжки
- Специализированные вытяжные каналы, рассчитанные на скорость транспортировки 20-25 м/с
- Точка вытяжки расположена у контактной точки колеса, а не просто где-то внутри корпуса
- Электрические компоненты, соответствующие классу защиты корпуса, или шкафы с положительным давлением для контроллера робота и датчиков
- Автоматическая компенсация и обработка среды, чтобы никто не открывал корпус в середине цикла
- Мониторинг фильтров с сигнализациями при превышении падения давления в проектной зоне
Качественное отличие существенно. В ручной станции оператор стоит в облаке пыли. В закрытой ячейке оператор загружает и выгружает детали снаружи, а большая часть цикла проходит с закрытыми дверями и работающей вытяжкой.
Для мастерских, оценивающих этот переход, наш разговор о автоматической удалении заусенцев против ручной шлифовки охватывает сторону производительности и качества одного и того же решения.
Доступ к техническому обслуживанию и блокировка
Ирония закрытых ячеек в том, что доступ к обслуживанию повторно вводит опасность. Управляйте этим преднамеренно.
- Установите процедуры блокировки/метки, охватывающие накопленную энергию: электрическую, пневматическую, гидравлическую и потенциальную энергию в поднятых осях.
- Требуйте разрешения на горячие работы с определенной зоной без пыли и наблюдателем за пожаром при любой шлифовке, сварке или резке внутри или рядом с закрытыми шкафами или воздуховодами.
- Проверяйте воздуховоды на внутреннее накопление по графику; изгибы и горизонтальные участки — первые места для проверки.
- Ежегодно проверяйте целостность заземления и соединений — гибкие соединения и вибрации со временем ослабляют соединения.
- Никогда не обходите межблокировочные устройства, чтобы продолжить работу ячейки во время цикла. Межблокировки существуют потому, что кто-то рассчитает последствия их отказа.
Практики эксплуатации, которые стоит соблюдать
Краткий список, но именно они определяют, сохранятся ли ваши системы контроля при контакте с производственным давлением:
- Запускайте вытяжку перед запуском шпинделя и держите ее включенной после остановки на минуту для удаления взвешенных мелких частиц.
- Никогда не смешивайте алюминиевую и несовместимую металлическую пыль в одном сборщике без инженерного анализа.
- Установите письменное и обязательное правило о запрете очистки с использованием сжатого воздуха.
- Держите запасные фильтры под рукой, чтобы заменять загруженные фильтры, а не терпеть их использование.
- Обучайте операторов тому, что такое опасность пыли — люди соблюдают правила, которые они понимают.
- Записывайте все инциденты, включая случаи почти аварийных ситуаций, такие как тлеющий фильтр или сработавшая дифференциальная сигнализация давления.
Техника DZ Machinery проектирует каждую закрытую ячейку с учетом системы вытяжки как части машины, а не как дополнительного аксессуара. Если вы планируете новую линию отделки или закрытие существующей ручной зоны, поделитесь своим планом и семействами деталей, и наши инженеры вместе подберут размер ячейки и системы пылеудаления.