Гравитационное литейное формование под давлением vs низкое давление: какой метод выбрать?
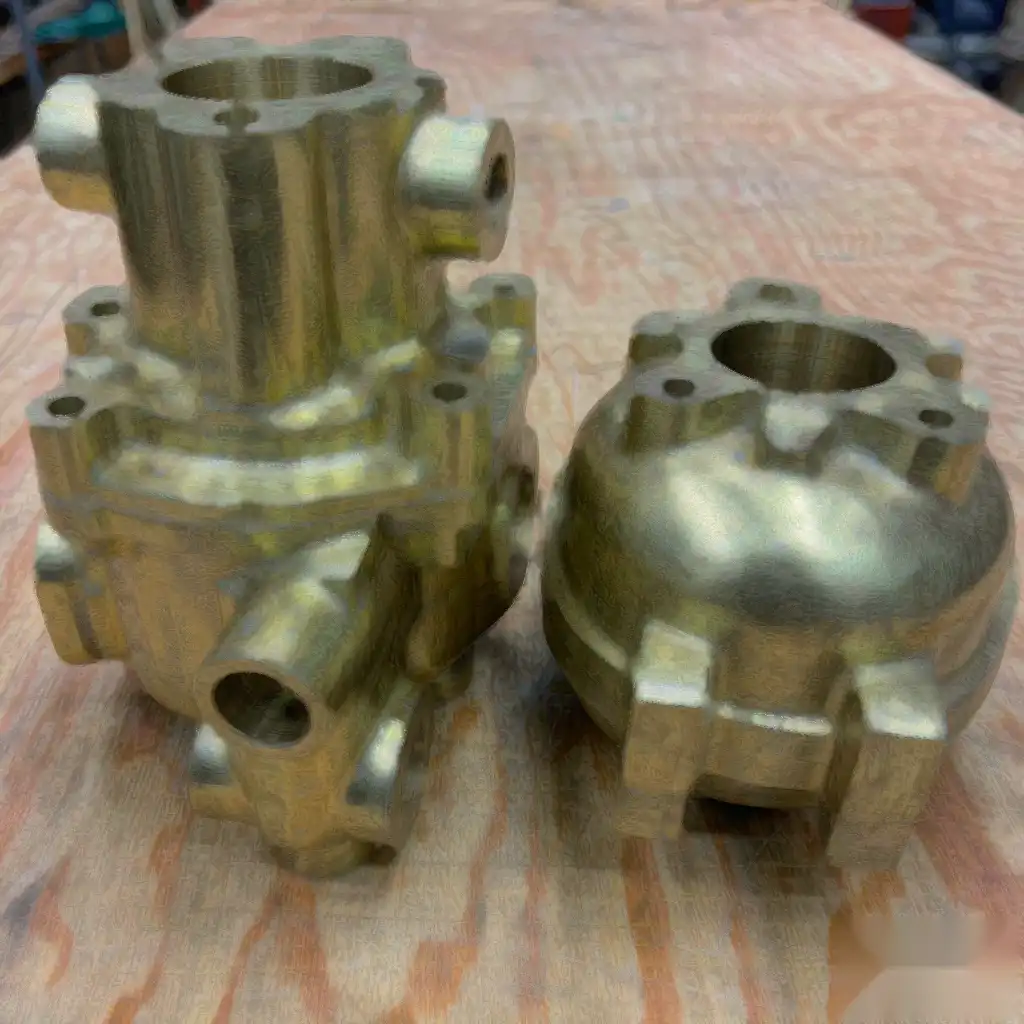
Производитель сантехнического оборудования в России позвонил нам прошлой весной с проблемой, которая кажется простой, но на самом деле таковой не является. Они производят латунные корпуса для кранов и клапанов, и их ручное гравитационное литье ограничивало их выпуск и портило отходы, которые они не могли объяснить. “Все говорят, что низкое давление лучше”, — сказал владелец. “Но действительно ли это лучше для меня?” Вот правильный вопрос. Гравитация и низкое давление — это не конкуренты, а два инструмента, и неправильный из них стоит вам денег за каждую смену.
Этот гид guide объясняет, как каждый процесс ведет себя на производственной площадке, где каждый из них выигрывает и как выбрать без догадок.
Как работает гравитационное литье под давлением
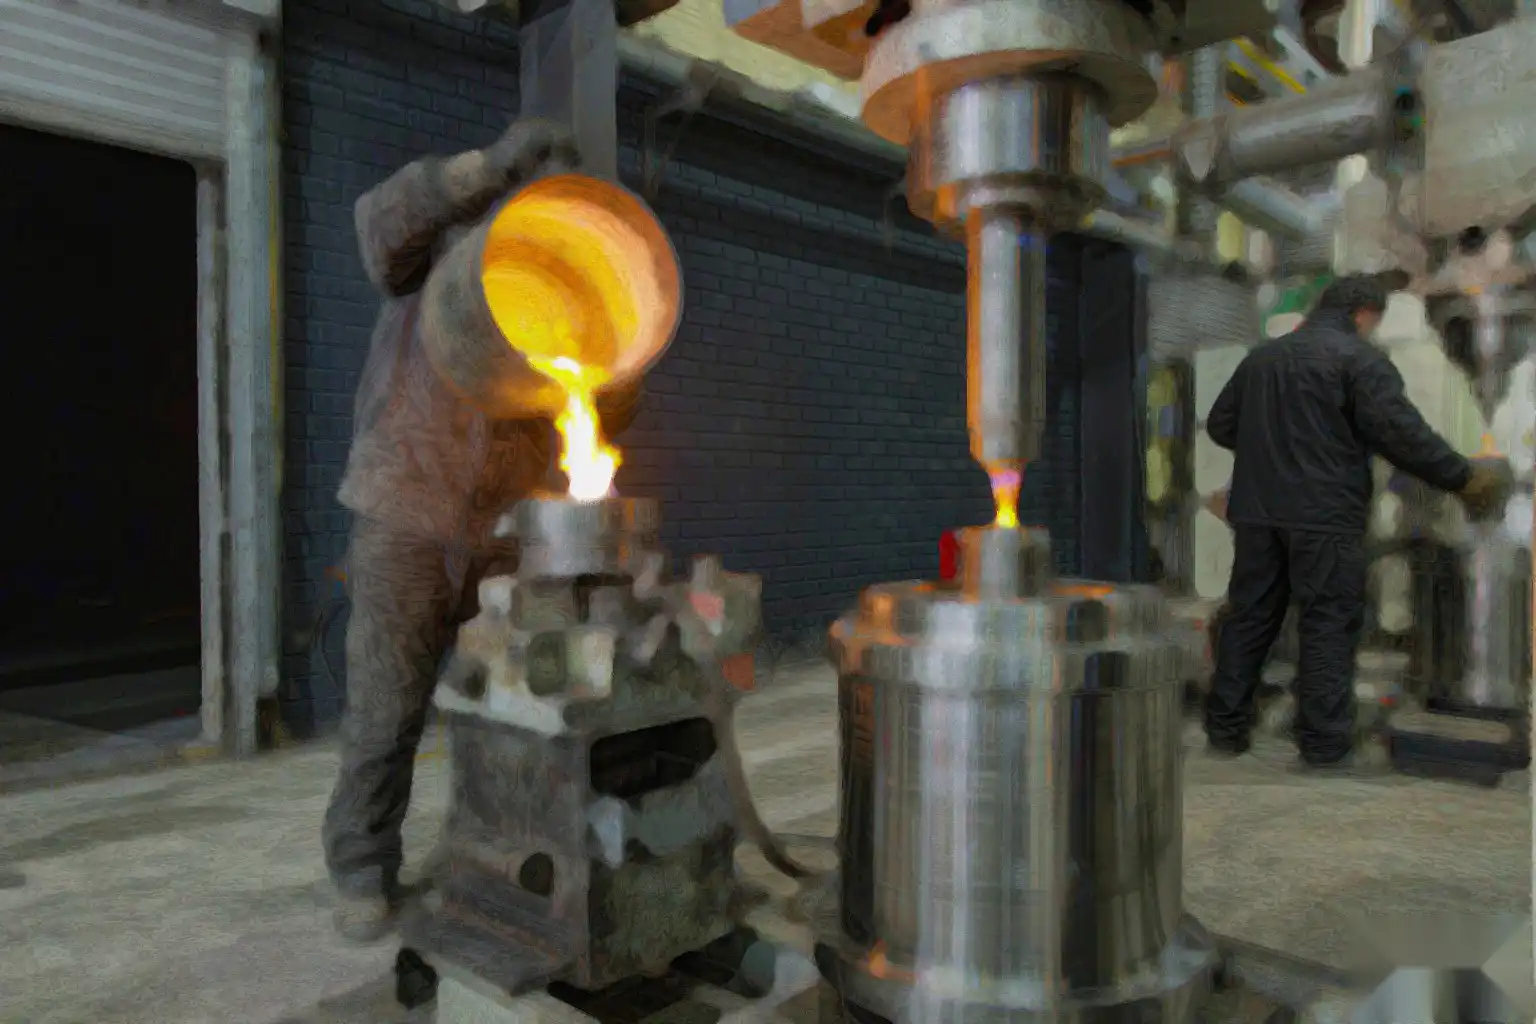
В гравитационном литье расплавленный металл заливается вручную или через простую лейку в постоянную металлическую форму. За заполнением не стоит давление, кроме веса самого металла. Форма часто предварительно нагревается и покрывается, в верхней части есть вентиляционные отверстия, а деталь затвердевает снизу вверх, как и в любом залитом отливке.
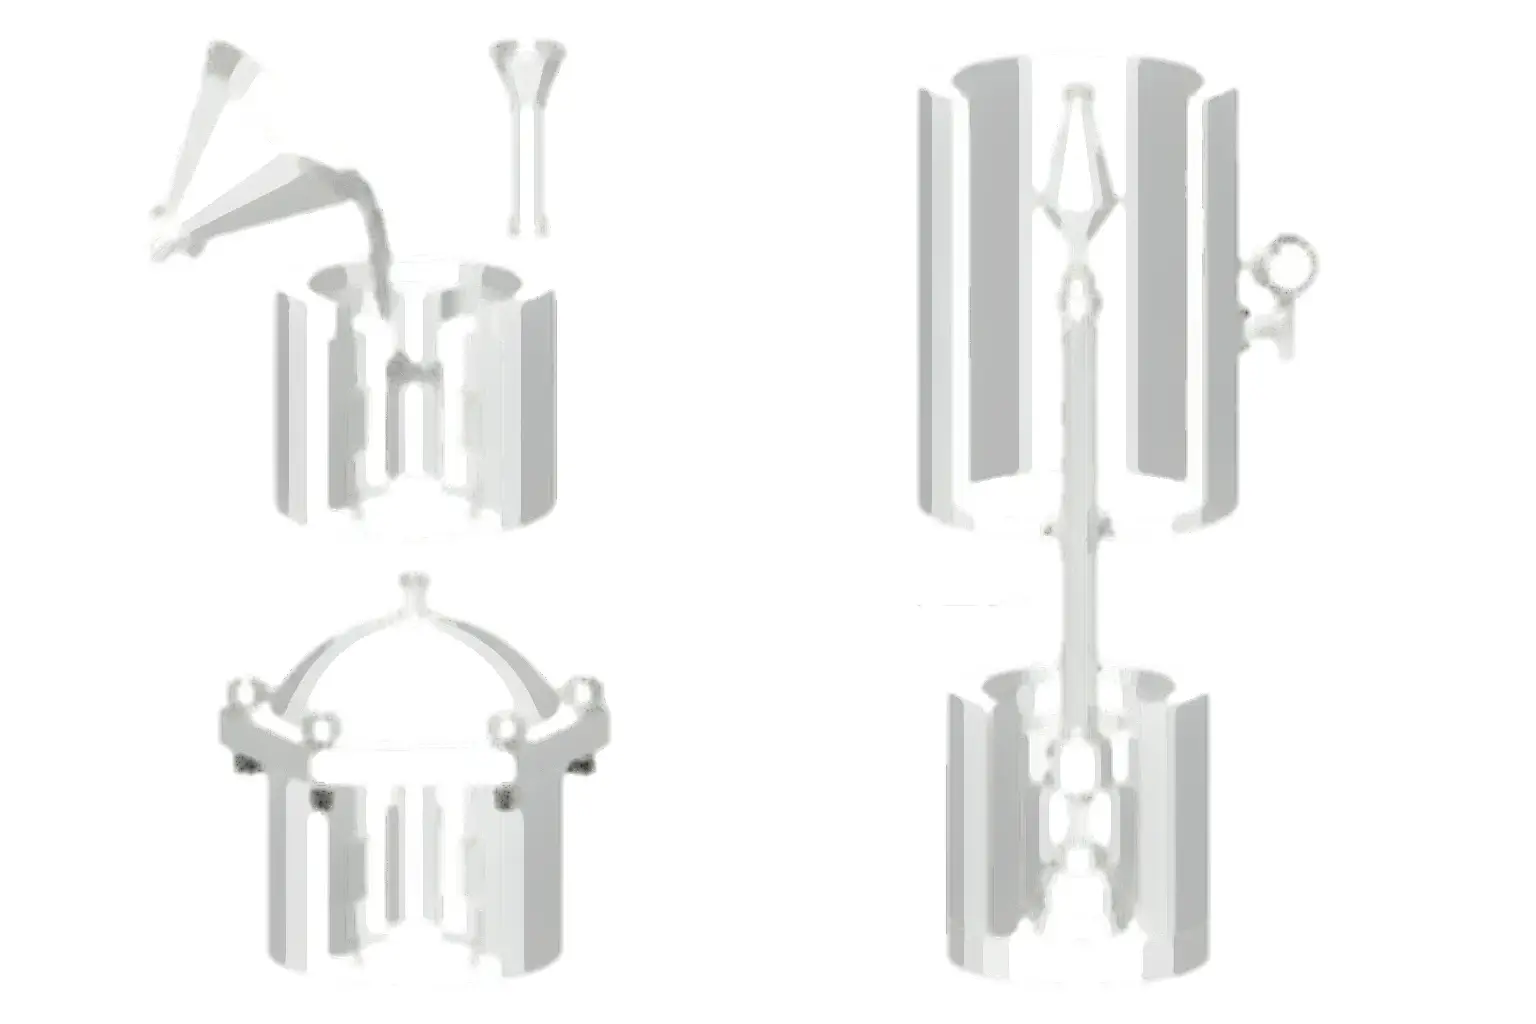
Преимущество — честность: инструмент недорогой, ячейка небольшая, и оператор может освоить ее за несколько дней. Для меньших объемов и более простых форм гравитация трудно превзойти по капиталовложениям. Ограничение — стабильность. Скорость заливки, температура ковша и ритм оператора варьируются, и эти вариации напрямую приводят к образованию холодных швов, недоливов и пористости в области последнего заполнения.
Как работает литье под низким давлением
Литье под низким давлением (LPDC) буквально переворачивает ту же самую постоянную форму — вверх дном. Герметичная печь расположена ниже формы, а стержень-рисер соединяет расплав с полостью. Низкое воздушное давление (обычно полбарра) подталкивает металл вверх по стержню и в форму медленно, управляемо и направленно. Пока металл затвердевает, все еще под давлением, он питается из стержня, поэтому усадка происходит в стержне, а не в детали.
Этот управляемый процесс заливки — вся суть. LPDC дает вам плотную, прочную деталь с гораздо меньшей пористостью, чем при гравитационном заливке, и делает это с меньшими требованиями к операторским навыкам. Для более подробной информации о настройке линии LPDC смотрите наши заметки о настройке линии LPDC включая планировку и коммунальные услуги.
Где выигрывает каждый метод
Объем и повторяемость
При производстве менее нескольких тысяч хороших деталей в месяц, низкая стоимость инструмента гравитационного литья обычно выигрывает по расчетам. Выше этого уровня, стабильность и выход LPDC быстро превосходят — вы не платите операторам за присмотр за заливками, и не выбрасываете детали из-за дефектов заполнения, которые невозможно увидеть до обработки.
Толщина стенок и геометрия
LPDC заполняет тонкие, сложные и асимметричные секции, до которых гравитация просто не дотягивается без пропусков и недоливов. Если у вашей детали длинные тонкие стенки или скрытые ребра, гравитация будет мешать. Для массивных, простых, симметричных корпусов гравитация идеально подходит.
Механические свойства
Поскольку LPDC затвердевает направленно с живым питанием, отливка получается более плотной, а прочность на разрыв — более предсказуемой от детали к детали. Для прессованных корпусов кранов и клапанов, которые должны держать без протечек, эта стабильность позволяет вам пропустить 100% проверку на герметичность.
Трудовые ресурсы и площадь цеха
Гравитационное литье требует устойчивой руки и теплой, шумной ячейки. LPDC требует одного оператора для обслуживания нескольких форм и печи, которую можно в значительной степени автоматизировать. Если проблема — рабочая сила, LPDC избавляет от необходимости работать в горячих условиях.
Скрытая цена, которую все забывают
Гравитация кажется дешевле, пока не добавишь лом, переделки и станцию проверки испытаний, которую ты построил, чтобы поймать плохие заливки. LPDC кажется дорогой, пока не вычтешь эти расходы. Честное сравнение — это не цена машины, а стоимость за хорошо деталь с дверью. На тонкостенных латунных корпусах при большом объеме обычно выигрывает LPDC, несмотря на более высокие первоначальные затраты на ячейку.
Если ты выбираешь между двумя методами для новой линии, наш руководство по преимуществам литья под давлением гравитацией ясно объясняет компромиссы со стороны литейного цеха.
Три вопроса, чтобы решить это
1. Какова ваша месячная цель по хорошим деталям и насколько тонкие стенки? Тонкие + высокий объем указывают на LPDC. Толстые + низкий объем — на гравитацию.
2. Можете ли вы терпеть вариации пористости? Если деталь структурная или выдерживает давление, направленное питание LPDC устраняет целый класс дефектов. Гравитация оставляет этот риск на усмотрение оператора.
3. Как выглядит ваша картина по рабочей силе через 18 месяцев? Если нанимать и удерживать литейщиков сложно, LPDC защищает вас. Если квалифицированные заливальщики дешевы и доступны locally, простота гравитации все еще имеет место.
Часто задаваемые вопросы
Всегда ли литье под давлением низкого давления лучше гравитации?
Нет. Для небольших объемов, простых толстых деталей и мастерских с дешевым квалифицированным трудом низкая стоимость оснастки и простота гравитации выигрывают. LPDC выигрывает на тонких стенках, больших объемах и деталях, выдерживающих давление, где важна стабильность и выход продукции.
Могу ли я использовать оба метода на одной линии?
Не на одной ячейке, но многие производители кранов используют гравитацию для мостовых и прототипных объемов, а LPDC — для производства. Дизайн формы и печь разные, поэтому планируйте их как две ячейки, которые делят отделку.
Который дает лучшее качество поверхности?
Оба зависят больше от покрытия формы и температуры, чем от процесса. LPDC обычно показывает меньше следов, связанных с заливкой, потому что заливка контролируется, но хорошо управляемая гравитационная ячейка может конкурировать по простоте геометрии.
Данное руководство подготовлено командой инженеров-программистов компании Xiamen Dingzhu Intelligent Equipment Co., Ltd. (DZ Machinery), которая проектирует и внедряет линии очистки, шлифовки, полировки и литья под давлением для производителей более чем в десяти странах. Технические заметки отражают типичные практики литейных цехов для смесителей; подтвердите точные параметры в соответствии с вашей деталью, сплавом и поставщиком перед покупкой.
Теги: литейное формование под действием тяжести, литье под давлением низкого давления, литье под давлением, процесс литейного формования, литейное производство, выбор машины, выбор литья под давлением