Машина для полировки дисков: типы, выбор и лучшие практики
Когда деталь нуждается в плоской, безцарапинной поверхности и стабильном косметическом блеске, диск часто является самым быстрым инструментом для выполнения работы. A машина для полировки дисков вращает абразивный или полировальный диск против заготовки под контролируемым давлением, удаляя предыдущие царапины и оставляя равномерную отделку по всей поверхности. При правильном использовании он обеспечивает плоскость и блеск, которые трудно достичь с помощью ремней и невозможно повторить ручной работой. В этом руководстве объясняется, как работает полировка диском, какие типы машин доступны, как выбрать диски и скорости, а также какие ошибки тихо ухудшают качество отделки.
Что такое машина для полировки дисков?
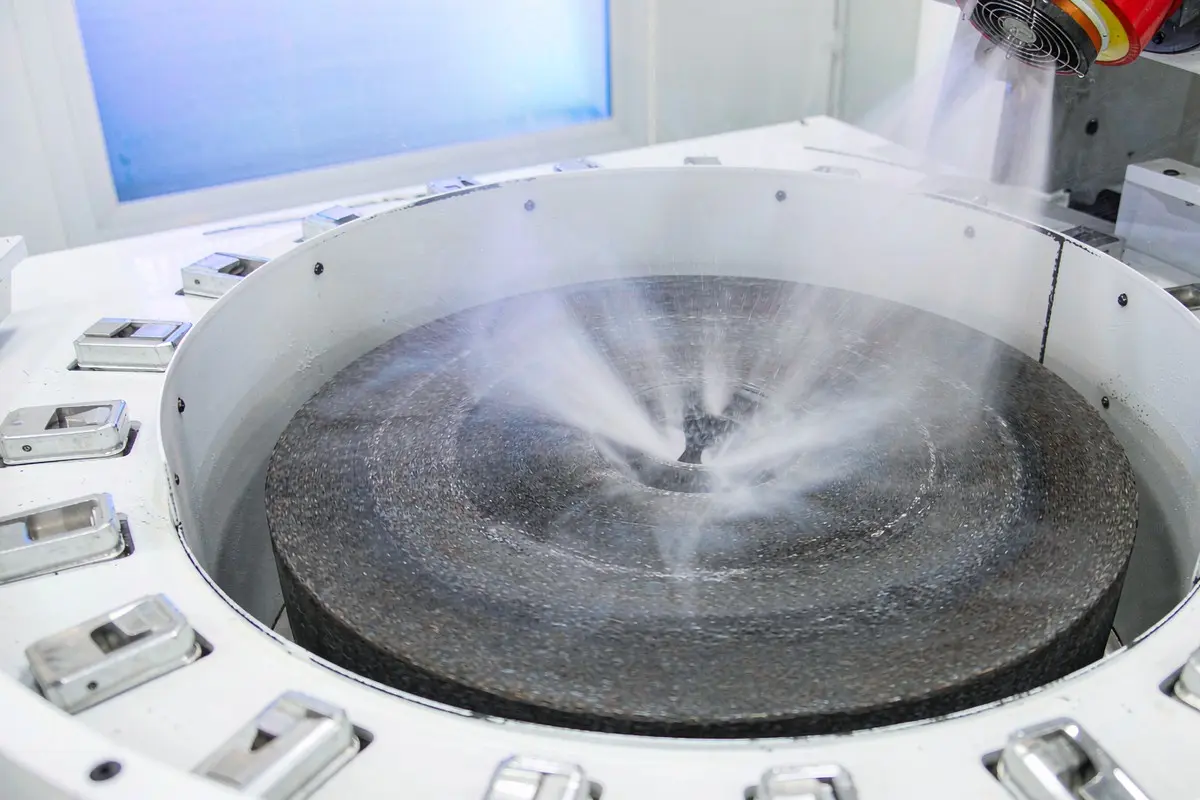
A машина для полировки дисков использует вращающийся круглый диск — покрытый абразивной бумагой, нетканым материалом, войлоком или тканью — для резки и обработки металлической поверхности. Деталь подается к диску либо вручную на станке с пьедесталом, либо автоматически на вращающемся столе или роботизированной системе. Поскольку диск контактирует с поверхностью по широкой дуге, он обеспечивает более плоский и равномерный результат, чем узкий ремень или маленькая полировальная щетка.
Машины для дисковой обработки широко распространены в производстве нержавеющей стали, посуде, обработке клапанов и фланцев, а также в любых случаях, когда необходимо повторяемое создание плоской косметической поверхности.
Как работает полировка диском
Механика проста, но последовательность важна:
- Установите диск. Выберите зернистость и основу для этапа — грубую для удаления заготовки, мелкую для доводки.
- Настройте скорость и давление. Скорость поверхности и сила контакта контролируют скорость резки и тепло.
- Обрабатывайте поверхность. Деталь перемещается по диску с перекрывающимися проходами, чтобы не оставлять царапин.
- Понижайте зернистость. Каждый следующий диск удаляет предыдущий царапинный рисунок, обычно уменьшая зернистость в два раза на каждом этапе.
- Финишная обработка и очистка. Финальный тонкий или цветной этап создает желаемый блеск, затем деталь очищается от остатков.
Основное правило полировки здесь: нельзя пропускать зернистость. Переход с 120 до 400 зернистости оставляет глубокие царапины, которые тонкий диск не сможет удалить, и дефект проявится только после гальваники или покрытия.
Полировка диском против шлифовки ремнем и шпинделем
Каждый инструмент обладает своими преимуществами. Соответствие инструмента геометрии избегает переделки:
| Критерий | Полировка диском | Шлифовка ремнем | Полировка шпинделем/щеткой |
|---|---|---|---|
| Плоскостность поверхности | Отлично | Умеренно | Низкая (косметическая) |
| Темп резания | Высокий | Очень высокий | Низкая |
| Оптимальная геометрия | Плоские поверхности, большие радиусы | Кромки, сварные швы, контуры | Изогнутые декоративные поверхности |
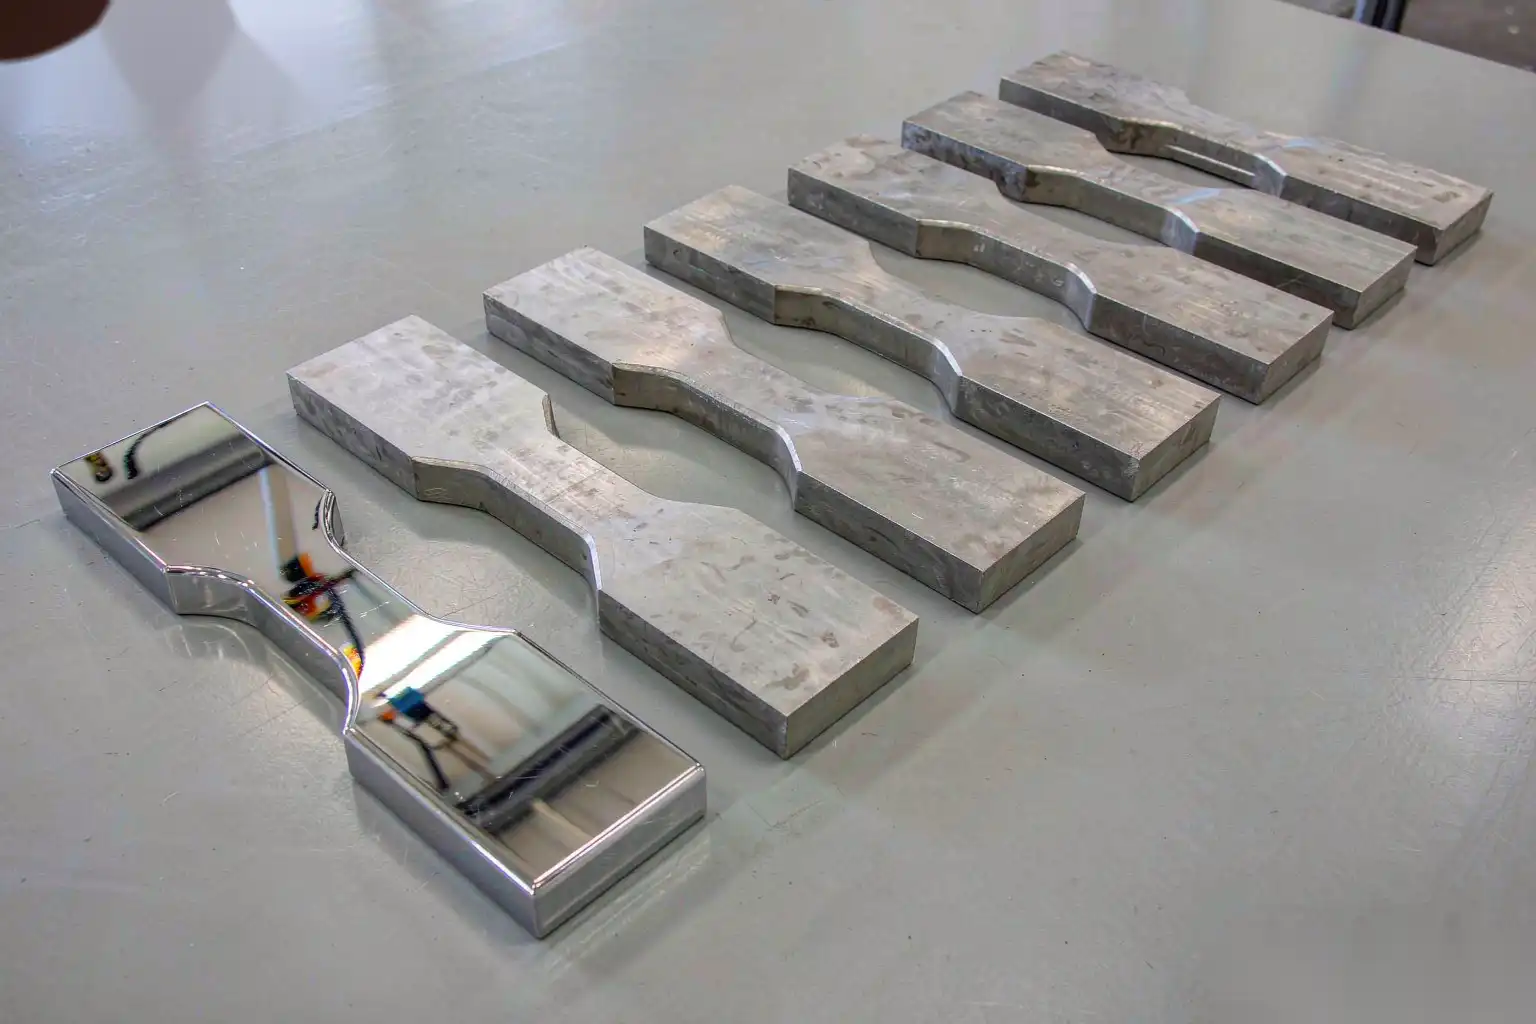
| Типичная отделка | Атласный до яркого блеска | Грубый до атласного | Яркий до зеркального |
На практике диск удаляет царапины предыдущей операции и выравнивает поверхность, ремень обрабатывает кромки и сварные швы, а щетка обеспечивает финальный блеск. Наш руководство по автоматизированной шлифовке поверхности объясняет, как сохранять плоскостность при обработке партии.
Типы машин для полировки диском
- Настольный диск шлифовальный — фиксированный вертикальный или горизонтальный диск для ручной работы; простая, гибкая, зависит от оператора.
- Дисковая машина с поворотным столом — детали на вращающемся столе проходят под одним или несколькими дисками для непрерывной обработки.
- Двухдисковая машина — противоположные диски обрабатывают обе стороны детали одновременно, идеально для плоских компонентов.
- Роботизированная дисковая ячейка — робот подает детали к дисковому головке, сочетая плоскость диска с гибкостью траектории.
- CNC дисковая полировальная машина — сервоприводы управляют давлением и траекторией для повторяемых результатов на сложных профилях.
Двухдисковые машины особенно эффективны для посуды и плоских пластин, где обе стороны требуют одинаковой отделки. Варианты с роботом и CNC оправданы, когда геометрия детали варьируется или необходимо изменять давление по контуру.
Выбор дисков и абразивов
Выбор диска определяет скорость реза, качество отделки и стоимость за деталь:
- Циркониевая алюминиевая окалина — интенсивное снятие материала на стали и нержавеющей стали; долговечность при давлении.
- Керамический абразив — самый быстрый рез и минимальный нагрев; лучший для твердых сплавов и больших объемов.
- Оксид алюминия — универсальный и экономичный для мягких металлов.
- Кремнийкарбид — тонкая отделка алюминия, латуни и цветных металлов.
- Нетканый / поверхностная обработка — сатиновое смешивание и косметическая доработка.
- Диски из войлока и ткани с компаундом — этапы окраски и высокого блеска.
Тип основы тоже важен: жесткая основа сохраняет плоскость, а гибкая — повторяет контуры. Наш руководство по выбору шлифовальных кругов и абразивов подробно описывает выбор зерна и связки.
Охлаждение, скорость и давление
Тепло — враг хорошей отделки. Избыточное давление и скорость полируют поверхность, нагружают диск и могут деформировать тонкие детали. В качестве практической отправной точки используйте минимальную скорость поверхности, достигающую необходимого среза, применяйте равномерное, а не сильное давление, а также используйте охлаждение или туман, если материал склонен к загрузке. Нержавеющая сталь требует постоянного смазывания для предотвращения размазывания; алюминий нуждается в активном удалении стружки, чтобы диск не засорялся.
Цели по качеству поверхности
Определите качество отделки числовым значением для возможности проверки:
| Отделка | Типичный Ra | Последовательность дисков |
|---|---|---|
| Грубый сатин | 1.0 – 2.0 мкм | зерно 120 → 180 |
| Тонкий сатин | 0,4 – 0,8 мкм | 180 → 320 зерно |
| Блестящий | 0,1 – 0,2 мкм | 320 → 600 → компаунд |
| Зеркало | < 0,05 мкм | 600 → 1000 → войлок и красный паста |
Согласуйте целевое качество с физическим образцом перед производством. Плита-контроллер на цехе предотвращает споры при инспекции.
Применение в различных отраслях
- Изготовление из нержавеющей стали. Плоские панели и корпуса с однородной сатиновой или блестящей поверхностью.
- Кухонная посуда. Днища и крышки панелей с равномерным блеском и без следов царапин.
- Клапаны и фланцы. Грани герметичного уплотнения отполированы в плоскость для контакта с прокладкой.
- Архитектурный металл. Видимая пластина и отделка с повторяющимся шероховатым видом.
- Автомобильная и бытовая техника. Декоративные пластины и панели перед покрытием или анодированием.
Преимущества и окупаемость инвестиций
- Плоскостность — контакт диска удерживает плоскую поверхность, которую ремни трудно поддерживать.
- Скорость — высокие скорости резки значительно сокращают грубую стадию.
- Последовательность — фиксированная скорость и давление исключают вариации оператора.
- Меньшие отходы расходных материалов — контролируемое давление увеличивает срок службы диска по сравнению с ручной шлифовкой.
- Предсказуемая стоимость за деталь — измеряемое время цикла и срок службы диска делают ценообразование надежным.
Как выбрать машину для полировки дисков
- Размер и форма детали. Плоские пластины подходят для двойных дисков; контурированные детали — для роботизированных или ЧПУ.
- Целевая чистота поверхности. Требование Ra определяет количество этапов шлифовки зернистостью.
- Пропускная способность. Ротативные столы увеличивают производительность; ручные пьедесталы подходят для небольших объемов.
- Материал. Твердые сплавы требуют керамических дисков; мягкие металлы — более тонких, холодных абразивов.
- Охлаждение и удаление отходов. Планируйте удаление тумана и обработку охлаждающей жидкости с первого дня.
- Тестовые испытания. Полируйте свои детали до достижения целевого Ra перед покупкой.
Интеграция с предварительными и последующими этапами
Полировка дисков должна следовать за операцией выравнивания или удаления заусенцев и предшествовать любому этапу полировки или нанесения покрытия. Загрузка дисковой машины деталями с глубокими царапинами — это пустая трата дисков и времени. Типичная линия включает удаление заусенцев, резку диска, доработку диска, а затем автоматического полировального станка для финального блеска. Наш маршрут полного цикла обработки поверхности отображает всю последовательность, а руководство по CNC-полировке охватывает варианты управления для контурных работ.
Контроль пыли и безопасность оператора
Полировка дисков создает мелкую металлическую пыль и абразивные остатки, которые оседают на всех поверхностях в цехе. Локальное удаление отходов в точке контакта — эффективный контроль; подметание после этого — нет. Для алюминия и других реактивных металлов мелкая пыль также представляет опасность пожара и взрыва, поэтому вентиляционные каналы должны регулярно очищаться и содержать в чистоте от накопленных материалов.
Операторы должны носить защитные очки, подходящие перчатки и респиратор при наличии тумана или мелкой пыли. Защитные устройства должны предотвращать контакт с вращающимся диском, одновременно обеспечивая ясный обзор зоны контакта, а рабочий стол должен быть регулируемым, чтобы операторы не тянулись в неудобных позах. Комфортная, хорошо защищенная работа также обеспечивает более стабильное качество обработки, что напрямую влияет на качество отделки.
Советы по обслуживанию
Проверяйте биение и баланс дисков еженедельно; диски с дисбалансом оставляют царапины, которые трудно отполировать. Заменяйте диски до их затвердения, регулярно очищайте фильтры охлаждающей жидкости и проверяйте подшипники шпинделя на люфт. Держите рабочий стол и ограничитель чистыми, чтобы презентация деталей оставалась повторяемой.
Распространенные ошибки, которых следует избегать
- Пропуск зернистости. Самая распространенная причина появления царапин, которые проявляются только после гальваники.
- Слишком сильное давление. Обжигает поверхность, нагружает диск и искажает тонкие детали.
- Обработка диска с глазурью. Изношенный диск полирует скорее, чем режет, и скрывает дефекты.
- Несогласованная подача детали. Работа с ручной подачей смещается; используйте упоры или фиксаторы.
- Нет стандарта отделки. Без цели Ra и образца, “достаточно хорошее” меняется в смену.
Часто задаваемые вопросы
Для чего используется машина для полировки дисков?
Она выравнивает и уточняет плоские или слегка контурированные металлические поверхности, удаляя предыдущие царапины для получения однородного сатинового, блестящего или зеркального покрытия.
Может ли дискостановка обеспечить зеркальную отделку?
Да, путём последовательного шлифования до зернистости 1000 и финальной обработки войлочной губкой и красным пастой. Зеркало обычно означает Ra ниже 0,05 микрон, подтверждено на образце.
В чем разница между полировкой диском и лентой?
Диски лучше сохраняют плоскость и подходят для плоских поверхностей; ремни быстрее снимают материал на краях, сварных швах и контурных поверхностях. Большинство линий используют оба типа.
Как предотвратить пригорание на нержавеющей стали?
Уменьшите давление и скорость поверхности, используйте постоянную охлаждающую жидкость или туман, и держите диск в чистоте. Перегрев обычно возникает из-за слишком высокого давления, а не из-за его недостатка.
Сколько служит полировочный диск?
Срок службы зависит от материала, давления и зернистости. Керамические диски на нержавеющей стали обычно превосходят по долговечности оксид алюминия в несколько раз; учитывайте стоимость за деталь, а не количество дисков.
Заключение
A машина для полировки дисков Это правильный инструмент, когда важны плоскость и повторяемый блеск больше, чем скорость резки необработанных краев. Проходите через зерна, контролируйте тепло и проверяйте отделку по измеренному стандарту. Если вы обрабатываете нержавеющие панели, посуду или уплотнительные поверхности, отправьте нам образцы деталей, и мы предоставим последовательность зерен, измеренный Ra и рекомендацию по машине, соответствующую вашему объему.