Рентгеновская и КТ-инспекция литых под давлением изделий: поиск внутренних дефектов
Почему не всегда стоит разрезать деталь пополам
Когда литая деталь выходит из строя на месте, классическая инженерная реакция — разрезать её. Разрежьте, отполируйте, травите и посмотрите поперечное сечение. Разрезание дает окончательный результат для выбранного среза, но разрушает деталь, выбирает один плоскостной образец из тысяч, и ничего не говорит о других 99 процентах объема. Для дорогостоящего алюминиевого корпуса или корпуса клапана, выдерживающего давление, разрезание каждой подозрительной единицы дорого и все равно пропускает дефекты, расположенные вне плоскости разреза.
Рентгенография и компьютерная томография (КТ) меняют ситуацию. Они являются неразрушающими методами, позволяют видеть весь объем и сохранять деталь после проверки для проверки на утечку или возврата клиентом. В этой статье рассматривается, когда радиография или КТ превосходят разрезание, какие внутренние дефекты они обнаруживают, ограничения по плотности и разрешению, обусловленные сплавом и размером вокселя, соотношение стоимости и пропускной способности по сравнению с выборкой, а также как использовать полученные результаты для корректировки зазоров и вентиляции.
Рентгенография против КТ: два инструмента, разные вопросы
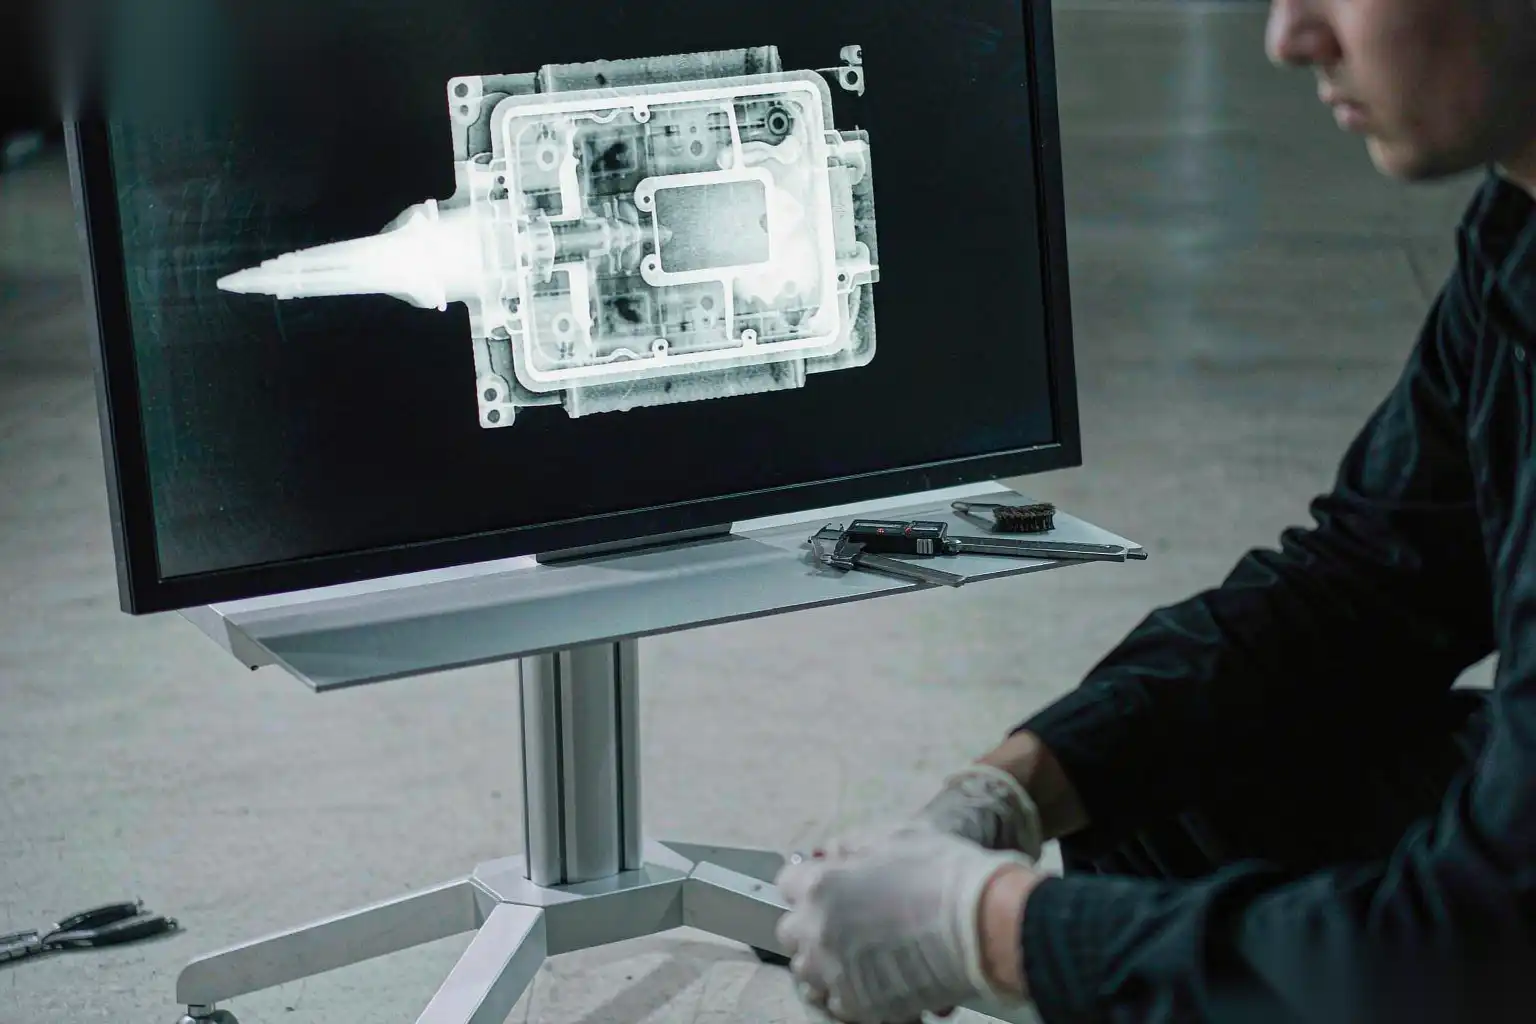
Обычная радиография проецирует деталь на двумерное изображение. Различия в плотности ослабляют луч, поэтому поры, холодные швы или включения отображаются как светлые или темные пятна. Это быстро и недорого, и для простого контроля толщины стенки или общего уровня пористости зачастую достаточно.
КТ вращает деталь и восстанавливает трехмерный объем из множества проекций. Затем можно виртуально разрезать этот объем в любой плоскости, измерить объем поры, определить ее положение по осям x, y, z, и даже рассчитать процент пористости в заданной области интереса. КТ отвечает на вопрос, который не может дать радиография: не только “есть ли дефект”, но и “какого он размера, где расположен и как выглядит внутренняя геометрия”.”
Руководство по принятию решений:
- Используйте радиографию для массового быстрого скрининга, когда нужен только пропуск/непропуск по очевидным пустотам.
- Используйте КТ для проверки первых образцов, анализа отказов и для любой детали, где положение и объем дефекта определяют приемлемость.
- Используйте КТ, когда дефект находится рядом с особенностью, которую радиография наложит на другую геометрию, например, пору, скрытую за ребром.
Объемная природа — вот в чем суть. Разрезанный образец подтверждает срез; КТ подтверждает объем. Для отливок, где одиночная изолированная пустота в герметичном канале вызывает утечку, важен именно объем.
Что именно обнаруживают рентген и КТ
Каталог дефектов для алюминиевых литых деталей короткий и хорошо известен, и большинство из них видно на рентгене:
- Пористость. Газовые поры от захваченного воздуха или усадочные пустоты от неудачного питания. Радиография показывает их как округлые темные пятна; КТ измеряет их истинный 3D объем и разделяет газовую пористость (круглая, рассеянная) и усадочную пористость (междудендритная, сгруппированная).
- Холодный шов. Два фронта течения, которые встретились без слияния, видны как плавное линейное или криволинейное изменение плотности. Это дефект, связанный с поверхностью или близко к ней, который хорошо фиксируется радиографией при правильной ориентации к лучу.
- Включения. Оксидные пленки, остатки смазки формы или посторонние частицы с другой плотностью, чем алюминий. Яркие или темные в зависимости от атомного номера; оксиды по плотности близки к алюминию, поэтому они тонкие и требуют хорошего контраста.
- Трещины. Тепловые трещины и трещины затвердевания выглядят как тонкие темные линии, лучше всего видны, когда плоскость трещины расположена перпендикулярно к лучу.
- Недовылеты и короткие заливки. Области с низкой плотностью, куда металл так и не попал.
- Вариации толщины стенки и внутренняя геометрия. КТ превосходит в этом, измеряя фактические сечения стенки по сравнению с номинальными данными CAD.
Таблица допуска пористости, применяемая, масштабированная под функцию детали:
| Дефект | Видимость рентгенографии | Возможность компьютерной томографии | Типичный допуск |
|---|---|---|---|
| Газовая пористость | Хороший | Объем и количество | < 3 процента площади в некритической зоне |
| Усадочная пористость | Хороший | Объем скопления | Отсутствие в зоне уплотнения |
| Недолив | Хорошо, если ориентировано | Длина и глубина | Ноль на поверхности под давлением |
| Оксидное включение | Плохо — удовлетворительно | Возможно, если плотное | Ноль в обработанном отверстии |
| Трещина | Удовлетворительно, зависит от луча | Длина, 3D-путь | Ноль |
| Толщина стенки | No | Да, полная карта | Номинал плюс или минус 0,2 мм |
Причины и исправления пористости подробно описаны в пористость при литье алюминия и решения, который является документом для открытия, когда КТ показывает паттерн пористости, а не изолированное пустое пространство.
Плотность и пороговые пределы по сплавам
Контраст рентгеновских лучей возникает из-за различий в поглощении рентгеновских лучей, которое зависит от плотности и атомного номера. Алюминий с примерно 2,7 г на кубический сантиметр — это материал с низким атомным номером и низкой плотностью, поэтому контраст между звуковым алюминием и газовой порой (плотность около нуля) превосходен. Контраст между звуковым алюминием и оксидной включением (оксида алюминия около 4,0 г на кубический сантиметр) умеренный и может быть пропущен, если экспозиция настроена для обнаружения пор.
Практические пределы:
- Газовые поры диаметром примерно 50–100 микрометров обнаружимы на хорошем микрофокусном системе, но только если размер вокселя меньше поры.
- Оксидные и песчаные включения требуют более высоких настроек контраста и иногда более высокого напряжения трубки с аккуратной фильтрацией; они находятся на грани обнаружимости для тонких сечений.
- Цинковые сплавы, плотнее алюминия, поглощают больше и требуют скорректированного напряжения; тот же объем пор виден, но глубина проникновения короче.
- Очень толстые сечения, свыше примерно 40–50 мм эквивалента алюминия, приближаются к пределу проникновения системы, и уровень шума изображения возрастает, снижая чувствительность к мелким пустотам.
- Пороговое значение для процента пористости зависит от оператора. Необходимо определить и зафиксировать границу серого значения между “порой” и “звутым металлом”, иначе два аналитика могут дать разные показатели пористости по одному и тому же объему КТ.
Именно поэтому КТ — не черный ящик. Напряжение трубки, фильтр, экспозиция и пороговые значения — это инженерные решения, которые определяют, виден ли тот или иной класс дефектов вообще.
Разрешение вокселя по сравнению с размером дефекта
Разрешение КТ определяется размером вокселя, то есть длиной ребра реконструированного куба. Размер вокселя примерно равен диаметру поля зрения, деленному на количество пикселей детектора. Деталь длиной 100 мм на детекторе из 2000 пикселей дает примерно воксели по 0,05 мм; деталь длиной 300 мм на том же детекторе — примерно 0,15 мм воксели.
Правило: для уверенного разрешения дефекта необходимо как минимум два-три вокселя по его размеру. При 0,05 мм вокселях вы разрешаете пустоту диаметром 0,15 мм; при 0,15 мм вокселях — пустоту диаметром 0,45 мм. Мелкие дефекты невидимы не потому, что их нет, а потому что реконструкция не может их увидеть.
Компромиссы:
- Меньший воксель требует меньшего поля зрения, поэтому крупную деталь нужно сканировать по частям или при меньшем увеличении, что увеличивает время сканирования.
- Большее увеличение уменьшает глубину проникновения и увеличивает время сканирования на объем.
- Типичный производственный компьютерный томографический скан для алюминиевой детали длиной 150 мм с полезным разрешением занимает от нескольких минут до десятков минут в зависимости от желаемого вокселя и мощности трубки. Это ограничение пропускной способности, обсуждаемое ниже.
- Микро-КТ уменьшает размер вокселя ниже 10 микрометров, но только для небольших образцов, что полезно для анализа отказов вырезанного купона, а не всей корпуса.
При указании требований к CT укажите минимальный размер дефекта, который необходимо обнаружить, и пусть это определяет размер вокселя, а не наоборот. Спецификация “обнаружить все поры выше 0,3 мм” достижима для полной детали; “обнаружить все поры выше 0,1 мм” может потребовать микро-КТ для образца, а не для производственной единицы.
Стоимость, пропускная способность и вопрос выборки
Рентгенография и CT медленнее и дороже за деталь, чем касание координатно-измерительной машины или визуальная проверка, поэтому они редко используются на 100% на линиях массового производства. Инженерный вопрос — как осуществлять выборку.
Рассмотрения:
- Рентгенография может быть достаточно быстрой для 100% скрининга простых деталей за несколько секунд на изображение, особенно вне линии или на выделенной станции. CT слишком медленен для полного объема 100% при большинстве производственных скоростей.
- Используйте CT для первичных образцов и периодической проверки, для любых возвратов с поля и для статистической выборки (например, один из пятидесяти или один на каждую полость формы за смену) для отслеживания тенденции пористости по полостям.
- Свяжите частоту выборки с возможностями процесса. Стабильные вакуумные ячейки могут делать выборку легкой; турбулентные, безвакуумные заливки требуют более тяжелой выборки, пока CT не подтвердит, что тенденция стабильна.
- Стоимость пропущенного внутреннего дефекта обычно значительно превышает стоимость выборки с помощью CT. Течь в корпусе клапана, достигающая клиента, влечет за собой гарантийные, транспортные и репутационные издержки, значительно превышающие цену периодического сканирования.
- Создайте библиотеку дефектов на основе данных CT, чтобы более дешевую рентгенографию можно было обучать и проверять по ней. Рентгенография становится скринингом; CT — эталоном для сравнения.
Связь мониторинга процесса важна здесь. Стратегия данных в мониторинге данных процесса литья под давлением объясняет, как регистрировать параметры впрыска, чтобы при обнаружении пористости с помощью CT можно было связать ее с конкретной машиной, ударом и полостью, а не гадать.
Связь результатов с управлением затвором, вентиляцией и изменениями процесса
Ценность CT — не в красивом 3D-изображении. В изменениях, которые он вызывает в форме и процессе.
Типичная обратная связь:
- Пористость в области последнего заполнения означает плохое питание или преждевременное застывание. Откройте затвор, добавьте перепускную скважину или увеличьте скорость третьего этапа. Исправление пористости в пористость при литье алюминия и решения отображает местоположение дефекта в изменение формы.
- Пористость вдоль линии раздела или в области первого заполнения указывает на захват воздуха. Улучшите вентиляцию, добавьте вакуумную помощь или уменьшите турбулентность при заливке. Руководство по проектированию вентиляции дополняет это напрямую.
- Холодное затвердевание на удаленной ребре означает, что фронт течения потерял температуру. Перенаправьте канал подачи так, чтобы он подавал материал в эту ребро раньше, или уменьшите его расстояние от расплава.
- Включения, скопившиеся в фиксированном месте, свидетельствуют о накоплении смазки для штампов или повреждении поверхности полости формы в этой точке; запланируйте обслуживание там.
- Карты толщины стенок из CT-сканирования показывают несогласованное заполнение; отрегулируйте вставку формы или охлаждение так, чтобы сечение соответствовало номинальному.
Полная таксономия дефектов и иерархия устранения находится в дефектах и решениях при алюминиевом литом под давлением. Мы рассматриваем CT как этап подтверждения: дефект появляется в объеме, причина прослеживается через руководство по дефектам, изменяются чип или процесс, и последующий CT подтверждает закрытие.
Практический план приемки для литейной линии
Рекомендуемый нами рабочий план:
- Определите критические зоны на CAD: герметичные поверхности, обработанные отверстия, каналы давления. Установите нулевую допуск для трещин и холодных швов в этих зонах.
- Установите лимит пористости по зонам, например, менее 2 процентов пустотности в критических зонах, менее 5 процентов в структурных зонах, измеряемый по области интереса в CT.
- Проведите CT на первом образце, при каждой смене формы и на периодической выборке по каждой полости.
- Используйте радиографию как высокоскоростной экран между проверками CT, откалиброванный относительно базовой линии CT.
- Записывайте каждый объем CT в соответствии с номером залпа и полостью, чтобы в будущем можно было проследить внутренние дефекты при полевом использовании.
Машины DZ Machinery собирают линии для литейного производства и отделки, где станции рентгена или CT интегрированы как контрольный этап перед роботизированной шлифовкой и полировкой, чтобы внутренние дефекты выявлялись до добавления стоимости отделкой. Обратитесь к нашей инженерной команде по вашему профилю риска дефектов и геометрии детали, и мы поможем разработать контрольный этап и изменения в вентиляции или вентиляционных отверстиях, необходимые для получения результатов.