Проектирование систем вентиляции и выхлопа при литье под давлением для снижения захвата воздуха
Куда на самом деле попадает захваченный воздух
При литье под давлением в пресс-форму полость никогда не бывает пустой в начале заливки; она заполнена воздухом примерно при 1 атм, плюс любые газы, выделяющиеся из смазки для пресс-формы и втулки заливки. Система литниковых каналов подает металл, и воздух должен выйти, иначе он сжимается и остается в ловушке. Первый принцип вентиляции заключается в том, что воздух следует за зоной последней заливки. Независимо от геометрии литникового канала, воздушный карман оказывается там, где встречаются фронты металла, и именно там должны быть вентиляционные отверстия.
Мы выделяем захваченный воздух в трех зонах:
- Зона последней заливки полости, где два или более фронта потока сходятся и зажимают между собой пузырек. Это классическое место для круглого, гладкого пустоты, которое рентген считывает как пористость.
- Глубокие карманы и стержни, где металл обтекает стержень, а воздух оказывается за ним. Эти пустоты располагаются у основания стержня, и к ним трудно добраться вентиляцией через линию разъема.
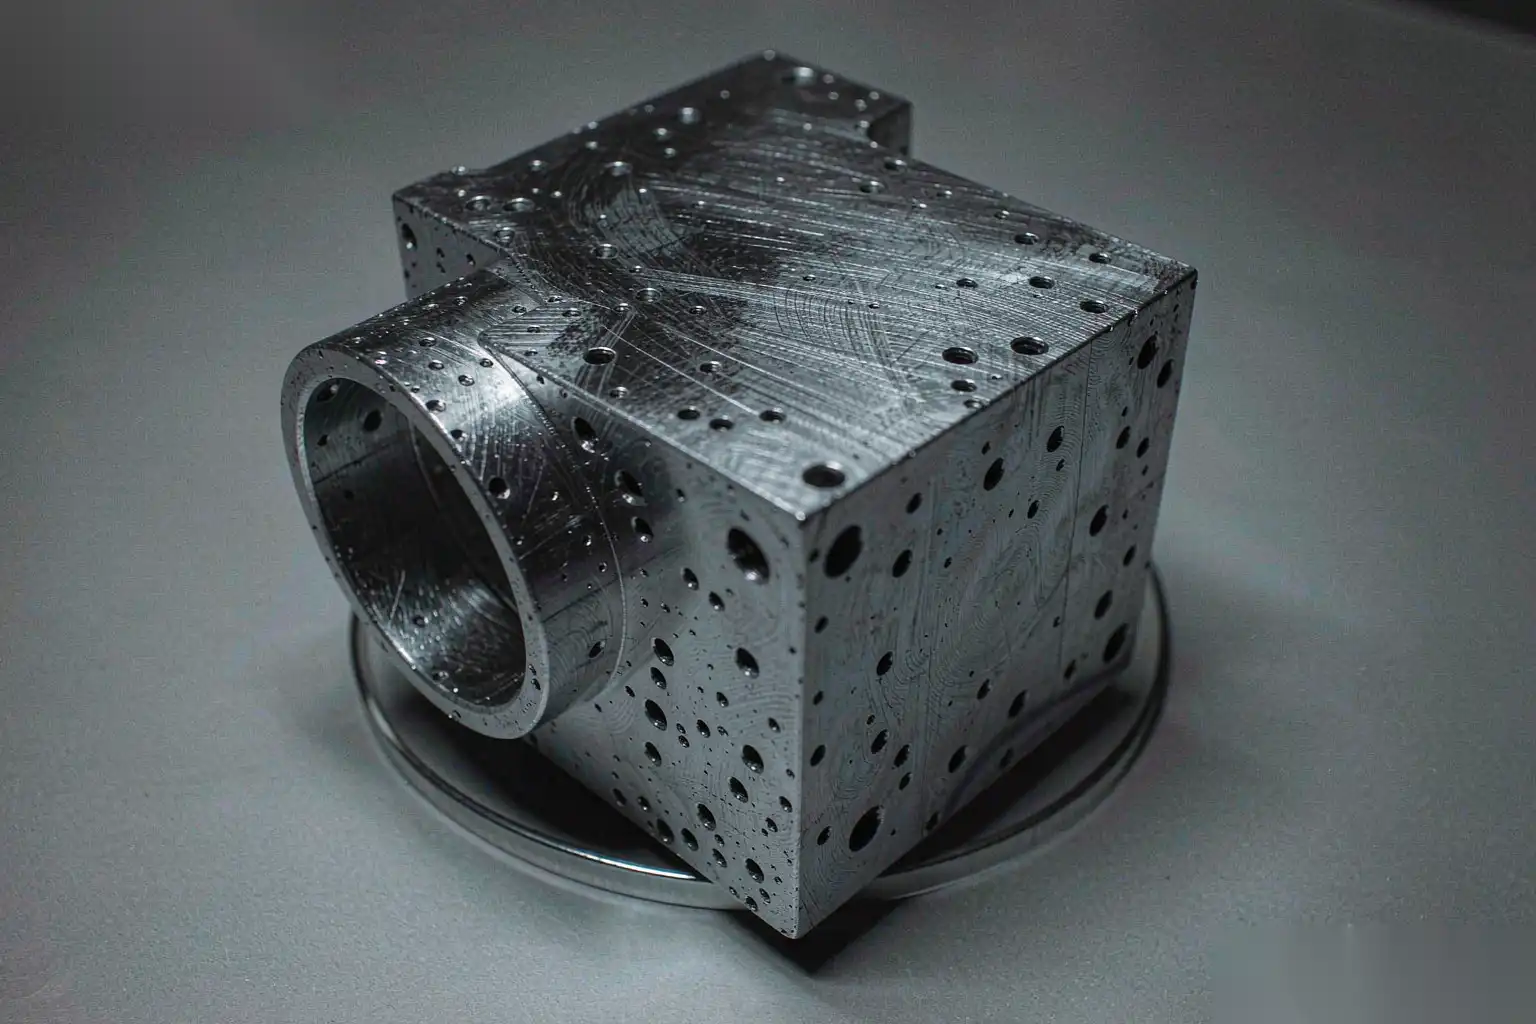
- Обработанные поверхности, где мелкий захваченный пузырек оказывается прямо под поверхностью, которую будет обрабатывать последующая операция. Механик вскрывает пузырек, и на поверхности появляется ямчатость, которую не может устранить ни одна полировка.
Захваченный воздух — это не то же самое, что усадочная пористость. Воздушные включения дают круглые, гладкостенные пустоты без картины питания; усадка дает угловатые, покрытые дендритами пустоты в толстых сечениях. Путаница между ними приводит к напрасным усилиям: усадку нельзя устранить вентиляцией, а воздух нельзя устранить питанием. Мы классифицируем по сечению и рентгену, затем определяем размер исправления в зависимости от механизма. Где причиной является воздух, то причины и решения пористости диагностика начинается с расположения вентиляционных отверстий, а не с сплава.
Глубина вентиляционного канала в зависимости от сплава и силы запирания машины
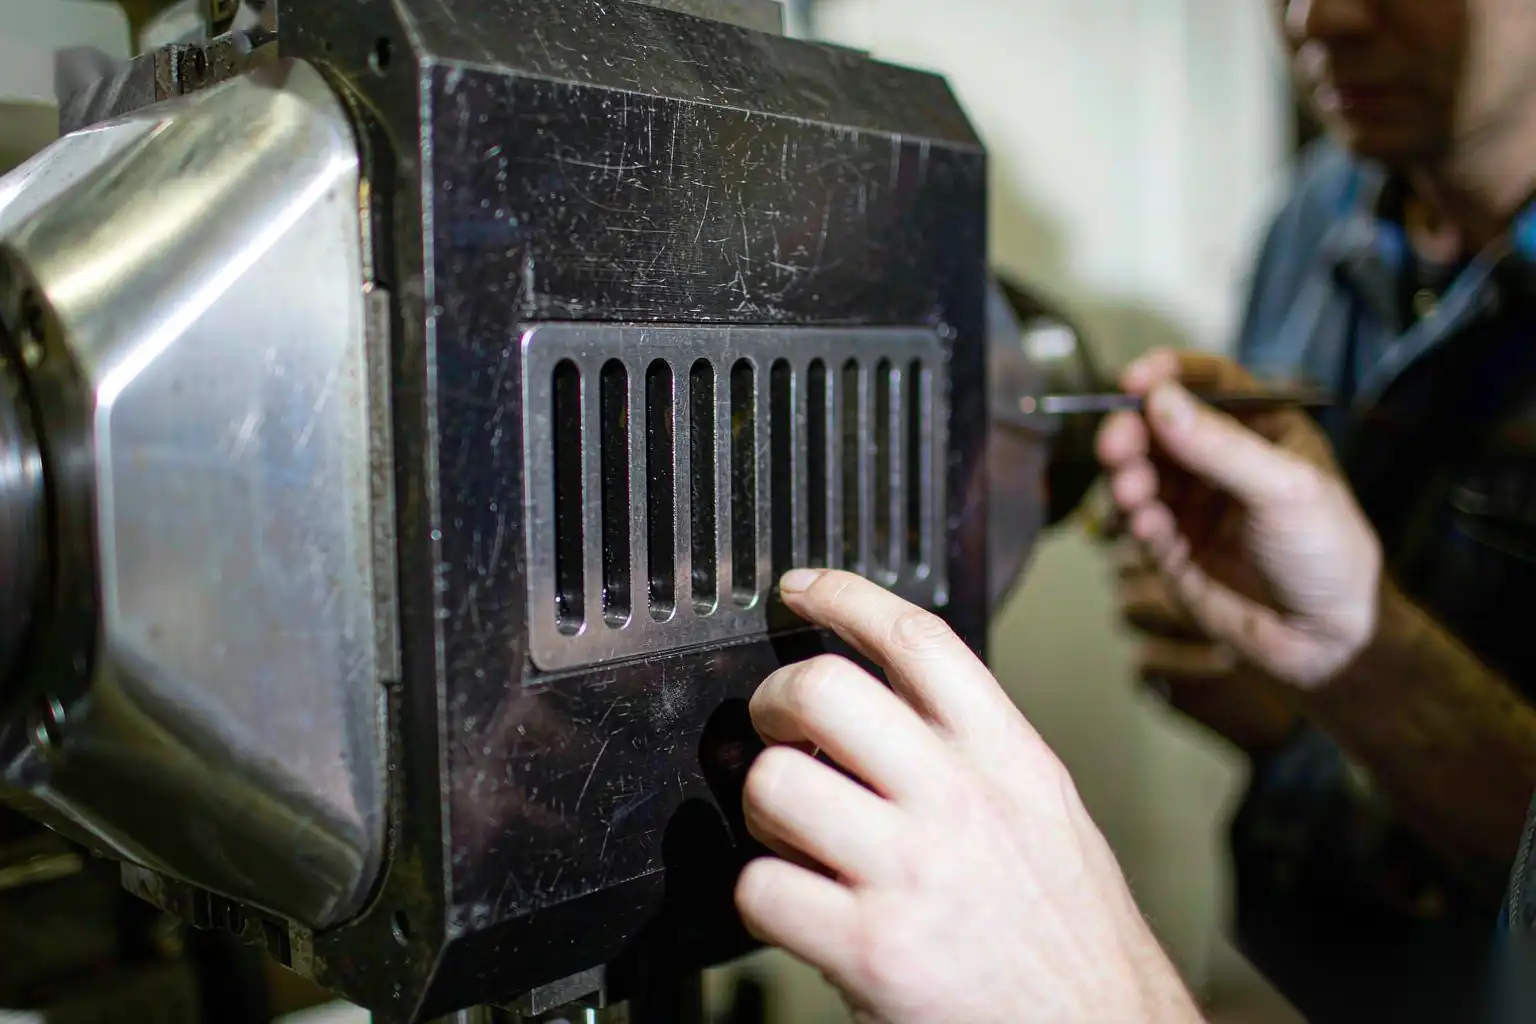
Вентиляционное отверстие — это неглубокий канал, вырезанный в линии разъема (или стержне), который позволяет воздуху выходить, пока металл находится достаточно далеко от полости, чтобы быть остановленным малой глубиной вентиляционного отверстия. Металл не будет проникать в вентиляционное отверстие, если его глубина меньше способности металла, ограниченного литниковым каналом, проникать; на практике предел устанавливается силой зажима и текучестью сплава. Слишком глубоко, и зажим не может удержать линию разъема, поэтому металл проникает в вентиляционное отверстие, и деталь прилипает; слишком мелко, и вентиляционное отверстие засоряется оксидом за несколько заливок и перестает работать.
Начальные глубины вентиляционных каналов, которые мы используем:
| Семейство сплавов | Типичная глубина вентиляционного канала (мм) | Диапазон силы запирания машины | Примечания |
|---|---|---|---|
| Алюминий (A380, A356) | 0.08-0.13 | 280-900 тонн | Более мелкие у тонких стенок; 0,10 мм — обычное значение по умолчанию |
| Алюминий, тонкостенный | 0.06-0.10 | 400-1200 тонн | Риск засорения; требуется чистый расплав |
| Цинк (Zamak, ZA) | 0.04-0.08 | 80-400 тонн | Нижняя температура, меньшая текучесть, менее глубокая безопасная зона |
| Магний (AZ91) | 0.10-0.15 | 300-900 тонн | Более высокая текучесть, следите за вспышкой |
Это стартовые значения. Ограничение — тоннаж зажима по сравнению с предполагаемой площадью: если давление в полости при заполнении умножить на предполагаемую площадь и оно приближается к силе зажима, то разделительная линия открывается, и появляется глубокая вспышка вентиляции. Мы рассчитываем необходимую силу зажима как давление в полости (обычно 40-90 МПа у ворот, ниже у вентиляции) умноженное на предполагаемую площадь, добавляем запас 15-20%, и устанавливаем глубину вентиляции так, чтобы разделительная линия оставалась закрытой. Машина мощностью 660 тонн, удерживающая предполагаемую площадь 350 см² при 60 МПа, требует около 210 тонн зажима только для давления в полости; остальное — запас для канала и собственного давления вентиляции.
Ширина вентиляции и общая площадь вентиляции важны так же, как и глубина. Вентиляция, которая глубокая, но шириной 2 мм, не может пропустить объем воздуха за 25 мс. Мы стремимся к такому общему сечению вентиляции, чтобы воздух мог эвакуироваться со скоростью заполнения; правило, которое мы используем, — общее поперечное сечение вентиляции должно быть как минимум равно поперечному сечению ворот, часто в два-три раза больше, распределенное по зонам последнего заполнения.
Геометрия места открытия вентиляции также определяет ее эффективность. Вентиляция, которая открывается в мертвом кармане, заполняется вспышкой и останавливается; вентиляция, которая открывается в уступе, глубже на 3-5 мм, чем щель, и шириной не менее 4-6 мм с каждой стороны, продолжает работать. Мы также наклоняем уступ от полости, чтобы выходящий воздух и вспышка выходили наружу, а не возвращались к детали. На инструменте с несколькими зонами последнего заполнения мы размещаем вентиляцию в каждой зоне, а не одну большую в самой крупной зоне, потому что воздух не сможет перемещаться боком к удаленной вентиляции за 25 мс заполнения. Вентиляция должна находиться прямо по линии прибытия фронта потока, чтобы воздух выталкивался прямо, а не обходил угол, где он застревает.
Каналы выпуска воздуха против пористой стали
Существует два основных способа вывести воздух за разделительную линию: обработанные каналы выпуска и пористые (синтерированные) вставки вентиляции. Каждый имеет свое место.
Обработанные каналы выпуска
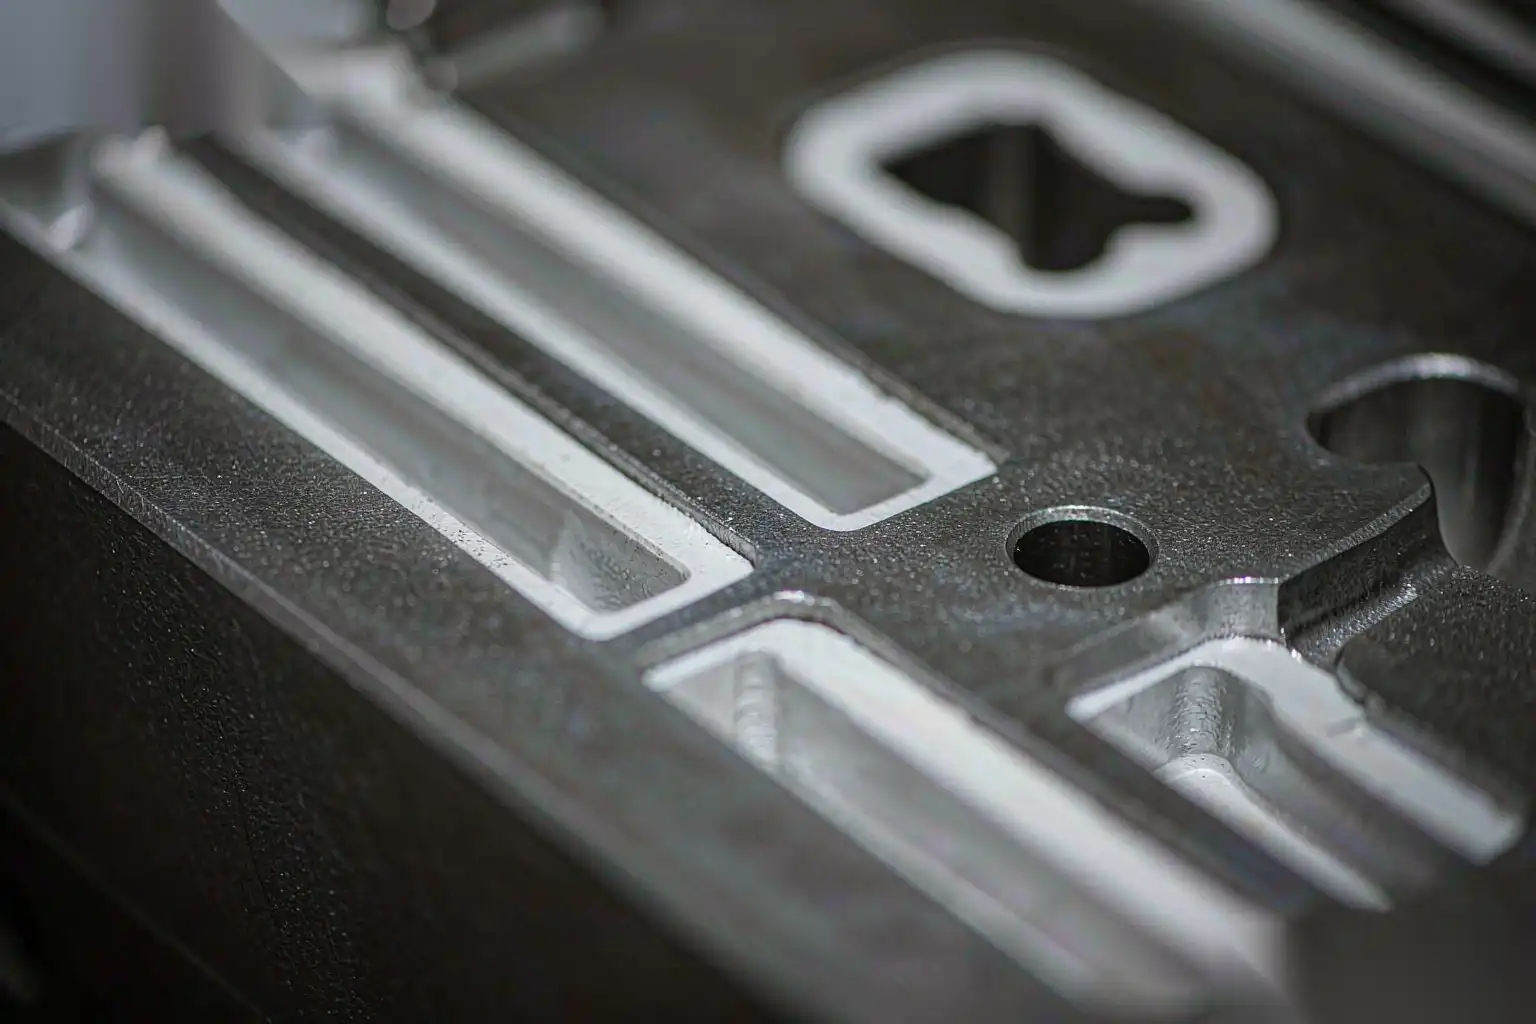
Обработанная вентиляция — это неглубокий паз в разделительной линии, открывающийся в более крупный выпускной канал (карман, вырезанный глубже, чем вентиляция, чтобы выпущенный воздух и вспышка могли уйти, не блокируя паз). Преимущества: дешевый, легко вырезать, легко очищать, можно делать точно там, где зона последнего заполнения. Недостатки: засоряется оксидом и остатками смазки, требует очистки после каждой смены, иначе теряет площадь. Мы проектируем выпускной канал глубиной не менее 3-5 мм за вентиляцией, чтобы небольшая вспышка не задела паз.
Пористые синтерованные стальные вставки
Пористая вставка — это синтерованный металлический пробка, размещенная в разделительной линии или в ядре, пропускающая воздух через свои поры, но блокирующая жидкий металл, поскольку поры ниже порога вспышки. Преимущества: очень высокая эффективная площадь вентиляции при небольшом размере, достигает зон, недоступных для щели разделительной линии, и остается открытой дольше. Недостатки: поры засоряются смазкой и оксидом, требуют сжигания или ультразвуковой очистки по графику; являются расходным материалом; требуют такой же глубины, как и обработанный канал, иначе вспышка.
Мы выбираем по доступности и степени засорения:
- Зона последнего заполнения на разделительной линии, легко доступная: обработанный канал с глубоким выпускным каналом.
- Глубокое ядро или карман, куда не может добраться щель разделительной линии: пористая вставка у основания ядра.
- Работа с высоким уровнем смазки и высоким давлением в полости: пористые вставки плюс обработанный канал, очищаемые через фиксированные промежутки.
Распространена смешанная стратегия. На корпусе крана с глубоким резьбовым выступом мы устанавливаем пористую вставку у основания ядра выступа и обработанный вентиляционный канал на противоположном крае последней заливки. Вставка улавливает карманный воздух; обработанный вентиляционный канал улавливает основной объем. Оба находятся в графике очистки.
Вакуумное вентиляционное отверстие
Вакуумное вентиляция удаляет воздух до прибытия заливки, вместо того чтобы полагаться на металл для его вытеснения. Вакуумный клапан на полости втягивает воздух до абсолютного давления 50-200 мбар прямо перед движением поршня, чтобы заливка происходила в почти пустом пространстве. В результате образуется меньше и меньших пузырьков, а для косметических или герметичных деталей — значительное повышение выхода продукции.
Мы указываем вакуумное вентиляцию, когда выполняется хотя бы одно из условий:
- Деталь герметична под давлением (корпус клапана, корпус насоса) и тест на утечку по пористости показывает отклонения выше 3-5%.
- Косметическая поверхность должна быть без пор после полировки, а механическая полировка может открыть мелкие пузырьки.
- Стена тонкая (менее 1,5 мм), а путь потока длинный, поэтому нет времени вытеснить воздух через вентиляционные отверстия.
- Заказчик требует вакуум согласно спецификации, что широко распространено в автомобильной и сантехнической сертификации.
Вакуум изменяет конструкцию вентиляции. При предварительном вакуумировании полости вентиляционные отверстия могут быть глубже, а скорость заливки — выше без захвата воздуха, что позволяет заливать быстрее и снижать риск застывания на тонких стенках. Но вакуумный клапан должен герметично закрываться при заливке; протекающий клапан засасывает металл в вакуумную линию и прекращает работу. Мы подбираем диаметр клапана в соответствии с объемом полости и мощностью насоса, чтобы полость достигала целевого вакуума за время мертвой зоны машины до продвижения поршня. A руководство по вакуумному литому под давлением подробно описывает тайминг клапанов и подбор размеров насосов, но правило заливки остается в силе: вакуум не исправляет неправильно сбалансированную заливку, он только удаляет воздух, который в противном случае остался бы после хорошей заливки.
Примечание о стоимости: вакуум добавляет клапан, насос, контроллер и цикл очистки. Мы оправдываем это избеганием брака на герметичных или косметических деталях, а не по умолчанию для простого кронштейна.
Как плохая вентиляция создает пористость, которую никакая полировка не скроет
Полировка и шлифовка удаляют материал с поверхности; они не могут заполнить пустоту под ней. Деталь с пузырьком 0,2 мм под косметической поверхностью выглядит нормально после отливки, затем после роботизированной полировки удаляется 0,05-0,15 мм, и пузырек превращается в яму. Оператор видит “дефект полировки”, но причина — вентиляция. Мы чаще всего сталкиваемся с этим у:
- водопроводных носиков и ручек, где видимая поверхность также является последней заливочной.
- крышек корпусов, где обработанная герметизирующая поверхность пересекается с зоной захваченного воздуха.
- декоративных отделок, где мелкий пузырек под хромом или анодированным слоем нарушает покрытие.
Цепочка причин такова: недостаточная площадь вентиляции в зоне последней заливки → воздух сжимается в маленький пузырек → пузырек находится прямо под поверхностью → при обработке он прорезается → косметический брак. Решение — на этапе вентиляции, а не у полировщика. Мы подтверждаем это срезом отклоненной детали в яме и измерением глубины пузырька относительно снятого материала; если верхушка пузырька находится внутри удаленного слоя, причина — вентиляция.
Именно поэтому мы проектируем вентиляцию и обработку вместе. Обработка определяет, сколько материала снимается с каждой поверхности; вентиляционные отверстия размещаются так, чтобы зона захваченного воздуха не находилась внутри этого слоя видимой или обработанной поверхности. Для детали, обработанной до Ra 0,4 после удаления 0,10 мм материала, любой пузырек, вызванный вентиляцией, должен находиться более чем на 0,10 мм ниже каждой обработанной поверхности, или расположение вентиляционных отверстий должно быть скорректировано.
Метод приемки, который мы используем для нового инструмента:
- Запустите первые 50 деталей с запланированными вентиляциями, затем рентген или срез 5 деталей через полость.
- Постройте график глубины пузырька против запасов на лицевой поверхности; отклоните любой пузырёк внутри контура запаса.
- Если пузырьки присутствуют, углубите или расширьте вентиляцию в зоне последней заливки, нанесённой на карту, или добавьте пористую вставку, и повторите проверку.
- Только после успешной вентиляции мы фиксируем параметры роботизированной полировки.
Обслуживание вентиляций и контроль процесса
Вентиль, который работает на первом запуске и засоряется на 500-м, — это вентиль, не предназначенный для производства. Смазка и окисление накапливаются в канале и пористых вставках, и по мере уменьшения площади увеличивается захват воздуха и количество отклонений по пористости, несмотря на отсутствие изменений в сплаве или оборудовании. Мы включаем обслуживание в дизайн:
- Обработанные вентиляции: очищайте каждую смену; запишите зону последней заливки и глубину канала после очистки.
- Пористые вставки: сжигайте или ультразвуково очищайте через фиксированное количество запусков (обычно каждые 3000-10000 запусков, в зависимости от нагрузки смазки); держите запасные части, чтобы инструмент не останавливался.
- Вакуумные клапаны: проверяйте герметичность и вакуум насоса при каждой настройке; протекающий клапан обнаруживается при первом запуске по следам давления.
Мы также отслеживаем работу вентиляции через данные процесса машины. Повышение давления в полости при фиксированной скорости поршня или позднее прибытие фронта потока в проверке моделирования и реальных данных указывает на засорение вентиляции до выхода деталей из строя. Этот мониторинг данных процесса подход превращает обслуживание вентиляции из догадок в запланированное действие, основанное на реальных сигналах.
Команда умного производства DZ проектирует вентиляцию и последующие роботизированные ячейки полировки и шлифовки как единый комплекс, чтобы расположение вентиляции учитывало запас для отделки, а полировщик не обвинялся в пористости, которую он не может устранить. Если после отделки вы замечаете отклонения по пористости, отправьте нам модель детали и несколько отклонённых образцов, и мы совместно определим зону захвата воздуха и предложим изменения в вентиляции и отделке.