Обслуживание пресс-формовочных машин: советы по предотвращению дорогостоящих простоев
Лицо, заливающее литые детали в России, потеряло пятничную смену из-за заедшего выбрасывателя. Деталь была простой, заказ срочным, а неисправность глупой: охлаждающая линия медленно засорялась, плита нагревалась, и выбрасыватель заедал, пока не зажало. Ремонт занял четыре часа; потерянное производство и задержка с отгрузкой обошлись гораздо дороже. Мы видели такую историю в десятке стран. Большинство простоев при литье не драматичны — они малы, игнорируются и накапливаются.
Если вы управляете машина для литого прессования, то это руководство по обслуживанию — дисциплина, которая обеспечивает его работу. Оно написано для тех, кто действительно открывает защиту утром, а не для руководства, которое никто не читает.
Почему простои обходятся дороже, чем кажется
Остановка машины — это не просто неподвижный металл. Это команда без дела, печь, которая всё ещё горит газом, линия обработки, которая накапливается за ней, и дата отгрузки, которая откладывается. Реальная стоимость поломки — это каскад последствий, а не ремонт. Поэтому самое дешевое обслуживание — это такое, которое предотвращает неисправность до начала смены — и потому правильно подобранная ячейка с запасом превосходит работу на пределе до поломки.
Проверки за смену, выявляющие большинство неисправностей
Печь и стержень
Проверяйте уровень расплава, состояние огнеупорных материалов и посадку стержня каждую смену. Течь или неправильная посадка стержня загрязняет заливку и быстро изнашивается. Маленькие капли металла там, где их не должно быть, — раннее предупреждение — не стирайте и не забывайте их.
Плита, тяговые стержни и выбрасыватели
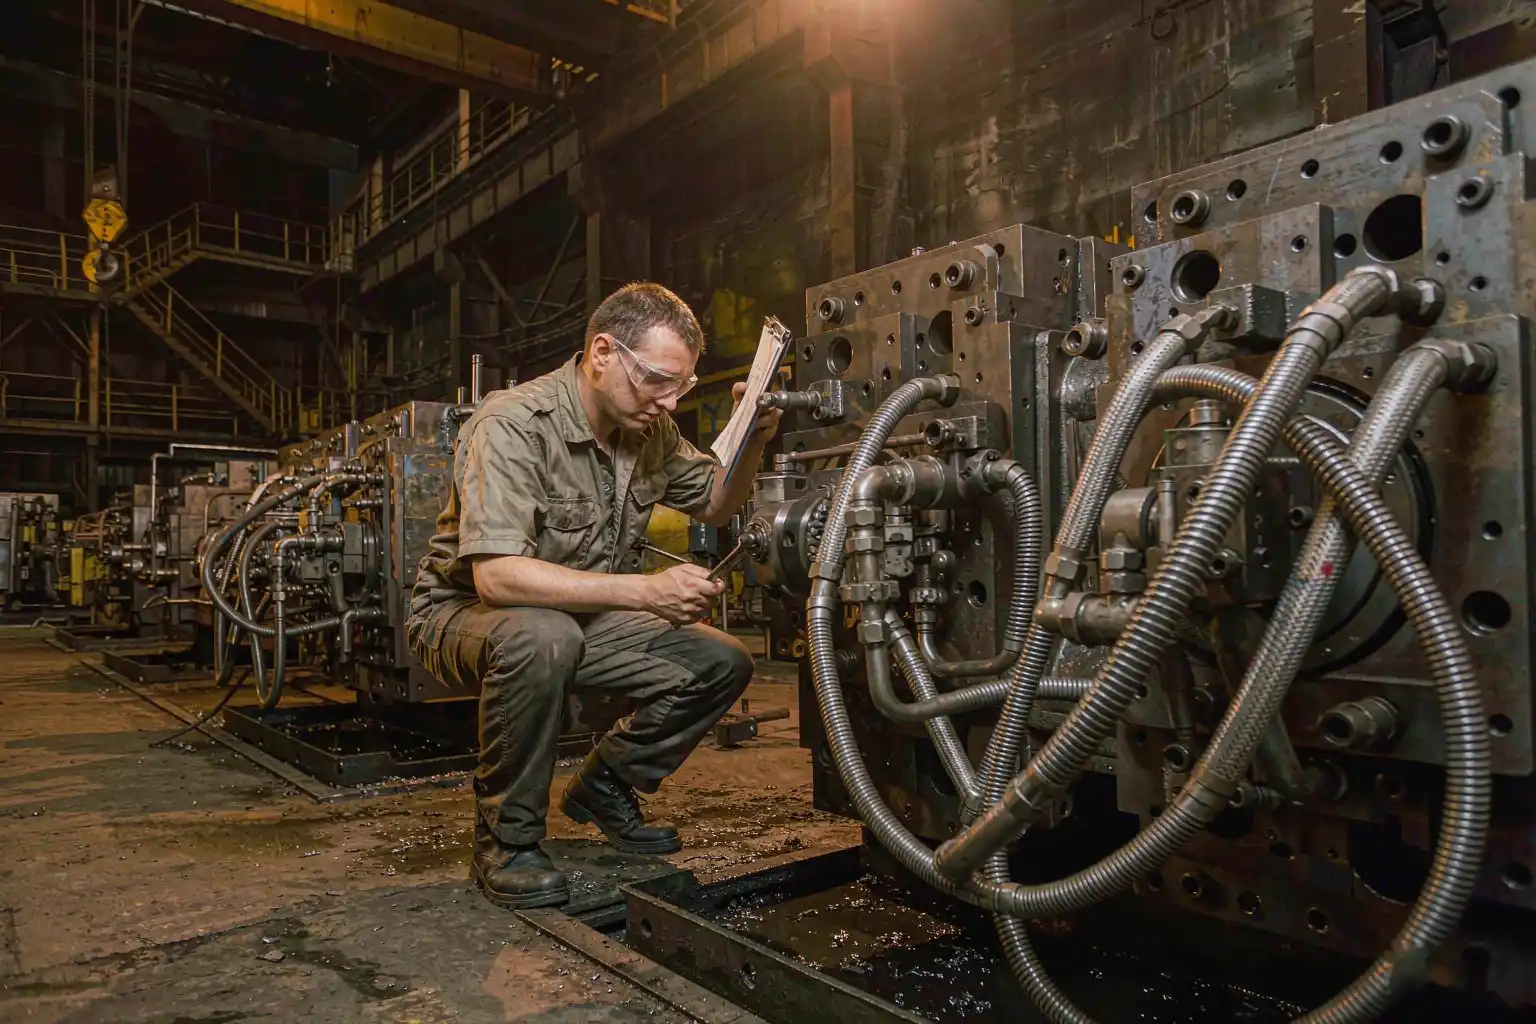
Обратите внимание на неравномерные следы на плите, заедание выбрасывателей и линии напряжения тяговых стержней. Смазывайте по графику, а не по мере необходимости. Пины и втулки изнашиваются вместе; заменяйте их комплектом, когда один из них вызывает подозрение.
Система охлаждения
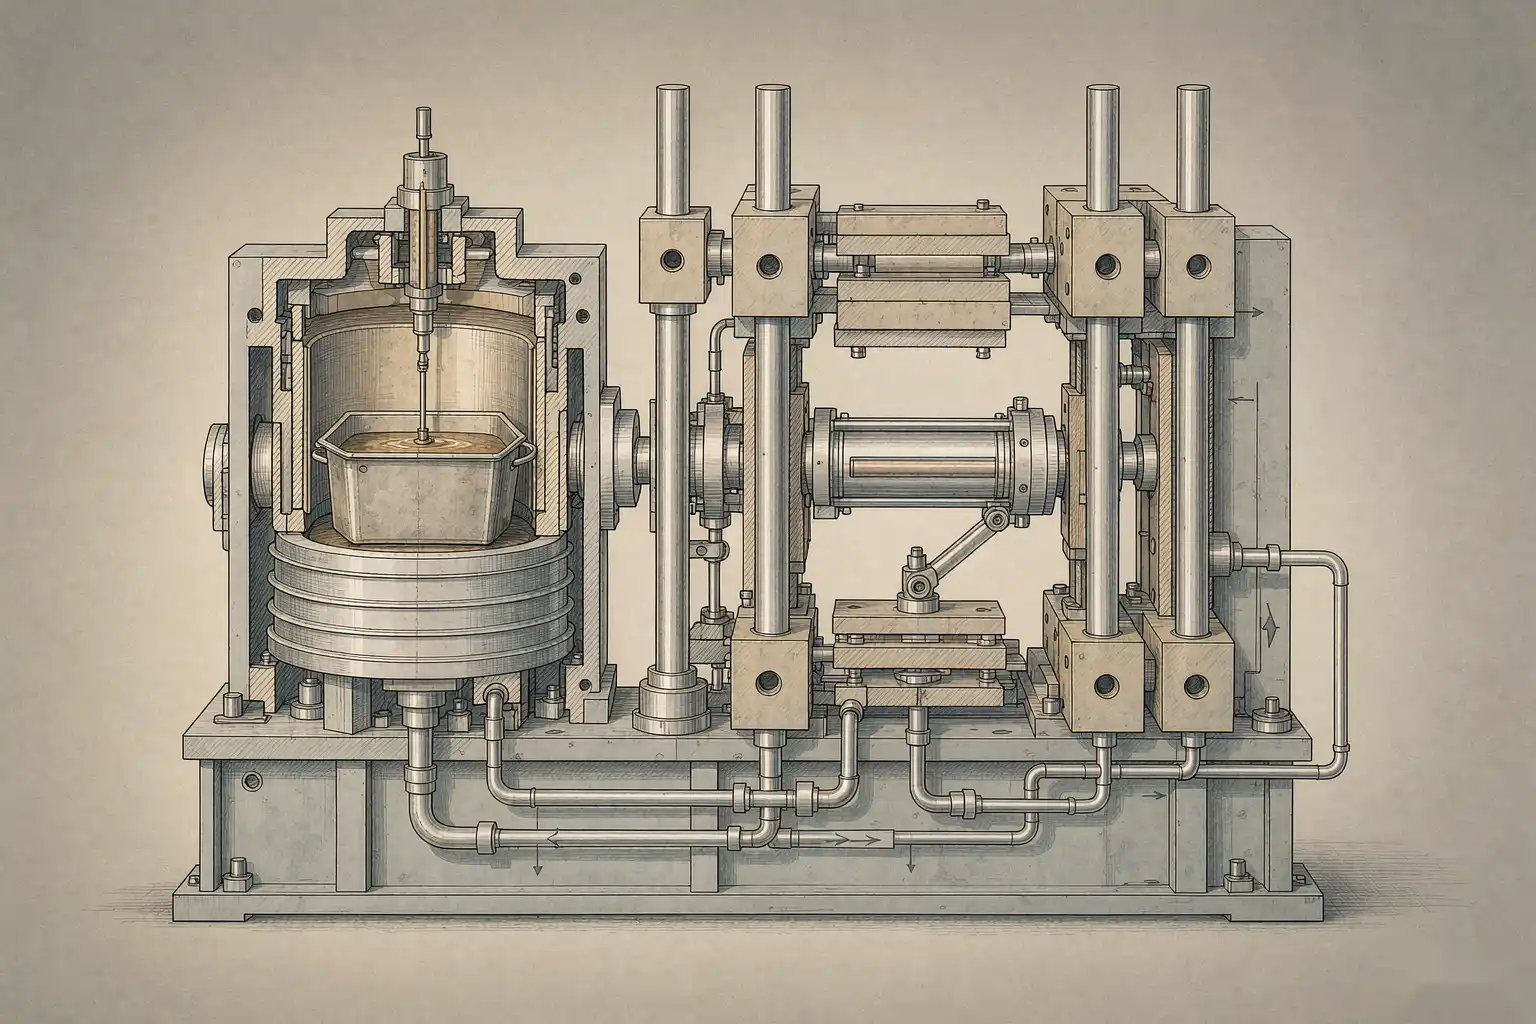
Охлаждение — место, где скрываются большинство тихих неисправностей. Проверяйте поток и температуру на каждой цепи, а не только на основной линии. Частично засоренная линия увеличивает время цикла и вызывает деформацию задолго до того, как произойдет остановка. Наши заметки о системе охлаждения формы расположении и балансировке крышки, делающие эту проверку значимой.
Гидравлика и управление
Следите за температурой масла, давлением в фильтре и любыми новыми сигналами тревоги на контроллере. Контроллер, начинающий выдавать случайные ошибки, указывает на проблему — зафиксируйте её, прежде чем она приведет к остановке.
План профилактических мероприятий, а не молитва
Ежедневные проверки выявляют очевидное. Еженедельные и ежемесячные задачи — остальное: проверка крутящего момента, замена уплотнений по графику, калибровка рецептов давления заполнения и документальный осмотр самой формы. Дисциплина важнее интервала — письменный журнал, который кто-то просматривает, превосходит идеальный график, которому никто не следует.
Стратегия запасных частей
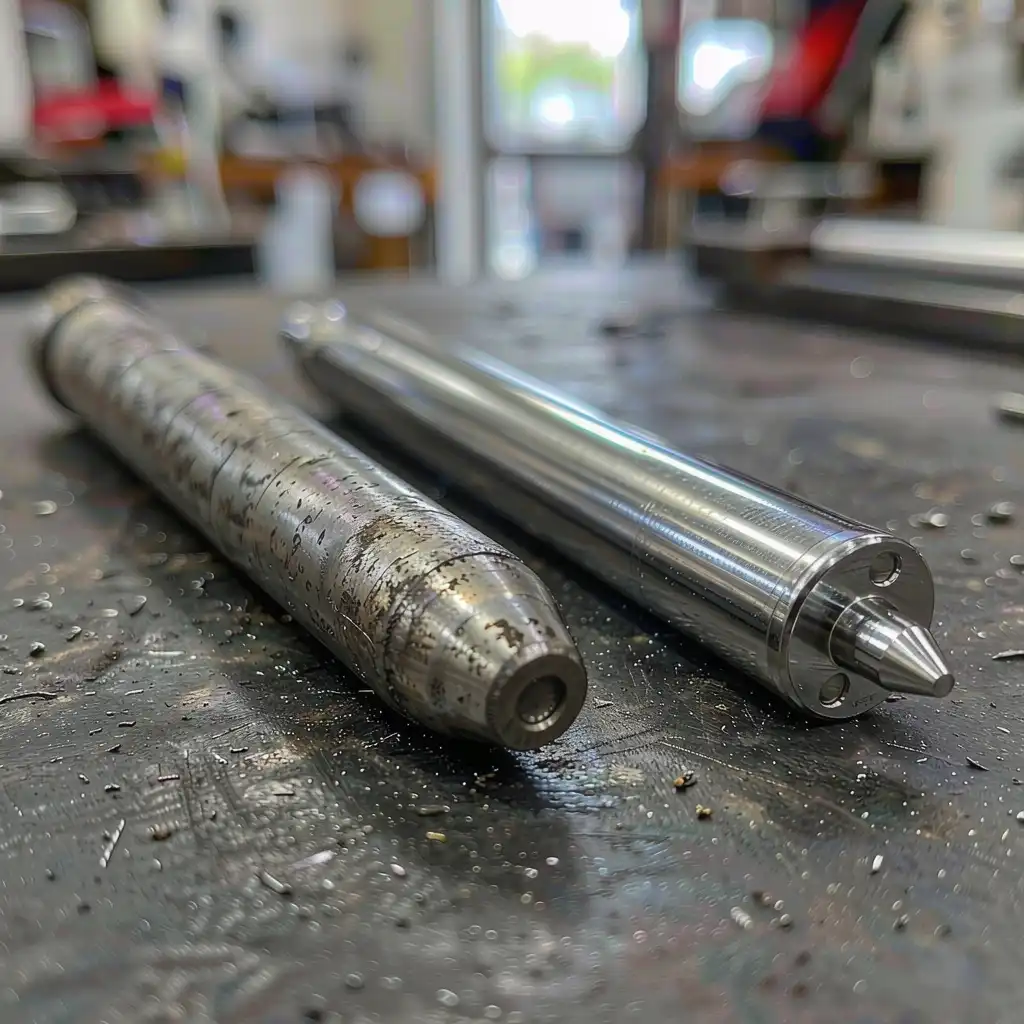
Держите запчасти, которые останавливают линию на полке: штифты и втулки для выбрасывателей, уплотнения, датчики и запасной стебель. Цель — не иметь всё в наличии — а иметь несколько позиций, отсутствие которых превращает четырёхчасовую починку в четырёхдневную очередь. Простого списка min/max, пересматриваемого раз в квартал, достаточно, чтобы предотвратить большинство неожиданных остановок.
Три ошибки, которые увеличивают время простоя
1. Работать до поломки. Плановое техническое обслуживание стоит час работы; поломка — это неплановая смена плюс цепная реакция за ней.
2. Игнорировать систему охлаждения. Она тихо выходит из строя — сначала медленные циклы и больше брака, позже — жесткая остановка. Следите за потоком и температурой, а не только за “холодно ли”.”
3. Пропускать калибровку. Давление заполнения и рецепты зажима со временем смещаются. Перекалибруйте по графику, иначе ваш “одинаковый” деталь постепенно превращается в другую, худшую деталь.
Контрольный список перед техническим обслуживанием
- Журнал за смену: печь, плита, выбрасыватели, охлаждающий поток, гидравлика, тревоги
- Ежемесячно: крутящий момент, уплотнения, калибровка рецептов, осмотр штампа
- Минимум/максимум запасных частей для позиций, останавливающих линию, пересматривается раз в квартал
- Один ответственный, который читает журнал и действует по тенденциям, а не только по неисправностям
- Обучение, чтобы ночная бригада проверяла те же вещи, что и дневная
Часто задаваемые вопросы
Как часто должна обслуживаться машина для литейных форм?
Ежедневные проверки оператора, а также запланированные еженедельные и ежемесячные задачи, с крупным обслуживанием, привязанным к количеству отливов или календарю — что наступит раньше. Интервал важен меньше, чем последовательность и ведение журнала.
Что вызывает большинство поломок машины для литейных форм?
Засорение системы охлаждения, износ выбрасывателей и тяг, а также выход из строя гидравлических уплотнений — в списке лидируют. Почти все выявляются на ранней стадии простыми проверками за смену.
Какие запасные части всегда следует держать под рукой?
Штифты и втулки для выбрасывателей, уплотнения, ключевые датчики и запасной стержень — немногие элементы, отсутствие которых превращает короткий ремонт в длительную остановку линии.
Данное руководство подготовлено командой инженеров-приложений компании Xiamen Dingzhu Intelligent Equipment Co., Ltd. (DZ Machinery), которая проектирует и вводит в эксплуатацию линии для удаления заусенцев, шлифовки, полировки и литейные линии для производителей более чем в двенадцати странах. Интервалы обслуживания выше отражают типичную практику; подтвердите точные графики в руководстве к вашей машине и у поставщика.
Теги: машина для литого прессования, литье под давлением, литейное производство, выбор машины, покупка, литье из алюминия под давлением