Корпуса водяных счетчиков, изготовленные методом литья под давлением: толщина стенок, уплотнение и объём
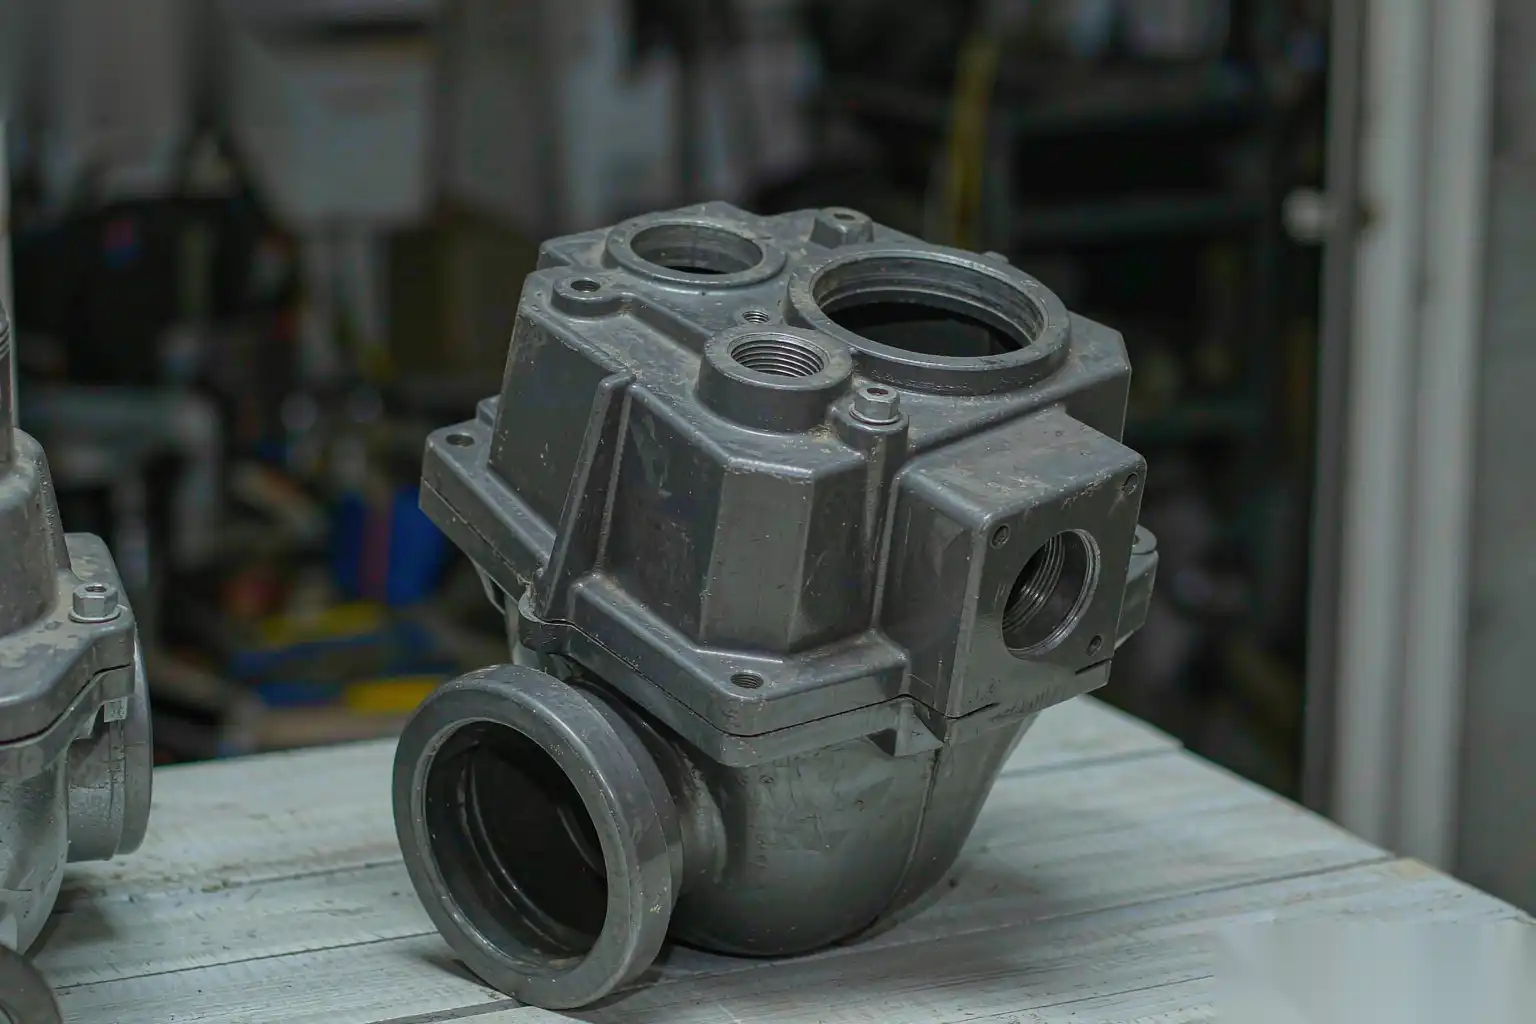
Корпус водяного счетчика — это обманчиво требовательная часть. Он выглядит как простое корпусное устройство в форме Y или прямого прохождения, но он должен выдерживать линийное давление в течение десятилетий или более, герметично уплотняться против питьевой воды без утечек, содержать внутренние проходы с контролируемым объемом и при этом иметь низкую себестоимость, чтобы выигрывать муниципальные и коммунальные тендеры. Традиционно для этой роли использовалось песчаное литье и обработка латунью, но литейное производство под давлением, особенно из алюминия и цинка, заняло значительную долю, поскольку оно обеспечивает герметичные, повторяемые корпуса при высоких объемах и меньшей стоимости.
Эта статья является руководством по проектированию и процессам для корпусов водяных счетчиков из литейного производства под давлением, предназначенным для инженера, задающего требования к детали, и инженера по процессам, который должен обеспечить герметичность и чистоту. Мы рассматриваем, почему литейное производство под давлением превосходит альтернативы, толщину стенок и сложность внутренних полостей, контроль герметичности и пористости, включая вакуум и дегазацию, обработку уплотнительных поверхностей и эталонов, коррозию и чистоту для питьевой воды с выбором покрытий, а также роботизированную обработку высокого объема.
Почему литейное производство под давлением превосходит песчаное литье и латунь для корпусов счетчиков
Корпус счетчика — это изделие с высоким объемом производства, несущим давление, геометрически повторяющееся, и именно в этом случае выигрывает литейное производство под давлением.
Против песчаного литья:
- Песчаное литье чаще протекает по пористым путям и требует пропитки или тяжелой обработки для герметизации. Литейное производство под давлением с контролируемым процессом дает значительно меньше соединенных пор.
- Повторяемость размеров гораздо выше, поэтому обработанные уплотнительные поверхности и резьбовые соединения располагаются стабильно на тысячах деталей.
- Поверхностная отделка от формы однородна, что способствует как герметичности, так и адгезии покрытий.
Против обработки латунью из бруска или ковки:
- Стоимость материала за корпус ниже для алюминия или цинка, чем для латуни, а металл легче для обработки и транспортировки.
- Литейное производство под давлением почти формирует внутреннюю форму, устраняя большую часть обработки, необходимой для сверления проходов в латунных деталях.
- Цикл производства на один корпус короткий и стабильный, что поддерживает объемы, требуемые коммунальными службами.
Обмен заключается в том, что литейное производство под давлением требует дисциплины процесса по пористости и чистоте, чего латунь, будучи плотной и легко обрабатываемой, не требует. Корпус счетчика, прошедший литье, но протекающий при испытании на 16 бар, считается возвращенной партией, поэтому процесс должен быть спроектирован для герметичности с первого залпа.
Толщина стенок и сложность внутренних полостей
Корпуса счетчиков проводят воду через внутренние проходы, поэтому литье должно формировать эти проходы как полые ядра, а не только как обработанные после сверления отверстия. Это делает толщину стенок и дизайн ядер центральной задачей.
Целевые параметры дизайна:
- Номинальная толщина стенки: 2,5 до 4,0 мм — практический диапазон для алюминиевых корпусов счетчиков диаметром от 15 до 50 мм. Более тонкие рискуют короткими заливками в длинных проходах; более толстые уменьшают усадочную пористость в тяжелых секциях вокруг выступов.
- Поддерживайте однородность стенок лучше чем 1,5:1 по толщине между толстой и тонкой частями по всему корпусу; выпуклость там, где ответвление встречается с основным отверстием, — обычное место для пористости и утолщения.
- Формируйте внутренние проходы с помощью песчаных или растворимых ядер только в случае невозможности их формирования литейными ядрами; для большинства прямых и простых Y-образных корпусов это делается фиксированными и движущимися ядрами в форме, что дешевле и быстрее, чем использование потерянных ядер.
- Избегайте слепых карманов, которые задерживают воздух; проветривайте их или изменяйте форму так, чтобы последним замерз металлом был подан, а не изолирован.
Сложность внутренней полости влияет на количество ядер и, следовательно, на стоимость и цикл изготовления кристалла. Прямой корпус с одним ответвлением требует меньше ядер, чем корпус с несколькими портами; при возможности спецификации упростите расположение портов для снижения стоимости инструмента. Объем внутреннего прохода является метрологическим требованием (измеритель измеряет по известному объему), поэтому полый проход должен точно сохранять сечение; спроектируйте ядро так, чтобы износ не изменял площадь отверстия за весь срок службы инструмента.
Контроль герметичности и пористости
Корпус измерителя по своей функции является сосудом под давлением. Режим отказа — это соединенный пористый путь от водяного прохода к внешней среде или между проходами, который проявляется только при испытательном давлении. Контроль пористости — основа процесса.
Основные контрольные параметры:
- Заполните полость с минимальной турбулентностью. Хорошо спроектированный затвор и канал доставляют металл к дальним стенкам раньше, чем передняя часть замерзает, избегая захваченного газа, который может стать путём утечки.
- Используйте вакуумную помощь при заполнении полости для герметичных корпусов. Удаление воздуха до и во время заливки значительно снижает газовую пористость и является стандартом для критичных к утечкам деталей. Наши руководство по вакуумному литому под давлением покрывают оборудование и рабочие режимы, которые мы используем.
- Дегазация расплава. Водород и оксидные включения в жидком состоянии образуют поры при затвердевании; чистый, дегазированный расплав — первая линия защиты.
- Контролируйте процесс затвердевания так, чтобы последним замерз металлом был подан через подъемник или перелив, а не изолирован в толстом сечении.
- Для карты причин пористости наш причины и решения пористости алюминиевых литых изделий рассматривает газовую и усадочную пористость и исправления, которые применимы непосредственно к корпусам измерителей.
Дисциплина приемки:
- Испытайте каждый корпус на прочность под давлением, или хотя бы случайную статистическую выборку, при давлении выше рабочего (обычно 1,5-2 раза превышающего номинальное давление линии, например, линия 16 бар тестируется до 24-32 бар). Полное тестирование — недорогая страховка для детали, отказ которой — утечка воды в здании.
- Отслеживайте тенденции пористости от испытательной станции до параметров процесса; рост уровня утечек — сигнал расплава или вакуума, а не случайный дефект.
Обработка герметичных поверхностей и эталонов
Герметичность корпуса измерителя обеспечивается обработанными поверхностями: поверхностью камеры измерителя, концами соединителей и любым стеклянным или интерфейсным соединением. Эти поверхности не отливаются с окончательной плоскостью; они обрабатываются, и отливка должна поддерживать эту обработку.
Стратегия эталона и обработки:
- Определите основной эталон на стабильной отливке (сторона линии разъема, самая большая плоская поверхность) и зафиксируйте корпус по двум признакам так, чтобы ЧПУ располагало его одинаково каждый раз. Наш Допуск на литейную обработку и базовые поверхности Руководство по деталям, сколько допусков оставить и как выбрать базовые поверхности, чтобы они выдержали обрезку и обработку.
- Оставляйте допуск на обработку 0,5 до 1,0 мм на уплотнительных поверхностях, чтобы ЧПУ удалил поверхностную кожу и любые вариации линии разъема, достигнув прочного металла.
- Обрабатывайте резьбовые соединения или фланцы до стандартов уплотнения (например, форма резьбы и уплотнительное седло), а не отливайте их; отлитые резьбы на нагруженной части ненадежны.
- Держите отверстие, в которое вставляется измерительный элемент, с точной круглостью и диаметром, поскольку точность измерителя зависит от известного прохода. Обрабатывайте его из ядра, не доверяйте отлитому отверстию.
- Последовательность важна: сначала обрежьте до чистого, недеформированного корпуса, затем ЧПУ обработайте уплотнительные поверхности и отверстия по определенным базам, чтобы обработанные поверхности были привязаны к стабильной базе.
Корпус, который деформируется при обрезке, будет обрабатываться неправильно, и уплотнение будет протекать при сборке, даже если отливка цела. Процесс обрезки и цепочка базовых точек для ЧПУ должны проектироваться совместно.
Детали уплотнения: прокладки, соединители и пути утечки
Обрабатываемые поверхности — это только половина истории уплотнения. Корпус также должен принимать соединители, камеру измерителя и регистр так, чтобы закрыть все пути утечки при сборке, а дизайн отливки влияет на надежность этих соединений.
Варианты уплотнения соединений:
- Резьбовые соединители: резьба вырезается на ЧПУ, а не отливается, и уплотнение происходит на конусном седле или с помощью резьбовой герметизации. Отлитый выступ за резьбой должен быть достаточно толстым и без пористости в зоне уплотнения, потому что поры там пропускают через резьбу независимо от качества резьбы.
- Фланцевые соединения с плоской поверхностью: полагаются на обработанную плоскость и прокладку или О-колцо. Отливка должна удерживать фланец в плоскости после обрезки; искаженный фланец означает, что прокладка не сможет равномерно сжаться, и соединение будет протекать. Проектируйте фланец с достаточной толщиной и симметричным охлаждением, чтобы он не деформировался.
- Соединители с защелкой или компрессионные: требуют плотного, чистого отверстия на уплотнительном участке; обработайте участок и контролируйте его диаметр, чтобы эластомер уплотнялся на прочном металле.
Дисциплина путей утечки:
- Держите зоны уплотнения, контактирующие с жидкостью, подальше от линии разъема и от остатков перелива, так как именно там наиболее вероятно наличие поверхностных пор.
- Направляйте заливку полости так, чтобы уплотнительные выступы были последними, кто застывает, и чтобы их подавали, а не лишали питания, чтобы они были из прочного металла, где сидит уплотнение.
- Рассматривайте любую пористость, обнаруженную на уплотнительной поверхности во время теста, как сигнал о процессе, а не как единичный случай; это указывает на условия заполнения, вакуума или плавления в этом месте.
Корпус может быть идеально по размерам и все равно протекать, если зоны уплотнения не были спроектированы для надежности. Раскладка отливки и метод уплотнения при сборке должны быть определены совместно.
Коррозия и чистота для питьевой воды
Корпуса счетчиков соприкасаются с питьевой водой, поэтому два требования накладываются друг на друга: металл не должен корродировать в эксплуатации, и внутренняя поверхность должна оставаться достаточно чистой, чтобы не создавать биооблако или отслоения частиц.
Выбор материалов и покрытий:
- Алюминиевые корпуса распространены благодаря своему весу и стоимости, но алюминий в питьевой воде требует защитного барьера на омываемой поверхности, поскольку алюминий может корродировать и реагировать с агрессивными химическими веществами воды. Внутреннее покрытие или облицовка (эпоксид или одобренное для питьевой воды покрытие) — обычное решение, наносимое после механической обработки, чтобы покрыть реальную омываемую поверхность.
- Цинковые корпуса хорошо сопротивляются коррозии в различных условиях воды и легко обрабатываются на станке, но снова омываемый проход часто покрыт или выбран сплав, одобренный для питьевой воды.
- Проверьте любое покрытие или сплав на соответствие местным стандартам питьевой воды (NSF/WRAS/другие региональные одобрения). Покрытие — это вопрос соответствия, а не косметический.
- Защита от внешней коррозии: порошковое покрытие или краска для корпусов в условиях влажности или закопанных в землю; покрытие также облегчает чтение и маркировку.
Чистота:
- Внутренний проход должен быть свободен от литейной шлаки, мусора и переосыпа покрытия. Мойка и, при необходимости, пассивация или промывка после обработки защищают качество воды.
- Избегайте попадания свободных частиц от обрезки и удаления заусенцев в проход; финальная обработка должна держать отверстие закрытым или очищенным перед выходом корпуса из линии.
Разработайте деталь так, чтобы покрытие и очистка были практичными: доступные проходы, отсутствие слепых карманов, которые захватывают переосып, и четко обозначенные зоны маскировки на обработанных уплотнительных поверхностях, где покрытие не должно попадать.
Высокоскоростная роботизированная обработка корпусов счетчиков
Корпуса счетчиков производятся сотнями тысяч, поэтому ручная обработка — это и проблема стоимости, и проблема однородности. Роботизированная обработка занимает свое место, обеспечивая одинаковое качество поверхности и грани на каждом корпусе.
Как роботизированная ячейка DZ обрабатывает корпуса счетчиков в больших объемах:
- Сначала используется формовочный штамп, соответствующий циклу литейной машины, создавая чистый корпус с постоянным заусенцем по линии раздела и срезанными воротами, как обсуждалось в нашей статье о проектировании формовочных штампов.
- Роботизированная удаление заусенцев с помощью плавающего шпинделя устраняет заусенцы по линии раздела и остатки ворот до однородного края без повреждения уплотнительных поверхностей; контроль силы предотвращает повреждение обработанных участков.
- Специальные фиксаторы позиционируют корпус по тем же базовым точкам, что и CNC, чтобы робот достигал одного и того же края при каждом цикле, и результат был достаточно повторяемым, чтобы пропустить инспекцию большинства деталей.
- Если внешняя поверхность является косметической или покрыта, она обрабатывается полировкой или щеткой; для корпусов с порошковым покрытием робот просто обеспечивает чистый, однородный край, чтобы покрытие прилипало равномерно.
- Интегрированная мойка и сушка, если требуется питьевая чистота, обеспечивая чистоту омываемого прохода перед закрытием или сборкой корпуса.
- Ячейка синхронизирована с литейной машиной и CNC, поэтому узким местом является проектирование процесса, а не оператор с напильником.
Конечный продукт — это корпус счетчика, который выходит из линии обрезанным, очищенным от заусенцев, обработанным, покрытым и чистым, с циклом работы литейной машины, при этом единственное место, где человеку нужно вмешиваться, — это станция проверки на утечку.
Мягкий призыв к действию
Машины DZ собирают интегрированные линии литейного формования для корпусов водяных счетчиков, начиная от пресса для обрезки и заканчивая роботизированной очисткой и удалением заусенцев, а также станцией проверки на утечку, разработанной с учетом контрольных точек и пористости, необходимых для герметичной питьевой части. Если вы переводите объем производства корпусов счетчиков на литейное формование, обратитесь к нашей инженерной команде, и мы разработаем ячейку, которая удержит ваши уплотнительные поверхности и обеспечит ваш выход по тестам.