Смазка и распыление для литейных форм: поведение пленки, отслеживание дефектов и стоимость цикла
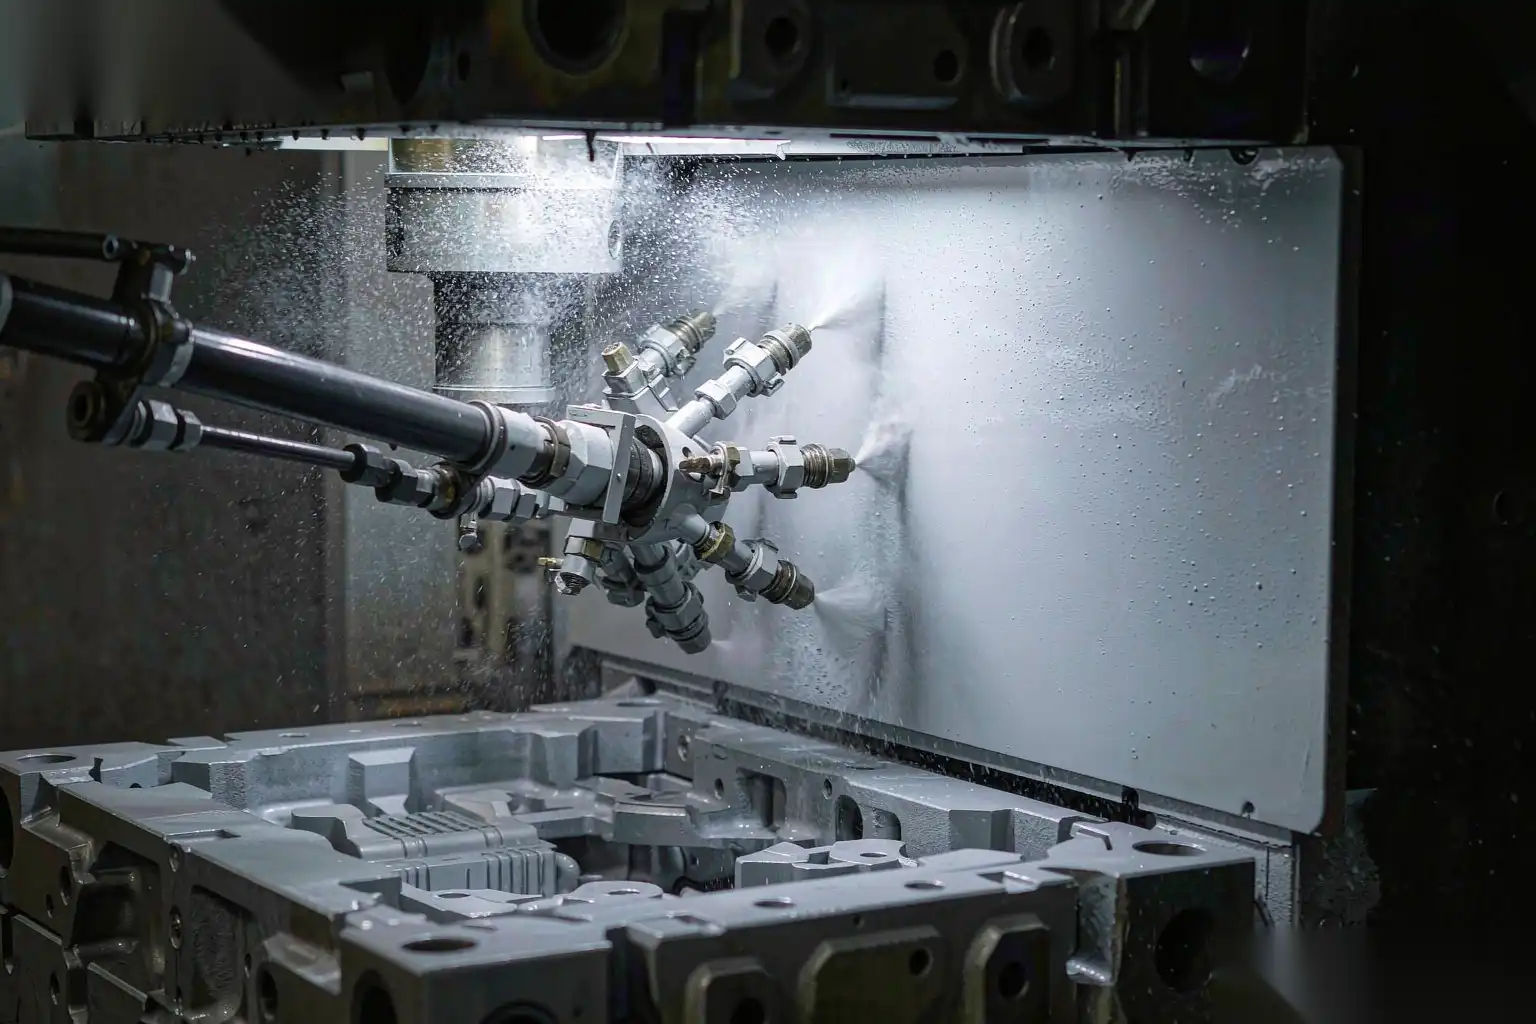
Распыление смазки на форму считается рутинной операцией на большинстве производственных линий литейных форм. Оно управляется таймером, регулируется оператором у станка и обсуждается только при появлении застрявших деталей. В то же время оно занимает от 15 до 30 процентов заявленного времени цикла, определяет прохождение или непрохождение испытания на утечку, а также влияет на то, прибудут ли косметические детали на финальную обработку с чистой поверхностью или с углеродными отложениями, которые портят шлифовальные ленты.
Это написано с точки зрения финальной обработки и производительности завода. Мы видим симптомы на шлифовальном и полировальном оборудовании, и к тому времени, когда дефект проявляется там, он уже стоит дорого. Понимание того, что должна делать распыленная пленка, значительно облегчает диагностику причин газовой пористости, заедания в полости или необходимости добавления дополнительного шага роботом.
Ниже рассмотрены: три основные функции пленки, типы смазки, контроль разбавления с числами, которые сохраняют свою эффективность при контакте с водяным давлением на предприятии, методы доставки от ручной насадки до пульсирующего распылителя, параметры распыления, вызывающие конкретные дефекты, таблица отслеживания дефектов, учет времени цикла и, наконец, почему управление температурой формы, а не её освобождение, является основной задачей.
Что на самом деле делает смазочная пленка
Смазка для формы выполняет три функции одновременно, и они находятся в напряжении друг с другом.
- Освобождение. Тонкая защитная пленка на поверхности полости предотвращает соединение алюминиевого сплава с инструментом и механическую фиксацию в форме. Без нее происходит припаивание: алюминий локально соединяется с формой, разрывается при извлечении и постепенно повреждает как отливку, так и инструмент. Освобождение обычно является причиной покупки смазки, но это наименее требовательная из трех задач.
- Тепловой контроль. Основная задача. Каждый выстрел выбрасывает примерно 300-400 кДж на килограмм металла в форму, прежде чем отливка остынет ниже температуры извлечения. Для выстрела весом 2 кг это 600-800 кДж за цикл, что при цикле в 40 секунд составляет устойчивую тепловую нагрузку в 15-20 кВт, которую необходимо отвести от инструмента. Распыление частично снимает нагрузку за счет испарения и теплового нагрева воды; внутренние охлаждающие каналы снимают остальное. Неправильное распределение приводит к тепловым трещинам и изменению размеров.
- Защита и скользкость. Пленка уменьшает эрозионный эффект высокоскоростного металла на поверхность формы, особенно у расплава и в области сердечников. Отдельно, и часто путаясь с этим, требуют своей смазки рукав и наконечник поршня, потому что сухой наконечник царапает рукав и вводит воздух в расплав.
Напряжение очевидно: больше пленки обеспечивает лучшее освобождение и худшую пористость, или лучшее охлаждение и больше времени цикла. Каждый параметр, который вы устанавливаете, находится где-то на этом компромиссном графике, и именно поэтому процесс должен иметь прописанные параметры, а не быть привычкой.
Типы смазки и их место применения
| Тип | Состав и типичные твердые вещества | Разбавление или форма | Куда она должна относиться | Ограничения |
|---|---|---|---|---|
| Водная эмульсия | Воск, полимер или синтетический эфир в воде; концентрация твердых веществ 10-40 процентов | 1:60 до 1:200 по объему с водой | Стандарт для полостей HPDC; правильный выбор для практически всех алюминиевых применений | Требует правильного разбавления и чистой воды; слишком много воды увеличивает риск пористости |
| Водная синтетика, без воска | Синтетические пакеты без полимера или силикона | 1:80 до 1:250 | Там, где последующая покраска или гальваника не должна видеть следы воска или силикона | Часто меньшая прочность пленки, более чувствительны к горячим точкам |
| Системы, содержащие силикон | Силиконовая эмульсия, иногда смесь | 1:100 до 1:400 | Высокотемпературные ядра, сложная геометрия для освобождения | Следы силикона вызывают появление рыбьих глаз и отказ сцепления в краске и порошковом покрытии; избегайте попадания в линии нанесения покрытия |
| Порошковое / сухое смазочное средство | Порошкообразные твердые вещества, наносимые электростатически или пневматически на теплую форму | Без разбавления | Где необходимо полностью устранить воду, чтобы избежать поглощения водорода | Требуются чистые, сухие поверхности матриц и хорошая вытяжка; более высокая стоимость расходных материалов; еще не является массовым в обычных мастерских |
| Масляные или графитовые системы | Графитовые или масляные суспензии, иногда растворительные | Готовы к использованию или с легким разбавлением | Историческое использование, сейчас в основном ограничено специальными случаями и применением к наконечникам поршня | Дым, риск пожара, отложения на матрице, проблемы с уборкой; избегайте в современных цехах |
| Смазка поршня и втулки | Безграфитовые синтетические или масляные, наносимые у отверстия заливки или наконечника | Готовы к использованию | Оболочка для заливки, никогда не полость | Применение этого в полости — распространенная и дорогая ошибка |
Один важный принцип: все, что содержит силикон, должно быть подтверждено маляром или гальваником перед попаданием на предприятие. Мы видели целые партии корпусов кранов, отклоненные из-за использования высокосиликонового смазочного материала для решения проблемы пайки на одной матрице, и остатки остались после обычной предварительной обработки.
Соотношение разбавления и контроль его
Большинство дефектов, связанных с распылением, связаны с изменением концентрации, а не с неправильным продуктом.
Механика по умолчанию плохая. Концентрат обычно дозируется инжектором или пропорциональной насосной системой, которая зависит от давления воды на предприятии, а реакция оператора при возникновении проблемы — увеличить настройку. Через три месяца вы работаете с соотношением 1:60 вместо указанного 1:150, пористость газа увеличилась, и никто не обращает на это внимания.
Что действительно работает:
- Смешивайте централизованно. Одна станция пропорционирования, питающая все машины, с циркуляционной петлей, устраняет вариации между машинами и делает одного ответственного. Также позволяет проверить один показатель вместо двенадцати.
- Проверяйте с помощью рефрактометра, а не на глаз. Установите показатель Brix для квалифицированной концентрации каждого продукта и записывайте его каждую смену с допустимым отклонением ±10 процентов. Рефрактометр стоит очень недорого и окупится уже при первом обнаружении неисправности пропорционального дозатора.
- Используйте дозирование с положительным смещением там, где это возможно. Инжекторы смещаются под давлением; дозирующие насосы и расходомеры — нет. Если необходимо использовать инжекторы, установите регулятор давления на входе и расходомер на линии концентрата.
- Контролируйте воду. Общая жесткость в диапазоне от 50 до 150 ppm и температура входящей воды от 20 до 40 °C. Очень жесткая вода реагирует с эмульгатором и вызывает нестабильность; очень холодная вода увеличивает вязкость и меняет поведение дозирования зимой и летом.
- Маркируйте смешанные контейнеры датой и названием продукта. Рециркулирующая эмульсия способствует росту микроорганизмов, что вызывает запах, засорение фильтров и засорение форсунок. Если вы рециркулируете, обрабатывайте её биоцидом по графику и очищайте баки раз в месяц.
- Держите температуру концентрата стабильной. Продукт, хранящийся на улице зимой, меняет вязкость достаточно сильно, чтобы сдвинуть дозировку на 20 процентов и более.
Для продукта, указанный в соотношении 1:150, рабочая инструкция должна выглядеть примерно так: целевой показатель рефрактометра 4,2 °Bx, диапазон действия 3,8 до 4,6 °Bx, проверка в начале смены и после каждого приготовления партии, запись. Это контрольная точка, которую может проверить система качества.
Распыление: от ручного пистолета до импульсного распылителя
| Способ доставки | Типичный расход на один выстрел | Повторяемость | Капитал | Лучшее применение |
|---|---|---|---|---|
| Ручной пистолет | От 10 до 40 л, зависит от оператора | Плохо, зависит от человека и смены | Очень низкий | Запуск, пробные выстрелы, только короткие работы |
| Фиксованный коллектор, прикрепленный к половинам формы | 5 до 25 л | Хорошо, если форсунки никогда не перемещаются | Низкая | Стабильные, высокоемкие детали с простой геометрией |
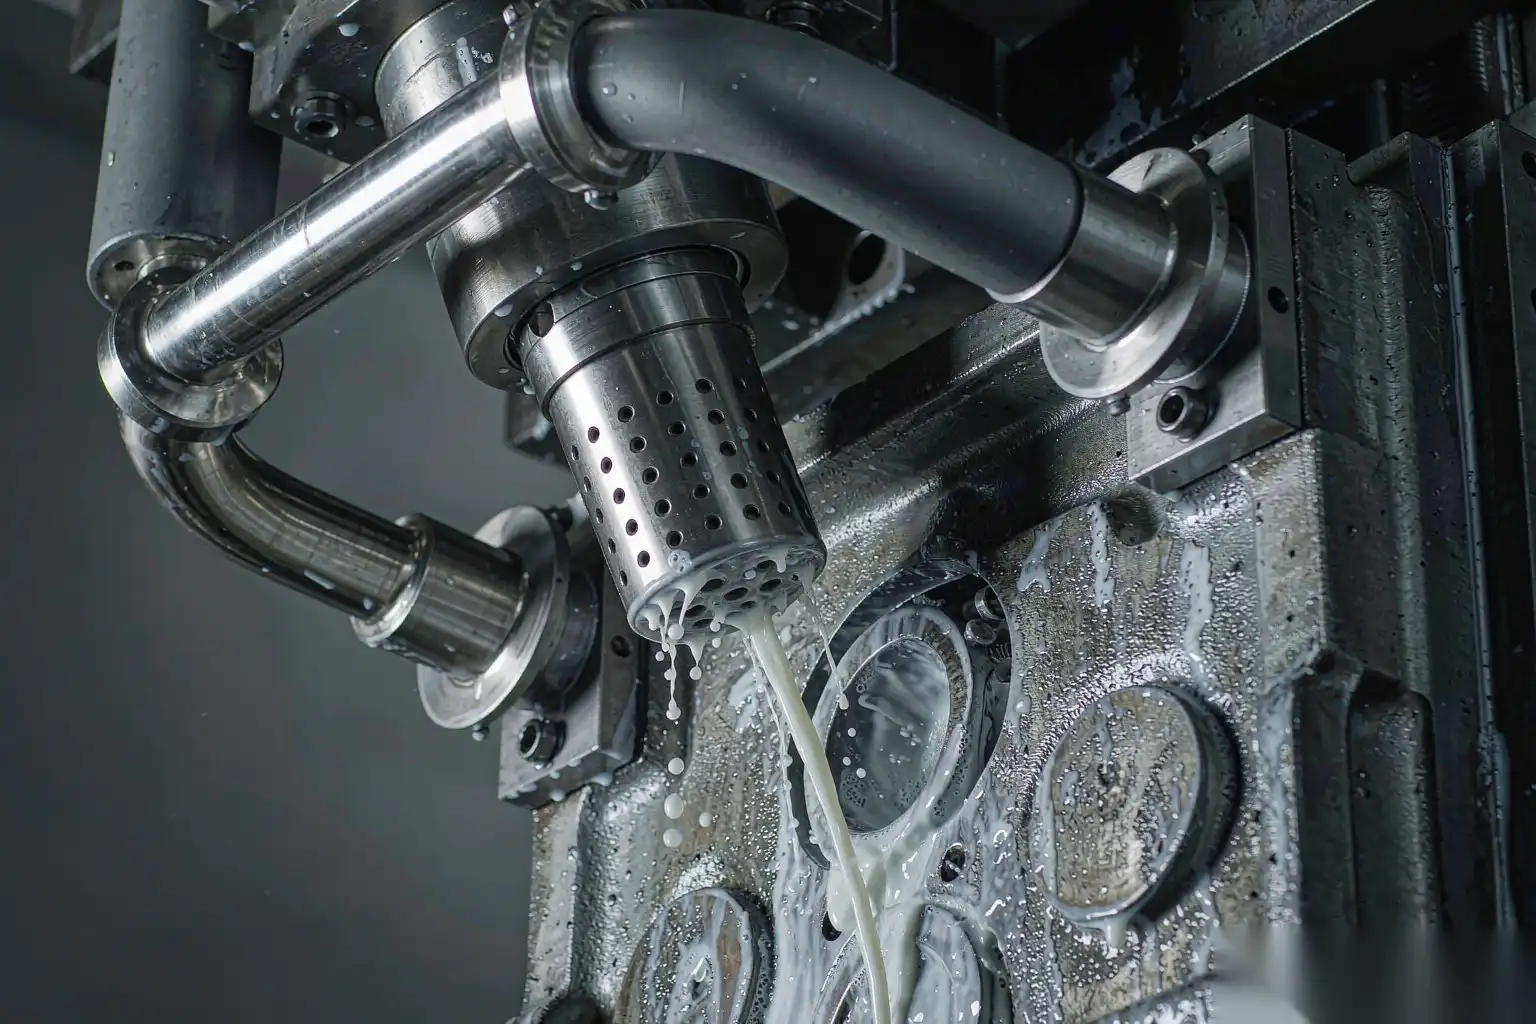
| Распылительная ветка, установленная на reciprocator | 3 до 15 л | Хорошо; регулируемый шаблон и время задержки на зону | Средний | Обычный путь обновления для существующих форм |
| Микрораспыление / дозированный пульсный коллектор | 0,1 до 1,5 л | Очень хорошая | Средняя или высокая | Части большого объема, где время распыления существенно в цикле |
| Роботизированное распыление с обученными траекториями | 0,2 до 2,0 л | Отлично, включая сложные ядра и глубокие карманы | Высокий | Большие штампы, сложная геометрия, частая смена форм |
Разница в расходе стоит ясно указать, потому что она меняет сразу несколько вещей. Переход от заливного коллектора с 12 л на выстрел к микрораспылительному коллектору с 0,8 л на выстрел обычно сокращает время распыления на 40-70%, пропорционально снижает нагрузку на очистку воды, уменьшает объемы сточных вод и уменьшает количество воды, поступающей в систему питателей. Общий возражение — что меньше жидкости означает меньше охлаждения; это верно только если изначально эффективность испарения была высокой, а при заливном коллекторе обычно нет, потому что большая часть воды просто стекает с формы в яму.
Целевое поведение пленки
Что вы хотите на поверхности формы, независимо от метода подачи:
- Капли достигают с достаточной скоростью, чтобы проникнуть через паровой слой, образующийся на горячей поверхности формы.
- Они смачиваются, распространяются и закипают примерно за 0,5-3 секунды после контакта.
- Остается тонкая, непрерывная сухая пленка в диапазоне 2-10 мкм.
- Ничего не течет, не собирается в лужи и не капает, когда форма закрывается.
Физика, которая делает это сложным, — эффект Лейденфроста. При температуре поверхности примерно выше 220-250 °C капли воды не контактируют должным образом со сталью; они скользят на своем паровом подушке и скатываются без передачи значительного тепла. Поскольку поверхности форм обычно работают при температуре 180-260 °C, большая часть распыления может вообще ничего не делать. Практическими решениями являются более тонкое распыление, более высокая скорость капель за счет воздушного или безвоздушного распыления, а также стадийность, чтобы поверхность формы частично остывала к моменту прибытия основной части распыления. Просто добавление большего количества воды редко помогает.
Параметры распыления, вызывающие дефекты
Это параметры, которые стоит включить в рабочую инструкцию с номерами и допусками.
- Давление распылительного воздуха: от 2 до 6 бар. Более высокое давление дает более мелкие капли и лучшее проникновение в глубокие особенности, но также сдувает пленку с близлежащих поверхностей и увеличивает расход воздуха, что является реальной затратой энергии.
- Давление жидкости: от 0,5 до 4 бар. Это регулирует расход; в большинстве предприятий именно за этим регулятором сначала следят операторы.
- Расстояние от сопла до формы: от 100 до 300 мм, с углами распыления конуса от 15 до 60 градусов. За пределами этого диапазона вы теряете либо покрытие, либо эффективность переноса.
- Время распыления: от 0,8 до 6 секунд для микрораспыления, от 2 до 15 секунд для обычных систем.
- Время продувки и сушки: от 0,5 до 4 секунд чистым воздухом после распыления. Пропуск этого этапа — одна из самых распространенных причин газовой пористости, потому что захваченная вода в карманах и зазорах выбрасывателя попадает в следующий цикл заливки.
- Объем на один цикл: запишите его. Установите расходомер на коллекторе. Если он изменится, что-то изменилось.
- Последовательность: сначала распыляйте более горячую сторону ядра и дольше, чем сторону покрытия в асимметричных формах. Равномерное пульсирование каждого сопла — это отправная точка, а не оптимум.
Слишком много смазки вызывает
- Газовая пористость. Вода, достигающая расплавленного алюминия, диссоциирует: алюминий и вода дают оксид алюминия и водород, а этот водород растворяется и осаждается в виде круглых пор. Поры, образующиеся по этому механизму, обычно круглые и с гладкими стенками, в отличие от усадочной пористости, и часто скопляются напротив последних зон распыления или рядом с выталкивателями, где скапливается вода. См. пористость при литье алюминия и решения о том, как это взаимодействует с другими механизмами пористости.
- Остатки смазки при запуске. Черные или коричневые отложения в глубоких карманах и слепых опорах, где вода и твердые частицы собираются и пригорают за несколько циклов.
- Плохое заполнение и холодное соединение. Локальное переохлаждение охлаждает металлический передний край в тонких секциях.
- Проблемы с отделкой после формовки. Отложения углерода нагружают абразивные ленты и нарушают смачивание полировальных составов, поэтому ячейка работает либо медленнее, либо пропускает финишную обработку.
Слишком мало смазки вызывает
- Паяние. Алюминий прочно соединяется с поверхностью штампа. Начинается как тусклое пятно и превращается в поднятый нарост, который царапает каждую последующую отливку. Как только он образуется, он самоускоряется.
- Следы трения и повреждения при извлечении. Детали выходят из штампа с порванными поверхностями и согнутыми элементами, которые затем приходится шлифовать.
- Термическое трещинообразование. Локальные температуры штампа выше примерно 300 °C на поверхности ускоряют появление тепловых трещин, особенно в области ворот и мелких ядер.
- Короткий срок службы штампа. Тепловое трещинообразование и эрозия — это то, что фактически уничтожает инструмент, и оба начинаются с локального перегрева.
Отслеживание дефектов до распыления
Диагностика должна идти в одном направлении: от места дефекта к вероятной причине распыления и к конкретному номеру для изменения. Меняйте одну вещь за раз и записывайте это.
| Симптом | Где появляется | Вероятная причина распыления | Первая корректирующая мера |
|---|---|---|---|
| Круглые поры, скопившиеся под одной зоной | Напротив самой тяжелой области распыления штампа | Слишком много объема или недостаточный обдув | Уменьшите поток этого коллектора на 20 процентов, добавьте 1 сушка, повторите проверку после 20 отливок |
| Черное отложение в карманах и выступах | Глубокие особенности, вдали от ворот | Застой из-за переиспользования распыления; плохой дренаж | Переместите распылители, добавьте направленный обдув в карман |
| Серебристые полосы вдоль направления потока | От ворот к перепадам | Охлажденный металлический фронт из-за локального переохлаждения | Уменьшите время задержки в этой зоне; повысите локальную температуру штампа |
| Паяние и зацепы на конкретной поверхности | Самая горячая поверхность, часто возле ворот или тонких сердечников | Недостаточный слой пленки или заблокованный распылитель | Проверьте состояние распылителя и фильтрацию сначала, затем увеличьте время задержки на 0,5 с |
| Литейный материал прилипает к извлекателям | Вокруг штифтов извлекателей | Накопление в зазорах штифтов; переиспользование распыления в области штифтов | Уменьшите распыление, направленное на шпильки, добавьте целенаправленный продувочный поток |
| Переделайте шлифовку по линии раздела | Периметр детали | Обычно не распылять; проверьте несоответствие формы и состояние связующих стержней | Проверьте состояние штампа и матрицы перед использованием распылителя |
Обратите внимание на последнюю строку намеренно. Распылитель часто обвиняют в проблемах, которых он не вызывает, а его изменение для поиска механической причины тратит дни. Для более широкого диагностического подхода, охватывающего нераспылительные причины, смотрите дефектах и решениях при алюминиевом литом под давлением.
Время цикла, стоимость распыления и способы её снижения
Распыление обычно является крупнейшим контролируемым блоком цикла литейного формования после времени затвердевания. Представительный бюджет для детали среднего размера на машине мощностью 250-400 тонн:
| Фаза | Типичные секунды | Доля в цикле 45 с | Контролируемый |
|---|---|---|---|
| Закрытие и блокировка формы | 2.0 | 4 процента | Ограничено машиной |
| Ладья или автоматическая заливка | 1.5 | 3 процента | Да, автоматизация |
| Инжекционная и усилительная части | 0,5 до 1,0 | 2 процента | Да, настройка профиля |
| Затвор (затвердевание) | 12.0 | 27 процентов | Ограничено тепловым балансом |
| Матрица открыта и выбрасыватель | 2.5 | 6 процентов | Ограничено машиной |
| Удаление детали (робот или вручную) | 6.5 | 14 процентов | Да, путь робота и захват |
| Обрызг матрицы | 6.0 | 13 процентов | Основная цель |
| Выдув и сушка | 3.0 | 7 процентов | Основная цель |
| Разное и межблокировочные системы безопасности | 10.0 | 22 процента | Частично |
Итак, примерно 20 процентов цикла — это распыление и сушка. На ячейке, производящей 60 деталей в час, экономия 4 секунд на распыление увеличивает производительность примерно до 66 деталей в час, что примерно на 10 процентов больше мощности оборудования, которое у вас уже есть. Такой возврат инвестиций обычно превосходит все другие капитальные проекты, доступные предприятию.
Как фактически восстанавливаются секунды:
- Переход от заливки к дозированному микроспрею. Обычно экономия 2-4 секунд, плюс снижение затрат на обработку воды.
- Контроль зоны. Большинство формовых частей не требуют равномерного покрытия. Глубокие ядра и горячие точки требуют задержки; плоские области — нет. Зональные клапаны с независимым таймингом обычно экономят 1-2 секунды и повышают стабильность.
- Дисциплина продувки. Направленное ножевое воздушное течение, а не общий взрыв, сушит быстрее при меньшем расходе воздуха.
- Закрепите форсунки. Изношенные форсунки — самая распространенная скрытая причина затрат на распыление. Форсунка, изношенная с 1,0 до 1,3 мм, пропускает значительно больше потока при одинаковом давлении, что тихо меняет все остальные параметры. Осматривайте и заменяйте по графику, а не при поломке.
- Интеграция с выемкой. Перекрывающееся извлечение роботом с первой части последовательности распыления устраняет 1-3 секунды без изменения обеих операций.
Управление температурой формы как основная задача
Освобождение формы легко; тепловой контроль — сложная часть, и именно он в конечном итоге ограничивает устойчивое время цикла. Форму, которая не может избавиться от тепла, невозможно будет работать на заявленной скорости независимо от того, как быстро движется машина.
Практическая дисциплина теплового режима:
- Оснастите инструмент. Термопары 3-5 мм под поверхностью полости в области расплава, у горячих ядер и на дальнем конце заливки. Записывайте каждий выстрел или каждый десятый. Тенденции важнее абсолютных значений.
- Целевые окна. Типичные рабочие температуры поверхности формы для сплавов типа ADC12 — в диапазоне 180-260 °C, при этом вариация по всей форме должна быть менее 50 °C. Ниже примерно 150 °C вы увидите дефекты, связанные с течением; при постоянной температуре выше примерно 300 °C в отдельных местах возникнут припоение и ускоренное появление трещин от теплового расширения.
- Измеряйте поверхность напрямую. Тепловизор или пирометр, снятые сразу после открытия формы, дают реальное состояние поверхности один раз за цикл обслуживания. Еженедельное измерение позволяет обнаружить засорение линий охлаждения и накопление накипи за месяцы до того, как это повлияет на формы.
- Понимайте тепловой баланс. При входе в инструмент примерно 300-400 кДж на килограмм за выстрел, выстрел весом 2 кг при цикле 40 секунд создает нагрузку в 15-20 кВт. Испарение одного литра воды у поверхности формы поглощает около 2,5 МДж, включая тепловой режим, поэтому даже умеренное эффективное испарение имеет огромное значение. Следовательно, любой сток воды вместо испарения — это потерянное время, энергия и ресурсы обработки воды.
- Уравновешивайте линии перед настройкой распыления. Если термопары показывают, что одна область нагревается на 80 °C горячее другой, никакая регулировка распыления не исправит это. Сначала исправьте систему охлаждения.
Причина, по которой нам важно это с точки зрения отделки, заключается в том, что температура штампа влияет на качество поверхности отливки, а качество поверхности отливки влияет на всё, что должен делать робот-ячейка. Штамп, работающий в правильном тепловом диапазоне, обеспечивает стабильную толщину кожи, равномерное заполнение и предсказуемую входящую шероховатость, что позволяет автоматической ячейке работать с высокой отдачей, а не постоянной настройкой.
DZ Machinery разрабатывает роботизированные ячейки для удаления заусенцев, шлифовки и полировки, основанные на определённых условиях входных деталей, и мы регулярно пересматриваем практики распыления и термической обработки штампов с клиентами, у которых нестабильна косметическая отдача. Если ваша линия полировки сталкивается с периодическими остатками углерода или переменной шероховатостью поверхности, пришлите нам чертежи деталей и короткий образец отливок, и мы проследим их через процесс.