Проектирование системы охлаждения литьевой формы: время цикла и деформация
Система охлаждения внутри литьевой формы является самым важным фактором, влияющим на два показателя, определяющих прибыльность заказа: время цикла и стабильность размеров. Форма, которая равномерно и быстро отводит тепло, позволяет сократить окно затвердевания, увеличить частоту заливки и сохранить плоскостность и положение отверстий в течение всего цикла. Плохо сбалансированная система охлаждения дает обратный эффект: длительные циклы, горячие точки, вызывающие коробление детали, и термическая усталость, приводящая к трещинам в стали. В этой статье рассказывается о том, как мы проектируем охлаждение литьевых форм в DZ Smart Manufacturing, от размещения линий до контроля потока и как данные процесса замыкают цикл.
Почему охлаждение контролирует время цикла и стабильность размеров
Каждый цикл литья начинается с передачи нескольких сотен градусов перегрева в форму. Металл должен потерять это тепло, прежде чем он станет достаточно прочным для извлечения без деформации, а сталь формы должна восстановиться перед следующим циклом, иначе она будет нагреваться с каждым циклом, пока не стабилизируется при неприемлемой температуре. Охлаждение устанавливает оба этих временных параметра.
Время цикла определяется скоростью затвердевания. Для типичного алюминиевого сечения стенки толщиной 3 мм затвердевание занимает несколько секунд; толстый выступ толщиной 10 мм может занять в несколько раз больше времени. Если форма отводит тепло быстрее в области выступа, весь цикл сокращается. При 60-секундном цикле литья алюминия сокращение времени затвердевания на 20 процентов может снизить время цикла почти до 50 секунд, что означает 20-процентное увеличение частоты заливки на той же машине, что является прямым выигрышем в производительности и стоимости.
Стабильность размеров обеспечивается тепловым балансом. Форма, горячая с одной стороны и холодная с другой, расширяется неравномерно, поэтому геометрия полости смещается между первым и тысячным отливкой, а деталь коробится в сторону горячей стороны. Разъемная линия, сердечник и зона выталкивателя перемещаются с изменением температуры. Поддержание формы в узком температурном диапазоне, часто плюс-минус 10-20 градусов Цельсия вокруг заданного значения около 180-220 градусов Цельсия для алюминия, сохраняет полость в том виде, в котором она была вырезана.
Охлаждение также защищает сталь. Термическое циклирование вызывает появление трещин от тепловых ударов; стабильная, умеренная температура формы с плавным потоком задерживает эту усталость и продлевает срок службы инструмента, что мы подробно описываем в нашем руководстве по техническому обслуживанию и сроку службы оснастки для литья под давлением.
Размещение охлаждающих линий относительно горячих точек
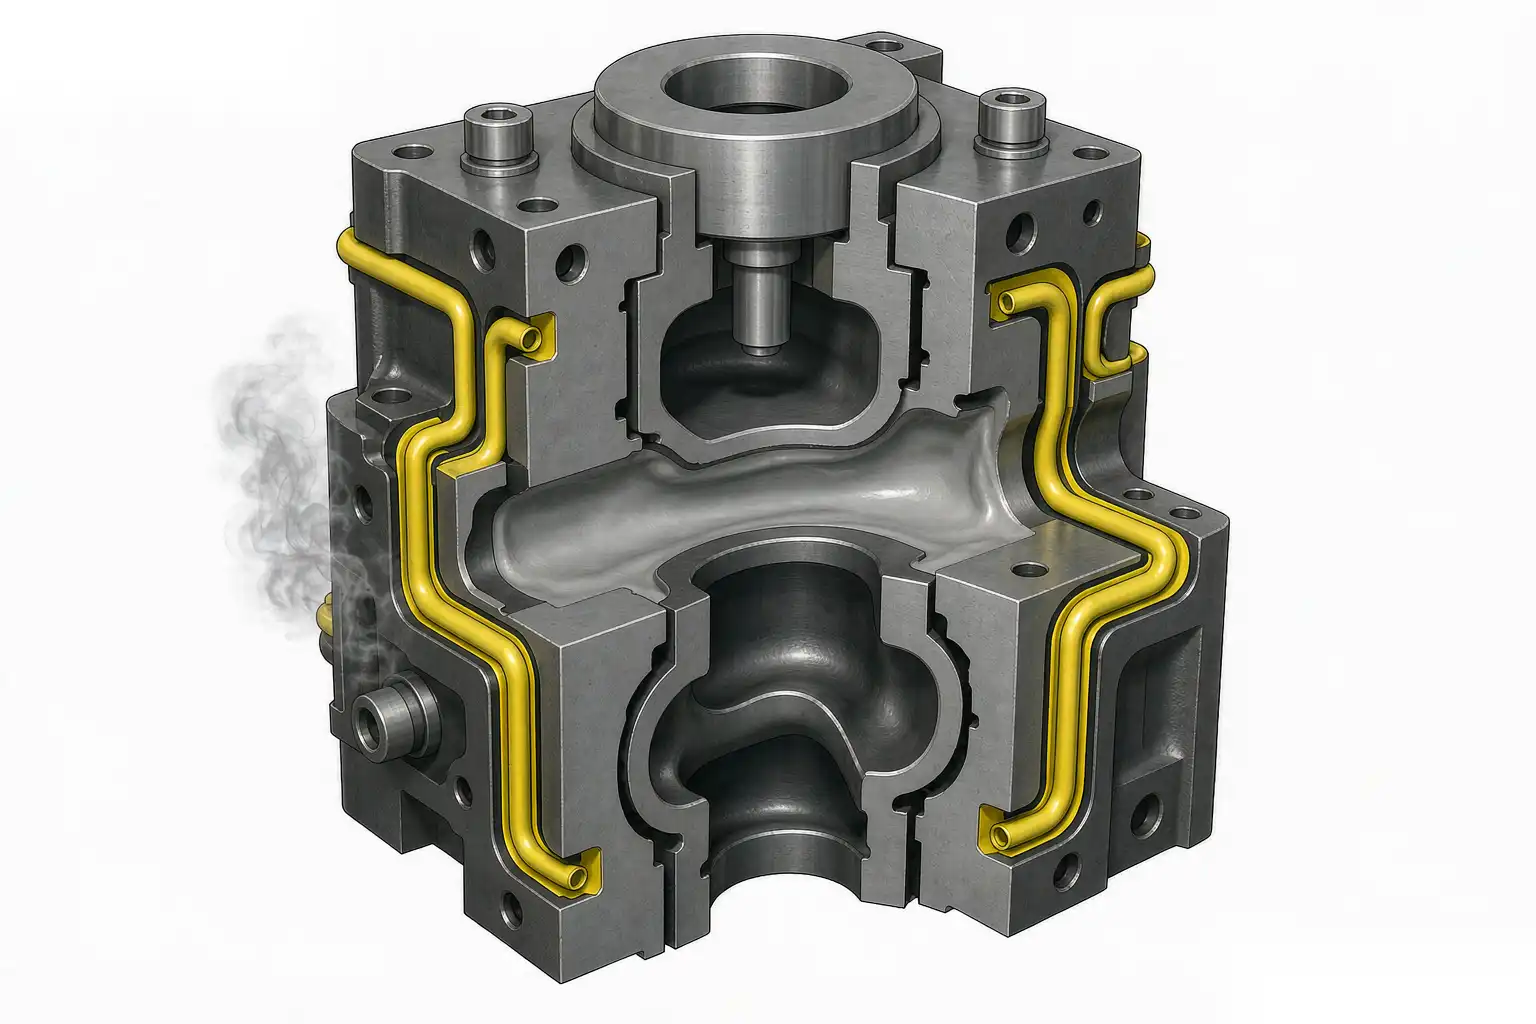
Тепло в форме распределяется неравномерно. Оно концентрируется там, где входит металл (литник и питатель), где секции толстые (выступы, стенки коробки передач) и где металл скапливается (последнее место заполнения). Охлаждающие линии должны располагаться напротив этих горячих точек, а не равномерно для удобства.
Мы картируем тепловую нагрузку перед сверлением. Зона литника может быть на 50-100 градусов Цельсия горячее, чем дальняя часть полости, поэтому там располагаются самые плотные охлаждающие линии, часто на расстоянии 15-25 мм от поверхности полости с шагом 30-50 мм между линиями. Толстые секции получают линию или барботер непосредственно за ними. Тонкие, декоративные поверхности получают мало или совсем не получают охлаждения, чтобы они не остывали слишком быстро и не вызывали холодные швы или утяжины.
Расстояние от полости является ключевым геометрическим правилом. Слишком близко, и поверхность застывает так быстро, что возникают холодные швы, поверхностные жилки или локальная твердость; слишком далеко, и линия ничего не делает. Для алюминия мы держим охлаждающие линии примерно в 1,5-2,5 раза больше диаметра линии от полости, обычно от 12 до 30 мм в зависимости от сечения. Линия также должна проходить мимо выталкивателей, водяных заусенцев и стали сердечника, чтобы не ослабить конструкцию.
Таблица ниже показывает типичную логику размещения для формы для алюминиевых изделий или корпусов.
| Область | Тепловая нагрузка | Расстояние линии от полости | Шаг | Целевая температура |
|---|---|---|---|---|
| Литник и питатель | Высокий | 15-20 мм | 30 мм | 190-210 C |
| Толстый босс | Высокий | 18-25 мм | Локальный барботер | 180-200 C |
| Тонкая косметическая стенка | Низкая | 25-35 мм или нет | Широкий | 200-220 C |
| Сердечник | Средний | Вокруг штифта | Барботер | 190-205 C |
| Кромка разъема | Средний | 20-30 мм | 40 мм | 195-210 C |
Перегородки и барботеры для глубоких сердечников
Многие литые детали, включая цилиндры замков, корпуса датчиков и кожухи, имеют глубокие полости, куда не может добраться прямая линия. Линия, просверленная от разъема, исчерпывает запас стали до того, как достигнет конца 60-мм полости, поэтому конец остается горячим, полость изгибается из-за теплового расширения, а размер отверстия смещается. Перегородки и барботеры решают эту проблему.
Барботер — это небольшая трубка, помещенная внутрь просверленного отверстия; вода течет вниз по трубке, ударяется о дно и возвращается вверх по кольцевому пространству, омывая всю глубину полости свежим охладителем. Это стандартный способ охлаждения длинного стержня полости. Мы подбираем размер трубки так, чтобы кольцевой зазор обеспечивал турбулентный поток без чрезмерного падения давления, и герметизируем дно, чтобы весь поток возвращался.
Перегородка — это пластина или трубка, которая разделяет линию на два пути внутри кармана, направляя воду в одну сторону и обратно в другую. Перегородки используются там, где полость широкая, но недостаточно глубокая для барботера, или где линия должна охлаждать большую площадь из одного входа. Оба метода предназначены для подачи охлаждающей жидкости туда, куда не может добраться прямая дрель.
Для очень глубоких или тонких полостей мы иногда используем вставку для охлаждения полости с собственным подводом или решение типа тепловой трубы для требовательных инструментов. Цель всегда одна: температура конца полости должна быть в пределах нескольких градусов от основания, иначе размер детали в этой части не будет выдерживаться.
Турбулентный против ламинарного потока и расход
Режим потока определяет, насколько эффективно передается тепло. Ламинарный поток скользит по стенке воды гладкими слоями; только внешний слой касается стали, и теплопередача слабая. Турбулентный поток перемешивает воду так, что каждая порция достигает стенки, и коэффициент теплопередачи увеличивается в несколько раз.
Мы проектируем каждую охлаждающую линию для турбулентного потока. Практическое правило — число Рейнольдса выше 4000, что для воды в 10-мм линии при температурах литья означает скорость около 1,5–2,5 м/с или расход около 1–2 литров в минуту на линию в зависимости от диаметра. Ниже этого значения вы зря тратите просверленную сталь.
Расход распределяется по всей форме, а не максимизируется в одной линии. Если линия впускного отверстия получает 4 литра в минуту, а дальняя линия — 0,5, форма все равно остается несбалансированной. Мы настраиваем ограничители или используем отдельные зоны, чтобы каждая линия получала поток, необходимый для ее тепловой нагрузки. Расходомер или датчик перепада давления на коллекторе сообщает нам, что линия действительно перемещает воду, потому что заблокированная или заполненная воздухом линия — это тихий убийца стабильности размеров.
Качество воды тоже имеет значение. Накипь или биологический рост сужают линии и снижают турбулентность, поэтому мы указываем обработанную воду с ингибитором коррозии и фильтром, а также отслеживаем дрейф потока как триггер обслуживания.
Тепловой баланс для уменьшения коробления
Коробление — это изгиб, скручивание или смещение детали, вызванное тем, что одна сторона остыла быстрее другой. Решение — тепловой баланс, то есть температурное поле формы симметрично и стабильно, чтобы деталь усаживалась равномерно.
Мы начинаем с балансировки плотности линий на обеих половинах полости и пуансона. Деталь, которая коробится в сторону полости, обычно означает, что пуансон горячее; мы добавляем охлаждение пуансона или уменьшаем охлаждение полости. Деталь, которая изгибается в другую сторону, получает противоположное лечение. Это итеративный процесс, и мы подтверждаем его проверкой плоскостности и профиля, методы которой приведены в нашем руководства по контролю искажений и плоскости литых деталей.
Зоны выталкивателей и скольжения являются горячими точками коробления. Выталкиватели сидят в стали, которую трудно охлаждать, поэтому они нагреваются и расширяются, что может привести к заклиниванию или маркировке детали. Мы направляем охлаждение близко к зоне выталкивателя и иногда даем штифтам собственный легкий путь охлаждения, чтобы они оставались в пределах размеров.
Тепловой баланс также означает контроль уставки температуры формы относительно расплава и цикла. Если машина ускоряется, в минуту поступает больше тепла, и форма нагревается, если охлаждение не увеличивается соответственно. Мы связываем расход охлаждения со скоростью цикла, чтобы диапазон температур формы сохранялся по мере увеличения производства.
Практическая проверка, которую мы используем, заключается в измерении плоскостности детали и положения элементов на первых изделиях из холодной формы и снова после того, как форма достигла установившегося состояния, обычно после 50–100 выстрелов. Если отверстие или плоская поверхность смещаются больше, чем допустимый диапазон между этими двумя точками, форма не находится в тепловом балансе, и карту охлаждения необходимо пересмотреть до выпуска заказа. Этот сдвиг от холодного к горячему — это показатель, который отличает форму, выдерживающую размеры, от той, которая дрейфует в течение всей смены.
Охлаждение и срок службы выталкивателей
Выталкиватели живут тяжелой жизнью: они скользят, несут вес детали с пуансона и сидят в самой горячей, трудно охлаждаемой стали. Конструкция охлаждения напрямую влияет на их срок службы.
Горячий штифт расширяется и заедает в своей втулке; штифт, работающий с резким локальным градиентом, трескается у плеча. Мы поддерживаем зону штифта в том же температурном диапазоне, что и остальная часть пуансона, и избегаем жесткой линии охлаждения прямо у плеча штифта, которая создала бы линию термического шока. Там, где штифты должны находиться рядом с линией охлаждения, мы оставляем безопасный стальной мост, обычно 8–12 мм, чтобы линия не ослабляла отверстие штифта.
Смазка и вентиляция у штифта также связаны с температурой. Более холодная, стабильная зона штифта дольше сохраняет эффективность разделительного агента и уменьшает накопление, которое в конечном итоге замораживает штифт. Когда штифты начинают заедать, первой проверкой является то, не сместилось ли локальное охлаждение, потому что горячая зона штифта является распространенной первопричиной.
Отслеживание срока службы инструмента показывает, когда конструкция охлаждения ошибочна. Если штифты или зона полости выходят из строя раньше, в то время как остальная часть штампа в порядке, подозрение падает на карту охлаждения вокруг этой детали, а не на марку стали.
Измерение и оптимизация с использованием данных процесса
Проектирование системы охлаждения не заканчивается после резки стали; оно проверяется и настраивается с использованием данных, полученных в цехе. Наш подход использует мониторинг процесса, описанный в нашем руководстве по мониторингу данных процесса литья под давлением.
Мы оснащаем штамп датчиками температуры на входе, на конце сердечника и в контрольной зоне охлаждения, регистрируя каждый цикл. Тенденция показывает, достигает ли штамп стабильного диапазона или продолжает нагреваться. Штамп, который никогда не стабилизируется в течение первых 50-100 циклов, сигнализирует о нехватке охлаждения в горячей точке.
Поток и давление в каждой зоне коллектора регистрируются, поэтому падение в одной линии обнаруживается до того, как оно приведет к искажению деталей. Мы устанавливаем предельные значения сигнализации, например, поток ниже 80 процентов от заданного, и ячейка отмечает это состояние вместо отправки бракованных деталей.
Затем время цикла и процент брака коррелируются. Если процент брака из-за коробления увеличивается по мере повышения температуры штампа в течение смены, то рычагом является поток охлаждения или заданное значение, и мы корректируем поток в зоне или скорость машины. Данные замыкают цикл: замысел проектирования, фактическая температура и качество детали в одном представлении.
Оптимизация продолжается. По мере износа штампа или смещения партии сплава может потребоваться небольшая корректировка заданного значения охлаждения. Мы сохраняем настройки в рецепте процесса, чтобы следующая смена работала в том же проверенном окне, и мы передаем данные о сроке службы инструмента и проценте брака в компоновку системы охлаждения следующего штампа.
Проектирование системы охлаждения штампа — это то, где выигрывается или проигрывается время цикла, коробление и срок службы инструмента. Размещайте линии охлаждения с учетом реальной тепловой нагрузки, достигайте сердечников, которые невозможно достичь прямыми сверлами, используя барботеры и перегородки, создавайте турбулентный поток сбалансированной скоростью и поддерживайте штамп в узком температурном диапазоне, подтвержденном данными датчиков. DZ Machinery поддерживает литейщиков под давлением мониторингом процесса и последующими роботизированными финишными ячейками, которые превращают термически стабильные, размерно-согласованные отливки в готовые детали; если вы хотите просмотреть компоновку системы охлаждения штампа или план производственных данных для вашего инструмента, наша команда инженеров может проработать его по вашим чертежам.