Автоматизация внутренней отделки против аутсорсинга: модель затрат
Большинство специалистов по литью под давлением сталкиваются с вопросом «строить или покупать» одинаково: специалист по отделке оценивает увеличение времени на удаление заусенцев и полировку на 6-9 процентов, сроки выполнения растягиваются с пяти дней до трех недель, а отгрузка возвращается с 4-процентным уровнем брака из-за того, что субподрядчик изменил абразив без уведомления. В этот момент менеджер завода спрашивает, дешевле ли выполнять финальную обработку внутри компании с помощью роботизированной ячейки. Ответ редко бывает однозначным «да» или «нет». Он зависит от годового объема, ассортимента деталей, интеллектуальной собственности и уровня допустимого риска качества на пороге клиента.
Эта статья создает модель стоимости, в которую вы можете вставить свои собственные цифры. Мы отделим видимую стоимость аутсорсинга от скрытых затрат, установим реалистичные показатели капитальных и операционных затрат на роботизированную ячейку DZ Machinery для финальной обработки и покажем таблицу окупаемости для кронштейна при годовом объеме 180 000 деталей. Также мы рассмотрим случаи, когда отправка деталей на внешнюю обработку остается рациональным выбором.
Решение о «строить или покупать» в области финальной обработки при литье под давлением
Перед тем как записать любые цифры, есть четыре триггера, которые определяют, стоит ли вообще моделировать этот вопрос. Если ваша операция затрагивает два или более из этих условий, автоматизация внутри компании заслуживает серьезного инженерного анализа, а не рефлексивного сравнения ценовых предложений.
- Годовой объем готовых изделий выше примерно 120 000 штук одной серии, при котором стоимость обработки и доставки за штуку остается постоянной, пока ваш объем растет.
- Ассортимент деталей, который меняется медленно, так что специализированное приспособление и маршрут инструмента амортизируются за годы, а не за месяцы.
- Патентованная геометрия или спецификация поверхности, которые вы не хотите отправлять как CAD-файл и образец в стороннюю мастерскую.
- Ожидания клиента по срокам выполнения менее двух недель, которые сторонний обработчик не может надежно соблюдать, потому что он группирует ваши детали за счет трех крупных заказов.
Обратные триггеры толкают вас к аутсорсингу. Если вы работаете с 30 разными номерами деталей по 2000 штук каждый, одна роботизированная ячейка потратит больше времени на смену инструментов, чем на обработку. Если спецификация отделки — косметический класс А на потребительской поверхности, где допустима визуальная бракованность 1 процента, ручная внешняя мастерская с квалифицированным персоналом может обойти робота по стоимости. Если ваш спрос сезонно увеличивается в 3 раза, собственные мощности простаивают месяцами и снижают окупаемость.
Полезным первым этапом является оценка трудозатрат. Статья о автоматизации нехватки труда на полировке объясняет, почему ручной финальный монтаж трудно укомплектовать и удержать в большинстве рынков, которые мы обслуживаем. Когда специалист по обработке предлагает цену, которая работает только потому, что он платит низкую зарплату, эта цена нестабильна. Ваша модель стоимости должна рассматривать цену за единицу как движущуюся цель с ежегодной индексацией, а не как фиксированный показатель.
Реальные затраты на аутсорсинг сверх стоимости за единицу
Указанная цена за штуку — это самое маленькое и наименее информативное число в решении. Специалист по литью под давлением, сравнивающий аутсорсинг финальной обработки за 0,85 USD с внутренней полностью нагрузочной стоимостью 0,62 USD, часто сравнивает неправильные вещи. Постройте общую стоимость владения аутсорсингом по пунктам.
- Стоимость обработки за единицу, указана при конкретном годовом объеме и конкретной ревизии детали. Пересчитывайте цену каждые 12 месяцев; предполагается ежегодная индексация в регионах с высокой затратой труда — от 4 до 8 процентов.
- Доставка туда и обратно. Отливки плотные. При весе 2,4 кг за штуку и годовом объеме 180 000 штук, вы перемещаете 432 тонны материала через ворота дважды. При средней стоимости 0,06 USD за кг, это примерно 52 000 USD в год до учета упаковки.
- Минимальные объемы заказа и размер партии. Внешние мастерские формируют партии для заполнения линии. Если ваш клиент заказывает 5000 штук в неделю, а обработчик работает с 20 000 штук за раз, вы держите в запасе 15 000 штук готовой продукции с затратами примерно 0,40 USD за штуку в виде заблокированных средств и складских площадей.
- Риск качества и повторная обработка. Отказ на месте у клиента — это дорогостоящий режим отказа. Цикл возврата и повторной обработки в 2 процента, с учетом доставки, сортировки и брака в 30 процентов от детали, может добавить от 0,05 до 0,12 USD в реальную стоимость за штуку, даже если обработчик “гарантирует” работу.
- Коммуникации и инженерные накладные расходы. Каждое изменение чертежа, каждая жалоба, каждое утверждение первой статьи требуют времени ваших специалистов по качеству и закупкам. Бюджетируйте 4-8 часов в месяц по полностью нагрузочной ставке инженеров; это небольшие затраты в абсолютных цифрах, но реальные.
- Риск задержки выполнения. Внешний узкий участок, который пропускает ваши обязательства по доставке, вынуждает вас использовать премиальный транспорт до конечного клиента. Моделируйте как минимум одно событие задержки в год с реалистичным штрафом.
Дело не в том, что аутсорсинг плох. Дело в том, что цена в 0,85 USD ближе к реальной стоимости в 1,10 до 1,35 USD, когда учитываются грузоперевозки, запасы и риски. Это число, которое должна превзойти ваша внутренняя команда.
Капитальные и операционные расходы на роботизированную линию финишной обработки DZ
Роботизированная ячейка шлифовки и полировки из серии DZ Machinery для алюминиевых литых деталей построена вокруг 6-осевого робота с силоуправляемыми плавающими шпинделями, многостанционной вращающейся таблицы, автоматизированных станций шлифовальных лент и встроенного корпуса для сбора пыли. Для семейства средних кронштейнов типичная конфигурация выглядит следующим образом.
- Один 6-осевой робот, повторяемость 0,05 мм, грузоподъемность рассчитана на крепеж и инструмент, а не на деталь.
- Два-три станционных обработки: станция шлифовки лентой для удаления литников и разделительной линии, станция с лепестковым или нетканым материалом для радиусной обработки кромок и станция полировки или шлифовки, если этого требует спецификация.
- Вращающаяся таблица с 2 или 4 позициями, чтобы время загрузки и разгрузки перекрывалось по циклу.
- Контроль с обратной связью по силе на шпинделях, чтобы инструмент следовал за вариациями литых деталей, а не вырезал фиксированный путь в отходы.
- Кожух, система удаления пыли, рассчитанная на алюминиевую пыль, и защитные световые занавески.
- Крепежные приспособления, разработанные по типу детали, с быстросъемными фиксаторами для изменений в проекте.
Капитальные затраты на такую ячейку, установленную и введенную в эксплуатацию, составляют примерно от 180 000 до 320 000 USD в зависимости от количества станций, грузоподъемности робота и необходимости полировки до зеркального косметического уровня. Ячейка для легкой обработки и снятия заусенцев занимает нижний диапазон; полноценная ячейка для снятия заусенцев и полировки с автоматической подачей воска и несколькими колесами — верхний.
Эксплуатационные расходы в год:
- Оператор на одну ячейку на уровне надзора (ячея обычно самостоятельно загружает и разгружает детали в большинстве конфигураций), примерно 0,5–1,0 штатных единиц в зависимости от обработки деталей.
- Расходные материалы для шлифовальных лент и колес: износ. Для кронштейна при объеме 180 000 штук в год стоимость расходных материалов составляет около 0,04–0,07 USD за штуку.
- Электроэнергия: робот, шпиндели и системы удаления пыли потребляют пик до 8–14 кВт, что примерно равно 0,02–0,03 USD за штуку при промышленных тарифах.
- Обслуживание и запасные инструменты: заложите бюджет от 8 000 до 14 000 USD в год на шлифовальные ленты, подшипники шпинделей и профилактическое обслуживание.
- Площадь: полная ячейка занимает примерно 18–28 квадратных метров, включая буфер загрузки и систему удаления пыли.
Первое, что удивляет покупателей впервые — это то, сколько стоимости приходится на крепеж и разработку процесса, а не на самого робота. Мы тратим больше инженерных часов на настройку профиля силы и последовательности шлифовки, чем на монтаж руки. Эти затраты на разработку — разовые, обычно от 15 000 до 30 000 USD, и именно они позволяют ячейке удерживать допуски на реальной литой детали с реальными вариациями.
Расчет стоимости детали для ячейки DZ полностью зависит от объема, потому что амортизация капитальных затрат фиксирована. При объеме 180 000 штук в год и равномерном погашении капитальных затрат за 4 года с суммой 250 000 USD и затратами на разработку в 30 000 USD, фиксированная нагрузка составляет примерно 0,39 USD за штуку без учета труда и расходных материалов. Добавьте труд примерно 0,10 USD за штуку, расходные материалы 0,05 USD и энергию с обслуживанием 0,05 USD, и полная внутренняя стоимость в компании достигает около 0,59 USD за штуку. В сравнении с реальной стоимостью аутсорсинга в 1,10–1,35 USD, ячейка выигрывает с большим отрывом при таком объеме.
Модель окупаемости инвестиций
Таблица ниже моделирует типичный алюминиевый кронштейн, 2,4 кг, снятие заусенцев, обработка кромки и легкое полирование, при объеме 180 000 штук в год. Цифры — полностью распределенные годовые затраты в USD. Замените входные данные на свои; структура остается неизменной.
| Статья затрат | Аутсорсинг (реальная стоимость) | Внутренняя ячейка DZ | Примечание |
|---|---|---|---|
| Цена за единицу отделки | 0,85 x 180 000 = 153 000 | 0 | Внутренние цены за единицу отсутствуют |
| Транспортировка в обе стороны | 52,000 | 0 | Только внутренний перевод |
| Хранение готовой продукции | 36,000 | 12,000 | Меньшие партии внутри компании |
| Переоборудование и возвраты по качеству | 18,000 | 4,000 | Более строгий контроль процесса |
| Возврат капитала (4 года) | 0 | 62,500 | 250 000 ячеек + 30 000 разработок |
| Труд | 0 | 18,000 | Руководство 0,5 штатных единиц |
| Расходные материалы | 0 | 9,000 | Ремни и колеса |
| Энергия и обслуживание | 0 | 9,000 | Извлечение, запчасти |
| Годовая сумма | 259,000 | 114,500 | |
| Стоимость за штуку | 1.44 | 0.64 |
При этих предположениях внутренняя ячейка экономит примерно 144 500 долларов США в год по сравнению с реальной стоимостью аутсорсинга. В сравнении с установленной капиталовложением и разработкой в 280 000 долларов США простая окупаемость составляет менее 2 лет. Даже если учитывать скидку на сбережения, предполагая, что цена аутсорсинга останется неизменной (что не так), окупаемость остается менее 3 лет.
Чувствительность важнее точечной оценки. Уменьшение объема до 90 000 штук в год примерно удваивает фиксированную нагрузку на штуку до около 0,78 долларов США, что повышает внутреннюю стоимость до около 1,03 долларов США за штуку. Ячейка все еще превосходит реальную стоимость аутсорсинга в 1,44 долларов США, но маржа сужается, а срок окупаемости растягивается свыше 3 лет. При объеме менее 60 000 штук в год для стабильной серии модель обычно переходит в пользу аутсорсинга, если только не доминируют ограничения по интеллектуальной собственности или срокам выполнения.
Площадь, трудовые ресурсы и пропускная способность: компромиссы
Роботизированная ячейка не свободна от ограничений, и вышеописанная модель стоимости скрывает несколько реальных компромиссов, которые следует учитывать перед вложением капитала.
- Потолок пропускной способности. Одна ячейка с таблицей на 2 позиции обычно обеспечивает от 400 до 900 штук в час в зависимости от времени цикла и станций. Если ваша литейная линия производит 1200 штук в час, одна ячейка не справится, и вам придется либо буферизовать, либо использовать две ячейки. Размер капитальных вложений зависит от этого решения.
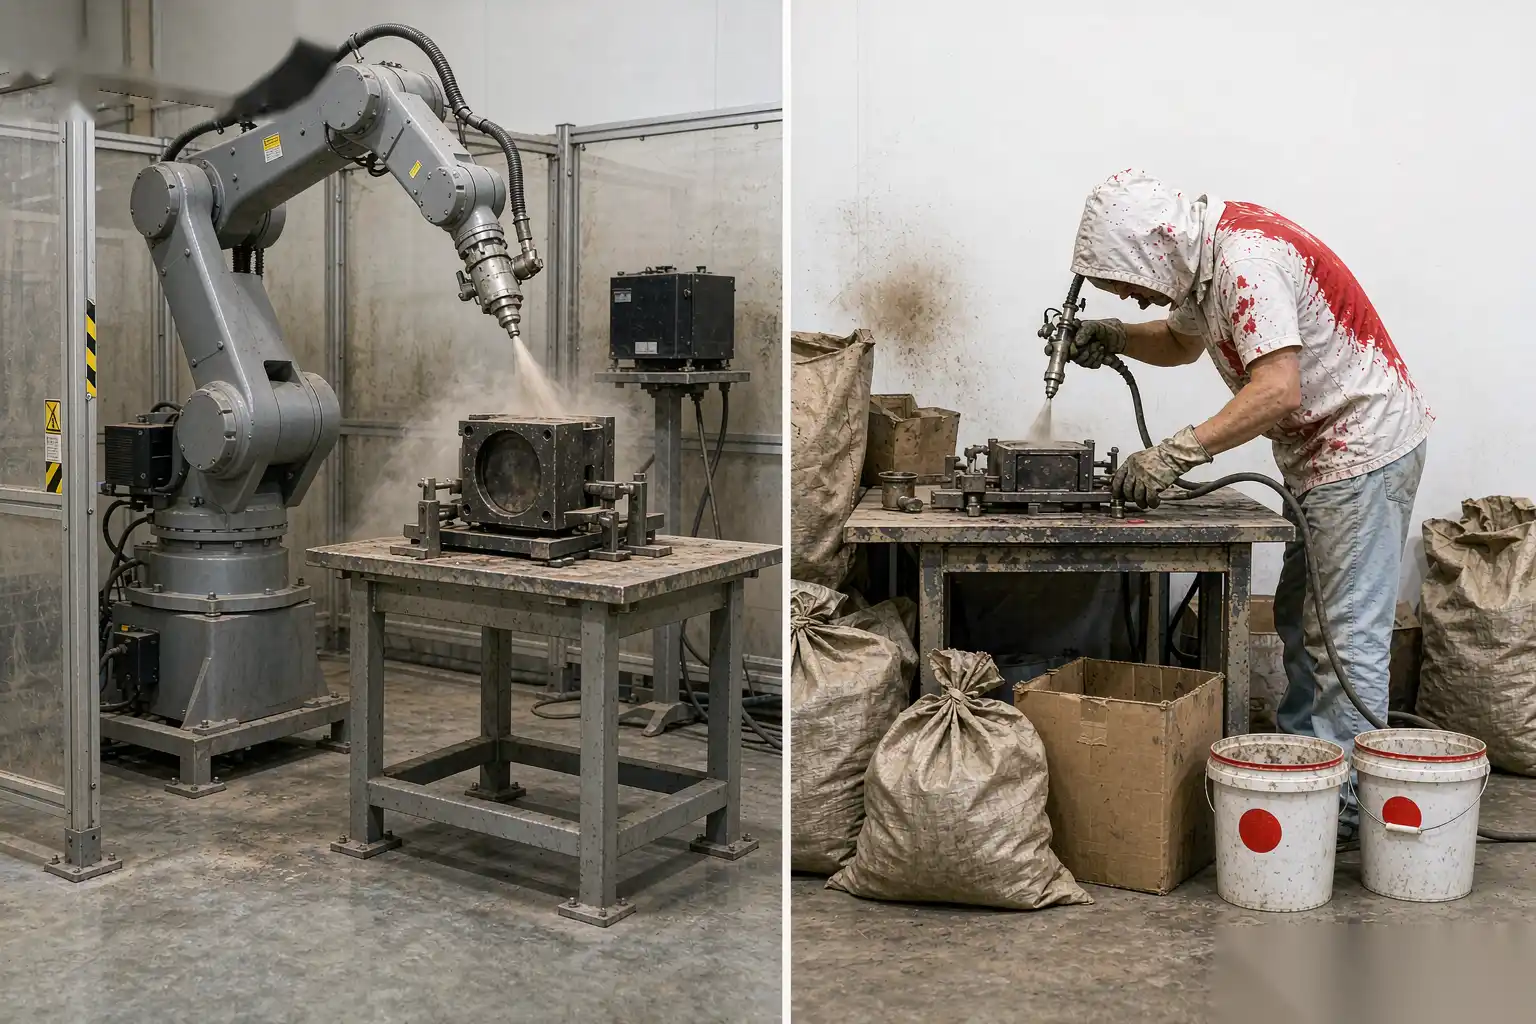
- Работа переходит от выполнения к контролю. Вы не устраняете оператора; вы сокращаете одну линию отделки с 4-6 человек до примерно половины штатного сотрудника на ячейку, который загружает, контролирует, меняет абразивы и обрабатывает исключения. Экономия реальна, но это сокращение, а не ноль.
- Площадь — это альтернативная стоимость. Двадцать пять квадратных метров, занятых ячейкой, — это двадцать пять квадратных метров, недоступных для другого использования. В заводах в южных регионах или в Германии, где аренда площади реальна, учитывайте это. При стоимости 120 долларов за квадратный метр в год, 25 квадратных метров — это 3000 долларов в год, небольшая, но важная часть затрат.
- Время смены. Замена приспособлений между семействами деталей занимает от 20 до 60 минут, включая переобучение и проверку первой партии. Многофункциональный, малосерийный завод живет в условиях смены; завод с одной серией и высоким объемом практически не сталкивается с этим. Это самая большая причина, почему одна и та же ячейка экономична для одного цеха и не для другого.
Эти компромиссы объясняют, почему мы рекомендуем моделировать с учетом фактического распределения семей деталей, а не одного ключевого образца. Модель улучшения эффективности и времени работы роботизированной ячейки обсуждает, как потери от доступности и времени смены влияют на эффективную стоимость за штуку, и стоит ознакомиться с этим перед финализацией строки пропускной способности в вашей модели.
Когда аутсорсинг все еще выигрывает
Вышеописанная модель честно показывает, где она проигрывает. Есть очевидные случаи, когда передача отделки на аутсорсинг — лучшее инженерное и финансовое решение.
- Маленький и нерегулярный объем. При объеме менее 60 000 штук в год для стабильной серии фиксированное возмещение капитальных затрат доминирует, и внутренняя стоимость за штуку превышает реальную стоимость аутсорсинга.
- Широкий ассортимент деталей с частыми изменениями. Если вы работаете с десятками номеров деталей, которые меняются каждый квартал, стоимость разработки приспособлений и маршрутов превышает экономию. Внешняя мастерская берет на себя эту вариативность для многих клиентов.
- Косметический уровень А для потребителя, где квалифицированная ручная отделка создает внешний вид, который робот еще не может повторить с первого раза. Для многих фасадов кранов и фурнитуры это по-прежнему так, поэтому DZ также строит линии полировки именно для этого сегмента, но для кронштейна это редко является ограничением.
- Резерв мощности во время пиков спроса. Обладание пиковыми объемами означает оплату за простаивающие машины в низкий сезон. Разумный гибрид сохраняет базовую загрузку внутри и перенаправляет всплески объемов на финальную обработку.
- Отсутствие внутренней службы технического обслуживания. Роботизированная ячейка требует человека, который сможет диагностировать неисправность шпинделя и перенастроить профиль силы. Если в вашем заводе нет навыков автоматизации, простои ячейки уничтожат экономию. Развивайте эти навыки или планируйте контракт на обслуживание перед покупкой.
Практическая структура, к которой приходят многие наши клиенты, — это гибрид базовой внутренней линии и внешнего аутсорсинга: иметь одну ячейку, рассчитанную на 70 процентов от среднего спроса, и заключать контракт на обработку пиковых 30 процентов у финализатора. Это ограничивает капиталовложения, одновременно сохраняя время выполнения и контроль интеллектуальной собственности при стабильном объеме.
Интеграция ячейки с вашей линией литья
Модель затрат предполагает, что ячейка работает на своей номинальной пропускной способности, что возможно только при интеграции с операциями литья и обрезки, а не при использовании как отдельной изолированной системы.
- Расположите ячейку рядом с прессом для обрезки, чтобы отливки перемещались в теплом состоянии в фиксаторах, что сокращает трудозатраты на загрузку и разгрузку и снижает риск неправильной ориентации деталей.
- Подавайте заготовку с конвейера или буфера паллет, размер которого покрывает один цикл литейной машины плюс цикл робота, чтобы кратковременная остановка пресс-обработки не останавливала робота.
- Делитесь данными о качестве. Ячейка должна сообщать о цикле на деталь, времени работы абразива и отклонениях силы обратно на ту же панель управления, что и литейная машина, потому что дрейф профиля выстрела сначала проявляется как изменение силы удаления заусенцев. The факторы стоимости литейного алюминия руководство подробно объясняет, как потери металлолома и цикла upstream напрямую влияют на стоимость отделки downstream.
- Планируйте фиксацию как часть инструмента, а не как дополнение. Мы проектируем поверхности позиционирования исходя из датумной поверхности формовочного штампа, чтобы деталь удерживалась стабильно от обрезки до отделки, что позволяет шпинделю с управлением силой удерживать разрушение кромки в пределах 0,2 мм.
Когда ячейка интегрирована таким образом, общий пропускной способность увеличивается, а трудозатраты снижаются, что улучшает окупаемость по сравнению с отдельными цифрами в таблице. Это также означает, что цикл контроля качества закрывается: дефект литейного изделия обнаруживается на этапе отделки, а не у клиента.
Построение кейса на основе ваших собственных данных
Модель здесь — это рамочная структура, а не предложение цены. Возьмите ваши последние 12 месяцев затрат на внешнюю отделку, добавьте транспортные расходы и запасы, которые, вероятно, вы не отслеживаете, и сравните с стоимостью установленной ячейки, которую мы можем определить по чертежам вашей детали. Решение почти никогда не связано с роботом. Оно связано с стабильностью объема, концентрацией семей деталей и возможностью укомплектовать и обслуживать автоматизацию. Правильное решение этих трех аспектов обычно делает математику окупаемости очевидной.
Машиностроительная компания DZ Machinery создает ячейки для шлифовки, полировки и удаления заусенцев с управлением силой для алюминиевых и цинковых литых изделий, и мы рассчитываем капиталовложения, пропускную способность и окупаемость вместе с вами, исходя из ваших фактических чертежей и годовых объемов, прежде чем заказывать оборудование. Обратитесь к нашей инженерной команде, чтобы обсудить объем вашей отделки, и мы смоделируем ячейку по сравнению с вашими текущими затратами на внешнюю обработку.